

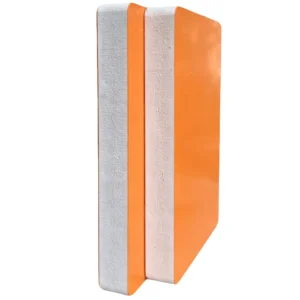
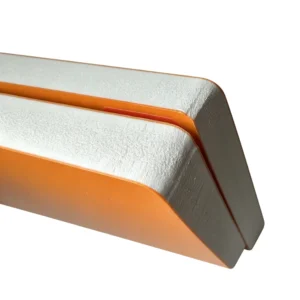
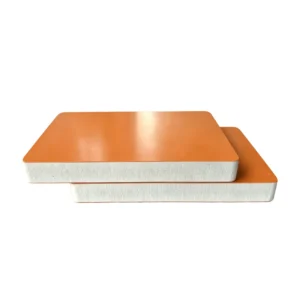
Coextrudierte PVC-Hartschaumplatte
Coextrudierte PVC-Hartschaumplatten sind für den Außenbereich gebaut. Eine massive PVC-Deckschicht, verschmolzen mit dem Schaumkern in einer einzigen Düse ohne Klebefuge, konzentriert UV-Absorber und HALS-Stabilisatoren genau dort, wo das Sonnenlicht auftrifft, und gibt der Platte nach Shine-Werksdaten eine Außenlebensdauer-Einstufung von 8 bis 10 Jahren.
Die Deckschicht misst Shore D68. Spezifizieren Sie sie für Außenbeschilderung, Gebäudefassadenverkleidung und jedes Paneel, das über Jahre der Sonne plan und weiß bleiben muss.
Dunkle Farben altern schneller als Weiß.
0,35–0,80
Dichte
3–30 mm
Dicke
D68
Shore
8–10
Jahre im Außenbereich
Häufige Außeninstallations-Fehler
PVC-Hartschaumplatten sind von Natur aus zuverlässig für den Außeneinsatz. Aber auch die beste Platte versagt bei falscher Installation. In realen Projekten werden die meisten Außeninstallationsfehler nicht durch schlechte Plattenqualität verursacht. Der Grund ist fast immer derselbe: Die Installationsmethode passt nicht zum tatsächlichen Materialverhalten im Außenbereich.
Fehlende Dehnfugen
Das ist die häufigste Ursache für Außeninstallationsversagen. PVC-Hartschaumplatten dehnen sich bei Temperaturänderungen aus und ziehen sich zusammen. Pro 10 °C Temperaturänderung ändert eine 2,44 Meter lange Platte ihre Länge um etwa 1,7 mm. Unter direkter Sonne kann die Oberflächentemperatur der Platte zwischen Tag und Nacht um mehr als 40 °C differieren. Die gesamte Ausdehnung/Kontraktion einer einzelnen Platte kann nahe 8 mm liegen. Werden Platten dicht aneinander montiert oder Schrauben fest gegen die Oberfläche gedreht ohne Bewegungsfreiheit, drücken die Platten bei Ausdehnung gegeneinander, mit Beulen, Verzug und Aufplatzen an den Fugen als Folge.
Die richtige Praxis ist, 3 bis 5 mm Dehnfuge pro Meter Plattenlänge zu reservieren. Für eine 3 Meter breite Wand beträgt der benötigte Gesamt-Dehnungsraum etwa 10 bis 15 mm, und die Fugen sollten mit einem flexiblen Dichtstoff in derselben Farbe gefüllt werden.
Überdrehte Befestigungen
PVC-Hartschaumplatten müssen gehalten, nicht starr verriegelt werden. Werden Schrauben fest gegen die Plattenoberfläche gedreht, hat die Platte keinen Raum, sich bei Wärme auszudehnen. Nach Dutzenden Temperaturzyklen längt sich die Schraubenlöcher aus oder verformt sie, oder die Plattenoberfläche reißt von den Löchern nach außen auf.
Die richtige Praxis ist, Löcher mit 1 bis 2 mm größerem Durchmesser als dem Schraubenschaft vorzubohren. Drehen Sie Schrauben nicht ganz ein; lassen Sie etwa einen halben Millimeter Spalt zwischen Schraubenkopf und Plattenoberfläche. Wenn Sie die Platte von Hand drücken, sollte sie sich leicht bewegen können.
Inkompatible Beschläge
Gewöhnliche Stahlschrauben rosten im Außenbereich. Rostfahnen verunzieren die Plattenoberfläche und beeinträchtigen die Optik. Kritischer: Korrodierte Befestigungen verlieren kontinuierlich ihre Haltekraft. Für Außeninstallationen von PVC-Platten sind Edelstahlschrauben Standard. Sie sind korrosionsbeständig und halten die Klemmkraft über Jahre von Regen, Feuchtigkeit und Temperaturwechseln stabil. Der Schraubenabstand ist ebenso wichtig. Für vertikale Wandpaneelmontage sollte der Ständerabstand 400 mm nicht überschreiten. An windigen Stellen wie Öffnungen oder Hochhäusern reduzieren Sie den Abstand auf 200 bis 300 mm. Ist der Abstand zu groß, biegt sich die Platte unter Winddruck wiederholt und erzeugt Dauerstress um jeden Befestigungspunkt, was nach vielen Zyklen zu Ermüdungsrissen führen kann.
Dunkle Platten in direkter Sonne
Auf einer schwarzen oder dunkelgrauen PVC-Platte in direkter Sommersonne kann die Oberflächentemperatur 70 °C übersteigen. PVC-Hartschaumplatten beginnen über 65 °C zu erweichen. Bei 70 °C fällt die Plattensteifigkeit deutlich ab, und die Platte kann zwischen den Auflagern durchhängen oder sich unter Eigengewicht verformen.
Das bedeutet nicht, dass dunkle Platten nicht im Außenbereich verwendet werden können. Die Installation muss vielmehr die höhere Oberflächentemperatur berücksichtigen: reduzieren Sie die Auflagerabstände und wählen Sie bevorzugt coextrudierte Platten, die in der Außenschicht besser hitzebeständig sind. In Regionen über 45 °C sind weiße oder helle Platten die sicherere Wahl, denn helle Farben reflektieren mehr Sonnenstrahlung und haben viel niedrigere Oberflächentemperaturen als dunkle.
Fertigungsverfahren
Definition und Grundaufbau
Die Coextrusion nutzt zwei gleichzeitig laufende Extruder. Einer extrudiert eine massive PVC-Deckschicht ohne Treibmittel. Der andere extrudiert einen geschäumten PVC-Kern. Beide Schmelzeströme treffen sich in einer einzigen Düse, wo die Deckschicht auf die Ober- und Unterseite des Kerns geleitet wird. Am Kontaktpunkt liegen beide Schmelzen bei 175 bis 185 Grad Celsius. Die PVC-Molekülketten der Deckschicht queren die Grenzfläche und verschlaufen sich mit den Kernketten. Beim Abkühlen verriegelt diese Verschlaufung zu einer einzigen untrennbaren Struktur. Es gibt keinen Kleber, keinen Klebstoff und keine im Querschnitt sichtbare Klebefuge.
Die Deckschicht enthält kein Treibmittel. Ihre Dichte beträgt etwa 1,3 bis 1,4 Gramm pro Kubikzentimeter, nahe an massivem PVC. Die Härte ist Shore D68. Der Kern ist eine Schaumstruktur mit 0,5 bis 0,7 Gramm pro Kubikzentimeter. An der Grenzfläche spannen dieselben PVC-Molekülketten über beide Schichten. Es besteht kein Delaminierungsrisiko.
Die Deckschichtdicke ist von 0,2 bis 0,8 Millimeter einstellbar, gesteuert über das Schneckendrehzahlverhältnis der beiden Extruder. Eine dünnere Schicht passt zu Innendekorplatten, wo Gewicht und Kosten mehr zählen. Eine dickere Schicht wird für Außenbeschilderung und Gebäudefassaden spezifiziert und bietet tiefere Kratzfestigkeit und eine größere UV-Stabilisatorreserve. Die Schmelzetemperaturen beider Extruder müssen eng abgestimmt bleiben. Ein signifikanter Temperaturunterschied verursacht einen Viskositäts-Mismatch an der Grenzfläche und erzeugt sichtbare Fließmarken auf der Plattenoberfläche.
Der UV-Schutz ist in der Deckschicht konzentriert. Benzotriazol-UV-Absorber und Hindered-Amine-Lichtstabilisatoren (HALS) sind weit höher dosiert als in Standardrezepturen, und jedes Gramm sitzt in der Oberfläche, wo das Sonnenlicht auftrifft. Nichts geht im Kern verloren, wo es zwecklos wäre. Das ist die technische Basis der 8- bis 10-jährigen Außenlebensdauer. Branchenreferenz: Freefoam gewährt für seine PVC-Außenverkleidung 10 Jahre Farbgarantie auf Weiß und 5 Jahre auf dunkle Farben, konsistent mit diesem Lebensdauerbereich. Die tatsächliche Lebensdauer hängt von UV-Intensität, Ausrichtung und Farbwahl ab.
Der Holzdekor-Heißtransfer nutzt die Dichte der Deckschicht. Transferfolie wird bei 120 bis 140 Grad Celsius heiß aufgepresst. Das Muster verschmilzt auf Molekularebene mit dem Oberflächen-PVC. Kein Klebstoff beteiligt. Die fertige Oberfläche ist das Endprodukt. Keine sekundäre Kaschierung oder Lackierung nötig.
Wie man coextrudierte Platten erkennt
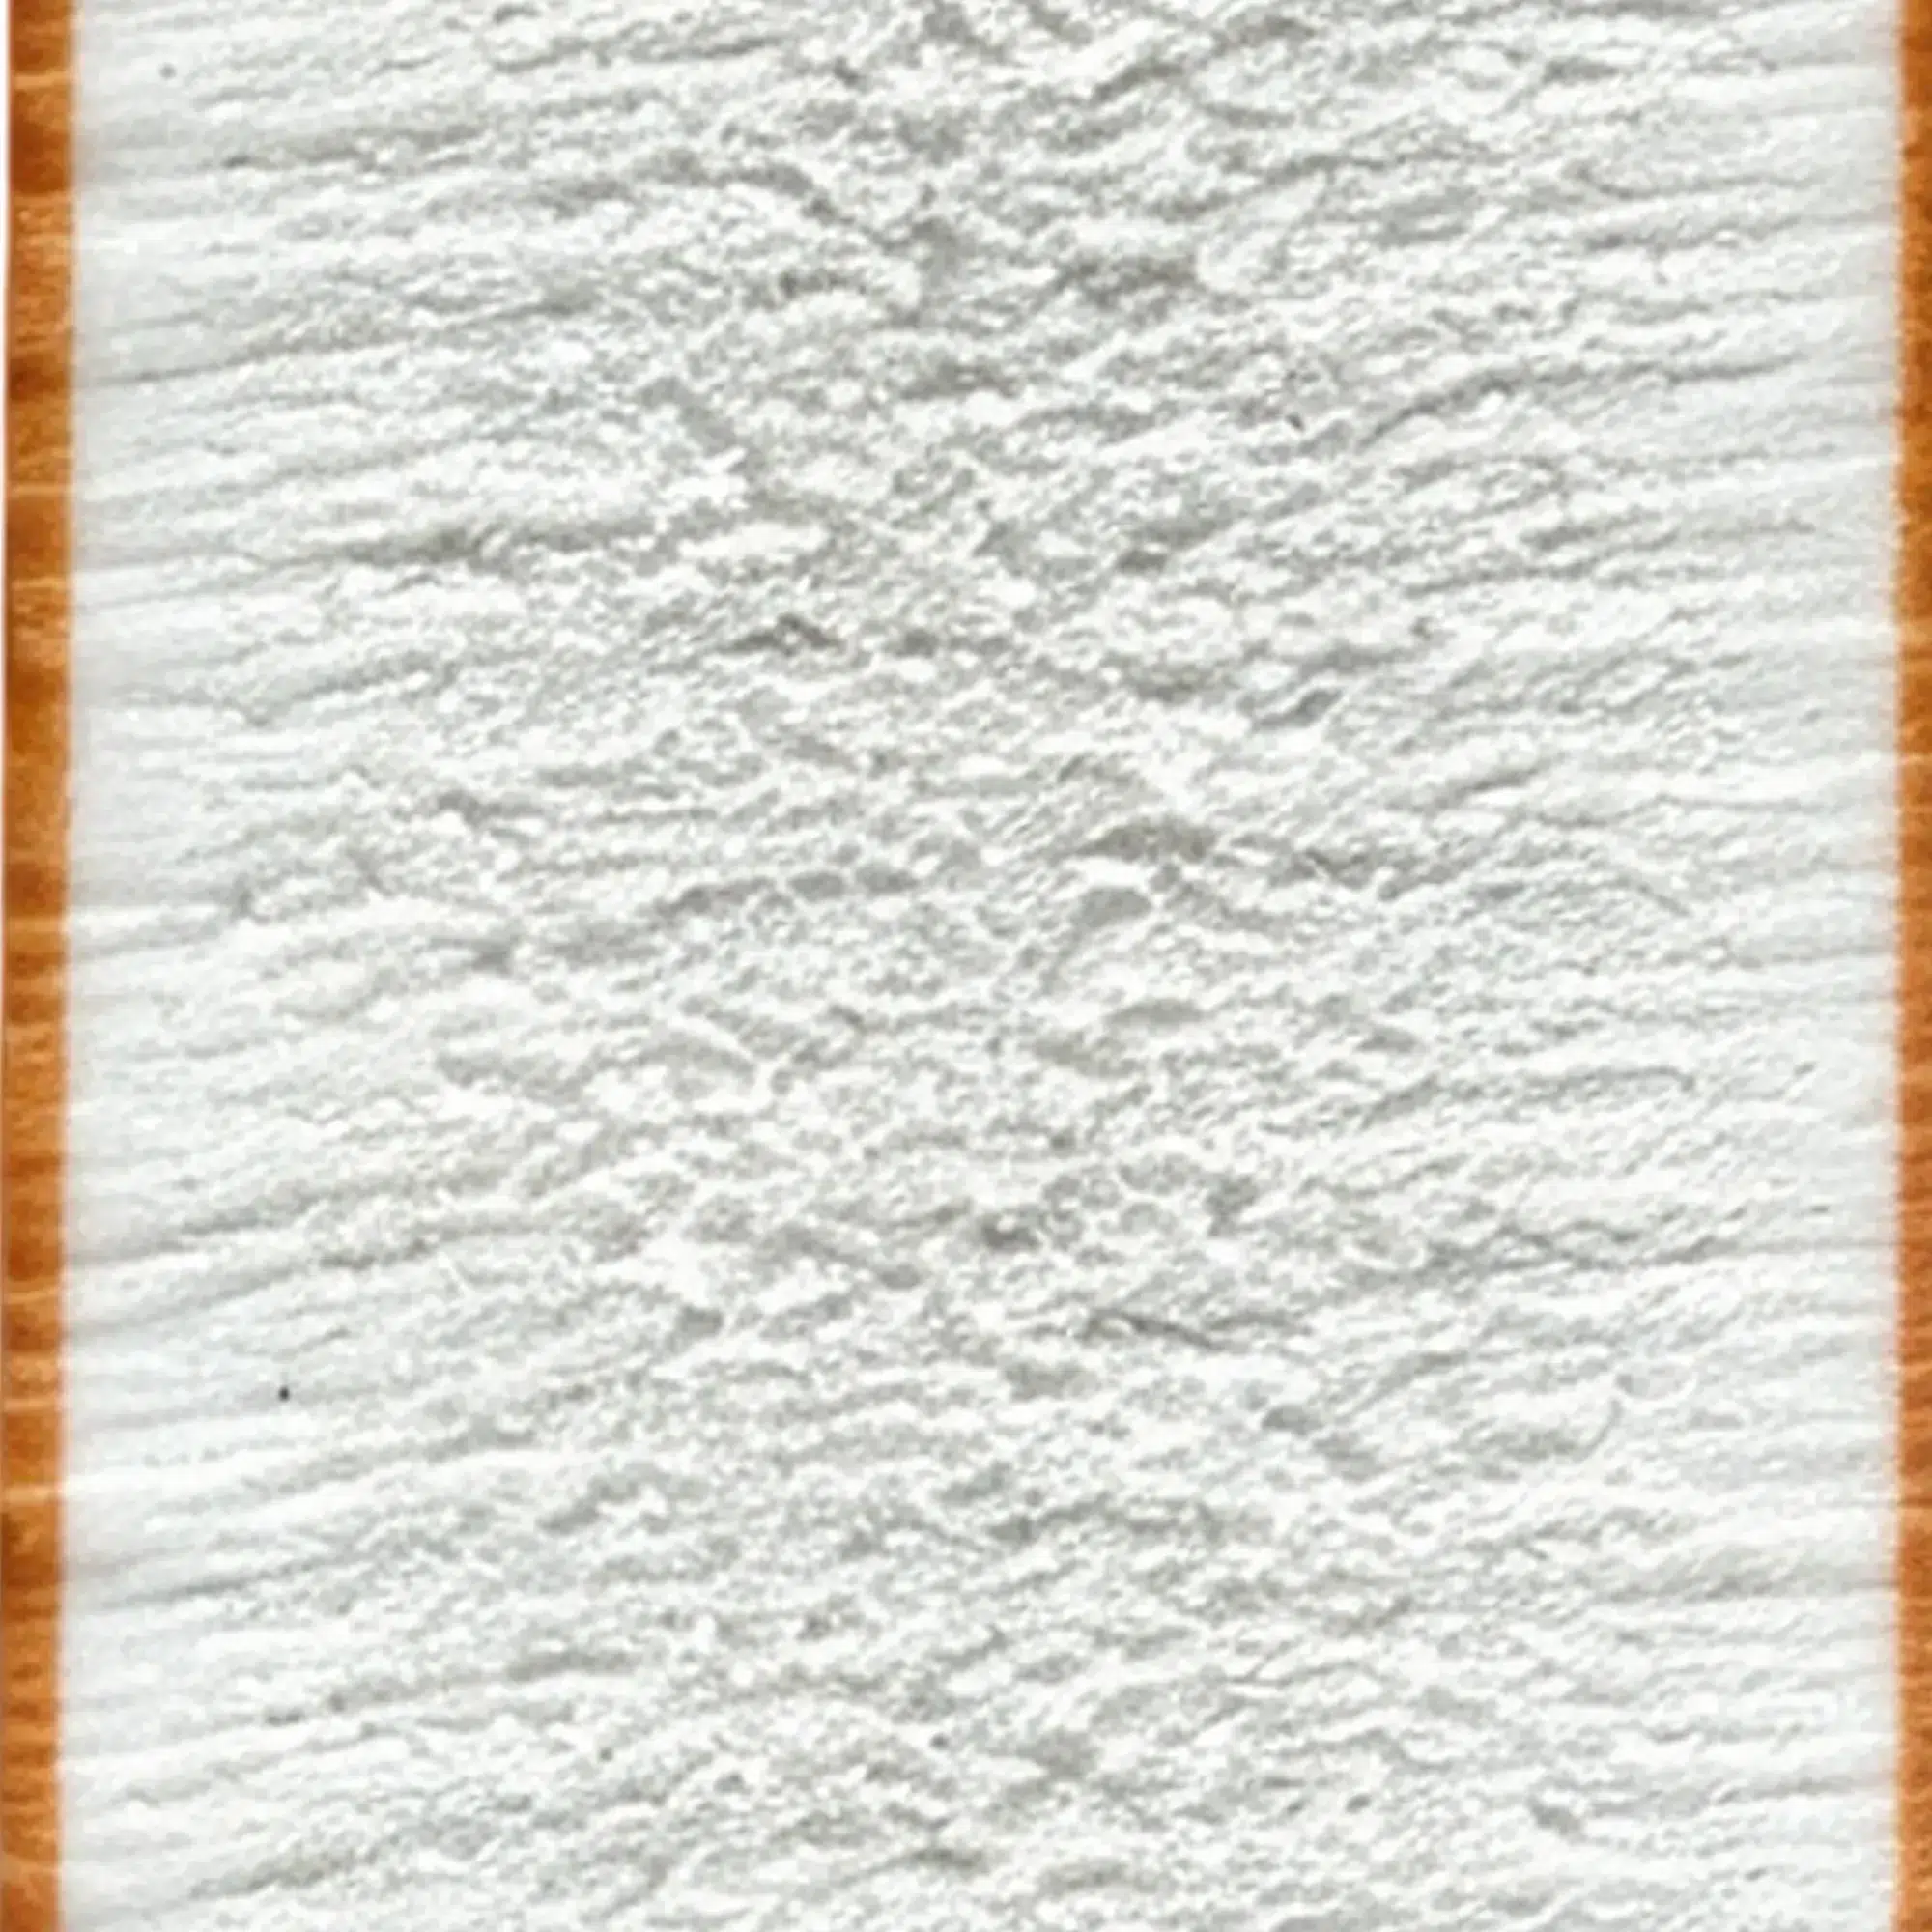
Sehen Sie sich die Oberfläche an.
Sie ist sehr glatt, mit sichtbarem Glanz und Reflexion. Die Härte ist Shore D68. Ein fest über sie gezogener Fingernagel hinterlässt fast keine Spur. Das ist das direkte Ergebnis einer Deckschicht ohne Treibmittel mit einer Dichte nahe an massivem PVC.
Sehen Sie sich den Querschnitt an.
Schneiden Sie die Platte auf, und der Schichtaufbau ist klar: eine dichte Deckschicht auf beiden Flächen, 0,2 bis 0,8 Millimeter dick, mit einem Schaumkern dazwischen. Das definierende Merkmal ist das Fehlen einer Klebefuge zwischen Deckschicht und Kern. Unter Vergrößerung ist der Übergang an der Grenzfläche kontinuierlich. Kein Delaminierungsspalt, keine Trennung. Ist eine deutliche Grenzlinie oder Klebstoffrückstand sichtbar, ist das Paneel kaschiert, nicht coextrudiert.
Kratzen Sie die Oberfläche mit einer Klinge an.
Die coextrudierte Deckschicht hebt sich nicht ab und blättert nicht. Eine kaschierte Folie löst sich ab. Das ist der direkteste destruktive Test zur Unterscheidung.
Technische Spezifikationen
| Parameter | Wert | Bedeutung |
|---|---|---|
| Dicke | 3 bis 30 mm | Minimum 3 mm: das Coextrusionsverfahren kann keine dünneren Platten erzeugen |
| Kerndichte | 0,35 bis 0,80 g/cm³ | Der Kern liefert Dicke und Steifigkeit. Deckschichtdichte ~1,3–1,4 |
| Standardformate | 1220×2440, 915×1830, 1560×3050, 2050×3050 mm | Vier Standardformate |
| Biegefestigkeit | ≥20 MPa | Höchste der drei PVC-Plattentypen |
| Shore-Härte | D68 | Höchste der drei. Die Deckschicht ist nahezu massives PVC |
| Brandschutzklasse | B1 (DIN 4102-1) | Erforderlich für Bauanwendungen und öffentliche Räume |
| UV-Einstufung | Güte 4 (nach werksseitiger Shine-Klassifizierung) | Konzentrierte UV-Stabilisatoren in der Deckschicht |
| Gebrauchstemperatur | Bis 70 °C | Wie bei allen PVC-Platten: Nähe zu Wärmequellen vermeiden |
| Deckschichtdicke | 0,2 bis 0,8 mm | Während der Produktion einstellbar. Dicker = mehr Haltbarkeit und UV-Reserve |
| Farben | Weiß, Schwarz, Sonderfarben | Die Farbe sitzt in der PVC-Deckschicht, keine Beschichtung |
Leistungsdaten-Hinweis: Die obigen technischen Spezifikationen stellen typische Werte aus Shines internen Prüfungen unter kontrollierten Laborbedingungen dar. Die tatsächliche Leistung hängt von Plattendicke, Dichte, Farbe, Montagemethode, Einsatzumgebung und Endanwendung ab. Für projektspezifische Leistungsdaten kontaktieren Sie unser Technikteam.
Verarbeitungsleitfaden
CNC-Bearbeitung
Coextrudierte Platten bearbeiten sich auf Standard-CNC-Fräsen mit demselben Werkzeugtyp wie Celuka, einem Einschneiden-Hartmetallfräser mit Aufwärtsdrall. Der Unterschied ist die Werkzeugstandzeit. Die massive PVC-Deckschicht mit einer Dichte von 1,3 bis 1,4 g/cm³ und Shore-D68-Härte verschleißt Schneiden etwa 30 % schneller als Celuka.
Parameter: 18.000 bis 24.000 U/min, Vorschub 3.500 bis 5.500 mm/min, Zustelltiefe pro Durchgang 3 bis 6 mm, Spanlast 0,2 bis 0,4 mm pro Zahn. Druckluft für die Spanabfuhr ist zwingend. Verwenden Sie für jeden Coextrusions-Auftrag ein frisches Werkzeug; verwenden Sie kein Werkzeug, das bereits Celuka oder Free Foam geschnitten hat. Prüfen Sie die Werkzeugschärfe nach jeweils 50 bis 80 Platten. Ein stumpfes Werkzeug erzeugt auf Coextrusion Mikro-Ausbrüche an der Deckschicht, weil die harte Oberfläche nicht schmilzt wie Free Foam. Sie bricht aus.
Lastwechsel am Übergang Deckschicht-Kern sind ausgeprägter als bei Celuka. Der Dichteunterschied zwischen Deckschicht (~1,3 bis 1,4) und Kern (~0,5 bis 0,7) ist größer als der Celuka-Haut-zu-Kern-Gradient. Passiert das Werkzeug den Übergang von Deckschicht in den Kern, fällt die Last spürbar ab und steigt beim Erreichen der unteren Deckschicht wieder. Das ist normal. Rattert das Werkzeug am Übergang, reduzieren Sie den Vorschub leicht oder prüfen Sie die Werkzeugschärfe.
Sägen
Gleiches Sägesetup wie Celuka: Sägeblatt mit 80 Hartmetallzähnen, 250-mm-Säge, Blattüberstand 3 bis 5 mm. Der Unterschied bei stumpfem Blatt: Celukas Oberfläche schmilzt durch Reibung leicht. Die Coextrusions-Oberfläche ist härter und dichter. Sie bricht aus. Mikro-Ausbrüche erscheinen entlang der Schnittkante der Deckschicht. Die Lösung ist Blattschärfe, nicht Parameteranpassung. Sehen Sie Ausbrüche an der Schnittkante, wechseln Sie das Blatt.
Drucken, Lackieren und Oberflächenbearbeitung
UV-Druck. Die werksseitige Oberflächenenergie beträgt etwa 38 bis 40 mN/m, ausreichend für direkten UV-Druck. Wurde die Platte länger als einen Monat gelagert oder die Oberfläche angefasst, testen Sie mit einem Dyne-Teststift. Unter 38 mN/m: Corona-Behandlung oder Haftvermittler. Die glatte Coextrusions-Oberfläche erzeugt kräftigere Drucke als die matte Free-Foam-Oberfläche, weniger Lichtstreuung bedeutet sattere Farben. Für ein Mattfinish auf Coextrusion schleifen Sie die Oberfläche leicht mit feinkörnigem Schleifpapier oder spezifizieren Sie Coextrusion mit matter Oberfläche.
Lackieren. Gleiche Vorbereitung wie Celuka: mit 400er Körnung schleifen, reinigen, wasserbasierten Kunststoffprimer auftragen, mit wasserbasierter Acryl- oder Latexfarbe lackieren. Verwenden Sie keine öl- oder lösemittelbasierten Farben.
Thermoformen, Biegen und Befestigen
Thermoformen. Erwärmen Sie auf 120 bis 140 °C. Bringen Sie die Wärme gleichmäßig über den Biegebereich auf, Heizstrahler oder Ofen, kein punktueller Heißluftfön. Aufheizzeit: 30 Sekunden pro Millimeter Plattendicke. Mindestbiegeradius: 3-mal Plattendicke. Die Deckschicht hat weniger Dehnvermögen als die Celuka-Haut, engere Radien reißen die Oberfläche. Halten Sie nach dem Biegen die Form und kühlen Sie natürlich ab. Nicht mit Wasser abschrecken.
Mechanische Befestigungen. Bohren Sie alle Schraubenlöcher vor. Nur Edelstahlbefestigungen für Außen- und Feuchtanwendungen. Schraubendurchmesser: 3 bis 4 mm für Paneele bis 12 mm, 4 bis 5 mm für dickere Paneele. Halten Sie Schrauben mindestens 15 mm von der Plattenkante entfernt. Für Fassadenanwendungen bohren Sie Löcher 1 bis 2 mm überdimensioniert vor, um Wärmeausdehnung zu erlauben, behinderte Paneele beulen aus.
Coextrusions-Muster zum Testen anfordern
Oberflächenhärte und Werkzeugverschleiß-Verhalten der Coextrusion unterscheiden sich von Celuka und Free Foam. Der beste Weg, Bearbeitungsverhalten, Druckhaftung und Oberflächenqualität zu bestätigen, ist ein Muster auf Ihrer eigenen Linie zu testen.
Anwendungen
Außenbeschilderung und witterungsbeständige Anwendungen
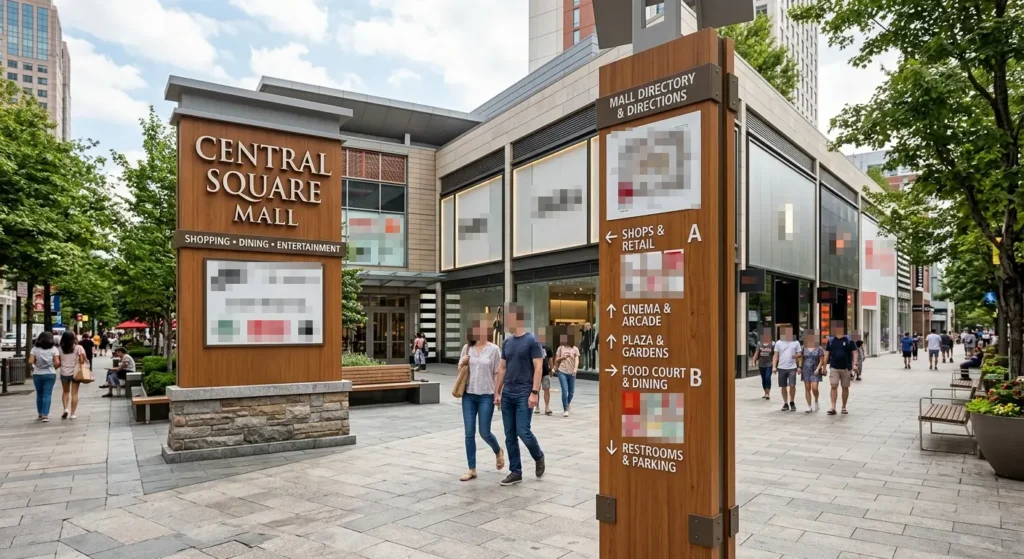
Außenbeschilderung umfasst Gebäudebeschriftungsschilder, Monumentalschilder, Straßenschilder und Wegepylone. Anwendungen, bei denen das Schild den größten Teil eines Jahrzehnts im Freien bleibt und über Jahreszeiten von Sonne, Regen und Temperaturzyklen plan, weiß und lesbar bleiben muss.
Empfohlene Spezifikation: Coextrusion, 5 bis 10 mm. Brandschutzoptionen verfügbar (B1-Details siehe Produkteigenschaften). Installationsanforderungen (Befestigungstyp, Lochgrößen, Dehnfugen): siehe Verarbeitungsleitfaden > Befestigen und Problem 1 oben.
Gebäudefassadenverkleidung
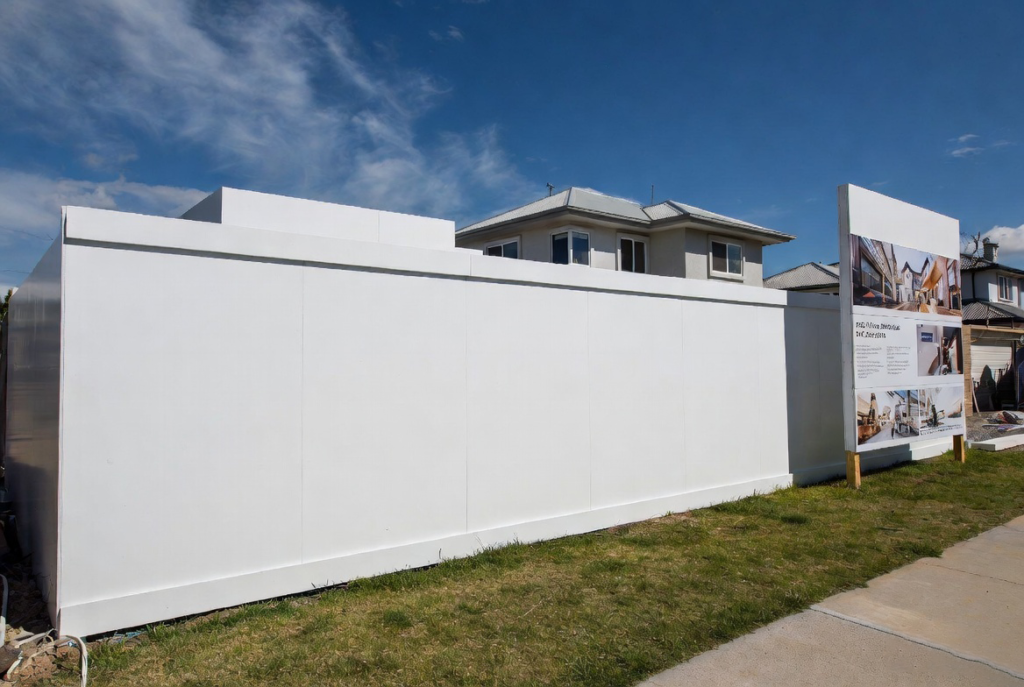
Gebäudefassadenverkleidung umfasst vorgehängte hinterlüftete Fassaden, Fassadenpaneele und Außenwandbekleidung. Coextrusion ersetzt Alu-Verbundplatten und Faserzementplatten für Fassadenanwendungen, wo Gewicht, Korrosionsbeständigkeit und Wärmedämmung zählen.
Empfohlene Spezifikation: Coextrusion, 8 bis 12 mm, Dichte 0,55 bis 0,70 g/cm³. Die UV-stabilisierte Deckschicht zeigt nach außen. Für Dehnfugenberechnungen und Befestigungsspezifikationen siehe Verarbeitungsleitfaden und Problem 1 (Fehlende Dehnfugen) oben.
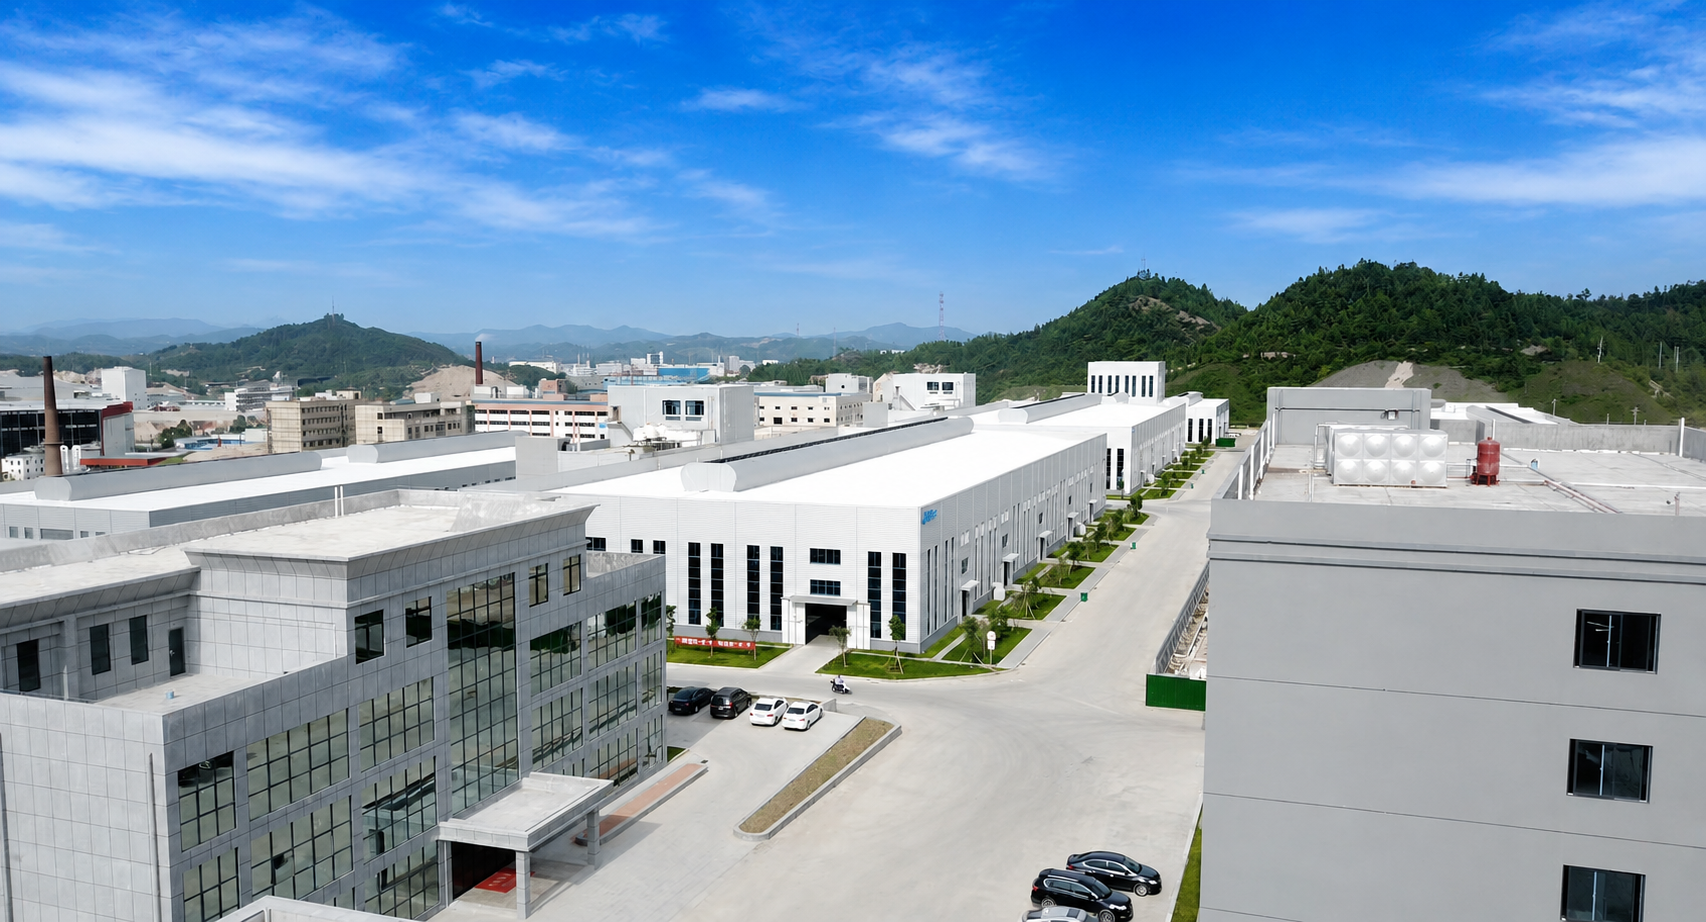
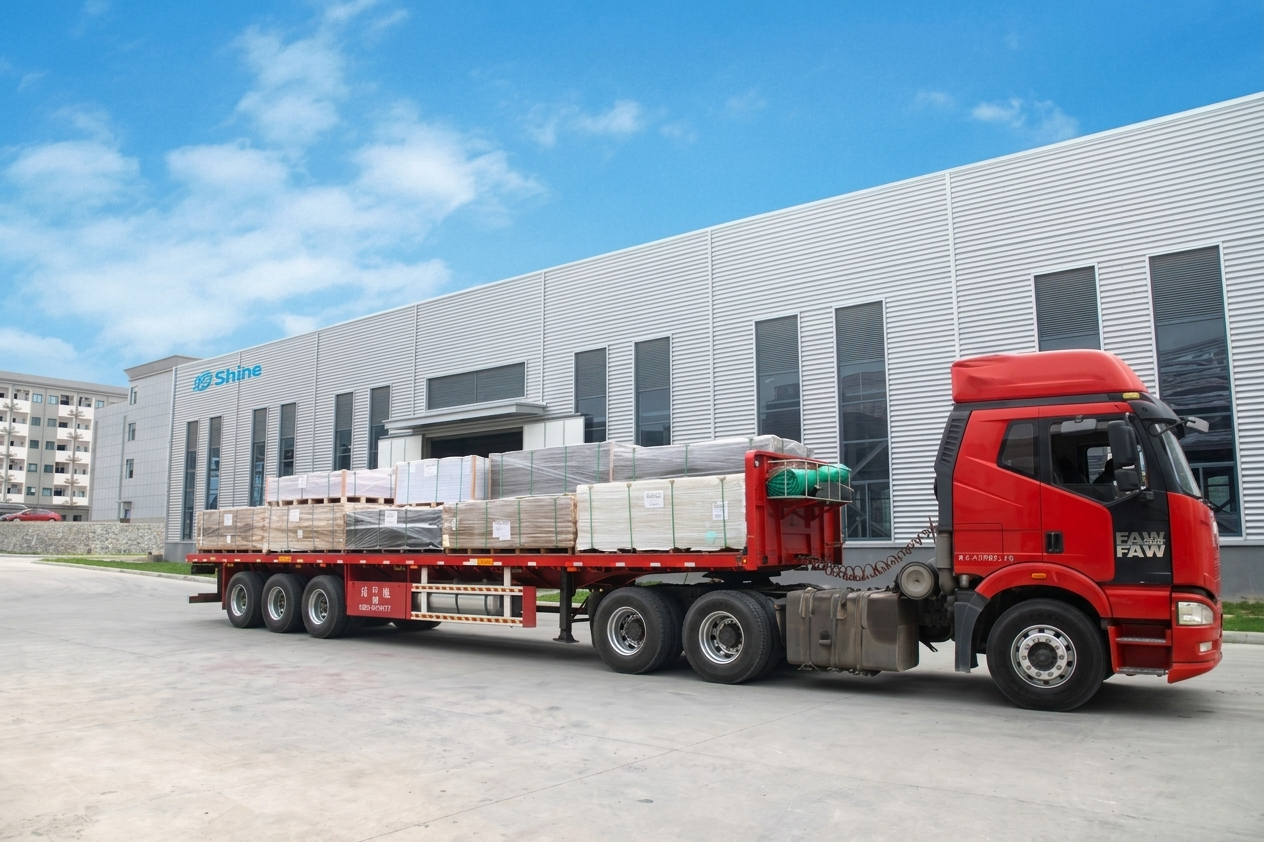
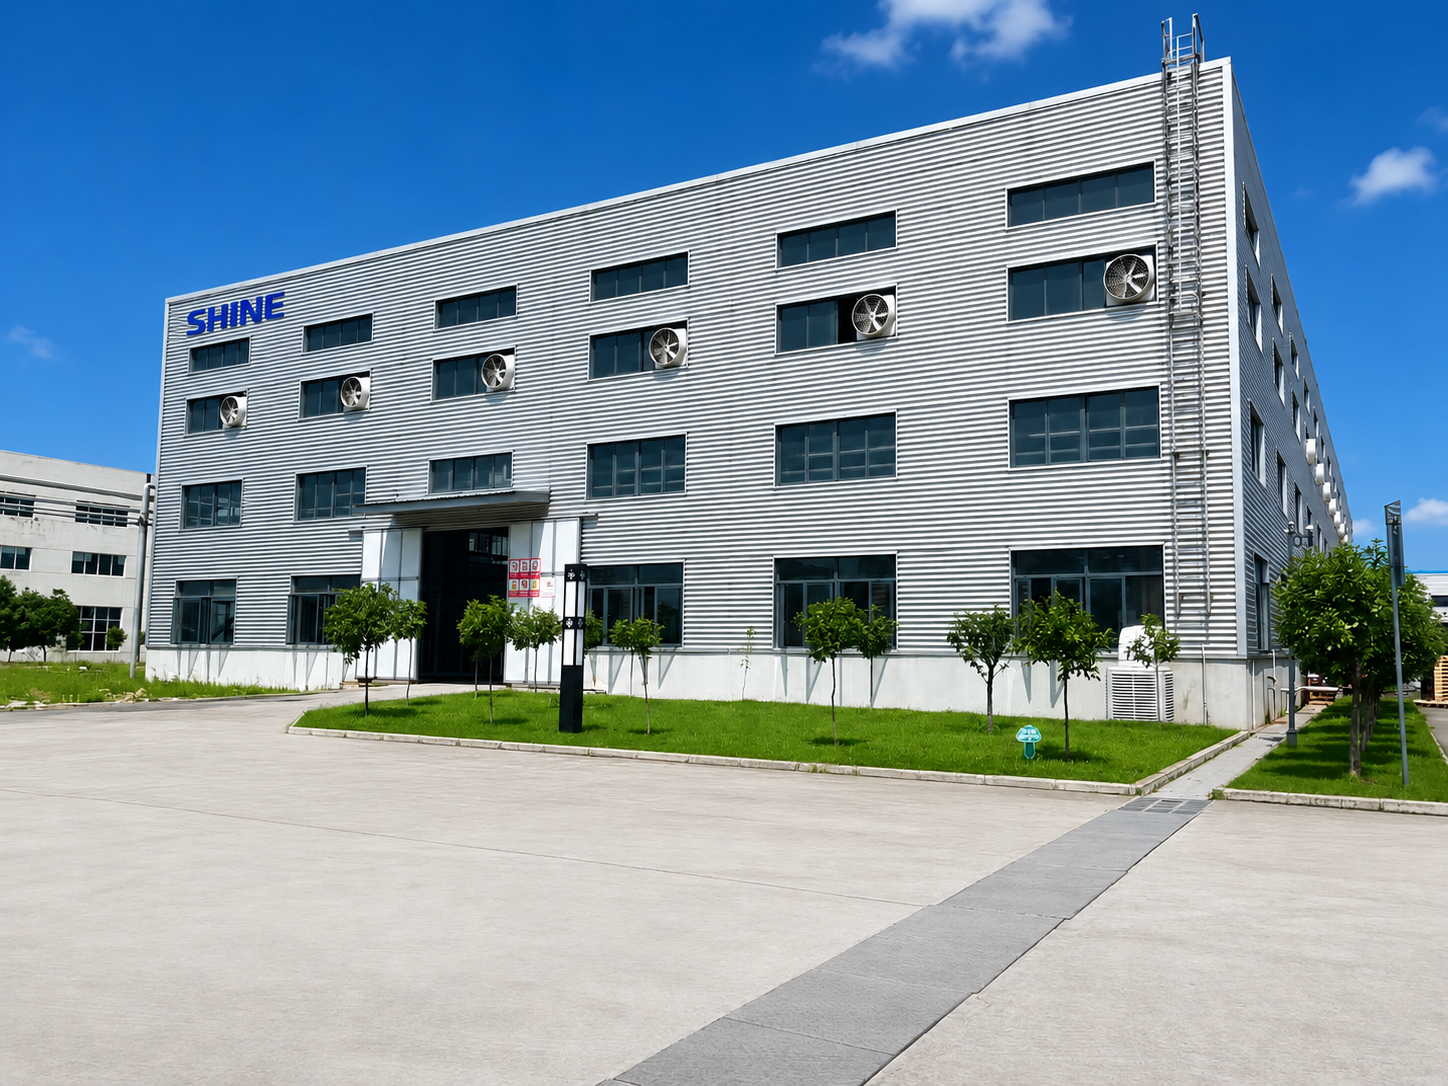
Shine Produktionsanlage
Qualitätsstandards & Compliance
Zertifiziert. Umfasst Design, Produktion, Inspektion und Lieferung. Dies ist kein Zertifikat an der Wand, es ist das System, das sicherstellt, dass sich die im März bestellte Charge genauso bearbeiten lässt wie die im September bestellte Charge.
ISO-9001-Qualitätsmanagementsystem
Die in Shines PVC-Rezepturen verwendeten Rohstoffe erfüllen sowohl die RoHS-Anforderung (Blei ≤ 0,1 % im homogenen Material) als auch die REACH-Erklärung (Bleigehalt unter 0,1 % w/w).
Brandschutzklasse DIN 4102 B1 und B2
Für Märkte, die eine EN 13501-1-Euroklassen-Klassifizierung verlangen, können die Produkte die Klassen C-s1,d0 oder B-s1,d1 erfüllen. Unabhängige Prüfungen bei einer Benannten Stelle sind gemäß den Produktspezifikationen erforderlich. Shine kann diese Prüfungen im Auftrag des Käufers veranlassen; die Prüfkosten trägt der Käufer.
Prüfung durch Dritte auf Anfrage
Nach Käuferanforderungen können Prüfungen durch SGS, Bureau Veritas, RoHS und TÜV veranlasst werden. Prüfumfang, Normen und Zeitplan werden vor Beginn bestätigt. Die Prüfgebühren trägt der Käufer. Dies ist gängige Branchenpraxis. Vertrauen Sie keinem Lieferanten, der „alle Zertifizierungen inklusive“ behauptet, wenn er nicht klar die anwendbaren Normen, die Prüfstelle und das Ausstellungsjahr des Berichts benennt.
Häufig gestellte Fragen
Antworten auf häufig gestellte Fragen zu Shine-Produkten und -Dienstleistungen.
Ist die Deckschicht auf den Kern geklebt?
Nein. Zwei Extruder arbeiten gleichzeitig. Einer extrudiert eine massive PVC-Deckschicht ohne Treibmittel. Der andere extrudiert einen geschäumten PVC-Kern. Beide Schmelzeströme treffen sich in der Düse bei 175 bis 185 Grad Celsius, vollständig aufgeschmolzen. Die PVC-Molekülketten der Deckschicht queren die Grenzfläche und verschlaufen sich mit den PVC-Ketten der Kernschicht. Beim Abkühlen verriegelt diese Verschlaufung zu einer untrennbaren Einzelstruktur. Es gibt keinen Kleber, keinen Klebstoff und keine unter dem Mikroskop sichtbare Klebefuge. Deshalb delaminiert die coextrudierte Platte nicht.
Wie lange hält sie im Außenbereich?
Acht bis zehn Jahre. Die Deckschicht trägt eine konzentrierte Dosierung von Benzotriazol-UV-Absorbern und Hindered-Amine-Lichtstabilisatoren (HALS). Die Dosierung liegt weit über Standardrezepturen, und jedes Gramm Stabilisator sitzt in der Deckschicht, wo das Sonnenlicht auftrifft. Das ist grundlegend anders als UV-Stabilisatoren über die volle Plattendicke zu verteilen. Weiße Platten behalten ihre Farbstabilität über ihre gesamte Außenlebensdauer. Dunkle Farben tragen typischerweise fünf Jahre Farbgarantie. Die tatsächliche Lebensdauer hängt von UV-Intensität, Ausrichtung, Farbe und Wartung ab.
Wie hart ist die Oberfläche? Widersteht sie Kratzern?
Die Deckschicht enthält kein Treibmittel. Ihre Dichte beträgt etwa 1,3 bis 1,4 Gramm pro Kubikzentimeter, nahe an massivem PVC. Die Härte ist Shore D68. In Einzelhandelsgeschäften, öffentlichen Verkehrsmittel-Innenräumen und Gewerbeflächen, wo Paneele täglichem Kontakt durch Einkaufswagen, Taschen und Fußverkehr ausgesetzt sind, zeigt die Oberfläche deutlich weniger Kratzer als Standard-PVC-Hartschaumplatten. Normaler Alltagskontakt hinterlässt fast keine sichtbare Spur.
Kann Holzdekor-Heißtransfer aufgebracht werden?
Ja. Pressen Sie die Holzdekor-Transferfolie bei 120 bis 140 Grad Celsius heiß auf die coextrudierte Oberfläche. Das Muster verschmilzt auf Molekularebene mit dem Deckschicht-PVC. Kein Klebstoff beteiligt. Weil die Deckschicht dichtes massives PVC ist, sind Transferhaftung und Haltbarkeit dem Aufkaschieren einer Holzdekorfolie auf eine Schaumoberfläche überlegen. Das fertige Paneel benötigt keine sekundäre Beschichtung.
Muss ich Wärmeausdehnung einplanen?
Ja. Lassen Sie alle 3 Meter 5 bis 8 Millimeter Dehnfuge. Dunkle Platten können in direkter Sonne Oberflächentemperaturen 15 bis 25 Grad Celsius über der Umgebungsluft erreichen und erzeugen größere Wärmebewegung. Verwenden Sie durchgängig Edelstahlbefestigungen. Bohren Sie alle Schraubenlöcher 1 bis 2 Millimeter größer als den Schraubendurchmesser vor, um der Platte Raum zum Ausdehnen und Zusammenziehen zu geben.
Wie dick kann die Deckschicht sein? Welche Dicke sollte ich wählen?
Die Deckschichtdicke ist von 0,2 bis 0,8 Millimeter einstellbar, gesteuert über das Schneckendrehzahlverhältnis der beiden Extruder. Eine dünnere Deckschicht, 0,2 bis 0,3 Millimeter, passt zu Innendekorplatten, wo Gewicht und Kosten Priorität haben. Eine dickere Deckschicht, 0,5 bis 0,8 Millimeter, passt zu Außenbeschilderung und Gebäudefassaden, die tieferen Kratzschutz und eine größere UV-Stabilisatorreserve brauchen. Wenn Sie unsicher sind, was Sie spezifizieren sollen, nennen Sie unseren Vertriebsingenieuren Ihre Anwendung und die erwartete Lebensdauer.
Wie sind Mindestbestellmenge und Lieferzeiten?
Standardspezifikationen: mindestens 2 Tonnen, 7 bis 14 Tage. Expressaufträge: 3 bis 5 Tage. Sonderfarbe, -dichte, -dicke oder -format: plus 14 bis 60 Tage. Die MOQ gilt nach Gewicht, nicht nach Plattenzahl.
Die Produktvergleiche, technischen Spezifikationen, Verarbeitungsparameter und Anwendungsempfehlungen auf dieser Seite basieren auf Shines aktuellem Produktsortiment und internen Testdaten. Die tatsächliche Produktleistung variiert je nach Dichte, Dicke, Farbe, Rezeptur und Einsatzbedingungen. Der Direktvergleich stellt allgemeine Produkteigenschaften dar. Bestätigen Sie vor der Bestellung die konkreten Leistungswerte für Ihre gewählte Spezifikation. Für eine projektspezifische Bewertung wenden Sie sich an unser Team.
Ähnliche Produkte
Gehen Sie den nächsten Schritt
Drei Wege, um voranzukommen. Wählen Sie je nachdem, wo Sie in Ihrem Beschaffungsprozess stehen. Wir antworten innerhalb von 1 Werktag.