

Chapa de PVC expandido coextrudada
A chapa de PVC expandido coextrudada é feita para o exterior. Uma camada superficial de PVC sólido, fundida ao núcleo de espuma dentro de uma única matriz, sem linha de adesivo, concentra os absorvedores UV e os estabilizantes HALS exatamente onde a luz do sol incide, conferindo à chapa uma classificação de serviço externo de 8 a 10 anos, conforme dados de fábrica da Shine.
A camada superficial mede Shore D68. Especifique-a para sinalização externa, revestimento de fachadas de edifícios e qualquer painel que precise permanecer plano e branco ao longo de anos de sol.
Cores escuras envelhecem mais rápido que o branco.
0,35–0,80
Densidade
3–30 mm
Espessura
D68
Shore
8–10
Anos ao ar livre
Falhas comuns de instalação externa
A chapa de PVC expandido é inerentemente confiável para uso externo. Mas até a melhor chapa falhará se instalada incorretamente. Em projetos reais, a maioria das falhas de instalação externa não é causada pela má qualidade da chapa. O motivo é quase sempre o mesmo: o método de instalação não corresponde ao comportamento real do material em ambientes externos.
Falta de folgas de dilatação
Esta é a causa mais comum de falha em instalações externas. A chapa de PVC expandido expande e contrai com as mudanças de temperatura. Para cada mudança de 10 °C na temperatura, uma chapa de 2,44 metros de comprimento varia de comprimento em aproximadamente 1,7 mm. Sob luz solar direta, a temperatura da superfície da chapa pode diferir em mais de 40 °C entre o dia e a noite. A expansão/contração total de uma única chapa pode chegar perto de 8 mm. Se as chapas forem instaladas apertadas umas contra as outras, ou se os parafusos forem apertados firmemente contra a superfície sem permitir qualquer movimento, as chapas se pressionarão umas contra as outras ao expandir, resultando em flambagem, empenamento e rachaduras nas juntas.
A prática correta é reservar 3 a 5 mm de folga de dilatação por metro de comprimento de chapa. Para uma parede de 3 metros de largura, o espaço total de dilatação necessário é de cerca de 10 a 15 mm, e as folgas devem ser preenchidas com um selante flexível da mesma cor.
Fixadores apertados demais
As chapas de PVC expandido precisam ser mantidas no lugar, não travadas rigidamente. Quando os parafusos são apertados firmemente contra a superfície da chapa, ela não tem espaço para se mover ao expandir com o calor. Após dezenas de ciclos térmicos, os furos dos parafusos ficam alongados ou deformados, ou a superfície da chapa racha a partir dos furos.
A prática correta é pré-furar os furos com diâmetro 1 a 2 mm maior que o corpo do parafuso. Não aperte os parafusos até o fim; deixe uma folga de cerca de meio milímetro entre a cabeça do parafuso e a superfície da chapa. Ao empurrar a chapa com a mão, ela deve poder se mover levemente.
Ferragens incompatíveis
Parafusos de aço comum enferrujam ao ar livre. Manchas de ferrugem mancham a superfície da chapa e afetam a aparência. Mais criticamente, fixadores corroídos perdem continuamente o poder de fixação. Para instalação externa de chapa de PVC, parafusos de aço inoxidável são o padrão. Eles são resistentes à corrosão e mantêm força de aperto estável ao longo de anos de chuva, umidade e mudanças de temperatura. O espaçamento dos parafusos é igualmente importante. Para instalação vertical de painéis de parede, o espaçamento entre montantes não deve ultrapassar 400 mm. Em locais com vento, como vãos abertos ou edifícios altos, reduza o espaçamento para 200 a 300 mm. Se o espaçamento for largo demais, a chapa flexionará repetidamente sob a pressão do vento, criando tensão contínua ao redor de cada ponto de fixação, o que pode levar a trincas por fadiga após muitos ciclos.
Chapas de cores escuras sob luz solar direta
Em uma chapa de PVC preta ou cinza-escura sob sol direto de verão, a temperatura da superfície pode ultrapassar 70 °C. A chapa de PVC expandido começa a amolecer acima de 65 °C. A 70 °C, a rigidez da chapa cai significativamente, e ela pode ceder entre os pontos de apoio ou até deformar sob o próprio peso.
Isso não significa que chapas de cores escuras não possam ser usadas ao ar livre. Em vez disso, a instalação deve considerar a temperatura de superfície mais alta: reduza o espaçamento entre os apoios e escolha preferencialmente chapas coextrudadas, que têm melhor resistência ao calor na camada externa. Em regiões que ultrapassam 45 °C, chapas brancas ou de cores claras são uma escolha mais segura, pois cores claras refletem mais radiação solar e têm temperaturas de superfície muito mais baixas que as escuras.
Processo de fabricação
Definição e estrutura básica
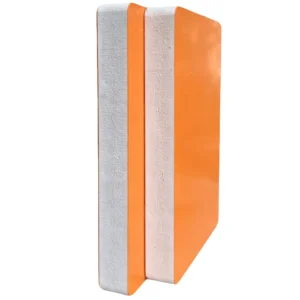
A coextrusão usa duas extrusoras operando simultaneamente. Uma extruda uma camada superficial de PVC sólido sem agente expansor. A outra extruda um núcleo de PVC expandido. Os dois fluxos de material fundido se encontram dentro de uma única matriz, onde a camada superficial é canalizada para as faces superior e inferior do núcleo. No ponto de contato, os dois materiais fundidos estão a 175 a 185 graus Celsius. As cadeias moleculares do PVC da camada superficial atravessam a interface e se entrelaçam com as cadeias da camada do núcleo. Ao resfriar, esse entrelaçamento se fixa em uma única estrutura inseparável. Não há cola, não há adesivo e não há linha de cola visível na seção transversal.
A camada superficial não contém agente expansor. Sua densidade é de aproximadamente 1,3 a 1,4 gramas por centímetro cúbico, próxima à do PVC sólido. A dureza é Shore D68. O núcleo é uma estrutura espumada a 0,5 a 0,7 gramas por centímetro cúbico. Na interface, as mesmas cadeias moleculares de PVC atravessam as duas camadas. Não há risco de delaminação.
A espessura da camada superficial é ajustável de 0,2 a 0,8 milímetros, controlada pela relação de velocidade das roscas entre as duas extrusoras. Uma camada mais fina atende a painéis decorativos internos, onde peso e custo pesam mais. Uma camada mais espessa é especificada para sinalização externa e fachadas de edifícios, proporcionando resistência a arranhões mais profunda e uma reserva maior de estabilizantes UV. As temperaturas de fusão das duas extrusoras devem permanecer rigorosamente próximas. Uma diferença de temperatura significativa causa incompatibilidade de viscosidade na interface, produzindo marcas de fluxo visíveis na superfície da chapa.
A proteção UV é concentrada na camada superficial. Absorvedores UV da classe benzotriazol e estabilizantes à luz de amina impedida (HALS) são carregados em níveis muito mais altos do que nas formulações padrão, e cada grama fica na superfície, onde a luz do sol incide. Nada é desperdiçado no núcleo, onde não teria função. Essa é a base técnica da vida útil externa de 8 a 10 anos. Referência do setor: a Freefoam oferece garantia de cor de 10 anos no branco e de 5 anos em cores escuras para seu revestimento externo de PVC, consistente com essa faixa de vida útil. A vida real depende da intensidade de UV, da orientação e da escolha da cor.
A transferência térmica de efeito madeira aproveita a densidade da camada superficial. O filme de transferência é prensado a quente a 120 a 140 graus Celsius. O padrão se funde ao PVC da superfície em nível molecular. Nenhum adesivo é envolvido. A superfície acabada é o produto final. Não é necessária laminação ou pintura secundária.
Como identificar a chapa coextrudada
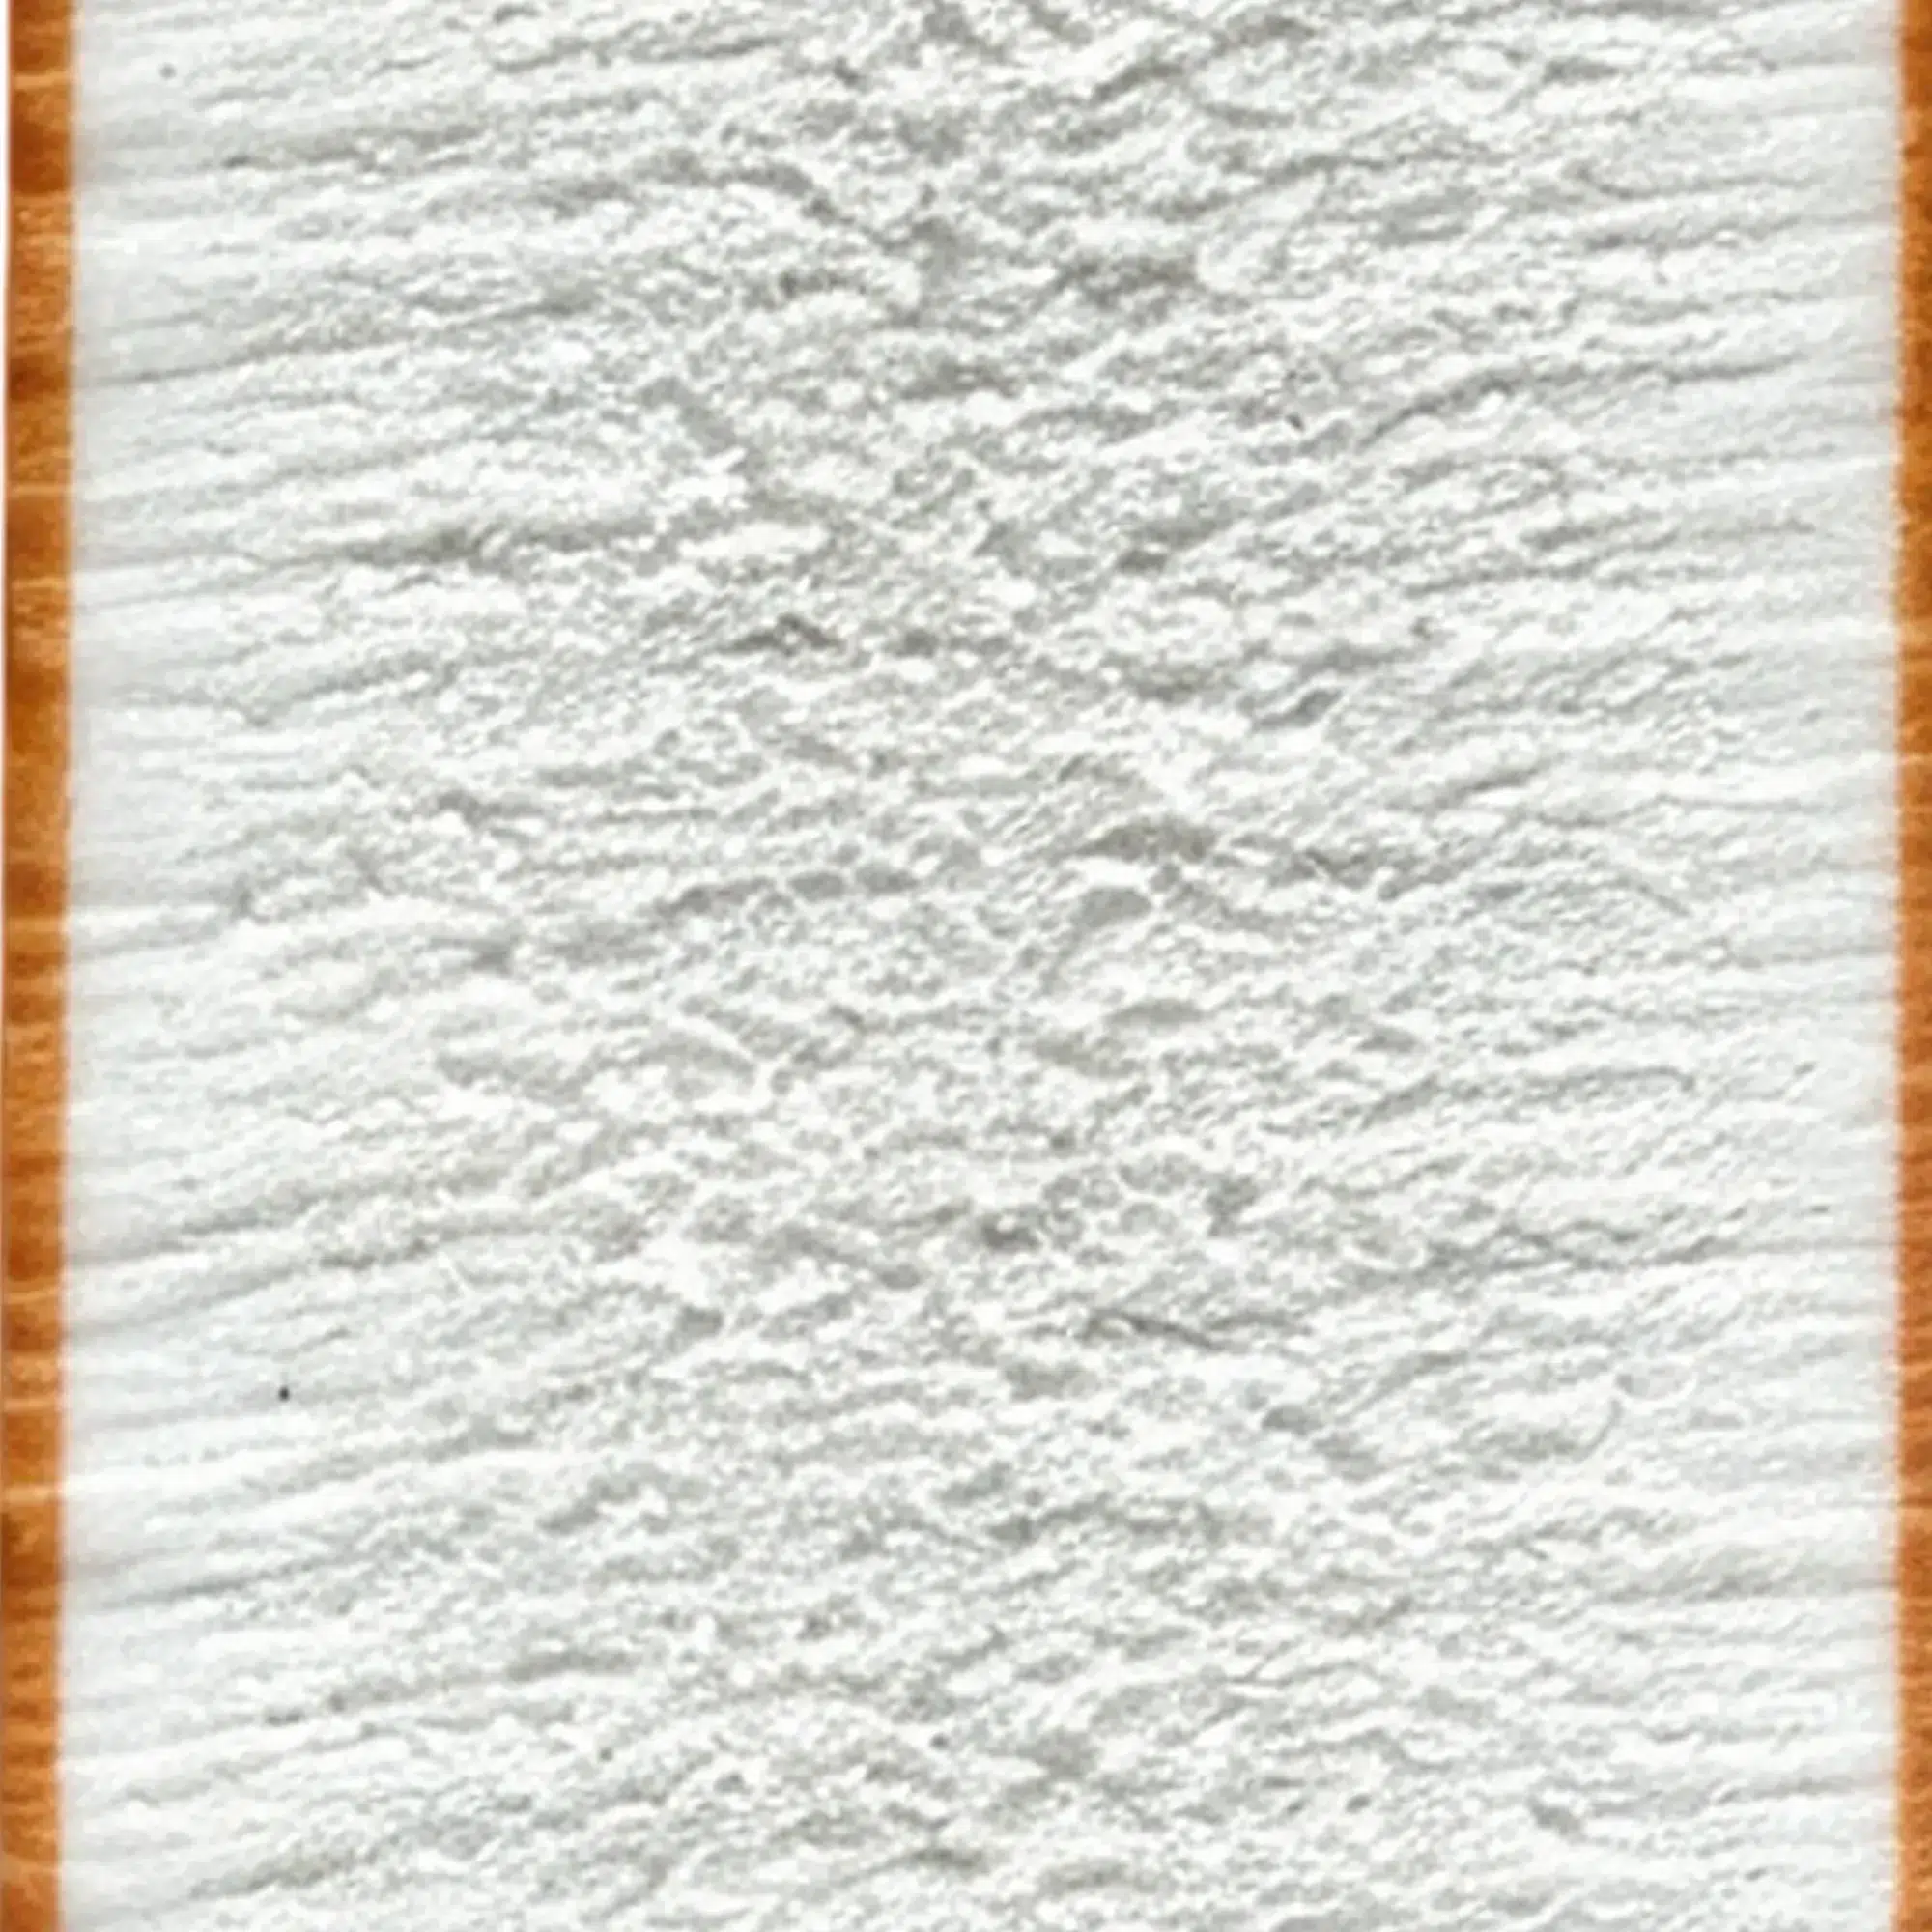
Observe a superfície.
Ela é muito lisa, com brilho e reflexo visíveis. A dureza é Shore D68. Uma unha passada com firmeza sobre ela quase não deixa vestígio. Isso é o resultado direto de uma camada superficial sem agente expansor, com densidade próxima à do PVC sólido.
Observe a seção transversal.
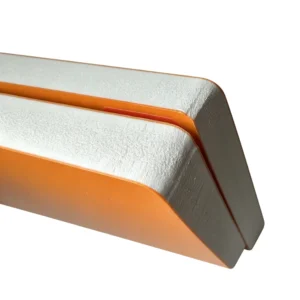
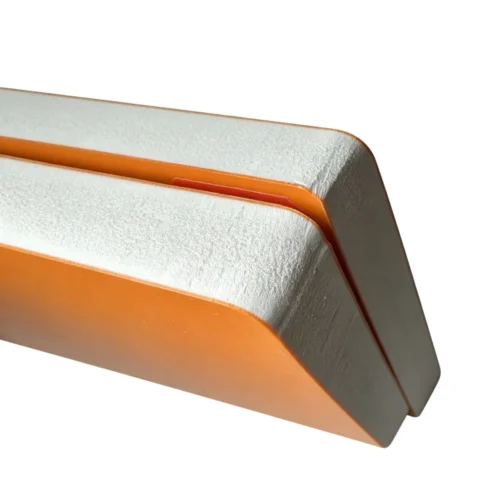
Corte-a e a estrutura em camadas fica clara: uma camada superficial densa nas duas faces, com 0,2 a 0,8 milímetros de espessura, e um núcleo de espuma entre elas. A característica definidora é a ausência de linha de cola entre a camada superficial e o núcleo. Sob ampliação, a transição na interface é contínua. Sem fenda de delaminação, sem separação. Se uma linha de limite distinta ou resíduo de adesivo for visível, o painel é laminado, não coextrudado.
Risque a superfície com uma lâmina.
A camada superficial coextrudada não levanta nem descasca. Um filme laminado se solta. Este é o teste destrutivo mais direto para diferenciá-los.
Especificações técnicas
| Parâmetro | Valor | O que significa |
|---|---|---|
| Espessura | 3 a 30 mm | Mínimo de 3 mm: o processo de coextrusão não consegue produzir chapas mais finas que isso |
| Densidade do núcleo | 0,35 a 0,80 g/cm³ | O núcleo fornece espessura e rigidez. A densidade da camada superficial é de ~1,3–1,4 |
| Tamanhos padrão | 1220 × 2440, 915 × 1830, 1560 × 3050, 2050 × 3050 mm | Quatro formatos padrão |
| Resistência à flexão | ≥20 MPa | A mais alta dos três tipos de chapa de PVC |
| Dureza Shore | D68 | A mais alta dos três. A camada superficial é quase PVC sólido |
| Classificação de fogo | B1 (DIN 4102-1) | Exigida para aplicações em edificações e espaços públicos |
| Classificação UV | Grau 4 (conforme a classificação de fábrica da Shine) | Estabilizadores UV concentrados na camada superficial |
| Temperatura de serviço | Até 70 °C | Como em todas as chapas de PVC, evite a proximidade de fontes de calor |
| Espessura da camada superficial | 0,2 a 0,8 mm | Ajustável durante a produção. Mais espessura = mais durabilidade e reserva de UV |
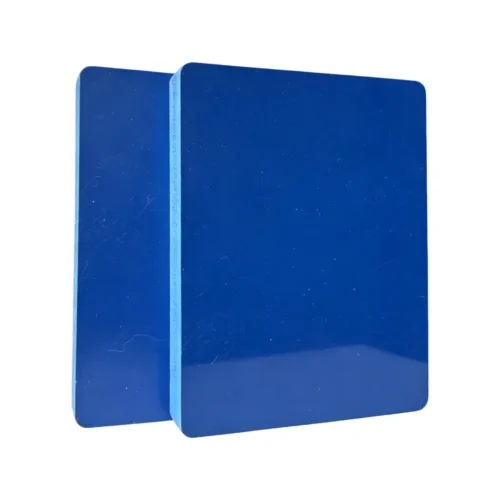
| Cores | Branca, preta, cores personalizadas | A cor está na camada superficial de PVC, não em um revestimento |
Aviso sobre os dados de desempenho: As especificações técnicas acima representam valores típicos dos testes internos da Shine sob condições controladas de laboratório. O desempenho real depende da espessura, da densidade e da cor da chapa, do método de instalação, do ambiente de operação e da aplicação final. Para dados de desempenho específicos das condições do seu projeto, contate a nossa equipe técnica.
Guia de processamento
Usinagem CNC
A coextrusão é usinada em fresadoras CNC padrão com o mesmo tipo de ferramental da Celuka, usando uma fresa de metal duro de canal único com corte ascendente. A diferença está na vida útil da ferramenta. A camada superficial de PVC sólido, com densidade de 1,3 a 1,4 g/cm³ e dureza Shore D 68, desgasta as arestas de corte aproximadamente 30% mais rápido que a Celuka.
Parâmetros: 18.000 a 24.000 RPM, avanço de 3.500 a 5.500 mm/min, profundidade por passe de 3 a 6 mm, carga de cavaco de 0,2 a 0,4 mm por dente. Ar comprimido para evacuação de cavacos é obrigatório. Use uma ferramenta nova em cada trabalho de coextrusão; não use uma ferramenta que já cortou Celuka ou Free Foam. Verifique a nitidez da ferramenta a cada 50 a 80 chapas. Uma ferramenta cega na coextrusão produz microlascas na camada superficial, porque a superfície dura não derrete como o Free Foam. Ela lasca.
As mudanças de carga da ferramenta na transição superfície-núcleo são mais acentuadas que na Celuka. A diferença de densidade entre a camada superficial (~1,3 a 1,4) e o núcleo (~0,5 a 0,7) é maior que o gradiente pele-núcleo da Celuka. Quando a ferramenta passa da camada superficial para o núcleo, a carga cai visivelmente e depois sobe de novo ao atingir a camada superficial inferior. Isso é normal. Se a ferramenta vibrar na transição, reduza levemente o avanço ou verifique a nitidez da ferramenta.
Corte com serra
Mesma configuração de serra da Celuka: lâmina com ponta de metal duro de 80 dentes, serra de 250 mm, projeção da lâmina de 3 a 5 mm. A diferença quando a lâmina está cega: a superfície da Celuka derrete levemente com o atrito. A superfície da coextrusão é mais dura e mais densa. Ela lasca. Microlascas aparecem ao longo da borda de corte da camada superficial. A solução é a nitidez da lâmina, não o ajuste de parâmetros. Se você vir lascas na borda cortada, troque a lâmina.
Impressão, pintura e acabamento de superfície
Impressão UV. A energia superficial de fábrica é de aproximadamente 38 a 40 mN/m, suficiente para impressão UV direta. Se a chapa ficou armazenada por mais de um mês ou a superfície foi manuseada, teste com uma caneta dyne. Abaixo de 38 mN/m: tratamento corona ou promotor de aderência. A superfície lisa da coextrusão produz impressões mais vibrantes que a superfície fosca do Free Foam; menos dispersão de luz significa cores com aparência mais saturada. Para acabamento fosco na coextrusão, lixe levemente a superfície com lixa fina ou especifique coextrusão com superfície fosca.
Pintura. Mesma preparação da Celuka: lixe com lixa de grão 400, limpe, aplique primer para plástico à base de água e pinte com acrílica ou látex à base de água. Não use tintas à base de óleo ou à base de solvente.
Termoformagem, dobra e fixação
Termoformagem. Aqueça a 120 a 140°C. Aplique o calor uniformemente em toda a área de dobra, com aquecedores de faixa ou estufa, não com soprador térmico pontual. Tempo de aquecimento: 30 segundos por milímetro de espessura da chapa. Raio mínimo de dobra: 3 vezes a espessura da chapa. A camada superficial tem menos capacidade de estiramento que a pele da Celuka; raios mais fechados racharão a superfície. Após a dobra, segure na forma e deixe esfriar naturalmente. Não resfrie com água.
Fixadores mecânicos. Faça furos prévios em todos os pontos de parafuso. Somente fixadores de aço inoxidável para aplicações externas e úmidas. Diâmetro do parafuso: 3 a 4 mm para painéis de até 12 mm, 4 a 5 mm para painéis mais espessos. Mantenha os parafusos a pelo menos 15 mm da borda da chapa. Para aplicações em fachadas, faça furos prévios com 1 a 2 mm a mais para permitir a expansão térmica; painéis restritos irão flambar.
Solicite amostras de coextrusão para testes
A dureza superficial e as características de desgaste de ferramenta da coextrusão são diferentes das da Celuka e do Free Foam. A melhor forma de confirmar o comportamento de usinagem, a aderência de impressão e a qualidade da superfície é testar uma amostra na sua própria linha.
Aplicações
Sinalização externa e aplicações resistentes a intempéries
A sinalização externa abrange placas de identificação de edifícios, placas monumento, sinalização de beira de estrada e pilones direcionais. Aplicações em que a placa permanece ao ar livre durante a maior parte de uma década e precisa continuar plana, branca e legível através de estações de sol, chuva e ciclos de temperatura.
Especificação recomendada: coextrusão, 5 a 10 mm. Opções com classificação de fogo disponíveis (veja Recursos do Produto para detalhes sobre B1). Para requisitos de instalação (tipo de fixador, tamanho de furos, folgas de dilatação), veja Guia de Processamento > Fixação e o Problema 1 acima.
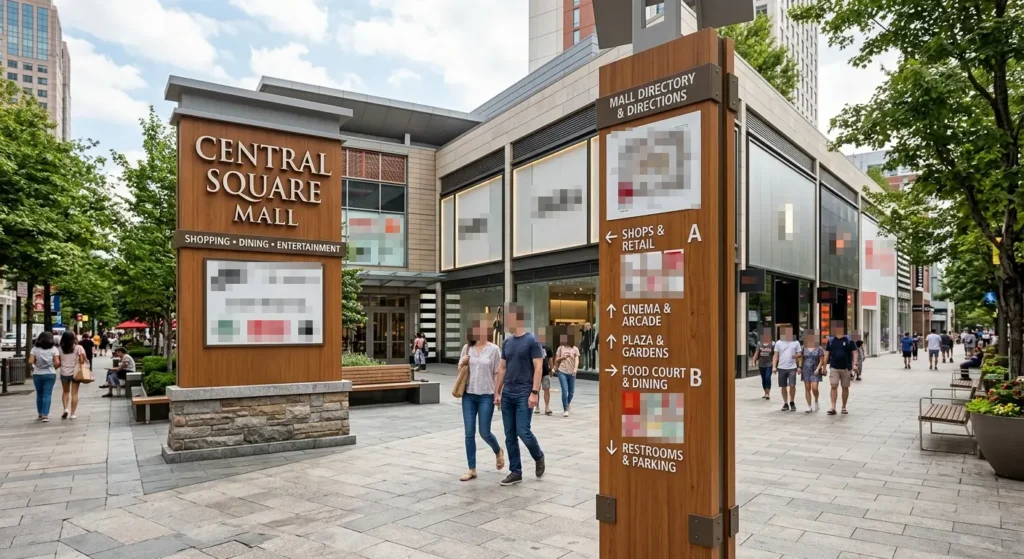
Revestimento de fachadas de edifícios
O revestimento de fachadas de edifícios inclui fachadas ventiladas, painéis de fachada e revestimento de paredes externas. A coextrusão substitui painéis de alumínio composto e placas de fibrocimento em aplicações de fachada onde peso, resistência à corrosão e isolamento térmico importam.
Especificação recomendada: coextrusão, 8 a 12 mm, densidade de 0,55 a 0,70 g/cm³. A camada superficial estabilizada contra UV fica voltada para fora. Para cálculos de folga de dilatação e especificações de fixadores, veja o Guia de Processamento e o Problema 1 (Folgas de dilatação ausentes) acima.
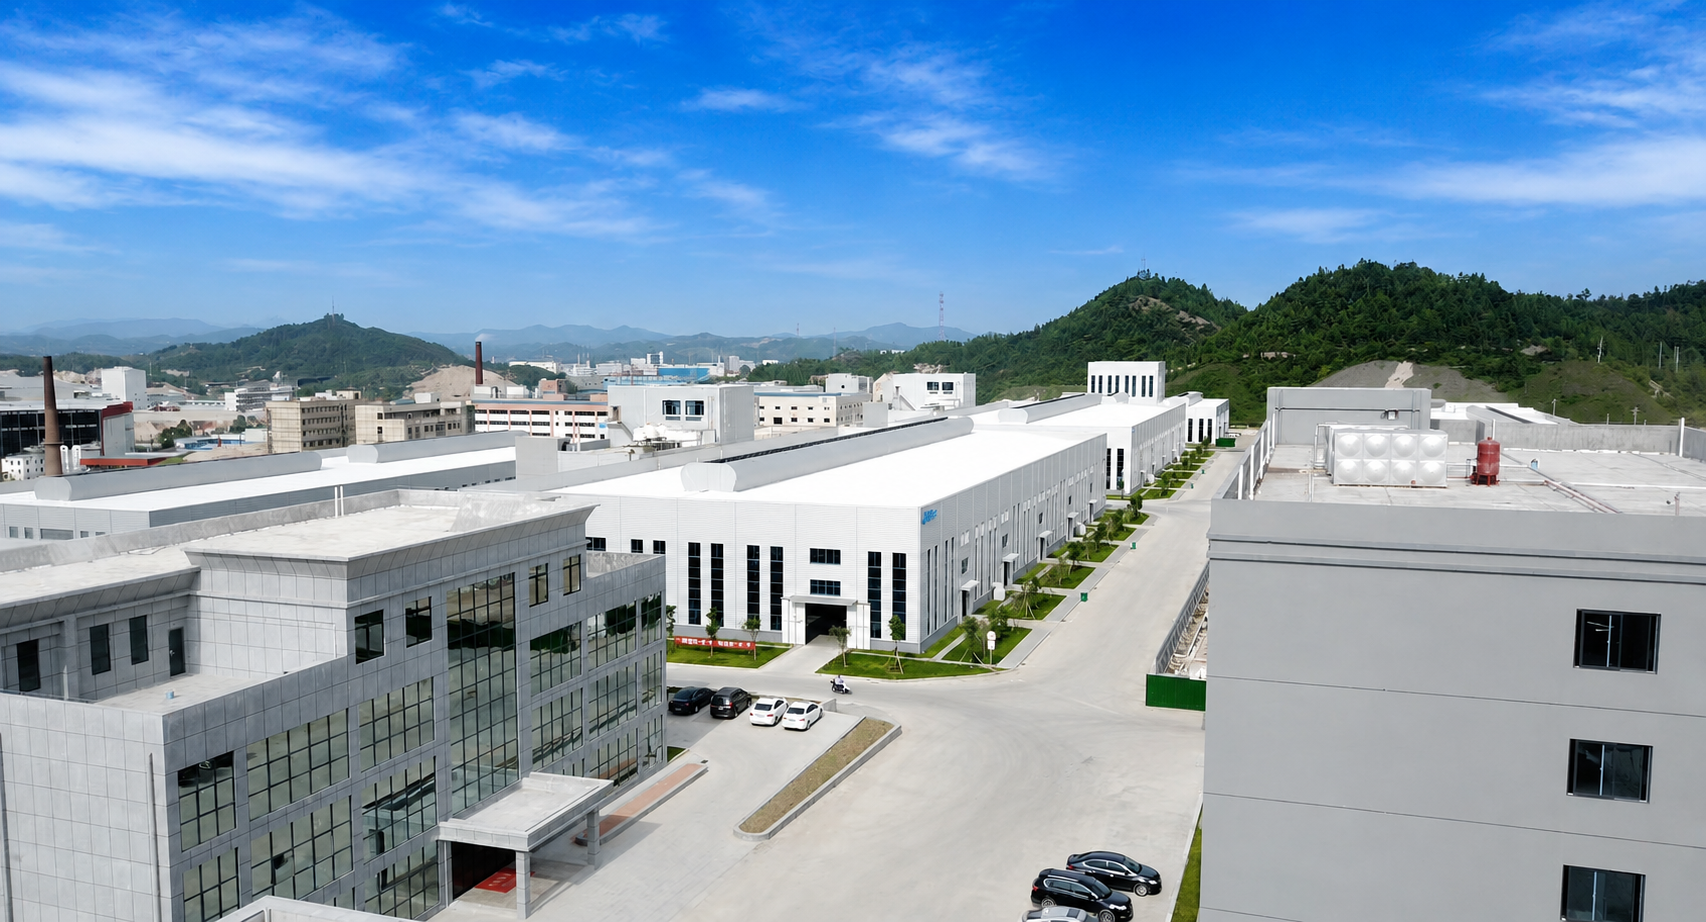
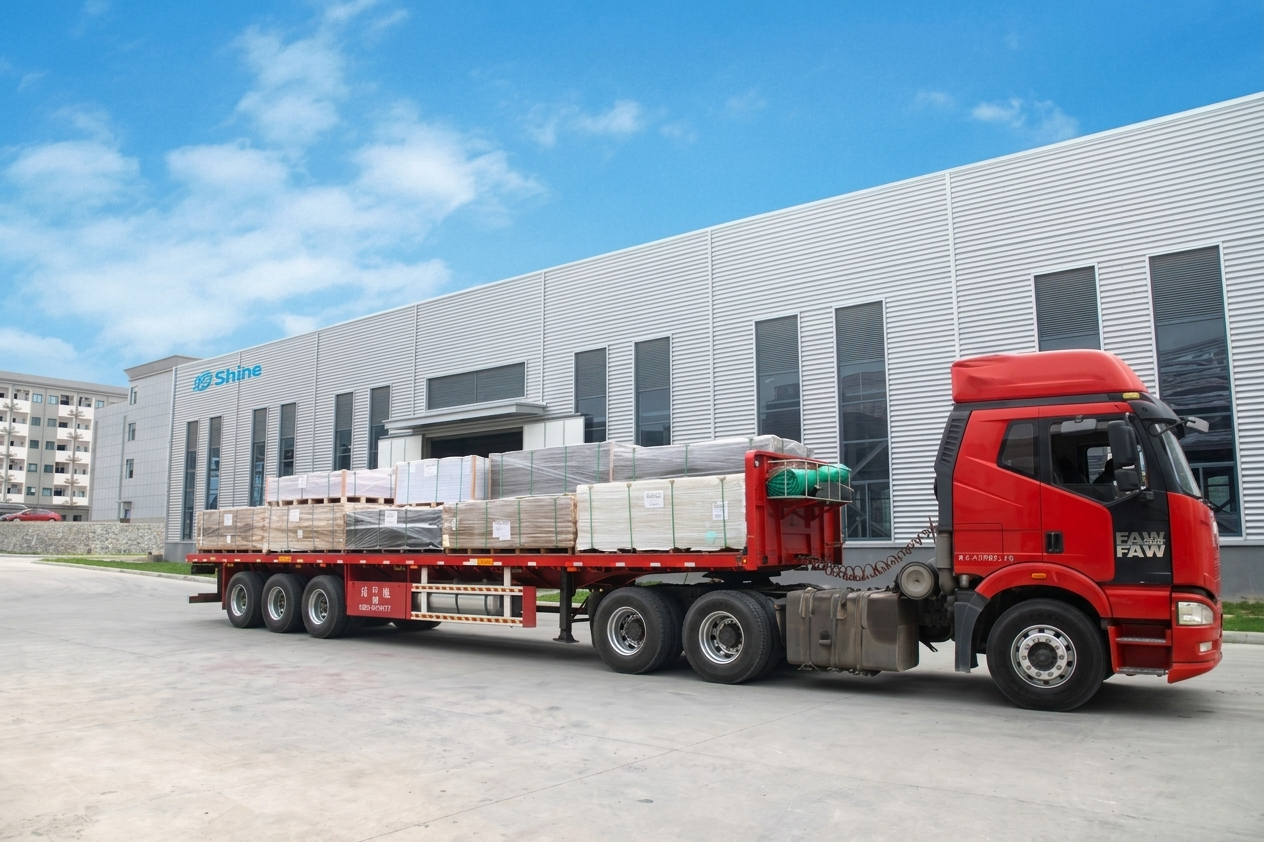
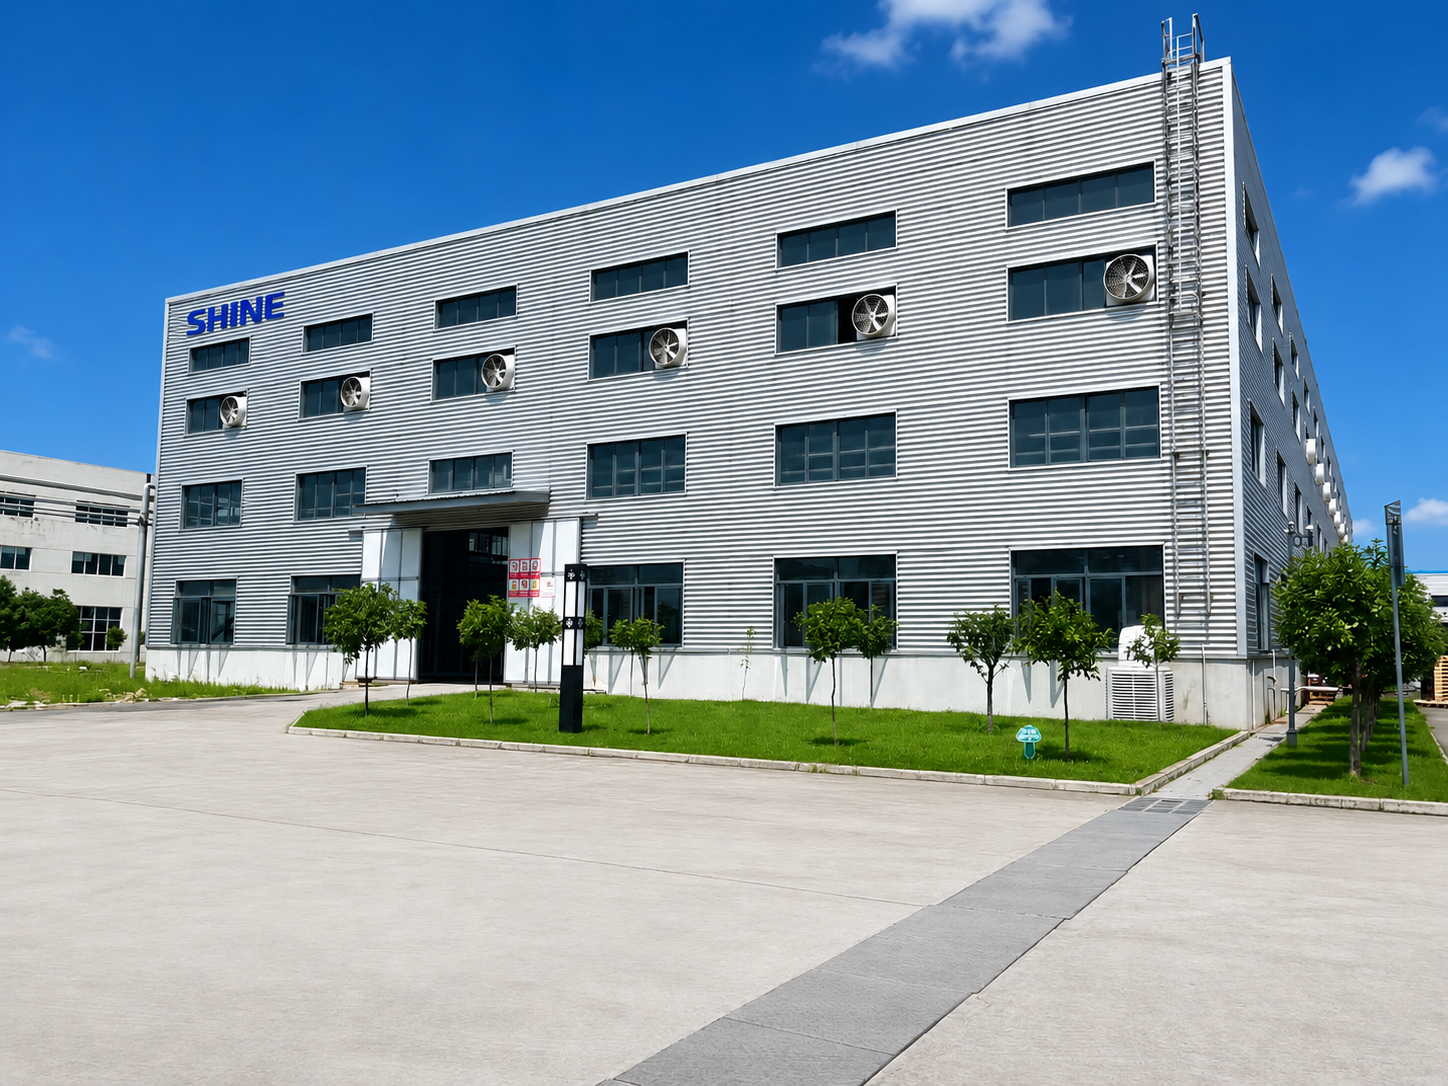
Instalações de produção da Shine
Padrões de qualidade e conformidade
Certificado. Abrange projeto, produção, inspeção e entrega. Não é um certificado na parede; é o sistema que garante que o lote que você pediu em março usine da mesma forma que o lote que você pediu em setembro.
Sistema de gestão da qualidade ISO 9001
As matérias-primas usadas nas formulações de PVC da Shine atendem tanto ao requisito RoHS (chumbo ≤ 0,1% em material homogêneo) quanto à declaração REACH (teor de chumbo abaixo de 0,1% p/p).
Classificação de fogo DIN 4102 B1 e B2
Para mercados que exigem a classificação Euroclass EN 13501-1, os produtos podem atender aos níveis Classe C-s1,d0 ou B-s1,d1. Ensaios independentes em organismo notificado são exigidos conforme as especificações do produto. A Shine pode providenciar esses ensaios em nome do comprador, com os custos de ensaio arcados pelo comprador.
Ensaios de terceiros sob solicitação
De acordo com os requisitos do comprador, podem ser providenciados ensaios pela SGS, Bureau Veritas, RoHS e TÜV. O escopo dos ensaios, as normas e o cronograma são confirmados antes de prosseguir. As taxas de ensaio são arcadas pelo comprador. Essa é a prática padrão do setor. Não confie em um fornecedor que afirma ter “todas as certificações incluídas” a menos que ele especifique claramente as normas aplicáveis, o organismo de ensaio e o ano de emissão do relatório.
Perguntas frequentes
Respostas às perguntas frequentes sobre os produtos e serviços da Shine.
A camada superficial é colada ao núcleo?
Não. Duas extrusoras trabalham simultaneamente. Uma extrui uma camada superficial de PVC sólido sem agente expansor. A outra extrui um núcleo de PVC expandido. Os dois fluxos fundidos se encontram dentro da matriz a 175 a 185 graus Celsius, totalmente fundidos. As cadeias moleculares do PVC da camada superficial atravessam a interface e se entrelaçam com as cadeias de PVC do núcleo. Ao resfriar, esse entrelaçamento se fixa em uma estrutura única e inseparável. Não há cola, não há adesivo e não há linha de cola visível ao microscópio. É por isso que a chapa coextrudada não delamina.
Quanto tempo ela dura ao ar livre?
Oito a dez anos. A camada superficial carrega uma carga concentrada de absorvedores UV da classe benzotriazol e estabilizantes à luz de amina impedida (HALS). A carga é muito superior à das formulações padrão, e cada grama de estabilizante fica na camada superficial, onde a luz solar incide. Isso é fundamentalmente diferente de dispersar estabilizantes UV por toda a espessura da chapa. Chapas brancas mantêm a estabilidade de cor durante toda a vida útil ao ar livre. Cores escuras normalmente têm garantia de cor de cinco anos. A vida útil real depende da intensidade UV, da orientação, da cor e da manutenção.
Quão dura é a superfície? Ela resiste a riscos?
A camada superficial não contém agente expansor. Sua densidade é de aproximadamente 1,3 a 1,4 gramas por centímetro cúbico, próxima à do PVC sólido. A dureza é Shore D68. Em lojas de varejo, interiores de transporte público e espaços comerciais onde os painéis enfrentam contato diário de carrinhos de compras, sacolas e circulação de pessoas, a superfície apresenta significativamente menos riscos que a chapa de espuma padrão. O contato normal do dia a dia quase não deixa marcas visíveis.
É possível aplicar transferência térmica efeito madeira?
Sim. Prensar a quente o filme de transferência efeito madeira sobre a superfície coextrudada a 120 a 140 graus Celsius. O padrão se funde ao PVC da camada superficial em nível molecular. Nenhum adesivo é usado. Como a camada superficial é PVC sólido denso, a aderência e a durabilidade da transferência são superiores às de laminar um filme efeito madeira sobre uma superfície de espuma. O painel acabado não requer revestimento adicional.
Preciso prever folga para expansão térmica?
Sim. Deixe 5 a 8 milímetros de folga de dilatação a cada 3 metros. Chapas de cores escuras sob sol direto podem atingir temperaturas de superfície 15 a 25 graus Celsius acima da temperatura do ar ambiente, gerando maior movimento térmico. Use ferragens de aço inoxidável em toda a instalação. Faça furos prévios em todos os pontos de parafuso com 1 a 2 milímetros a mais que o diâmetro do parafuso, para dar à chapa espaço para expandir e contrair.
Qual pode ser a espessura da camada superficial? Qual espessura devo escolher?
A espessura da camada superficial é ajustável de 0,2 a 0,8 milímetros, controlada pela relação de velocidade das roscas entre as duas extrusoras. Uma camada superficial mais fina, de 0,2 a 0,3 milímetros, atende painéis decorativos internos em que peso e custo são prioridades. Uma camada superficial mais espessa, de 0,5 a 0,8 milímetros, atende sinalização externa e fachadas de edifícios que precisam de proteção mais profunda contra riscos e de uma reserva maior de estabilizante UV. Se você não souber qual especificar, informe aos nossos engenheiros de vendas sua aplicação e a vida útil esperada.
Quais são a quantidade mínima de pedido e os prazos de entrega?
Especificações padrão: mínimo de 2 toneladas métricas, 7 a 14 dias. Pedidos expressos: 3 a 5 dias. Cor, densidade, espessura ou tamanho personalizados: adicione 14 a 60 dias. O MOQ é por peso, não por quantidade de chapas.
As comparações de produtos, as especificações técnicas, os parâmetros de processamento e as recomendações de aplicação desta página são baseados na linha atual de produtos e nos dados de testes internos da Shine. O desempenho real do produto varia conforme densidade, espessura, cor, formulação e condições de operação. A comparação lado a lado representa características gerais do produto. Confirme os valores de desempenho específicos da especificação escolhida antes de fazer o pedido. Para avaliações específicas de projeto, entre em contato com nossa equipe.
Produtos relacionados
Dê o próximo passo
Três maneiras de avançar. Escolha com base na etapa em que você está no seu processo de compras. Responderemos em até 1 dia útil.