PVC-Hartschaumplatte für Druck- und Grafikanwendungen

Lieferant & Hersteller in China
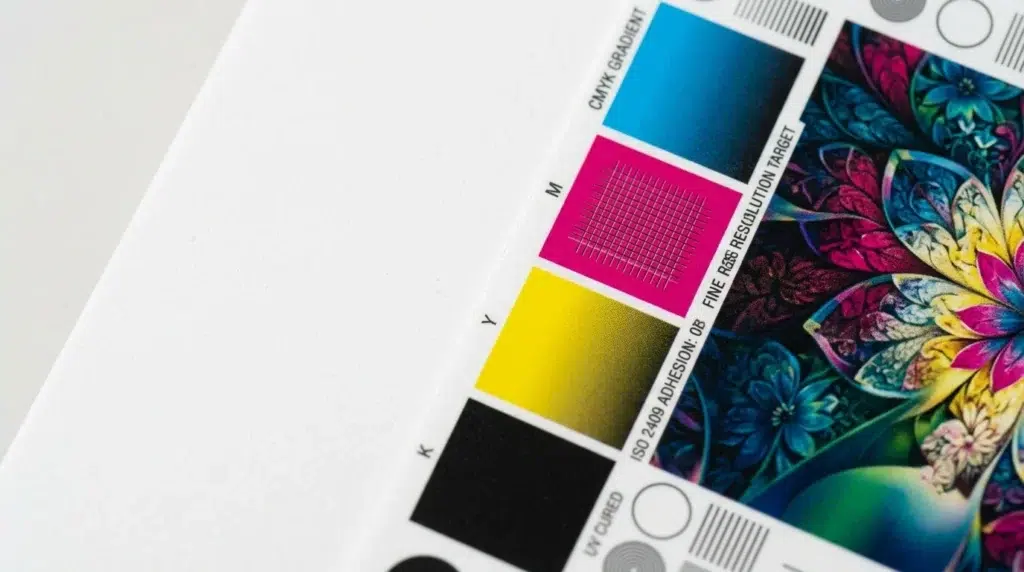
Die PVC-Hartschaumplatte ist eine leichte, starre Platte für Digital-, UV- und Siebdruck, Aufziehen und Displayproduktion. Die matte Oberfläche nimmt Tinte direkt auf, ohne Primer oder Corona-Behandlung, mit Gitterschnitt-Haftung der Klasse 5B nach ASTM D3359. Der Wegfall dieses Vorbereitungsschritts beschleunigt den Drucksaal-Durchsatz, und das geringe Plattengewicht hält Handhabung, Fracht und Montage einfach.
Kostenlose anwendungsspezifische Empfehlung erhalten
ShinePVC-Formular
Bild Nachbearbeitung nach dem Druck bearbeitet
Startseite > Anwendungen > Druck & Grafik

Das Drucksubstrat-Problem: Oberflächenenergie, Rauheit und Tintenhaftung

Eine PVC-Hartschaumplatte kommt in der Druckerei wie ein leeres weißes Rechteck an. Für den Drucker ist sie eine Oberfläche mit spezifischen, messbaren Eigenschaften, die darüber entscheiden, ob der Auftrag glatt läuft oder zum Nachdruck wird.
Die erste Eigenschaft ist die Oberflächenenergie. Ein Flüssigkeitstropfen auf einer festen Oberfläche spreitet entweder zu einem dünnen Film oder zieht sich zu einer Kugel zusammen, je nachdem, ob die Oberflächenenergie des Festkörpers die Oberflächenspannung der Flüssigkeit übersteigt. UV-Tinte hat eine Oberflächenspannung im Bereich von 28 bis 32 Millinewton pro Meter. Damit die Tinte die Oberfläche benetzt statt zu perlen, muss die Substrat-Oberflächenenergie darüber liegen, idealerweise über 38 Millinewton pro Meter als Sicherheitsmarge.
PVC hat im unbehandelten Zustand eine Oberflächenenergie von etwa 34 bis 36 Millinewton pro Meter, unter den empfohlenen 38 Millinewton pro Meter für zuverlässige Tintenbenetzung. Unbehandelt ergibt eine glänzende PVC-Oberfläche Drucke mit ungleichmäßiger Tintendeckung, schlechter Haftung und fleckigem Aussehen. Drucker, die versuchen, direkt auf glänzende PVC-Platten ohne Oberflächenvorbereitung zu drucken, sehen diese Probleme aus erster Hand.
Die zweite Eigenschaft ist die Rauheit. Eine sehr glatte Oberfläche bietet keine mechanische Verankerung für Tinte. Der Tintenfilm liegt auf der Oberfläche wie Farbe auf Glas. Er lässt sich sauber abziehen, weil ihn außer schwachen Van-der-Waals-Kräften nichts hält. Eine Oberfläche mit kontrollierter Rauheit bietet mikroskopische Vertiefungen, in die die niedrigviskose UV-Tinte vor dem Aushärten hineinfließt. Wenn die Tinte aushärtet, ist sie mechanisch in diesen Vertiefungen verriegelt. Die Haftung kommt aus der Geometrie, nicht aus der Chemie.
Diese beiden Eigenschaften, Oberflächenenergie und Rauheit, ziehen in entgegengesetzte Richtungen. Rauheit vergrößert die effektive Oberfläche und bietet mechanische Verankerung, was die Haftung verbessert. Aber zunehmende Rauheit reduziert tendenziell auch den Glanz und kann Licht so streuen, dass die wahrgenommene Farbsättigung leidet. Die Kunst des Substratdesigns für den Druck besteht darin, diese beiden Faktoren auszubalancieren.

Wie Tintenhaftung ohne Primer erreicht wird

Free Foam-Platte werden hergestellt, indem die PVC-Schmelze nach dem Austritt aus der Extrusionsdüse frei an der Luft expandieren darf. Während das Treibmittel zerfällt und Gas erzeugt, drückt der expandierende Schaum gegen die Oberfläche der abkühlenden Platte. Die Gasblasen nahe der Oberfläche erzeugen mikroskopische Spitzen und Täler, die beim Abkühlen und Erstarren der Platte eingefroren werden.
Die resultierende Oberflächentextur hat eine Rauheit von etwa 0,5 bis 1,5 Mikrometern Ra. Mit bloßem Auge ist sie nicht sichtbar, die Platte sieht aus und fühlt sich glatt an, aber es ist genau die Skala, auf der UV-Tinte in Oberflächenvertiefungen fließen und mechanische Verzahnung erzeugen kann. Die Oberflächenenergie der Free Foam-Platte ähnelt der anderer PVC-Oberflächen, etwa 34 bis 36 Millinewton pro Meter. Dass sie ohne Primer druckt, liegt an der Rauheit, nicht an der Oberflächenenergie.
Wenn UV-Tinte auf dieser Oberfläche landet, fließt die niedrigviskose Tinte vor dem Zünden der UV-Lampe in die Mikrovertiefungen. Einmal ausgehärtet, ist die Tinte mechanisch in der Oberflächentopografie verriegelt. Die Haftung besteht die Gitterschnitt-Prüfung nach ASTM D3359 auf dem Niveau 5B: keine Tintenablösung an irgendeinem Schnittpunkt der Gitterschnitte.
Die Free Foam-Platte ist unsere Standardempfehlung für den UV-Flachbettdruck. Sie funktioniert direkt von der Palette. Kein Primer, keine Corona-Behandlung, kein Schleifen. Der Drucker entfernt die Schutzfolie, legt die Platte auf das Druckbett und fährt den Auftrag. Für eine Druckerei mit Hunderten Platten pro Tag macht der Wegfall des Oberflächenvorbereitungsschritts den Unterschied zwischen Tagesplan schaffen und zurückfallen.

Plattenauswahl nach Druckverfahren

UV-Flachbettdruck
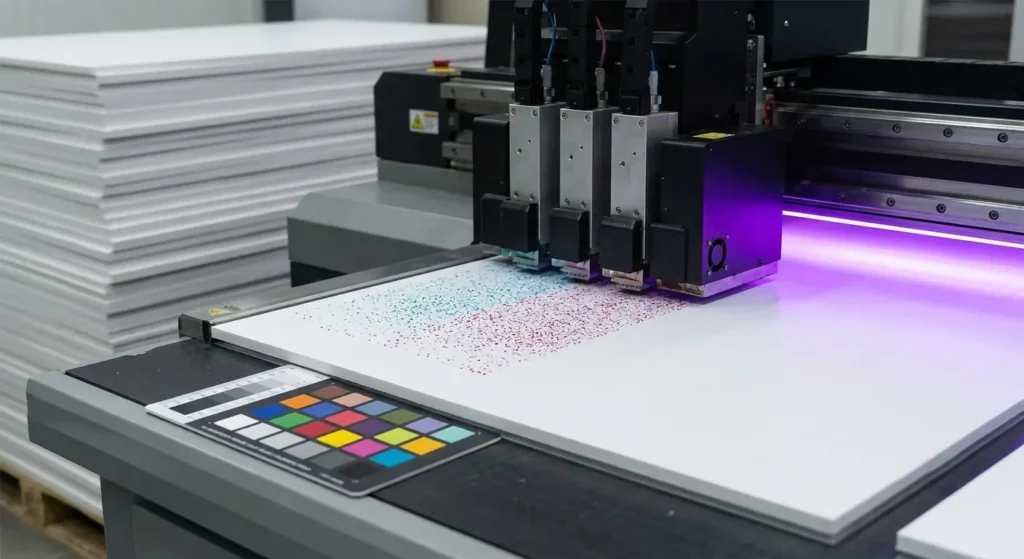
Der UV-Flachbettdruck ist das dominierende digitale Druckverfahren für starre Substrate, und die PVC-Hartschaumplatte ist eines der am häufigsten bedruckten starren Substrate in diesem Verfahren.
Die empfohlene Platte für den UV-Flachbettdruck ist die Free Foam-Platte mit 3 bis 5 Millimeter Dicke. Die matte Oberfläche bietet den oben beschriebenen Haftmechanismus. Dickere Platten von 8 bis 10 Millimeter können für freistehende Displays und Schilder verwendet werden, bei denen die Plattenkante sichtbar ist und eine dickere Optik bevorzugt wird.
Eine Druckauflösung von 720 × 1.440 dpi ist Standard für Innenbeschilderung. Für Kunstreproduktion und Fotoanwendungen, bei denen Betrachter den Druck aus nächster Nähe ansehen, können 1.440 × 1.440 dpi oder höher gerechtfertigt sein.
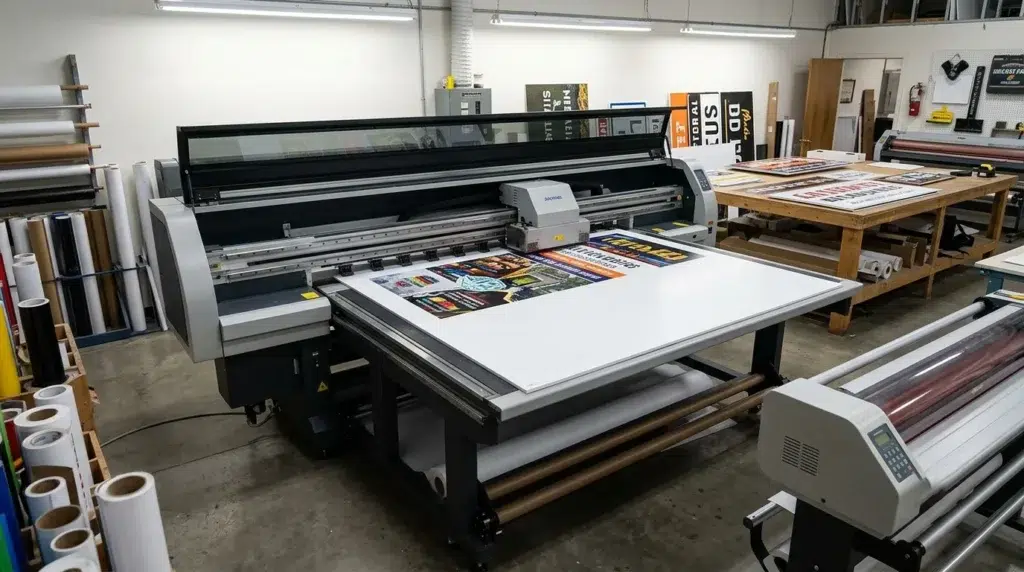
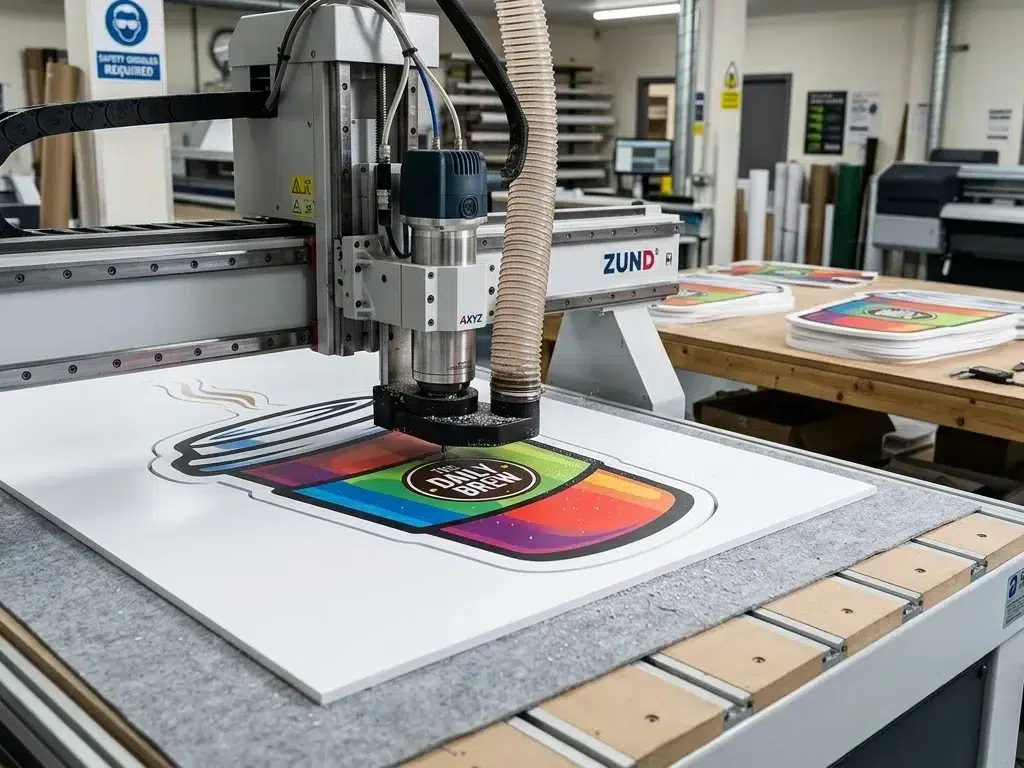
UV-Flachbettdrucker druckt feine Grafiken auf weißer PVC-Hartschaumplatte als Substrat
Weißunterdruck ist beim Bedrucken dunkler Platten erforderlich. Die Weißtintenschicht liefert Deckkraft und einen hellen Hintergrund für die CMYK-Farben. Auf weißen Platten liefert die Platte selbst den Weißpunkt, und Weißtinte wird nur für Hinterleuchtungsanwendungen verwendet, bei denen hinter dem Farbbild eine Diffusionsschicht nötig ist.
LED-UV-Härtung wird für PVC-Hartschaumplatten gegenüber Quecksilberdampflampen bevorzugt. LED-UV-Lampen erzeugen weniger Wärme und reduzieren das Risiko von Plattenverzug während des Druckzyklus. Die geringere Wärmeabgabe erlaubt auch höhere Druckgeschwindigkeiten, weil die Platte zwischen den Durchgängen keine Abkühlzeit braucht. Eine LED-UV-Lampenleistung von 8 bis 12 Watt pro Quadratzentimeter ist typisch für PVC-Druck.
Platten sollten flach gelagert und vor dem Druck 24 Stunden lang an die Raumtemperatur der Druckerei akklimatisiert werden. Eine aus einem kalten Lager gebrachte Platte, die sofort bedruckt wird, kann sich während des Drucks beim Erwärmen verziehen und Kopfaufschläge oder Passerfehler verursachen.

Siebdruck

Siebdruck trägt eine dickere Tintenschicht auf als Digitaldruck, typischerweise 10 bis 20 Mikrometer gegenüber 5 bis 10 Mikrometern beim UV-Inkjet. Der dickere Tintenfilm bietet höhere Farbsättigung und bessere Deckkraft, was den Siebdruck zum bevorzugten Verfahren für ein- und zweifarbige Arbeiten mit kräftiger, deckender Farbe macht.
Die Free Foam-Platte ist das empfohlene Substrat für den Siebdruck. Die Dickentoleranz der Platte ist für den Siebdruck kritisch, weil Dickenänderungen den Abstand zwischen Sieb und Plattenoberfläche verändern und den Farbauftrag beeinflussen. Für Siebdruckanwendungen wird eine Dickentoleranz von plus/minus 0,2 Millimeter empfohlen, um gleichbleibende Druckqualität über den Lauf zu halten.
Siebgewebe mit 200 bis 300 Fäden pro Zoll bietet gute Detailauflösung bei ausreichendem Farbdurchlass. Eine Rakelhärte von 65 bis 75 Shore A ist typisch. PVC-spezifische Siebdruckfarben werden empfohlen. Diese Farben sind mit Lösemitteln formuliert, die die PVC-Oberfläche leicht anätzen und die Haftung über die mechanische Verankerung hinaus verbessern.
Bild Druck Endbearbeitung Kompatibilität

Solvent- & Eco-Solvent-Druck

Solventtinten binden anders an PVC-Hartschaumplatten an als UV-Tinten. Die Lösemittelkomponente ätzt die PVC-Oberfläche teilweise an, erweicht die oberste Schicht und lässt Farbmittel und Bindemittel in das erweichte Polymer integrieren. Wenn das Lösemittel verdunstet, ist die Tinte effektiv in die Plattenoberfläche eingeschweißt. Dieser Mechanismus bedeutet, dass Solventtinten oft ohne Primer oder Haftvermittler gute Haftung erreichen, wobei die Aggressivität der Ätzung je nach Tintenrezeptur variiert.
Eco-Solvent-Tinten verwenden mildere Lösemittel und erzeugen weniger Oberflächenätzung. Für die meisten Indoor-Displayanwendungen ist die Haftung von Eco-Solvent-Tinten auf sauberer PVC-Hartschaumplatte ausreichend. Für Außenanwendungen liefert ein UV-Tintensystem oder ein Schutz-Overlaminat das haltbarere Ergebnis.
Die Trocknungszeit muss in die Produktionsplanung eingehen. Anders als UV-Tinten, die sofort aushärten, müssen bei Solventtinten die Trägerlösemittel vollständig verdunsten, bevor Platten gestapelt oder laminiert werden können. Vollflächige, hochdichte Drucke können bei kühlen Bedingungen mehrere Stunden oder eine Nacht Trocknung benötigen. Das Stapeln von Platten vor vollständiger Tintentrocknung verursacht Abklatschen, wobei Tinte auf die Rückseite der darüberliegenden Platte übergeht.
Bild Solvent- und Eco-Solvent-Druck
Starrer Bogendruck erfordert plane Platten. PVC-Hartschaumplatten wellen sich durch die Druckerheizung nicht so auf wie manche Billigsubstrate, vorausgesetzt, die Heiztemperatur nähert sich nicht dem Erweichungspunkt der Platte. Für Parameterempfehlungen zu Ihrem konkreten Druckermodell testen Sie vor Serienläufen an einer Musterplatte.

Thermotransferdruck

Der Thermotransferdruck überträgt mit Wärme und Druck ein gedrucktes Bild von einer Trägerfolie auf die Substratoberfläche. Das Verfahren wird zum Aufbringen von Holzdekor-Mustern, Metalloptiken und fotografischen Bildern auf PVC-Hartschaumplatten verwendet, typischerweise für Möbelbauteile und Dekorpaneele.
Die coextrudierte Platte ist das bevorzugte Substrat für den Thermotransfer, weil ihre dichte Deckschicht eine glatte, gleichmäßige Oberfläche für die Bildübertragung bietet. Die Oberfläche muss sauber und staubfrei sein, da jedes zwischen Transferfolie und Platte eingeschlossene Partikel einen sichtbaren Fehler im übertragenen Bild erzeugt.
Die Transfertemperatur liegt typischerweise bei 120 bis 140 Grad Celsius, mit einem Druck von etwa 35 bis 45 psi. Die Temperatur muss hoch genug sein, um die PVC-Oberfläche leicht zu erweichen, damit sich das übertragene Bild mit der Plattenoberfläche verbindet. Die Transferzeit hängt von der konkreten Folie und Ausrüstung ab, 30 bis 60 Sekunden sind ein typischer Bereich.
Bild 78

Muster für einen Drucktest anfordern

Parameter auf einer Seite sind ein Ausgangspunkt. Ihr Drucker, Ihre Tinte und Ihre Werkstattumgebung bestimmen das Endergebnis. Fordern Sie Muster in Ihrer bevorzugten Dicke und Farbe an.
Muster für den Drucktest anfordern →
ShinePVC-Formular

Fehlerbehebung bei Druckausfällen

Tinte löst sich nach dem Aushärten ab.

Die wahrscheinlichste Ursache ist unzureichende Oberflächenvorbereitung. Prüfen Sie bei Celuka- oder coextrudierten Platten die Oberflächenenergie mit einem Dyne-Teststift. Liegt sie unter 38 Millinewton pro Meter, wenden Sie eine Corona-Behandlung an oder schleifen Sie die Oberfläche. Prüfen Sie bei Free Foam-Platten, dass die Schutzfolie vollständig entfernt und die Oberfläche frei von Verunreinigungen ist. Öle von der Handhabung können die örtliche Oberflächenenergie so weit senken, dass fleckweise Haftungsausfälle entstehen.

Die Platte verzieht sich während des Druckens.

Die Platte war vermutlich nicht an die Raumtemperatur der Druckerei akklimatisiert, oder die UV-Lampenwärme ist zu hoch. Lagern Sie Platten vor dem Druck 24 Stunden flach im Druckraum. Wechseln Sie bei Quecksilberdampflampen auf LED-UV-Härtung. Reduzieren Sie bei anhaltendem Verzug die Zahl der Druckdurchgänge, denn jeder Durchgang verlängert die Lampenexposition.

Der Druck wirkt stumpf oder ausgewaschen.

Der Weißgrad der Platte liegt möglicherweise unter dem erwarteten Wert. Prüfen Sie die Platten-Spezifikation auf den L*-Wert. Ziehen Sie Weißunterdruck in Betracht, wenn die Platte einen leichten Farbstich hat. Stellen Sie sicher, dass das Drucker-Farbprofil für den konkreten Plattentyp kalibriert ist, ein für glänzendes Fotopapier erzeugtes Profil erzeugt auf matter PVC-Oberfläche falsche Farben.

Sichtbare Streifenbildung in Vollflächen

Dickenvariation über die Platte lässt den Druckkopfabstand schwanken. Der Druckkopf kompensiert Abstandsänderungen durch Anpassung der Tropfenfeuerung, aber jenseits eines bestimmten Bereichs ist die Kompensation unvollkommen. Spezifizieren Sie für kritische Druckanwendungen Platten mit Dickentoleranz von plus/minus 0,2 Millimeter.

Staubflecken oder Nadellöcher im Druck

Die Plattenoberfläche wurde vor dem Druck nicht gereinigt. Wischen Sie jede Platte vor dem Auflegen mit einem sauberen, fusselfreien Tuch ab. In Produktionsumgebungen kann ein antistatisches Luftmesser oder eine Walze Staub entfernen und statische Aufladung neutralisieren, die Luftpartikel an die Plattenoberfläche zieht.
Die Fehlerbehebungs-Hinweise basieren auf gängiger Druckerei-Praxis. Einzelne Druckausfälle können Ursachen über die genannten hinaus haben. Bei anhaltenden Problemen empfehlen wir, neben der substratspezifischen Anleitung auch den technischen Support Ihres Druckerherstellers hinzuzuziehen.

Technische Spezifikationen

Der Druck ist nur ein Teil des Auftrags. Was nach dem Druck passiert, bestimmt, ob das fertige Stück professionell wirkt und Lieferung und Ausstellung übersteht.
Arbeitsgang Kernpunkte
Formzuschnitt Für gerade Schnitte auf der Formatsäge schneiden, für Formprofile CNC-fräsen. V-Nut-Fräsen mit einem V-Fräser erzeugt ein Scharnier zum Falten in 3D-Displaystrukturen. Die Nuttiefe muss präzise kontrolliert werden: zu flach ergibt eine steife Faltung, zu tief reißt das Scharnier. Testen Sie zuerst an einer Musterplatte.
Laminieren Kaltlaminierung ist die bevorzugte Methode. Haftklebefolien verbinden zuverlässig bei Raumtemperatur ohne Risiko wärmebedingter Verformung. Heißlaminierung ist möglich, erfordert aber sorgfältige Temperaturkontrolle unterhalb des Erweichungspunkts der Platte. Verwenden Sie die niedrigste Temperatur, die den Folienklebstoff aktiviert, und testen Sie zuerst an einem Muster.
Aufziehen & Montage Doppelseitiges Montageklebeband und haftklebende Folienklebstoffe bieten saubere, sofortige Verbindung. Für dauerhafte Montage funktionieren Montagekleber oder Kontaktkleber. Mechanische Montage mit Distanzbolzen, Schrauben oder Aufhängern funktioniert ebenfalls. Bohren Sie bei Schrauben in Kantennähe vor.
Verpackung für die Lieferung Schützen Sie die bedruckte Oberfläche mit einem Klarsichtbeutel oder Zwischenlagenseidenpapier zwischen gestapelten Platten. Kanten- und Eckschutz, etwa Kantenschützer aus Karton, verhindert Handhabungsschäden. Die Verpackung kann leicht sein, weil die Platten darin leicht sind, was die Versandkosten niedrig hält.

Grafik- & Displayanwendungen

Poster & Großformatdrucke

Für einen postergroßen Druck von etwa 600 × 900 mm ist eine Plattendicke von 3 bis 5 mm typischerweise ausreichend. Für größere Drucke ab 1.200 mm bieten 6 bis 10 mm zusätzliche Steifigkeit. Die PVC-Hartschaumplatte bleibt in großen Formaten flacher als schaumkaschierte Platten. Die Kanten bleiben sauberer.

Menütafeln & Einzelhandelsbeschilderung
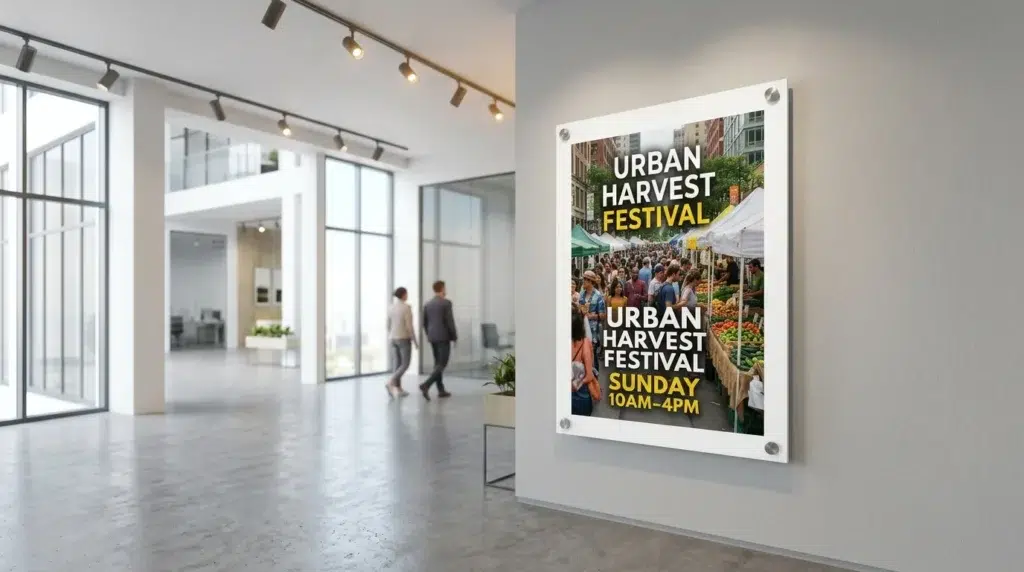
Die PVC-Hartschaumplatte verkraftet die anspruchsvolle Umgebung von Gastronomie und Einzelhandel: Dampf, Fett, Reinigungschemikalien und häufige Handhabung. Die Oberfläche kann mit einem feuchten Tuch abgewischt werden. Das geringe Plattengewicht unterstützt den schnellen Wechsel, den Einzelhandelsumgebungen verlangen.
Bild Poster Großformatdrucke

Materialauswahl für Druckdienstleister

PVC-Hartschaumplatten sind in einem kontinuierlichen Dichtebereich von etwa 0,35 bis 0,80 g/cm³ verfügbar. Für Druckanwendungen liegt der Großteil der Arbeit in einem engeren praktischen Bereich. Das Substratlager eines Druckdienstleisters sollte die häufigsten Auftragstypen abdecken, ohne so komplex zu werden, dass es Lager- und Cashflow-Probleme erzeugt.

Dichteauswahl

Dichtebereich Am besten für
0,45–0,55 g/cm³ Der Großteil der Displayarbeit. Ausreichende Steifigkeit für Innenschilder, Poster und aufgezogene Fotos
0,55 g/cm³ und darüber Großformatdrucke ohne Rückwandstütze, bei denen zusätzliche Steifigkeit das fertige Erscheinungsbild verbessert
0,30–0,45 g/cm³ Kurzfristige Innendisplays, bei denen Kosten Priorität haben und strukturelle Anforderungen minimal sind

Dicke nach Druckanwendung

Druckanwendung Empfohlene Dicke Hinweise
Kleine Innenschilder, temporäre Displays, Thekenschilder 3 mm Ausreichend für Stücke bis etwa A3-Größe
Allgemeine Druckarbeit: Poster bis A1, Menütafeln, aufgezogene Fotos 5 mm Die Arbeitstier-Dicke. Gutes Gleichgewicht aus Steifigkeit, Gewicht und Kosten
Größere Formate, freistehende Displays 6–8 mm Zusätzliche Steifigkeit für größere Abmessungen
Großformatige Messegrafiken, abgehängte Displays 10 mm und mehr Für Anwendungen, bei denen die sichtbare Plattenkante Teil der Präsentation ist

Shine Produktionsanlage

Häufig gestellte Fragen

Antworten auf häufig gestellte Fragen zu Shine-Produkten und -Dienstleistungen.

Die Free Foam-Platte benötigt keine Grundierung. Die matte Oberflächentextur bietet UV-Tinte ohne zusätzliche Oberflächenbehandlung mechanische Verankerung. Celuka- und coextrudierte Platten haben glattere, energieniedrigere Oberflächen. Diese können vor dem Druck von Corona-Behandlung oder leichtem Schleifen profitieren, besonders wenn die Platten länger als einen Monat gelagert wurden. Ein Dyne-Teststift bestätigt, ob eine Behandlung nötig ist.

Acryl hat eine höhere natürliche Oberflächenenergie als PVC und druckt im Allgemeinen ohne Behandlung gut. Acryl ist jedoch spröde, schwerer und kostet etwa das Vierfache an Material gegenüber PVC-Hartschaumplatten. Die PVC-Hartschaumplatte bietet vergleichbare Druckqualität zu geringeren Kosten für Anwendungen, in denen die optische Klarheit von Acryl nicht erforderlich ist. Für hinterleuchtete Beschilderung und Vitrinen, wo Lichtdurchlässigkeit zählt, bleibt Acryl das richtige Material.

Lösemittelbasierte Tinten enthalten Trägerstoffe, die die PVC-Oberfläche angreifen können. Milde Solventtinten für Vinylbedruckung können mit PVC-Hartschaumplatten kompatibel sein, aber aggressive Solventtinten mit Ketonen oder aromatischen Kohlenwasserstoffen können Oberflächenerweichung, Quellung oder Verformung verursachen. Testen Sie immer die konkrete Tinten-Platten-Kombination, bevor Sie einen Serienlauf starten. UV-härtende Tinten sind der Standard für PVC-Hartschaumplatten, weil sie sofort aushärten, ohne dass Lösemittel mit dem Substrat interagieren.

Ja. Die Plattenoberfläche ist über die gesamte Platte einheitlich, einschließlich der Kanten. Für randlosen Druck stellen Sie sicher, dass das Passersystem des Druckers die Plattenkanten genau erkennt. Manche Druckereien bestellen die Platte in jeder Abmessung 5 bis 10 Millimeter größer, drucken vollflächig und schneiden dann auf das Endformat. Das ergibt das sauberste randlose Ergebnis.

UV-Tinte ist ein vernetzter Polymerfilm. Sie ist härter und weniger flexibel als das PVC-Substrat. Biegt sich die Platte, kann der Tintenfilm auf der Zugseite der Biegung reißen, wenn die Dehnung die Bruchdehnung des Tintenfilms übersteigt. Das ist eine Materialgrenze der UV-Tinte, nicht der Platte. Für Anwendungen, bei denen die bedruckte Platte gebogen wird, spezifizieren Sie eine flexible UV-Tintenrezeptur, reduzieren Sie die Tintenfilmdicke oder drucken Sie erst nach dem Biegen statt davor.

Die PVC-Hartschaumplatte bietet eine gleichmäßigere, haltbarere Aufziehfläche. Sie beult nicht so leicht ein, die Kanten bleiben intakt, und sie vergilbt mit der Zeit nicht.

Gehen Sie den nächsten Schritt

Wählen Sie die Option, die zu Ihrem Stand im Entscheidungsprozess passt.

Angebot anfordern
ShinePVC-Formular
Sprechen Sie mit unserem Ingenieur
ShinePVC-Formular
Kostenlose Muster erhalten
ShinePVC-Formular