Лист вспененного ПВХ для печати & графики

Поставщик & производитель в Китае
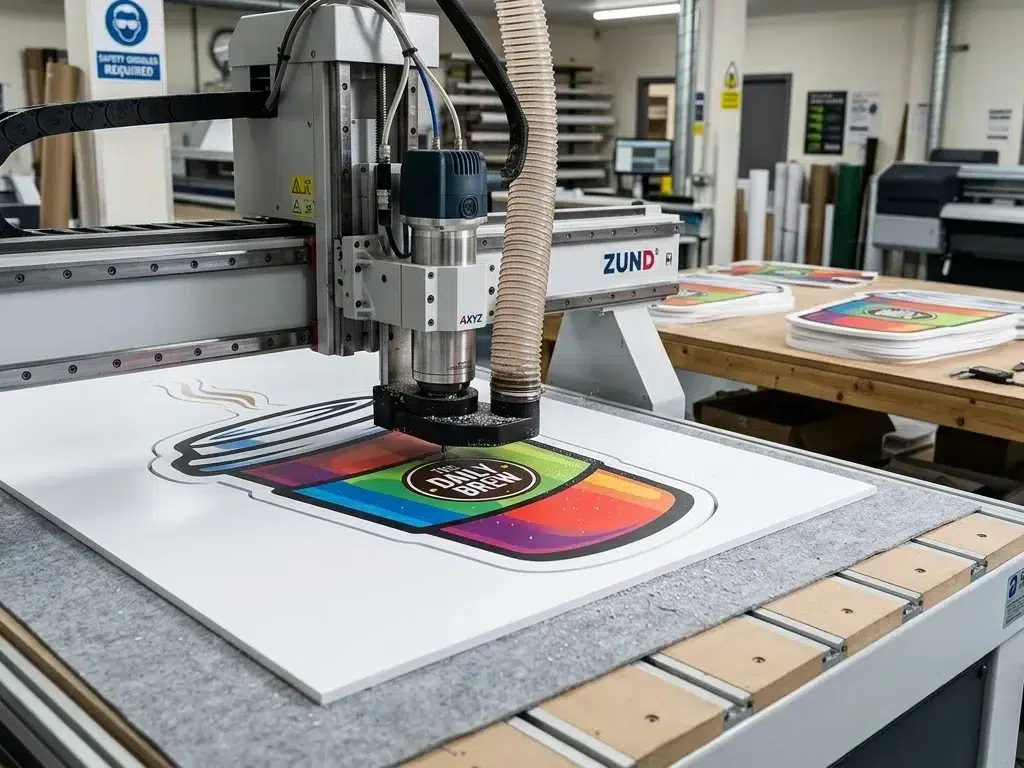
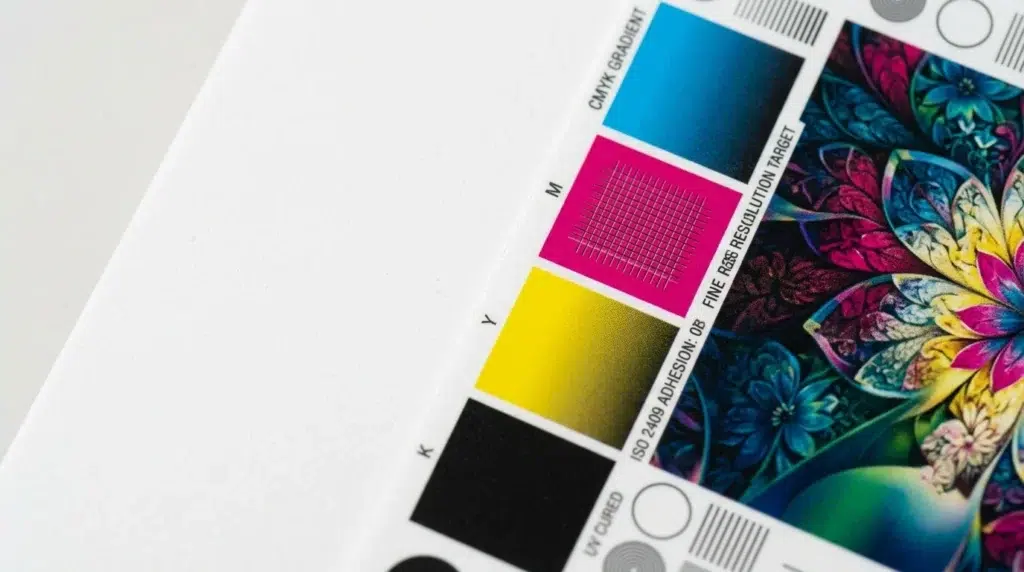
Лист вспененного ПВХ, лёгкий жёсткий лист для цифровой, УФ- и трафаретной печати, монтажа и производства дисплеев. Матовая поверхность принимает чернила напрямую, без праймера и коронной обработки, с адгезией методом решётчатых надрезов 5B по ASTM D3359. Исключение этапа подготовки ускоряет производительность печатного цеха, а малый вес листа упрощает обращение, перевозку и монтаж.
Получите бесплатную рекомендацию по подбору под применение
Форма ShinePVC
изображение Постпечатная обработка и отделка отредактировано
Главная > Области применения > Печать & графика

Проблема печатной основы: поверхностная энергия, шероховатость и адгезия чернил

Лист вспененного ПВХ приходит в печатный цех, выглядя как пустой белый прямоугольник. Для печатника это поверхность с конкретными измеримыми свойствами, которые определят, пройдёт ли работа гладко или станет перепечаткой.
Первое свойство, поверхностная энергия. Капля жидкости на твёрдой поверхности либо растекается в тонкую плёнку, либо собирается в шарик, в зависимости от того, превышает ли поверхностная энергия твёрдого тела поверхностное натяжение жидкости. Поверхностное натяжение УФ-чернил находится в диапазоне 28–32 миллиньютона на метр. Чтобы чернила смачивали поверхность, а не собирались в капли, поверхностная энергия основы должна быть выше, в идеале выше 38 миллиньютонов на метр для запаса надёжности.
ПВХ в необработанном состоянии имеет поверхностную энергию примерно 34–36 миллиньютонов на метр, ниже рекомендованных для надёжного смачивания 38 миллиньютонов на метр. Без обработки глянцевая поверхность ПВХ даёт отпечатки с неравномерным покрытием, плохой адгезией и пятнистым видом. Печатники, которые пытаются печатать напрямую на глянцевом листе ПВХ без подготовки поверхности, видят эти проблемы воочию.
Второе свойство, шероховатость. Очень гладкая поверхность не даёт чернилам механического сцепления. Плёнка чернил лежит на поверхности, как краска на стекле. Её можно чисто отклеить, потому что её ничто не держит, кроме слабых сил Ван-дер-Ваальса. Поверхность с контролируемой шероховатостью даёт микроскопические углубления, в которые маловязкие УФ-чернила затекают до отверждения. Когда чернила отверждаются, они механически заперты в этих углублениях. Адгезия приходит из геометрии, а не из химии.
Эти два свойства, поверхностная энергия и шероховатость, тянут в противоположные стороны. Шероховатость увеличивает эффективную площадь поверхности и даёт механическое сцепление, улучшая адгезию. Но рост шероховатости также снижает глянец и может рассеивать свет, влияя на воспринимаемую насыщенность цвета. Искусство проектирования печатных основ в балансировании этих двух факторов.

Как достигается адгезия чернил без праймера

Лист Free Foam изготавливается так, что расплав ПВХ свободно расширяется в воздухе после выхода из экструзионной фильеры. Когда вспенивающий агент разлагается и выделяет газ, расширяющаяся пена давит на поверхность остывающего листа. Газовые пузырьки у поверхности создают микроскопические пики и впадины, которые застывают на месте по мере охлаждения и затвердевания листа.
Полученная текстура поверхности имеет шероховатость примерно 0,5–1,5 микрометра Ra. Невооружённым глазом она не видна, лист выглядит и ощущается гладким, но это именно тот масштаб, в котором УФ-чернила могут затекать в углубления поверхности и создавать механическое зацепление. Поверхностная энергия свободновспененного листа близка к другим поверхностям ПВХ, около 34–36 миллиньютонов на метр. Причина, по которой он печатается без праймера, шероховатость, а не поверхностная энергия.
Когда УФ-чернила попадают на эту поверхность, маловязкие чернила затекают в микроуглубления до срабатывания УФ-лампы. После отверждения чернила механически заперты в топографии поверхности. Адгезия проходит испытание решётчатыми надрезами по ASTM D3359 на уровне 5B: ни один участок чернил не отслаивается на пересечениях надрезов.
Свободновспененный лист, наша стандартная рекомендация для планшетной УФ-печати. Он работает прямо с паллеты. Без праймера, без коронной обработки, без шлифования. Печатник снимает защитную плёнку, кладёт лист на стол принтера и запускает работу. Для печатного цеха, производящего сотни листов в день, исключение этапа подготовки поверхности решает, уложится ли день в график или отстанет.

Выбор листа для печати по типу процесса

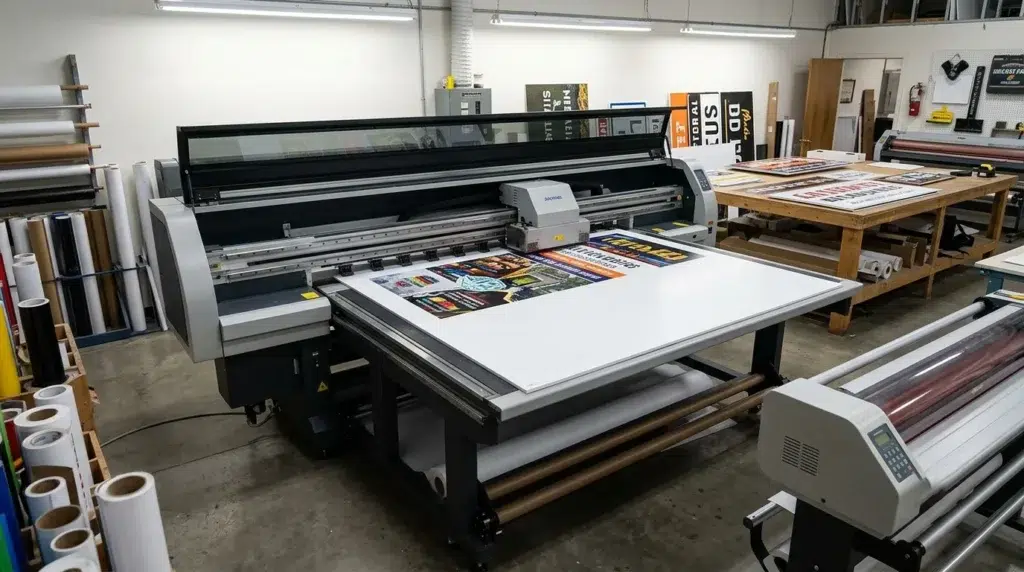
Планшетная УФ-печать
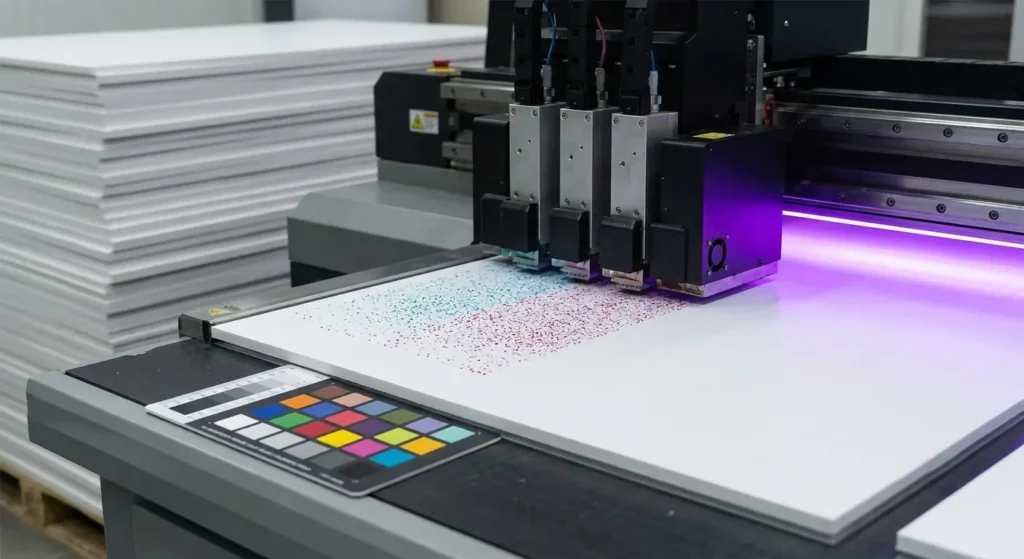
Планшетная УФ-печать, доминирующий процесс цифровой печати по жёстким основам, а лист вспененного ПВХ одна из самых часто запечатываемых жёстких основ в этом процессе.
Рекомендуемый лист для планшетной УФ-печати, свободновспененный толщиной 3–5 миллиметров. Матовая поверхность обеспечивает описанный выше механизм адгезии. Более толстые листы 8–10 миллиметров можно использовать для отдельно стоящих дисплеев и вывесок, где кромка листа будет видна и предпочтителен более массивный вид.
Разрешение печати 720 на 1 440 точек на дюйм стандартно для внутренних вывесок. Для художественной репродукции и фотоприменений, где зрители рассматривают отпечаток с близкого расстояния, может быть оправдано разрешение 1 440 на 1 440 точек на дюйм и выше.
Планшетный УФ-принтер печатает тонкую графику на основе из белого листа вспененного ПВХ
Белая подложка необходима при печати на листах тёмных цветов. Слой белых чернил даёт непрозрачность и яркий фон для цветов CMYK. На белых листах точку белого даёт сам лист, а белые чернила используются только для применений с подсветкой, где за цветным изображением нужен рассеивающий слой.
Для листа вспененного ПВХ предпочтительно LED-UV-отверждение, а не отверждение ртутными дуговыми лампами. LED-UV-лампы выделяют меньше тепла, снижая риск коробления листа в цикле печати. Меньшее тепловыделение также позволяет более высокие скорости печати, потому что листу не нужно время на остывание между проходами. Для печати по ПВХ типична мощность LED-UV-ламп 8–12 ватт на квадратный сантиметр.
Листы следует хранить плашмя и дать им акклиматизироваться до температуры печатного помещения в течение 24 часов перед печатью. Лист, принесённый с холодного склада и сразу отправленный в печать, может покоробиться, нагреваясь во время печати, что вызовет удары головки или ошибки совмещения.

Трафаретная печать

Трафаретная печать наносит более толстый слой краски, чем цифровая, обычно 10–20 микрон против 5–10 микрон у УФ-струйной печати. Более толстая плёнка краски даёт более высокую насыщенность цвета и лучшую непрозрачность, поэтому трафаретная печать предпочтительна для одноцветных и двухцветных работ, где цель, яркий непрозрачный цвет.
Рекомендуемая основа для трафаретной печати, свободновспененный лист. Допуск по толщине листа критичен для трафаретной печати, потому что колебания толщины меняют расстояние между сеткой и поверхностью листа, влияя на перенос краски. Для трафаретной печати рекомендуется допуск по толщине плюс-минус 0,2 миллиметра, чтобы поддерживать стабильное качество печати в тираже.
Сетка 200–300 нитей на дюйм даёт хорошее разрешение деталей при достаточном прохождении краски. Типичная твёрдость ракеля 65–75 Shore A. Рекомендуются краски для трафаретной печати, предназначенные для ПВХ. Эти краски содержат растворители, которые слегка травят поверхность ПВХ, улучшая адгезию сверх того, что даёт одно механическое сцепление.
изображение Совместимость печати и отделки

Сольвентная & экосольвентная печать

Сольвентные чернила соединяются с листом вспененного ПВХ иначе, чем УФ-чернила. Компонент-растворитель частично травит поверхность ПВХ, размягчая верхний слой и позволяя красителю и связующему проникнуть в размягчённый полимер. Когда растворитель испаряется, чернила фактически ввариваются в поверхность листа. Благодаря этому механизму сольвентные чернила часто дают хорошую адгезию без праймера или промотора адгезии, хотя агрессивность травления зависит от рецептуры чернил.
Экосольвентные чернила используют более мягкие растворители и меньше травят поверхность. Для большинства внутренних дисплейных применений адгезия экосольвентных чернил на чистом листе вспененного ПВХ достаточна. Для наружных применений более долговечный результат даёт система УФ-чернил или защитный ламинат.
Время сушки необходимо учитывать в производственном графике. В отличие от УФ-чернил, которые отверждаются мгновенно, сольвентным чернилам нужно полное испарение растворителя-носителя, прежде чем листы можно штабелировать или ламинировать. Отпечатки с полной заливкой и высокой плотностью могут требовать несколько часов или ночной сушки в прохладных условиях. Штабелирование листов до полного высыхания чернил вызывает отмарывание, когда чернила переносятся на обратную сторону листа сверху.
изображение Сольвентная и экосольвентная печать
Печать по жёстким листам требует, чтобы лист был плоским. Лист вспененного ПВХ не скручивается от нагрева принтера так, как некоторые дешёвые основы, при условии, что температура нагревателя не приближается к точке размягчения листа. Для рекомендаций по параметрам, специфичным для вашей модели принтера, проверьте на образце листа перед производственными тиражами.

Термотрансферная печать

Термотрансферная печать использует тепло и давление для переноса отпечатанного изображения с плёнки-носителя на поверхность основы. Процесс применяется для нанесения древесных узоров, металлических отделок и фотографических изображений на лист вспененного ПВХ, обычно для мебельных компонентов и декоративных панелей.
Предпочтительная основа для термопереноса, коэкструзионный лист, потому что его плотный поверхностный слой даёт гладкую однородную поверхность для переноса изображения. Поверхность должна быть чистой и без пыли: любая частица, попавшая между плёнкой переноса и листом, создаст видимый дефект в перенесённом изображении.
Температура переноса обычно 120–140 градусов Цельсия при давлении примерно 35–45 фунтов на квадратный дюйм. Температура должна быть достаточно высокой, чтобы слегка размягчить поверхность ПВХ, тогда перенесённое изображение соединяется с поверхностью листа. Время переноса зависит от конкретной плёнки и оборудования, типичный диапазон 30–60 секунд.
изображение 78

Запросите образцы для печатного теста

Параметры на странице, отправная точка. Конечный результат определяют ваш принтер, ваши чернила и условия вашего цеха. Запросите образцы нужной вам толщины и цвета.
Запросите образцы для печатного теста →
Форма ShinePVC

Устранение проблем печати

Чернила отслаиваются после отверждения.

Наиболее вероятная причина, недостаточная подготовка поверхности. На листе Celuka или коэкструзионном проверьте поверхностную энергию дин-маркером. Если она ниже 38 миллиньютонов на метр, проведите коронную обработку или отшлифуйте поверхность. На свободновспененном листе проверьте, полностью ли снята защитная плёнка и нет ли загрязнений. Масла от прикосновений могут снизить локальную поверхностную энергию настолько, что адгезия откажет пятнами.

Лист коробится во время печати.

Вероятно, лист не был акклиматизирован до температуры печатного помещения или избыточно тепло УФ-лампы. Храните листы плашмя в печатном помещении 24 часа перед печатью. При использовании ртутных дуговых ламп перейдите на LED-UV-отверждение. Если коробление сохраняется, уменьшите число проходов печати, так как каждый проход добавляет воздействие лампы.

Отпечаток выглядит тусклым или выцветшим.

Возможно, белизна листа ниже ожидаемого значения. Проверьте значение L-star в спецификации листа. Если у листа лёгкий цветовой оттенок, рассмотрите белую подложку. Убедитесь, что цветовой профиль принтера откалиброван под конкретный тип листа: профиль, созданный для глянцевой фотобумаги, даст неверный цвет на матовой поверхности ПВХ.

Видимая полосатость на участках сплошного цвета

Колебания толщины по листу заставляют меняться расстояние печатающей головки. Головка компенсирует изменение расстояния, корректируя момент выброса капель, но за пределами определённого диапазона компенсация несовершенна. Для ответственных печатных применений указывайте листы с допуском по толщине плюс-минус 0,2 миллиметра.

Пылевые точки или проколы в отпечатке

Поверхность листа не была очищена перед печатью. Перед загрузкой протирайте каждый лист чистой безворсовой тканью. В производственных условиях антистатический воздушный нож или валик удаляет пыль и нейтрализует статический заряд, притягивающий частицы из воздуха к поверхности листа.
Рекомендации по устранению проблем основаны на типичном опыте печатных цехов. Отдельные дефекты печати могут иметь причины, не перечисленные здесь. При устойчивых проблемах рекомендуем обращаться в техническую поддержку производителя вашего принтера наряду с рекомендациями по основам.

Технические характеристики

Печать лишь часть работы. То, что происходит после неё, определяет, будет ли готовое изделие выглядеть профессионально и сохранится ли оно при доставке и демонстрации.
Операция Ключевые моменты
Вырезание по форме Прямые резы выполняются панельной пилой, фасонные профили, фрезерованием на ЧПУ. V-образная фрезеровка V-образной фрезой создаёт шарнир для складывания в объёмные дисплейные конструкции. Глубина канавки должна контролироваться точно: слишком мелкая даёт жёсткий сгиб, слишком глубокая рвёт шарнир. Сначала проверьте на образце листа.
Ламинирование Предпочтительный метод, холодное ламинирование. Плёнки, активируемые давлением, надёжно соединяются при комнатной температуре без риска тепловой деформации. Горячее ламинирование возможно, но требует тщательного контроля температуры, чтобы не превысить точку размягчения листа. Используйте минимальную температуру, активирующую клей плёнки, и сначала проверьте на образце.
Монтаж & сборка Двусторонний монтажный скотч и листовые клеи, активируемые давлением, дают чистое мгновенное соединение. Для постоянного монтажа подходят строительный клей или контактный клей. Работает и механический монтаж на дистанционных держателях, шурупах или подвесной фурнитуре. Для шурупов у кромки листа сверлите отверстия заранее.
Упаковка для доставки Защищайте отпечатанную поверхность прозрачным полиэтиленовым пакетом или прокладочной бумагой между листами в стопке. Защита кромок и углов, например картонные уголки, предотвращает повреждения при обработке. Упаковка может быть лёгкой, потому что листы внутри лёгкие, а это снижает стоимость доставки.

Графические & дисплейные применения

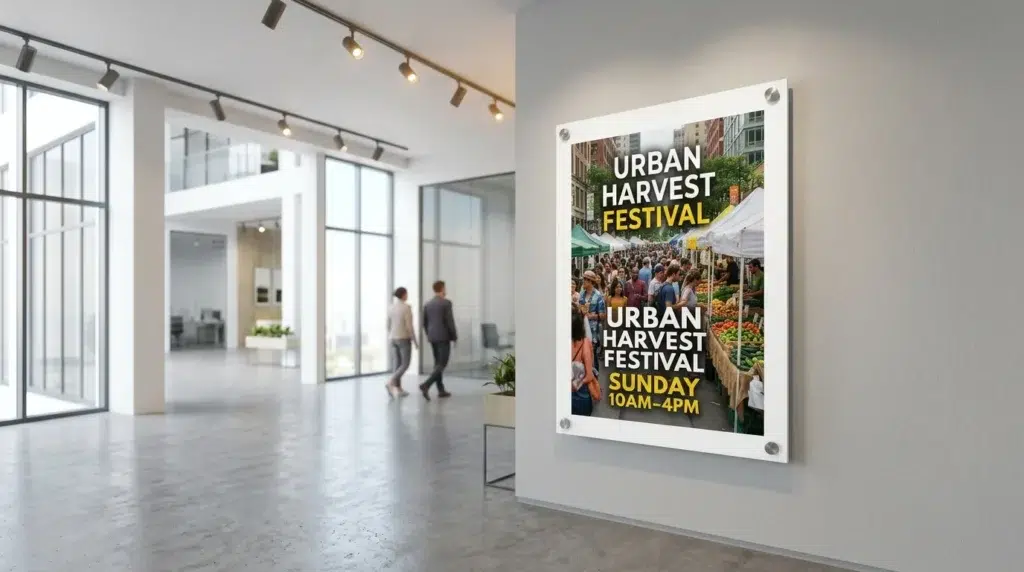
Постеры & крупноформатная печать

Для отпечатка размером с постер примерно 600 на 900 мм обычно достаточно толщины листа 3–5 мм. Для более крупных отпечатков от 1 200 мм и выше дополнительную жёсткость дают 6–10 мм. Лист вспененного ПВХ при больших размерах остаётся более плоским, чем плита на вспененной сердцевине. Кромки остаются чище.

Меню-борды & розничные вывески

Лист вспененного ПВХ справляется со сложной средой ресторанов и розницы: пар, жир, чистящие средства и частое обращение. Поверхность можно протирать влажной тканью. Малый вес листа поддерживает быструю сменяемость, которую требует розничная среда.
изображение Постеры и крупноформатная печать

Выбор материала для полиграфических компаний

Лист вспененного ПВХ доступен в непрерывном диапазоне плотности примерно от 0,35 до 0,80 г/см³. Для печатных применений большинство работ попадает в более узкий практический диапазон. Склад основ полиграфической компании должен покрывать самые распространённые типы работ, не становясь настолько сложным, чтобы создавать проблемы хранения и оборотных средств.

Выбор плотности

Диапазон плотности Лучше всего для
0,45–0,55 г/см³ Подавляющее большинство дисплейных работ. Достаточная жёсткость для внутренних вывесок, постеров и смонтированных фотографий
0,55 г/см³ и выше Крупноформатные отпечатки, демонстрируемые без подложки, где дополнительная жёсткость улучшает готовый вид
0,30–0,45 г/см³ Краткосрочные внутренние дисплеи, где приоритетом является стоимость, а конструкционные требования минимальны

Толщина по печатным применениям

Печатное применение Рекомендуемая толщина Примечания
Малые внутренние вывески, временные дисплеи, вывески на стойках 3 мм Достаточно для изделий примерно до формата A3
Общие печатные работы: постеры до A1, меню-борды, смонтированные фотографии 5 мм Рабочая толщина. Хороший баланс жёсткости, веса и стоимости
Крупноформатные отпечатки, отдельно стоящие дисплеи 6–8 мм Дополнительная жёсткость для больших размеров
Крупноформатная выставочная графика, подвесные дисплеи 10 мм и выше Для применений, где видимая кромка листа часть презентации

Производственная площадка Shine

Часто задаваемые вопросы

Ответы на часто задаваемые вопросы о продукции и услугах Shine.

Свободновспененный лист грунтовки не требует. Матовая текстура поверхности даёт механическое сцепление для УФ-чернил без дополнительной обработки. Листы Celuka и коэкструзионные имеют более гладкие поверхности с меньшей энергией. Им может быть полезна коронная обработка или лёгкое шлифование перед печатью, особенно если листы хранились больше месяца. Проверка дин-маркером подтверждает, нужна ли обработка.

У акрила природная поверхностная энергия выше, чем у ПВХ, и он обычно хорошо печатается без обработки. Однако акрил хрупкий, тяжелее и стоит примерно в четыре раза дороже листа вспененного ПВХ. Лист вспененного ПВХ даёт сопоставимое качество печати при меньшей стоимости для применений, где оптическая прозрачность акрила не нужна. Для вывесок с подсветкой и витрин, где важно светопропускание, подходящим материалом остаётся акрил.

Сольвентные чернила содержат носители, которые могут разъедать поверхность ПВХ. Мягкие сольвентные чернила, разработанные для печати по винилу, могут быть совместимы с листом вспененного ПВХ, но агрессивные сольвентные чернила с кетонами или ароматическими углеводородами могут вызвать размягчение, набухание или деформацию поверхности. Всегда проверяйте конкретное сочетание чернил и листа до запуска тиража. Стандарт для листа вспененного ПВХ, УФ-отверждаемые чернила, потому что они отверждаются мгновенно без взаимодействия растворителя с основой.

Да. Поверхность листа однородна по всей площади, включая кромки. Для печати от края до края убедитесь, что система позиционирования принтера точно находит кромки листа. Некоторые печатные цеха берут лист с припуском 5–10 миллиметров по каждой стороне, печатают с полной заливкой, а затем подрезают в окончательный размер. Это даёт самый чистый результат от края до края.

УФ-чернила, это сшитая полимерная плёнка. Она твёрже и менее гибкая, чем основа из ПВХ. Когда лист сгибается, плёнка чернил на растянутой стороне изгиба может треснуть, если удлинение превышает удлинение плёнки чернил при разрыве. Это ограничение материала УФ-чернил, а не листа. Для применений, где запечатанный лист будет сгибаться, указывайте гибкую рецептуру УФ-чернил, уменьшайте толщину плёнки чернил или печатайте после гибки, а не до неё.

Лист вспененного ПВХ даёт более однородную и долговечную монтажную поверхность. Он не так легко вдавливается, кромки остаются целыми, и он не желтеет со временем.

Сделайте следующий шаг

Выберите вариант, соответствующий вашему этапу принятия решения.

Запросить расчёт стоимости
Форма ShinePVC
Поговорите с нашим инженером
Форма ShinePVC
Получить бесплатные образцы
Форма ShinePVC