

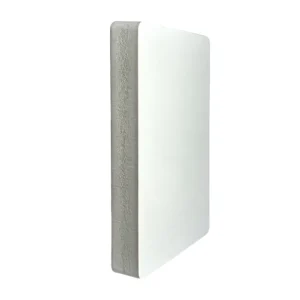
лист вспененного ПВХ Celuka
Лист Celuka удерживает шурупы с усилием 900 Н и более, с твёрдым поверхностным слоем Shore D65, чистыми кромками после ЧПУ, почти не требующими шлифования, и кромкооблицовкой PUR, которая сцепляется со слоем так, будто ей там и место.
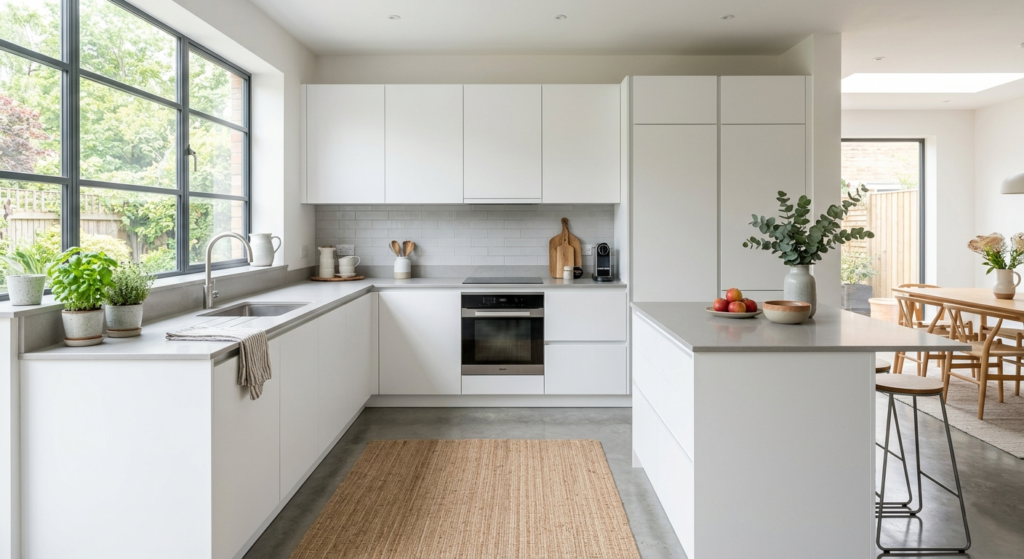
Плотность от 0,50 до 0,80 г/см³, толщина от 1 до 40 мм, прочность при изгибе ≥18 МПа, DIN 4102 B1. Подходит для тумб под умывальник, кухонных шкафов, офисной мебели, внутренней обшивки и вывесок, фрезерованных на ЧПУ.
Поверхностный слой и сердцевина происходят из одного экструдера, поэтому срез, это одна однородная поверхность, а не белый слой, обёрнутый вокруг серой сердцевины.
0,35–0,80
Плотность
1–40 мм
Толщина
D65
Шор
≥900 Н
Удержание шурупов
Почему производители шкафов и мебели переходят на лист Celuka
МДФ разбухает в ванных комнатах. Каждый раз.
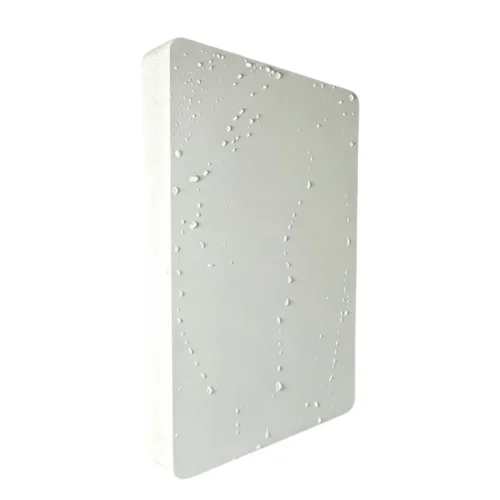
Тумба под умывальник из влагостойкого МДФ всё равно выходит из строя. Не сразу. Через двенадцать-восемнадцать месяцев кромки начинают разбухать. Шпон отслаивается. Дверцы перестают закрываться. Клиент звонит. Замена стоит больше, чем стоила вся исходная работа. У листа Celuka закрытоячеистая структура. Закрытоячеистая структура не пускает воду внутрь, поэтому во влажных условиях размеры остаются стабильнее, чем у МДФ.
Соответствие по формальдегиду больше не опция
МДФ и ДСП полагаются на мочевино-формальдегидную смолу. ЕС годами ужесточает пределы формальдегида. Некоторые покупатели узнают, что их шкафы не прошли стандарт, только когда груз достигает таможни. Лист вспененного ПВХ не содержит связующих на основе формальдегида. Выделение ниже предела обнаружения EN 717-1 и соответствует классу GB/T 39600 E0. Если рынок назначения, Европа или Северная Америка, один аргумент соответствия покрывает разницу в стоимости материала.
Производственный процесс
Определение и базовая структура
Процесс Celuka строится вокруг металлической торпеды внутри фильеры. Она занимает пространство в потоке расплава, оставляя полую полость на выходе материала. Охлаждаемая калибровочная плита прилегает прямо к выходу фильеры. Поверхность расплава падает с примерно 190 градусов Цельсия до ниже 70 градусов за 0,5–1 секунду. Поверхностные цепочки ПВХ мгновенно застывают в плотную структуру. У вспенивающего агента нет времени разложиться. Эта замёрзшая поверхность и есть твёрдый поверхностный слой. Он гладкий, плотный и имеет твёрдость Shore D65.
Сердцевина остаётся при 180–190 градусах. Вспенивающий агент разлагается и выделяет газ. Поскольку поверхность уже застыла, газ может расширяться только внутрь, заполняя полость, оставленную торпедой. Это внутреннее вспенивание создаёт противодавление, которое помогает формировать однородную закрытоячеистую структуру.
Толщина поверхностного слоя управляется размером торпеды и интенсивностью охлаждения, обычно в диапазоне от 0,1 до 1 миллиметра. Переохлаждение создаёт остаточные напряжения, ведущие к короблению. Недоохлаждение даёт недостаточную твёрдость поверхности. Температура фильеры, скорость экструзии и температура охлаждающей воды должны быть точно согласованы.
Класс пожарной безопасности B1 даёт синергическая система триоксида сурьмы и бората цинка. Триоксид сурьмы захватывает радикалы горения в газовой фазе. Борат цинка образует стекловидный защитный слой на поверхности и выделяет кристаллизационную воду при примерно 290 градусах Цельсия, поглощая тепло, а также подавляя плотность дыма, вызываемую триоксидом сурьмы. Вместе они поднимают кислородный индекс с 23 процентов до 28–34 процентов. Общая загрузка антипирена составляет от 15 до 45 частей на сто частей ПВХ-смолы.
Регулятор вспенивания ACR с молекулярной массой 500 000–1,2 миллиона образует с цепями ПВХ трёхмерную сеть зацеплений, создающую прочность расплава. Когда прочность расплава недостаточна, давление газа вспенивания разрывает стенки ячеек, вызывая коалесценцию. На поперечном срезе видны крупные ячейки или видимые полости.
Последовательность производства: сырьё смешивается в высокоскоростном смесителе примерно до 120 градусов Цельсия для равномерного диспергирования, затем передаётся в низкоскоростной охлаждающий смеситель и доводится до 40–50 градусов. Конический двухшнековый экструдер пластицирует компаунд, поднимая температуру примерно с 160 градусов в зоне загрузки до 190 градусов в зоне дозирования. Расплав проходит над торпедой, создавая полую сердцевину, поверхность застывает у калибровочной плиты, формируя слой, а сердцевина вспенивается внутрь, заполняя полость. Вакуумный калибровочный стол задаёт конечную толщину и плоскостность. Гусеничное тянущее устройство вытягивает лист с постоянной скоростью, а автоматическая пила режет его на стандартный размер панели 1220 на 2440 миллиметра. Опциональное двустороннее шлифование удерживает допуск по толщине в пределах плюс-минус 0,2 миллиметра. Перед складированием может быть нанесена защитная ПЭ-плёнка.
Как определить лист Celuka
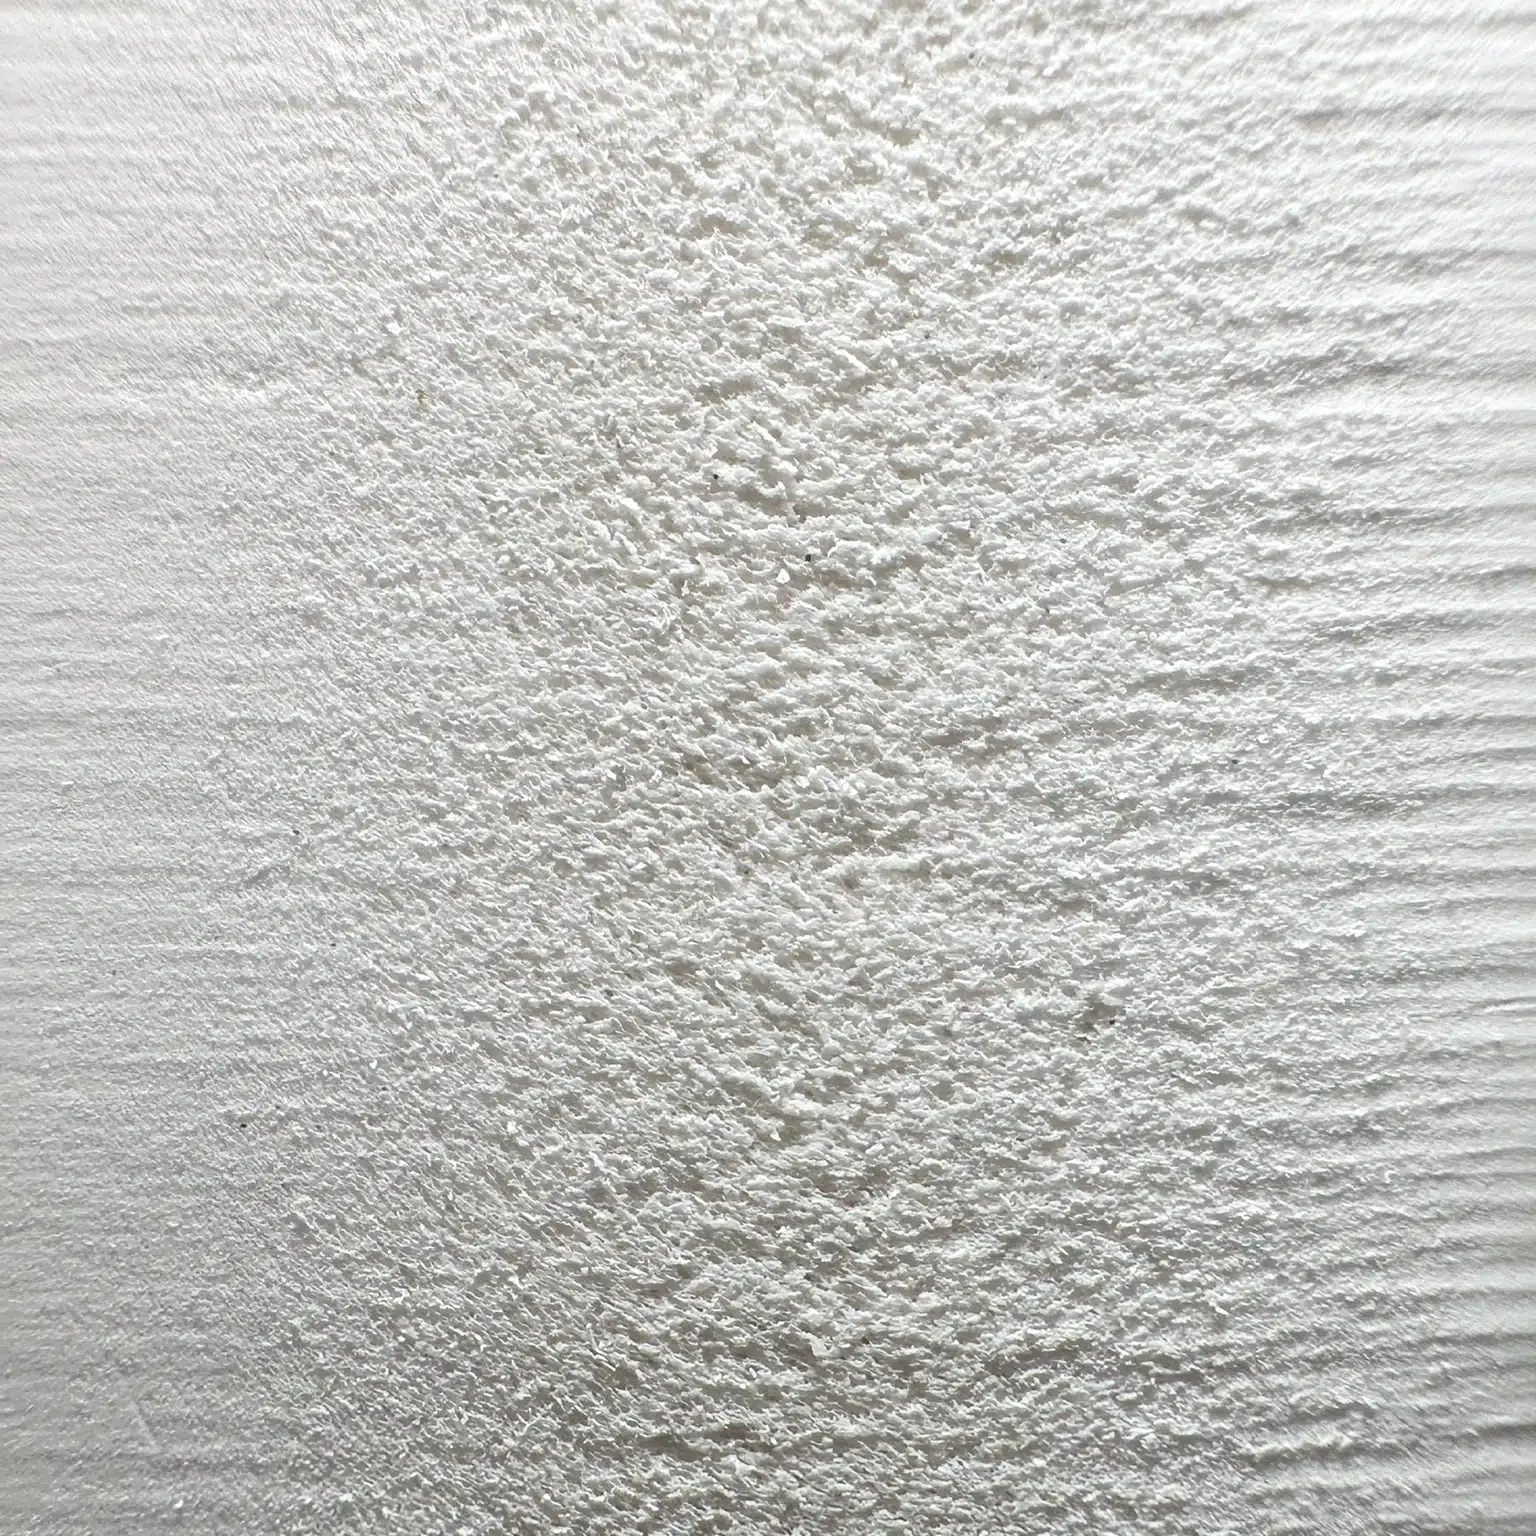
Поместите лист под естественный свет.
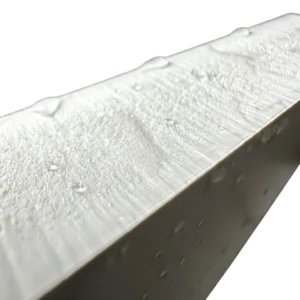
Поверхность гладкая и глянцевая. Она отражает свет. Это самый непосредственный признак твёрдого поверхностного слоя. Ноготь, проведённый по поверхности, не ощущает текстуры. Слой плотный, с твёрдостью Shore D65.
Отрежьте небольшой кусок и рассмотрите поперечный срез.
Это самый надёжный метод определения. Слоистая структура ясна: плотный твёрдый поверхностный слой на обеих пластях, толщиной 0,1–1 миллиметр, чуть темнее сердцевины. Сердцевина, это вспененная структура с мелкими однородными закрытыми ячейками. Между слоем и сердцевиной нет клеевого шва. Оба, одна и та же ПВХ-смола, одна и та же рецептура. Разница в структуре только от разницы в скорости охлаждения. Под увеличением переход от слоя к сердцевине непрерывный. Резкой границы нет.
Прогоните его через фрезер ЧПУ или пилу.
Осмотрите кромку реза. Благодаря твёрдому поверхностному слою линия реза выходит чистой, без ворса. Это прямое преимущество слоя и самая практичная быстрая проверка на цеховом полу.
Технические характеристики
| Параметр | Данные | Отраслевой справочник |
|---|---|---|
| Толщина | от 1 до 40 мм | от 1 до 40 мм |
| Диапазон плотности | 0,35–0,80 г/см³ | Низкая плотность = легче и дешевле. Высокая плотность = жёстче |
| Стандартные размеры | 1220×2440 мм, 915×1830 мм, 1560×3050 мм, 2050×3050 мм | 1220×2440 мм, 915×1830 мм, 1560×3050 мм, 2050×3050 мм |
| Прочность при изгибе | Белый, чёрный, красный, синий, жёлтый, зелёный, серый; доступен подбор индивидуального цвета | — |
| Прочность при изгибе | ≥ 18 МПа | 12–25 МПа, зависит от плотности |
| Твёрдость по Шору | D65 | D60 и выше |
| Максимальная температура длительной эксплуатации | Заводские данные ≥ 70°C | HDT при 264 psi примерно 63°C |
| Температура эксплуатации | До 65°C | Не размещайте рядом с источниками тепла и не используйте листы тёмных цветов под прямыми солнечными лучами |
| Температура размягчения по Вика | 73–82°C, типично примерно 75°C | — |
| Цвета | Белый, чёрный, красный, синий, жёлтый, зелёный, серый; доступен подбор индивидуального цвета | — |
Примечание к спецификации: Технические данные выше представляют типичные значения из внутренних испытаний Shine и отраслевых справочников. Стандарты испытаний указаны, где применимо. Фактические значения зависят от плотности, толщины, цвета и производственной партии листа. Для критичных применений запрашивайте данные испытаний конкретной партии у нашей технической команды. Испытания третьей стороной доступны по запросу и за счёт покупателя.
Руководство по обработке
Твёрдый поверхностный слой Celuka имеет толщину 0,1–1 мм и твёрдость Shore D65. Когда фреза проходит через него, он срезается чисто; перед склеиванием требуется шлифование, а температуры горячей гибки выше, чем у свободновспененных листов. При правильном использовании твёрдый поверхностный слой, это преимущество; при неправильном, препятствие.
Обработка на ЧПУ и резка пилой
Кромкооблицовка: Ширина кромки должна быть толщина листа плюс 2–4 мм. Горячий воздух 180–200°C, скорость подачи 15–20 м/мин. После подрезки снимите фаску R0,5–1,0 мм. Качество зависит от плоскостности распиленной кромки и температуры активации клея.
Ламинирование PUR: Перед ламинированием отшлифуйте твёрдый поверхностный слой наждачной бумагой зернистостью 400, сдуйте пыль сжатым воздухом и протрите изопропанолом, чтобы удалить жир. Нанесите клей PUR при 120–140°C в расплавленном виде, с давлением 0,3–0,5 МПа и временем прижатия 10–30 секунд. При комнатной температуре выше 15°C и относительной влажности выше 40% конечная прочность соединения достигается за 3–7 дней. Недостаточная влажность ведёт к неполному отверждению.
Кромкооблицовка, ламинирование и склеивание поверхностей
Покраска: Перед покраской отшлифуйте твёрдый поверхностный слой наждачной бумагой зернистостью 200–400. Если пропустить шлифование, краска отслоится. Используйте только акриловые или латексные краски на водной основе; масляные и сольвентные краски разъедают ПВХ. Сначала нанесите специальный праймер для пластика, затем несколько тонких верхних слоёв. Дайте каждому слою высохнуть перед следующим; полное отверждение занимает 30 дней. Не красьте при влажности выше 80%. Для тёмных листов, окрашиваемых в светлый цвет, сначала нанесите белую блокирующую грунтовку.
УФ-печать: Перед печатью убедитесь, что поверхностная энергия не ниже 38 дин/см. Celuka в поставке имеет лишь 34–36. Проведите коронную обработку до 40–44 и печатайте сразу после неё. Пропустите этот шаг, и чернила отслоятся через несколько месяцев.
Отделка поверхности: Твёрдый поверхностный слой Celuka можно использовать напрямую как чистовую поверхность. Поперечный срез имеет однородный цвет от слоя к сердцевине с плавным градиентом плотности, ламинирование или кромкооблицовка не требуются.
Для соединения Celuka с металлом используйте эпоксидную смолу; загрубите металлическую поверхность грубым шлифованием и нанесите праймер. Для соединения Celuka с акрилом используйте конструкционный клей на основе метилметакрилата. Не используйте столярный клей ПВА.
Покраска, покрытия и отделка поверхности
Покраска: Перед покраской отшлифуйте твёрдый поверхностный слой наждачной бумагой зернистостью 200–400. Если пропустить шлифование, краска отслоится. Используйте только акриловые или латексные краски на водной основе; масляные и сольвентные краски разъедают ПВХ. Сначала нанесите специальный праймер для пластика, затем несколько тонких верхних слоёв. Дайте каждому слою высохнуть перед следующим; полное отверждение занимает 30 дней. Не красьте при влажности выше 80%. Для тёмных листов, окрашиваемых в светлый цвет, сначала нанесите белую блокирующую грунтовку.
УФ-печать: Перед печатью убедитесь, что поверхностная энергия не ниже 38 дин/см. Celuka в поставке имеет лишь 34–36. Проведите коронную обработку до 40–44 и печатайте сразу после неё. Пропустите этот шаг, и чернила отслоятся через несколько месяцев.
Отделка поверхности: Твёрдый поверхностный слой Celuka можно использовать напрямую как чистовую поверхность. Поперечный срез имеет однородный цвет от слоя к сердцевине с плавным градиентом плотности, ламинирование или кромкооблицовка не требуются.
Термоформование, гибка и крепление
Горячая гибка: Равномерно нагрейте до 70–120°C. Для точной горячей гибки рекомендуется 115–125°C, с посегментным нагревом, чтобы прогрелась сердцевина, а не только поверхность. Минимальный радиус гиба, 2–3 толщины листа. После гибки удерживайте форму и остужайте естественно; не охлаждайте водой. Для сложных кривых заранее подготовьте шаблоны.
Крепление: Направляющие отверстия должны быть просверлены заранее. Вкручивание саморезов напрямую расколет сердцевину. Используйте шурупы по дереву с широкой резьбой и не перетягивайте. Спецификации удержания шурупов: см. Характеристики продукции > Прочность удержания шурупов.
При монтаже учитывайте, что коэффициент линейного теплового расширения ПВХ составляет около 0,07 мм/м·°C. Шаг стоек не должен превышать 400 мм. Используйте шурупы из нержавеющей стали с предварительно просверленными отверстиями с шагом 200–300 мм.
Лазерная резка абсолютно запрещена: ПВХ содержит хлор, и высокая температура лазера выделяет газообразный хлористый водород, токсичный и разъедающий оборудование. Исключений нет.
Запросите образцы Celuka для испытаний
Параметры обработки, это отправная точка. Конечный результат определяют ваш станок, ваш инструмент и условия вашего цеха. Запросите образцы нужной вам толщины, плотности и цвета.
Области применения
Мебельное производство
Ванная комната, пространство с самой высокой влажностью в жилом здании. Традиционные плиты во влажной среде впитывают влагу, из-за чего кромкооблицовка трескается, а петли расшатываются. Закрытоячеистая структура ПВХ не впитывает воду, и удержание шурупов во влажных условиях остаётся неизменным. Это не сравнение прочности в сухих условиях, а сравнение стабильности во влажных.
Для корпусов шкафов используйте Celuka 15–18 мм, плотность 0,55–0,65 г/см³ (спецификации удержания шурупов: см. Характеристики продукции). Предварительно сверлите направляющие отверстия, используйте шурупы по дереву с широкой резьбой и не перетягивайте. Для дверей используйте 5–10 мм с декоративной облицовкой, ламинированной PUR, и подходящей кромкой ПВХ.
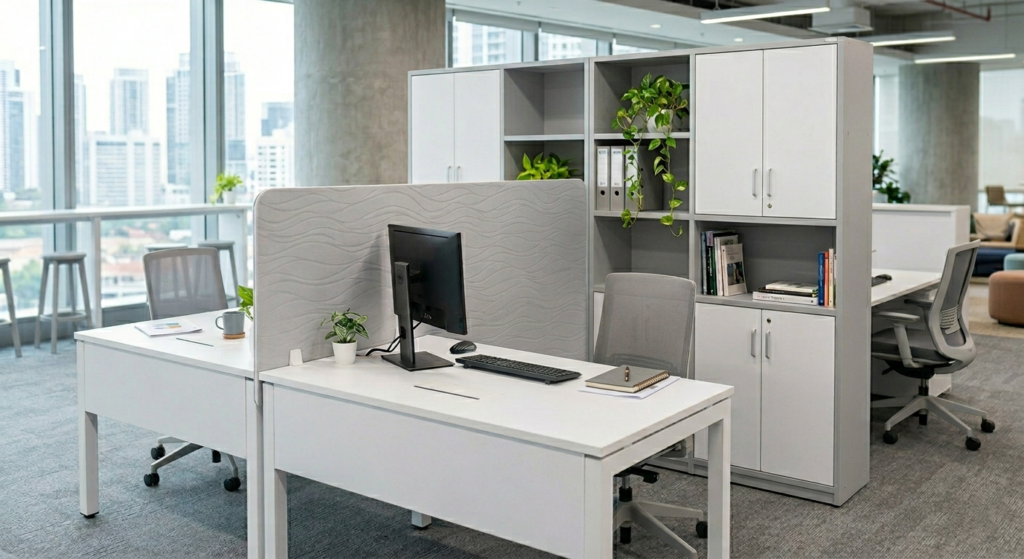
Кухонные шкафы имеют те же параметры, что и шкафы ванных комнат; учтите, что отделка поверхности должна быть стойкой к чистящим средствам. Для офисной мебели можно использовать огнезащитный класс B2, снизив плотность до 0,50–0,60 для уменьшения затрат на материал. Требования к несущей способности в офисной среде ниже, чем у шкафов, а сухая среда не требует влагостойкости.
Наружные вывески и дисплейные конструкции
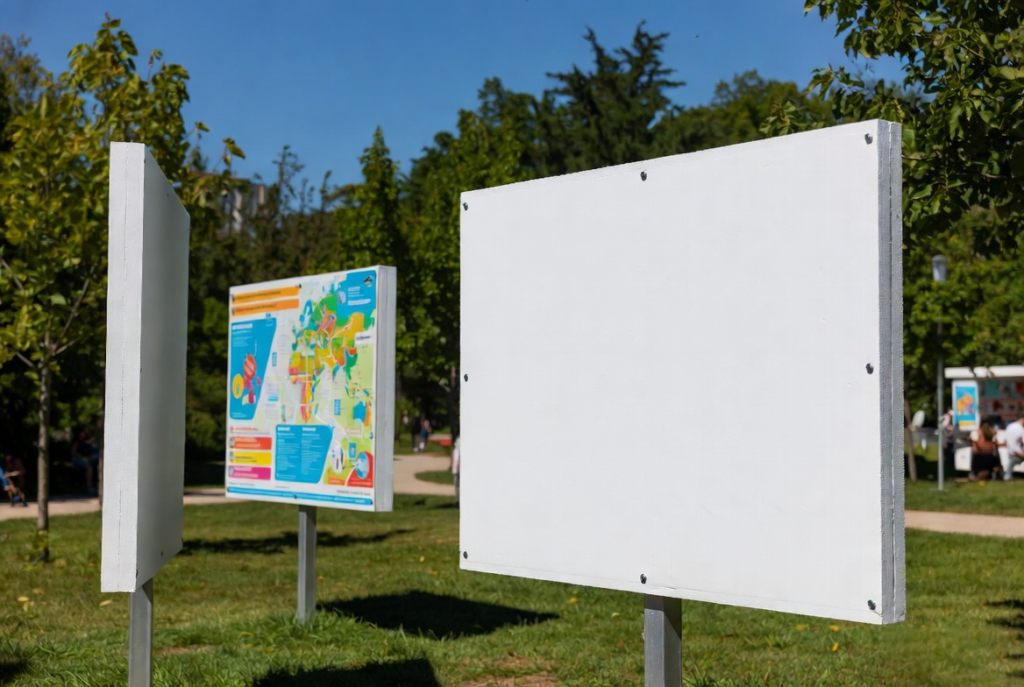
Роль Celuka в рекламной отрасли не как печатной основы. Для печати дешевле и удобнее свободновспененный лист. Celuka позиционируется для гравировки на ЧПУ и вывесок, требующих конструкционной прочности.
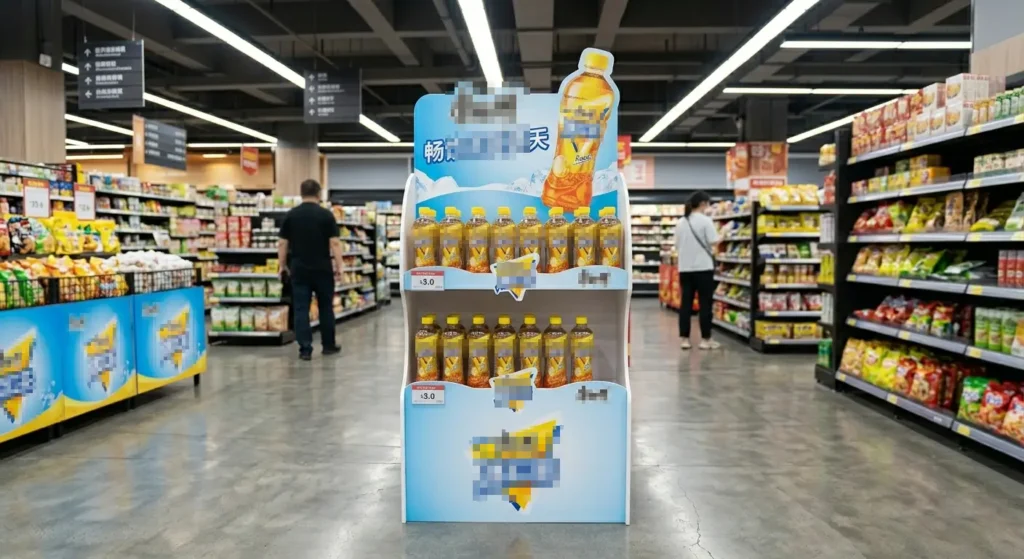
Объёмные гравированные буквы и логотипы, самое типичное рекламное применение Celuka. Твёрдый поверхностный слой срезается чисто при проходе инструмента, кромки не требуют шлифования. Используйте толщину 5–10 мм, плотность 0,50–0,60, с однозаходной фрезой O-flute для прямой гравировки. Стенды в местах продаж также используют Celuka 5 мм, резку на ЧПУ плюс УФ-печать, что даёт большую долговечность, чем свободновспененный лист.
Для наружных коммерческих вывесок выбирайте Celuka 8–10 мм; толщина оставляет место для компенсационных зазоров. Листы тёмных цветов поглощают тепло под прямыми солнечными лучами, не забывайте оставлять компенсационные зазоры 3–5 мм на метр. Если вывеска должна служить на улице более 7 лет, выбирайте коэкструзионный лист, а не Celuka. Класс пожарной безопасности и срок службы на улице: см. Характеристики продукции и Технические характеристики.
Архитектурная отделка
Архитектурная отделка, крупнейший мировой сегмент применения Celuka.
Для внутренней обшивки стен используйте Celuka 8–12 мм, плотность 0,50–0,60. Там, где строительные нормы требуют, доступны огнестойкие варианты (подробности B1 см. в Характеристиках продукции). Шаг стоек не должен превышать 400 мм; крепите шурупами из нержавеющей стали в предварительно просверленные отверстия и оставляйте компенсационные зазоры 5–8 мм каждые 3 метра. Коэффициент теплового расширения ПВХ составляет 0,07 мм/м·°C, отсутствие зазоров приведёт к короблению панелей.
Для офисных перегородок используйте 12–15 мм. Звукоизоляция одного слоя примерно 25 дБ STC; двойной слой с полостью 50 мм и акустической изоляцией может достичь 35–40 дБ STC. Поперечный срез Celuka имеет однородный цвет от слоя к сердцевине, не требуя кромкооблицовки или шпонирования, и может использоваться напрямую как чистовая поверхность перегородки.
Для потолков используйте 8–12 мм, снизив плотность до 0,45–0,55. Лёгкий и водостойкий, традиционная гипсовая плита повреждается водой, а потолки Celuka не требуют замены после протечек труб.
Опалубка для бетона, особое применение Celuka. Celuka высокой плотности 0,60–0,80, толщиной 15–18 мм, можно использовать повторно 20–60 раз, в зависимости от рецептуры и очистки/обслуживания после распалубки. Стоимость одного использования менее половины деревянной опалубки. После распалубки промойте чистой водой, разделительная смазка не требуется. Это не несъёмная опалубка, а многоразовая оборотная опалубка.
Розничное и торговое оборудование
Розничные полки и демонстрационные столы требуют листов, чьи кромки можно оставлять открытыми без вторичной обработки кромок. Срезанная кромка твёрдого поверхностного слоя Celuka, это готовая поверхность, однородная по цвету, без линии раздела. Используйте толщину 8–12 мм, плотность 0,50–0,65. Лист можно гнуть в криволинейные формы, гравировать на ЧПУ фирменные логотипы и ламинировать плёнками под брашированный металл или древесное зерно.
Для стеновых панелей временных магазинов используйте Celuka 5–8 мм без вторичной отделки поверхности, что обеспечивает быструю сборку и разборку. Если нужны предельная лёгкость и низкая стоимость, альтернативой является свободновспененный лист 3–5 мм. Преимущество Celuka в устойчивости к царапинам при многократной сборке и разборке, что позволяет множество циклов повторного использования.
Не уверены, подходит ли Celuka для вашего конкретного применения?
У каждой отрасли свои требования к плотности, толщине, классу пожарной безопасности и обработке. Производите ли вы мебель, монтируете обшивку стен или фрезеруете объёмные вывески, наша техническая команда может дать рекомендации по спецификации под вашу производственную среду.
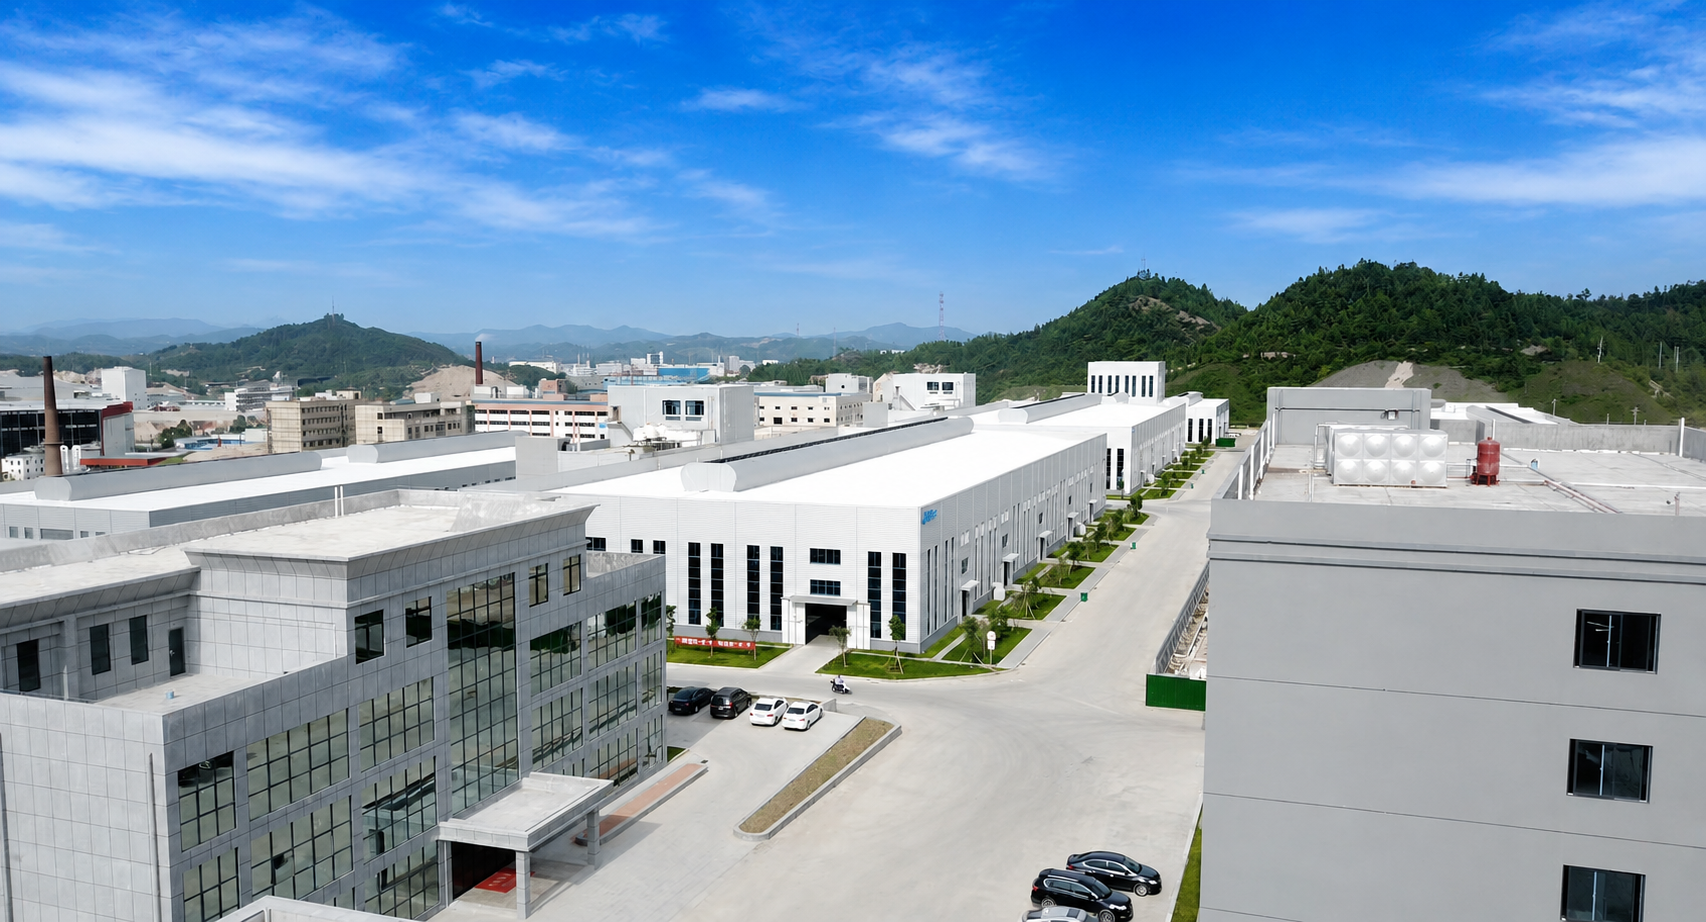
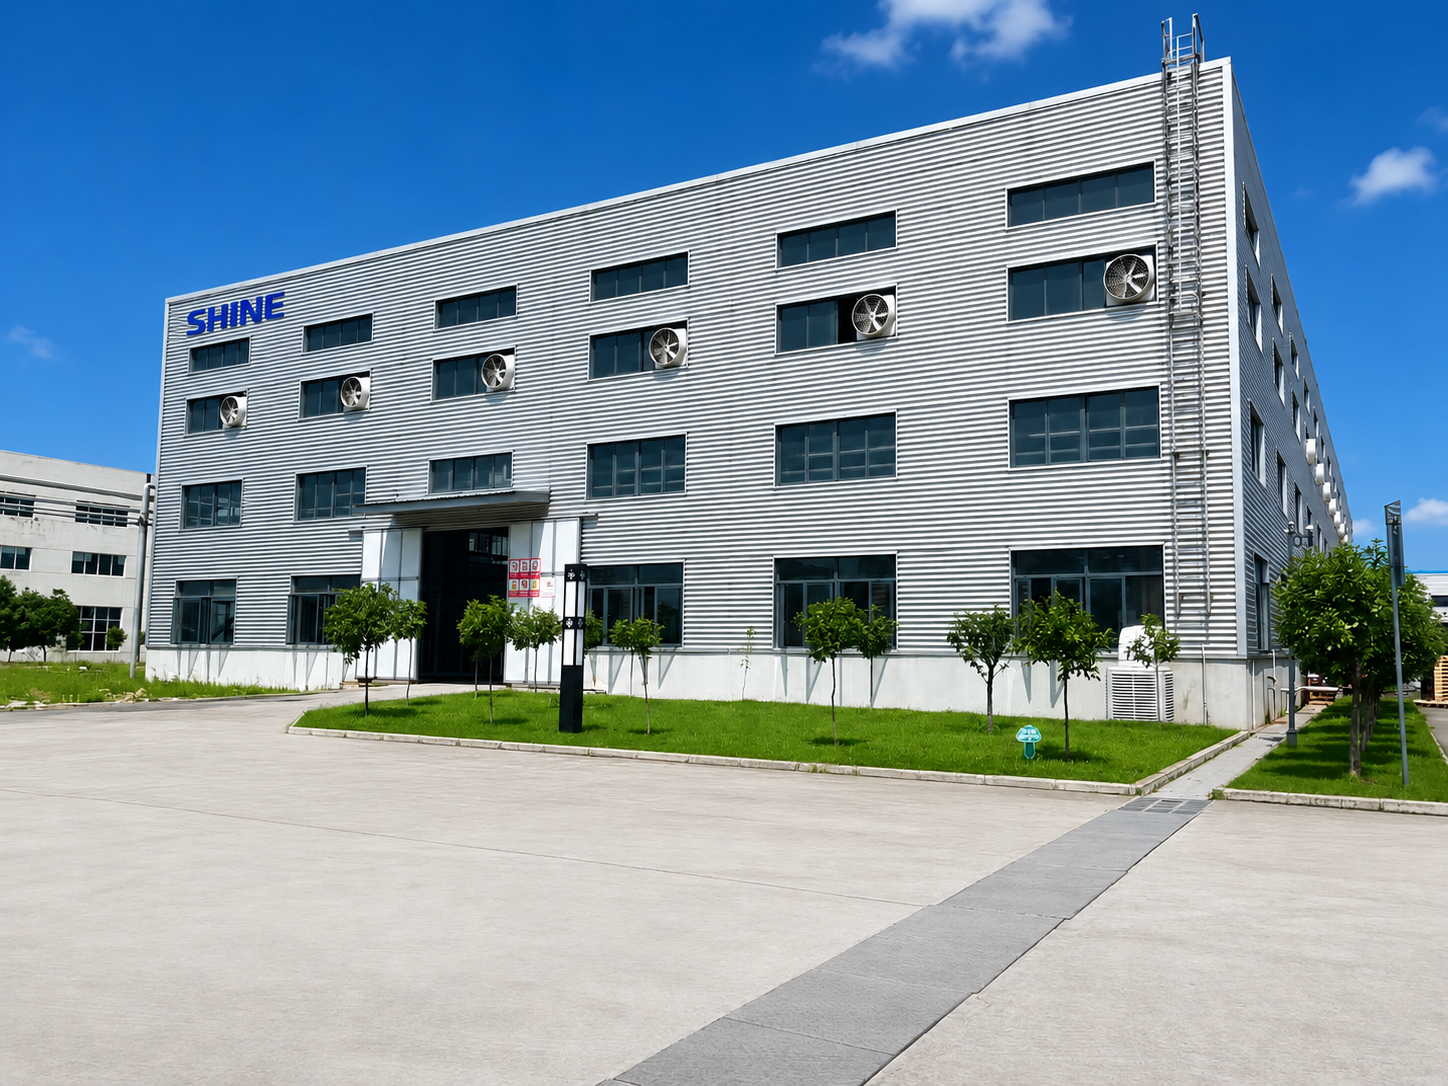
Производственная площадка Shine
Стандарты качества & соответствие требованиям
Сертифицирована. Охватывает проектирование, производство, контроль и поставку. Это не сертификат на стене, это система, которая гарантирует, что партия Celuka, заказанная вами в марте, обрабатывается так же, как партия, заказанная в сентябре.
Система менеджмента качества ISO 9001
Сырьё, используемое в рецептурах ПВХ компании Shine, соответствует как требованию RoHS (свинец ≤ 0,1% в однородном материале), так и декларации REACH (содержание свинца ниже 0,1% по массе).
Класс пожарной безопасности DIN 4102 B1 и B2
Для рынков, требующих классификации EN 13501-1 Euroclass, продукция может соответствовать уровням C-s1,d0 или B-s1,d1. Согласно спецификациям продукции требуется независимое испытание в нотифицированном органе. Shine может организовать такое испытание от имени покупателя, расходы на испытание несёт покупатель.
Испытания третьей стороной по запросу
По требованию покупателя могут быть организованы испытания в SGS, Bureau Veritas, RoHS и TÜV. Объём испытаний, стандарты и сроки подтверждаются до начала работ. Расходы на испытания несёт покупатель. Это стандартная отраслевая практика. Не доверяйте поставщику, который заявляет, что «все сертификации включены», если он чётко не указывает применимые стандарты, испытательную организацию и год выдачи отчёта.
Часто задаваемые вопросы
Ответы на часто задаваемые вопросы о продукции и услугах Shine.
Что на самом деле делает твёрдый поверхностный слой?
Твёрдый поверхностный слой формируется, когда поверхность листа быстро охлаждается при производстве. Он имеет толщину 0,1–1 миллиметр и твёрдость Shore D65. Он даёт три вещи: удержание шурупов, чистые кромки после ЧПУ и поверхность, за которую могут зацепиться клеи кромкооблицовки. Без него шурупы не фиксировались бы, линии реза ворсились бы, а кромкооблицовка не держалась бы.
Выдержит ли он петлевые дверцы и направляющие ящиков?
Зависит от плотности. При 0,55 г/см³ и выше удержание шурупов достигает 900 Н и выше, что достаточно для стандартных мебельных петель и направляющих ящиков. Ниже 0,50 удержание падает до 500–700 Н, что делает его непригодным для несущих компонентов с повторяющейся нагрузкой. Для корпусов тумб под умывальник и кухонных шкафов указывайте плотность 0,55–0,65. Для дверных панелей, толщину 5–10 миллиметров.
Подходит ли он для ванных комнат и кухонь?
Да. ПВХ не впитывает влагу. Закрытоячеистая структура не разбухает во влажных условиях так, как МДФ. Это главное преимущество листа Celuka в тумбах под умывальник и кухонных шкафах. Предварительно сверлите все отверстия под шурупы. Оставьте вентиляционный зазор 5 миллиметров у основания шкафа. Для кромкооблицовки используйте термоклей PUR с кромочной лентой ПВХ. Перед нанесением клея слегка отшлифуйте слой бумагой зернистостью 400.
Достаточен ли класс пожарной безопасности B1? Какая сертификация нужна?
B1, это огнезащитная классификация по DIN 4102-1, принимаемая для общественных зданий и коммерческих пространств в Германии и на рынках, следующих европейским пожарным стандартам. Если ваш проект на Ближнем Востоке, в Юго-Восточной Азии или других регионах, не ссылающихся на стандарты DIN, подтвердите, принимает ли местный кодекс B1 или требует отчёт EN 13501-1 Euroclass. Испытания EN 13501-1 должны проводиться нотифицированным органом. Shine может организовать это по запросу покупателя. Расходы на испытания несёт покупатель. Для рынка США требуется независимая сертификация UL 94.
Сколько он прослужит на улице?
Пять-семь лет. Твёрдый поверхностный слой даёт физический барьер против УФ-излучения, но сам слой не содержит концентрированных УФ-стабилизаторов. Это не материал для полной наружной экспозиции. Оставляйте компенсационные зазоры 3–5 миллиметров на метр. Используйте крепёж из нержавеющей стали с предварительно просверленными отверстиями увеличенного диаметра. Листы тёмных цветов под прямыми солнечными лучами достигают температуры поверхности на 15–25 градусов Цельсия выше, чем белые, и стареют быстрее.
Можно ли его красить?
Да. Твёрдый поверхностный слой гладкий, поэтому сначала отшлифуйте его бумагой зернистостью 400. Очистите сжатым воздухом и изопропиловым спиртом, затем нанесите праймер для пластика. Используйте только акриловые или латексные краски на водной основе. Не используйте масляные или сольвентные краски. Наносите тонкие слои в несколько проходов. Полное отверждение занимает 30 дней при 25 градусах Цельсия. Для наружной покраски добавьте УФ-стойкий прозрачный верхний слой.
Каковы минимальный объём заказа и сроки поставки?
Стандартные спецификации: минимум 2 метрические тонны, 7–14 дней. Экспресс-заказы: 3–5 дней. Индивидуальный цвет, плотность, толщина или размер: добавьте 14–60 дней. MOQ считается по весу, а не по количеству листов. Более тонкий лист меньшей плотности даёт больше панелей на тонну, чем более толстый тех же размеров.
Сравнения продукции, технические характеристики, параметры обработки и рекомендации по применению на этой странице основаны на текущем ассортименте Shine и данных внутренних испытаний. Фактические характеристики продукции зависят от плотности, толщины, цвета, рецептуры и условий эксплуатации. Сравнение рядом отражает общие характеристики продукции. Перед заказом подтвердите конкретные значения характеристик для выбранной вами спецификации. Для оценки под конкретный проект обратитесь к нашей команде.
Сопутствующие товары
Сделайте следующий шаг
Три способа двигаться дальше. Выбирайте в зависимости от того, на каком этапе подбора поставщика вы находитесь. Мы ответим в течение 1 рабочего дня.