

Tablero de PVC espumado Celuka
El tablero Celuka sujeta tornillos a 900 N o más, con una piel superficial dura Shore D 65, cantos CNC limpios que apenas necesitan lijado, y canteado PUR que se adhiere a la piel como si perteneciera a ella.
Densidad de 0,50 a 0,80 g/cm³, espesor de 1 a 40 mm, resistencia a la flexión ≥18 MPa, DIN 4102 B1. Se adapta a muebles de baño, armarios de cocina, mobiliario de oficina, revestimientos interiores y señalización fresada por CNC.
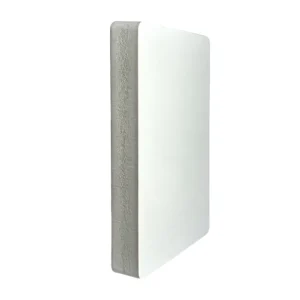
La piel y el núcleo provienen de la misma extrusora, de modo que el canto cortado es una superficie uniforme, no una piel blanca envuelta alrededor de un núcleo gris.
0,35–0,80
Densidad
1–40 mm
Grosor
D65
Shore
≥900 N
Retención de tornillos
Por qué los fabricantes de armarios y muebles cambian al tablero Celuka espumado
El MDF se hincha en los baños. Siempre.
Un mueble de baño fabricado con MDF resistente a la humedad igualmente falla. No de inmediato. A los doce o dieciocho meses, los cantos empiezan a hincharse. La chapa se despega. Las puertas dejan de cerrar. El cliente llama. La sustitución cuesta más de lo que valía el trabajo original. El tablero Celuka espumado tiene una estructura de célula cerrada. La estructura de célula cerrada ayuda a mantener el agua fuera, de modo que las dimensiones se mantienen más estables en condiciones húmedas que con MDF.
La conformidad con el formaldehído ya no es opcional
El MDF y el tablero de partículas dependen de la resina de urea-formaldehído. La UE lleva años endureciendo los límites de formaldehído. Algunos compradores solo descubren que sus armarios no cumplen la norma cuando el envío llega a aduanas. El tablero de PVC espumado no contiene ningún aglutinante con formaldehído. Las emisiones caen por debajo del límite de detección de EN 717-1 y cumplen el grado GB/T 39600 E0. Si el mercado de destino es Europa o Norteamérica, el argumento de conformidad por sí solo cubre la diferencia de coste del material.
Proceso de fabricación
Definición y estructura básica
El proceso Celuka se centra en un torpedo metálico dentro del troquel. Ocupa espacio dentro del flujo de fundido, dejando una cavidad hueca a medida que el material sale. Una placa de calibración refrigerada se asienta directamente contra la salida del troquel. La superficie del fundido baja de aproximadamente 190 grados Celsius a menos de 70 grados en 0,5 a 1 segundo. Las cadenas de PVC de la superficie se congelan al instante en una disposición densa. El agente espumante no tiene tiempo de descomponerse. Esta superficie congelada es la piel superficial dura. Es lisa, densa y mide Shore D 65.
El núcleo permanece a 180–190 grados. El agente espumante se descompone y libera gas. Con la superficie ya congelada y sólida, el gas solo puede expandirse hacia dentro, llenando la cavidad dejada por el torpedo. Este espumado hacia dentro genera una contrapresión que ayuda a producir una estructura uniforme de célula cerrada.
El espesor de la piel se controla mediante el tamaño del torpedo y la intensidad del enfriamiento, y normalmente va de 0,1 a 1 milímetro. El sobreenfriamiento crea tensión residual que lleva al alabeo. El subenfriamiento produce una dureza superficial insuficiente. La temperatura del troquel, la velocidad de extrusión y la temperatura del agua de enfriamiento deben ajustarse con precisión.
La clasificación al fuego B1 proviene de un sistema sinérgico de trióxido de antimonio y borato de zinc. El trióxido de antimonio captura los radicales de combustión en fase gaseosa. El borato de zinc forma una capa protectora vítrea en la superficie y libera agua de cristalización a aproximadamente 290 grados Celsius para absorber calor, a la vez que suprime la densidad de humo causada por el trióxido de antimonio. Juntos elevan el índice límite de oxígeno del 23 % a entre el 28 y el 34 %. La carga total de retardante de llama va de 15 a 45 partes por cien partes de resina de PVC.
El auxiliar de procesamiento ACR, con un peso molecular de 500 000 a 1,2 millones, forma una red de entrelazamiento tridimensional con las cadenas de PVC para construir la resistencia del fundido. Cuando la resistencia del fundido es insuficiente, la presión del gas de espumado rompe las paredes celulares, causando coalescencia. La sección transversal revela células grandes o cavidades visibles.
Secuencia de fabricación: las materias primas se mezclan en un mezclador de alta velocidad a aproximadamente 120 grados Celsius para una dispersión uniforme, y después se transfieren a un mezclador de enfriamiento de baja velocidad y se bajan a 40–50 grados. Una extrusora cónica de doble husillo plastifica el compuesto, subiendo de aproximadamente 160 grados en la zona de alimentación a 190 grados en la zona de dosificación. El fundido pasa sobre el torpedo para crear el núcleo hueco, la superficie se congela contra la placa de calibración para formar la piel y el núcleo espuma hacia dentro para llenar la cavidad. Una mesa de calibración por vacío fija el espesor y la planitud finales. Un arrastre de orugas tira de la lámina a velocidad constante, y una sierra automática la corta al tamaño de panel estándar de 1220 por 2440 milímetros. El lijado opcional por ambas caras mantiene la tolerancia de espesor dentro de más o menos 0,2 milímetros. La película protectora de PE puede aplicarse antes del almacenamiento.
Cómo identificar el tablero Celuka
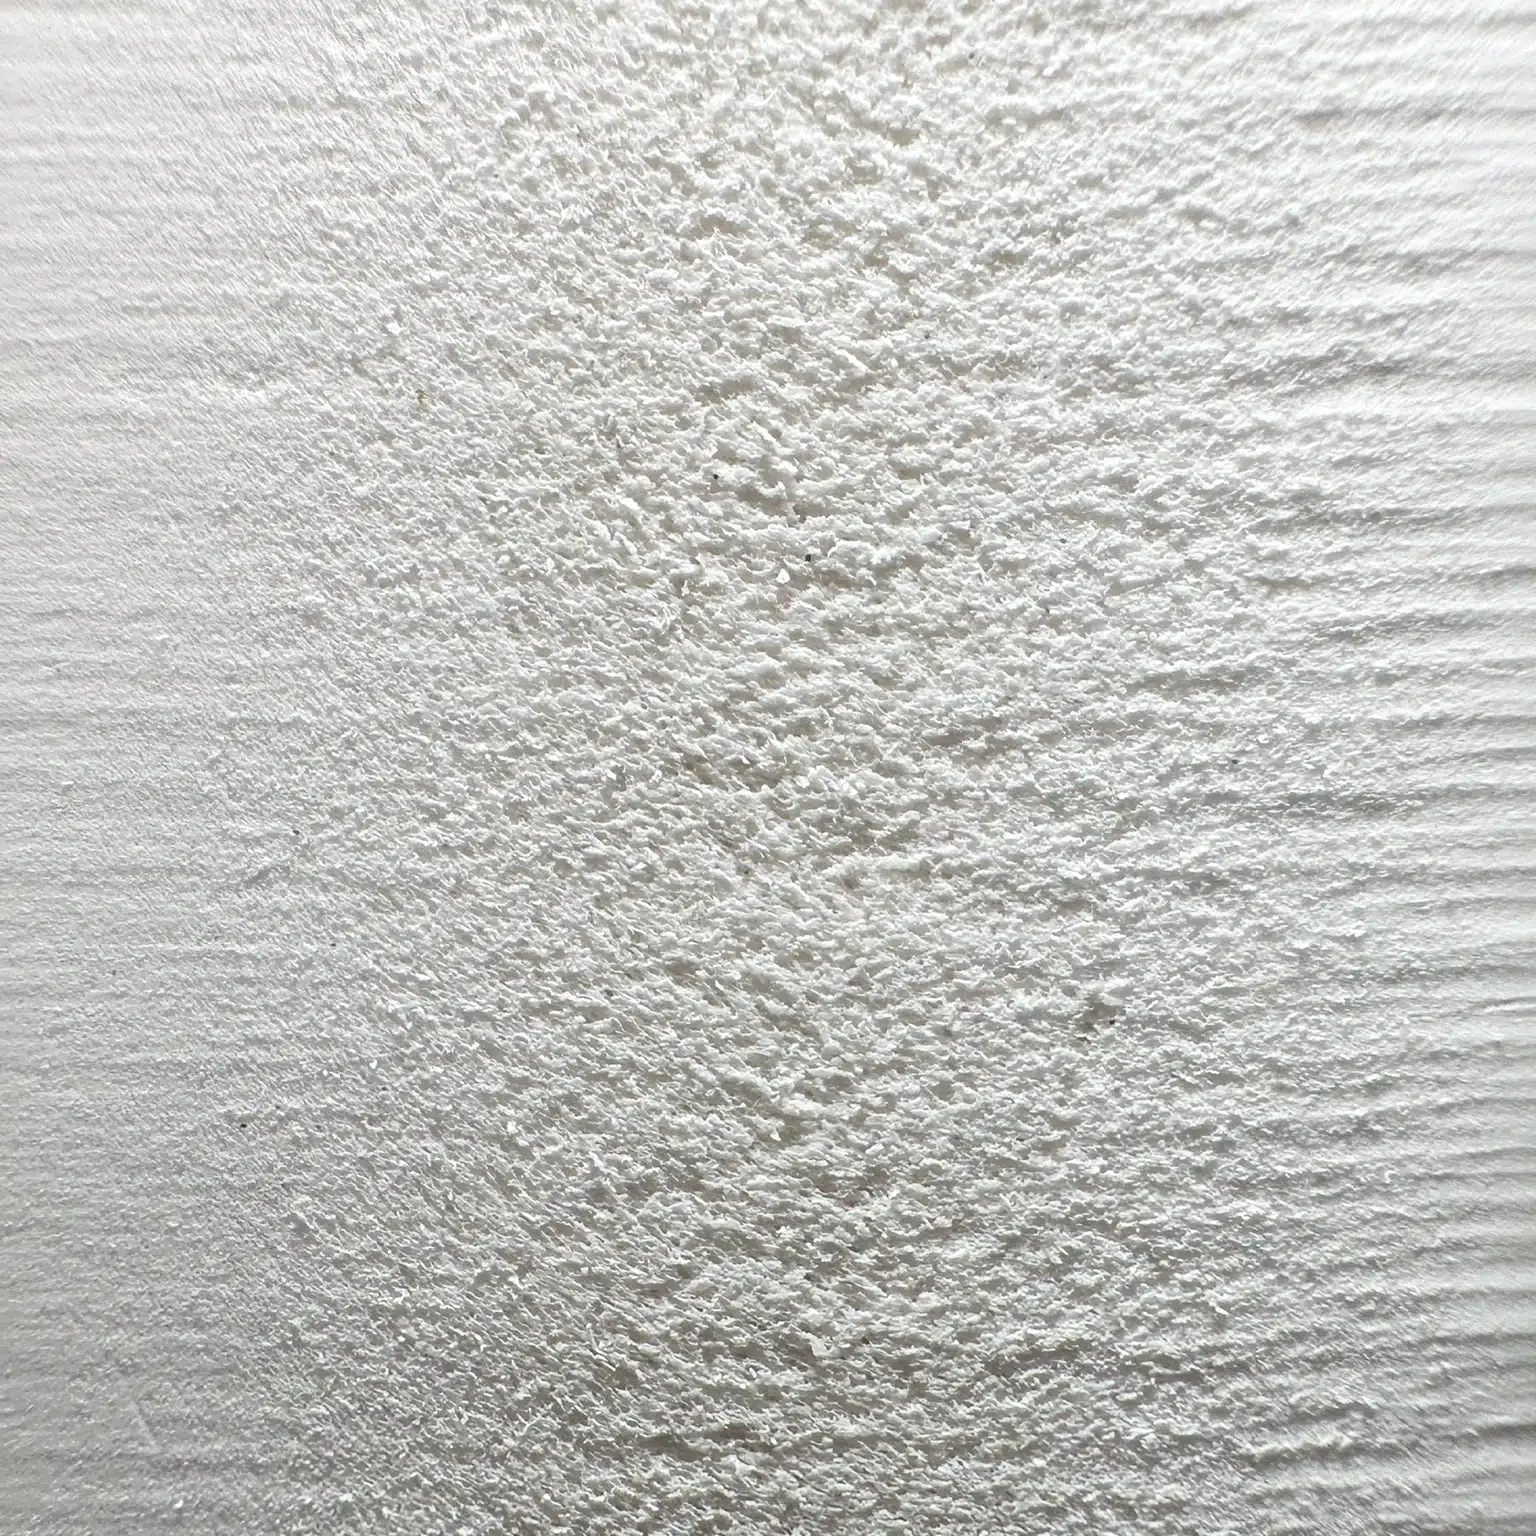
Coloque el tablero bajo luz natural.
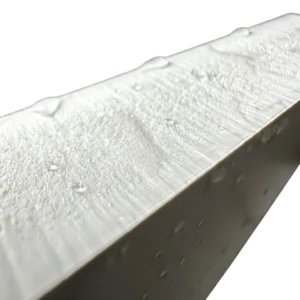
La superficie es lisa y brillante. Refleja la luz. Es el signo más inmediato de la piel superficial dura. Una uña pasada por la superficie no detecta textura. La piel es densa, con una dureza Shore D 65.
Corte una pieza pequeña y examine la sección transversal.
Es el método de identificación más fiable. La estructura en capas es clara: una piel dura y densa en ambas caras, de 0,1 a 1 milímetro de espesor, ligeramente más oscura que el núcleo. El núcleo es una estructura de espuma con células cerradas finas y uniformes. No hay línea de encolado entre la piel y el núcleo. Ambas son la misma resina de PVC, la misma formulación. La diferencia de estructura proviene únicamente de la diferencia de velocidad de enfriamiento. Bajo aumento, la transición de la piel al núcleo es continua. No hay una interfaz abrupta.
Páselo por una fresadora CNC o una sierra.
Inspeccione el canto cortado. Como la piel superficial dura está presente, la línea de corte sale limpia, sin pelusa. Es un beneficio directo de la piel, y es la comprobación rápida más práctica en el taller.
Especificaciones técnicas
| Parámetro | Dato | Referencia del sector |
|---|---|---|
| Grosor | De 1 a 40 mm | De 1 a 40 mm |
| Rango de densidad | 0,35 a 0,80 g/cm³ | Densidad baja = más ligero y más barato. Densidad alta = más rígido |
| Tamaños estándar | 1220×2440mm, 915×1830mm, 1560×3050mm, 2050×3050mm | 1220×2440mm, 915×1830mm, 1560×3050mm, 2050×3050mm |
| Resistencia a la flexión | Blanco, negro, rojo, azul, amarillo, verde, gris; correspondencia de color personalizada disponible | — |
| Resistencia a la flexión | ≥ 18 MPa | 12 a 25 MPa, según la densidad |
| Dureza Shore | D65 | D 60 y superiores |
| Temperatura máxima de servicio continuo | Datos de fábrica ≥ 70 °C | HDT@264 psi aprox. 63 °C |
| Temperatura de servicio | Hasta 65 °C | No lo coloque cerca de fuentes de calor ni use láminas de color oscuro bajo la luz solar directa |
| Temperatura de reblandecimiento Vicat | 73 a 82 °C, típica aprox. 75 °C | — |
| Colores | Blanco, negro, rojo, azul, amarillo, verde, gris; correspondencia de color personalizada disponible | — |
Aviso de especificación: Los datos técnicos anteriores representan valores típicos de los ensayos internos de Shine y de las referencias del sector. Las normas de ensayo se citan cuando procede. Los valores reales dependen de la densidad, el espesor, el color y el lote de producción del tablero. Para aplicaciones críticas, solicite datos de ensayo específicos del lote a nuestro equipo técnico. Los ensayos de terceros están disponibles a petición y por cuenta del comprador.
Guía de procesamiento
La piel superficial dura del Celuka tiene de 0,1 a 1 mm de espesor, con una dureza Shore D 65. Cuando una fresa la atraviesa, corta limpiamente; se requiere lijado antes de la unión, y las temperaturas de doblado en caliente son más altas que en los tableros de espuma libre. Bien usada, la piel superficial dura es una ventaja; mal usada, es un obstáculo.
Mecanizado CNC y corte con sierra
Canteado: El ancho del canto debe ser el espesor del tablero más 2 a 4 mm. Aire caliente a 180–200 °C, velocidad de avance de 15 a 20 m/min. Tras el recorte, biselar a R0,5–1,0 mm. La calidad depende de la planitud del canto serrado y de la temperatura de activación del adhesivo.
Laminación con PUR: Antes de laminar, lije la piel superficial dura con papel de lija de grano 400, retire el polvo con aire comprimido y limpie con isopropanol para eliminar la grasa. Aplique adhesivo PUR a 120–140 °C en forma fundida, con una presión de 0,3 a 0,5 MPa y un tiempo de prensado de 10 a 30 segundos. A temperatura ambiente superior a 15 °C y humedad relativa superior al 40 %, la resistencia final de la unión se alcanza en 3 a 7 días. Una humedad insuficiente lleva a un curado incompleto.
Canteado, laminación y unión de superficies
Pintura: Antes de pintar, lije la piel superficial dura con papel de lija de grano 200 a 400. Si se salta el lijado, la pintura se despegará. Use solo pinturas acrílicas o de látex al agua; las pinturas al aceite y al disolvente atacan el PVC. Aplique primero una imprimación específica para plástico y después varias capas de acabado finas. Deje secar cada capa antes de la siguiente; el curado completo tarda 30 días. No pinte cuando la humedad supere el 80 %. Para tableros oscuros que se pintarán de claro, aplique primero una imprimación bloqueadora blanca.
Impresión UV: Antes de imprimir, asegúrese de que la energía superficial no sea inferior a 38 dinas/cm. El Celuka tal como se suministra solo tiene de 34 a 36. Trátelo con corona hasta 40–44 e imprima inmediatamente después del tratamiento. Si se salta este paso, la tinta se despegará al cabo de unos meses.
Acabado superficial: La piel superficial dura del Celuka puede usarse directamente como superficie acabada. La sección transversal tiene un color uniforme de la piel al núcleo, con un gradiente de densidad suave, sin requerir laminación ni canteado.
Para Celuka con metal, use resina epóxica; deje rugosa la superficie del metal con un lijado grueso y aplique una imprimación. Para Celuka con acrílico, use adhesivo estructural de metacrilato de metilo. No use cola PVA de carpintería.
Pintura, recubrimiento y acabado superficial
Pintura: Antes de pintar, lije la piel superficial dura con papel de lija de grano 200 a 400. Si se salta el lijado, la pintura se despegará. Use solo pinturas acrílicas o de látex al agua; las pinturas al aceite y al disolvente atacan el PVC. Aplique primero una imprimación específica para plástico y después varias capas de acabado finas. Deje secar cada capa antes de la siguiente; el curado completo tarda 30 días. No pinte cuando la humedad supere el 80 %. Para tableros oscuros que se pintarán de claro, aplique primero una imprimación bloqueadora blanca.
Impresión UV: Antes de imprimir, asegúrese de que la energía superficial no sea inferior a 38 dinas/cm. El Celuka tal como se suministra solo tiene de 34 a 36. Trátelo con corona hasta 40–44 e imprima inmediatamente después del tratamiento. Si se salta este paso, la tinta se despegará al cabo de unos meses.
Acabado superficial: La piel superficial dura del Celuka puede usarse directamente como superficie acabada. La sección transversal tiene un color uniforme de la piel al núcleo, con un gradiente de densidad suave, sin requerir laminación ni canteado.
Termoformado, doblado y fijación
Doblado en caliente: Caliente uniformemente a 70–120 °C. Para doblado en caliente de precisión, se recomienda 115–125 °C, con calentamiento por segmentos para asegurar que el núcleo alcanza la temperatura, no solo la superficie. El radio mínimo de doblado es de 2 a 3 veces el espesor del tablero. Tras el doblado, mantenga la forma y enfríe de forma natural; no enfríe bruscamente con agua. Para curvas complejas, prepare moldes con antelación para ayudar al conformado.
Fijación: Los agujeros piloto deben pretaladrarse. Atornillar directamente tornillos autorroscantes partirá el núcleo. Use tornillos de madera de rosca ancha y no apriete en exceso. Especificaciones de retención de tornillos: consulte Características del producto > Resistencia de retención de tornillos.
Al instalar, tenga en cuenta que el coeficiente de expansión térmica lineal del PVC es de unos 0,07 mm/m·°C. La separación entre montantes no debe superar los 400 mm. Use tornillos de acero inoxidable con agujeros pretaladrados a una separación de 200 a 300 mm.
El corte por láser está absolutamente prohibido: El PVC contiene cloro, y la alta temperatura del láser libera cloruro de hidrógeno en forma de gas, tóxico y corrosivo para el equipo. No hay excepciones.
Solicite muestras de Celuka para pruebas
Los parámetros de procesamiento son un punto de partida. Su máquina, su utillaje y las condiciones de su taller determinan los resultados finales. Solicite muestras del espesor, la densidad y el color de su preferencia.
Aplicaciones
Fabricación de mobiliario
El baño es el espacio de mayor humedad de un edificio residencial. Los tableros tradicionales absorben humedad en entornos húmedos, lo que provoca grietas en el canteado y aflojamiento de las bisagras. La estructura de célula cerrada del PVC no absorbe agua, y la capacidad de retención de tornillos se mantiene sin cambios en condiciones húmedas. No es una comparación de resistencia en condiciones secas, sino de estabilidad en condiciones húmedas.
Para cuerpos de armario, use Celuka de 15 a 18 mm, densidad de 0,55 a 0,65 g/cm³ (especificaciones de retención de tornillos: consulte Características del producto). Pretaladre los agujeros piloto, use tornillos de madera de rosca ancha y no apriete en exceso. Para puertas, use de 5 a 10 mm, con cara decorativa laminada con PUR y canteado de PVC a juego.
Los armarios de cocina comparten los mismos parámetros que los de baño; tenga en cuenta que los acabados superficiales deben resistir los productos de limpieza. Para mobiliario de oficina, puede usarse el grado ignífugo B2, con la densidad reducida a 0,50–0,60 para bajar los costes de material. Los requisitos de carga en entornos de oficina son menores que en armarios, y el entorno seco no exige impermeabilización.
Señalización exterior y estructuras de displays
El papel del Celuka en la industria publicitaria no es el de sustrato de impresión. Para imprimir, el tablero de espuma libre es más barato y más cómodo. El Celuka se posiciona para el grabado CNC y para rótulos que requieren resistencia estructural.
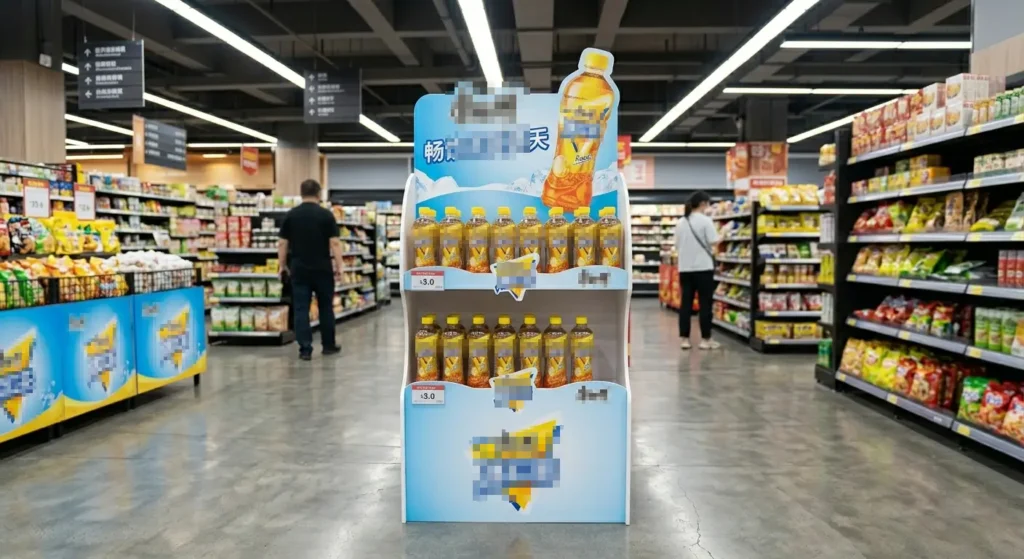
Las letras y logotipos grabados en 3D representan la aplicación publicitaria más típica del Celuka. La piel superficial dura corta limpiamente al paso de la herramienta, y los cantos no requieren lijado. Use espesor de 5 a 10 mm, densidad de 0,50 a 0,60, con una fresa de una hélice en O para grabado directo. Los displays de punto de venta también usan Celuka de 5 mm, corte CNC más impresión UV, ofreciendo mayor durabilidad que el tablero de espuma libre.
Para rótulos comerciales exteriores, elija Celuka de 8 a 10 mm; el espesor deja espacio para las juntas de dilatación. Los tableros de color oscuro absorben calor bajo la luz solar directa: recuerde reservar juntas de dilatación de 3 a 5 mm por metro. Si el rótulo debe servir en exteriores más de 7 años, elija tablero coextruido en lugar de Celuka. Detalles de clasificación al fuego y vida útil exterior: consulte Características del producto y Especificaciones técnicas.
Decoración arquitectónica
La decoración arquitectónica es el mayor segmento de aplicación global del Celuka.
Para revestimiento de paredes interiores, use Celuka de 8 a 12 mm, densidad de 0,50 a 0,60. Hay opciones con clasificación al fuego disponibles donde los códigos de edificación lo exigen (consulte Características del producto para los detalles de B1). La separación entre montantes no debe superar los 400 mm; fije con tornillos de acero inoxidable en agujeros pretaladrados y reserve juntas de dilatación de 5 a 8 mm cada 3 metros. El coeficiente de expansión térmica del PVC es de 0,07 mm/m·°C: no dejar juntas producirá el alabeo del panel.
Para tabiques de oficina, use de 12 a 15 mm. El aislamiento acústico de una capa es de aproximadamente 25 dB STC; una doble capa con cámara de 50 mm y aislamiento acústico puede alcanzar de 35 a 40 dB STC. La sección transversal del Celuka tiene un color uniforme de la piel al núcleo, sin requerir canteado ni enchapado, y puede usarse directamente como superficie acabada del tabique.
Para techos, use de 8 a 12 mm, con la densidad reducida a 0,45–0,55. Ligero y resistente al agua: el tablero de yeso tradicional se daña con el agua, mientras que los techos de Celuka no requieren sustitución tras fugas de tuberías.
El encofrado de hormigón es una aplicación especial del Celuka. El Celuka de alta densidad de 0,60 a 0,80, de 15 a 18 mm de espesor, puede reutilizarse de 20 a 60 veces, según la formulación y la limpieza/mantenimiento tras el desencofrado. El coste por uso es menos de la mitad que el del encofrado de madera. Tras el desencofrado, enjuague con agua limpia: no se requiere agente desmoldante. No es encofrado permanente, sino encofrado de rotación reutilizable.
Elementos de retail y tiendas
Las estanterías de retail y las mesas de displays requieren tableros cuyos cantos puedan dejarse expuestos sin tratamiento de canto secundario. El canto cortado de piel dura del Celuka es la superficie acabada: color uniforme, sin línea de demarcación. Use espesor de 8 a 12 mm, densidad de 0,50 a 0,65. El tablero puede doblarse en caliente en formas curvas, grabarse por CNC con logotipos de marca y laminarse con láminas de metal cepillado o veta de madera.
Para paneles de pared de tiendas pop-up, use Celuka de 5 a 8 mm sin acabado superficial secundario, lo que permite un montaje y desmontaje rápidos. Si se requiere una ligereza extrema y bajo coste, el tablero de espuma libre de 3 a 5 mm es una alternativa. La ventaja del Celuka reside en su resistencia a los arañazos tras montajes y desmontajes repetidos, lo que permite múltiples ciclos de reutilización.
¿No está seguro de si el Celuka se ajusta a su aplicación específica?
Cada industria tiene sus propios requisitos de densidad, espesor, clasificación al fuego y procesamiento. Tanto si fabrica mobiliario, instala revestimiento de paredes o fresa señalización 3D, nuestro equipo técnico puede proporcionarle recomendaciones de especificación adaptadas a su entorno de producción.
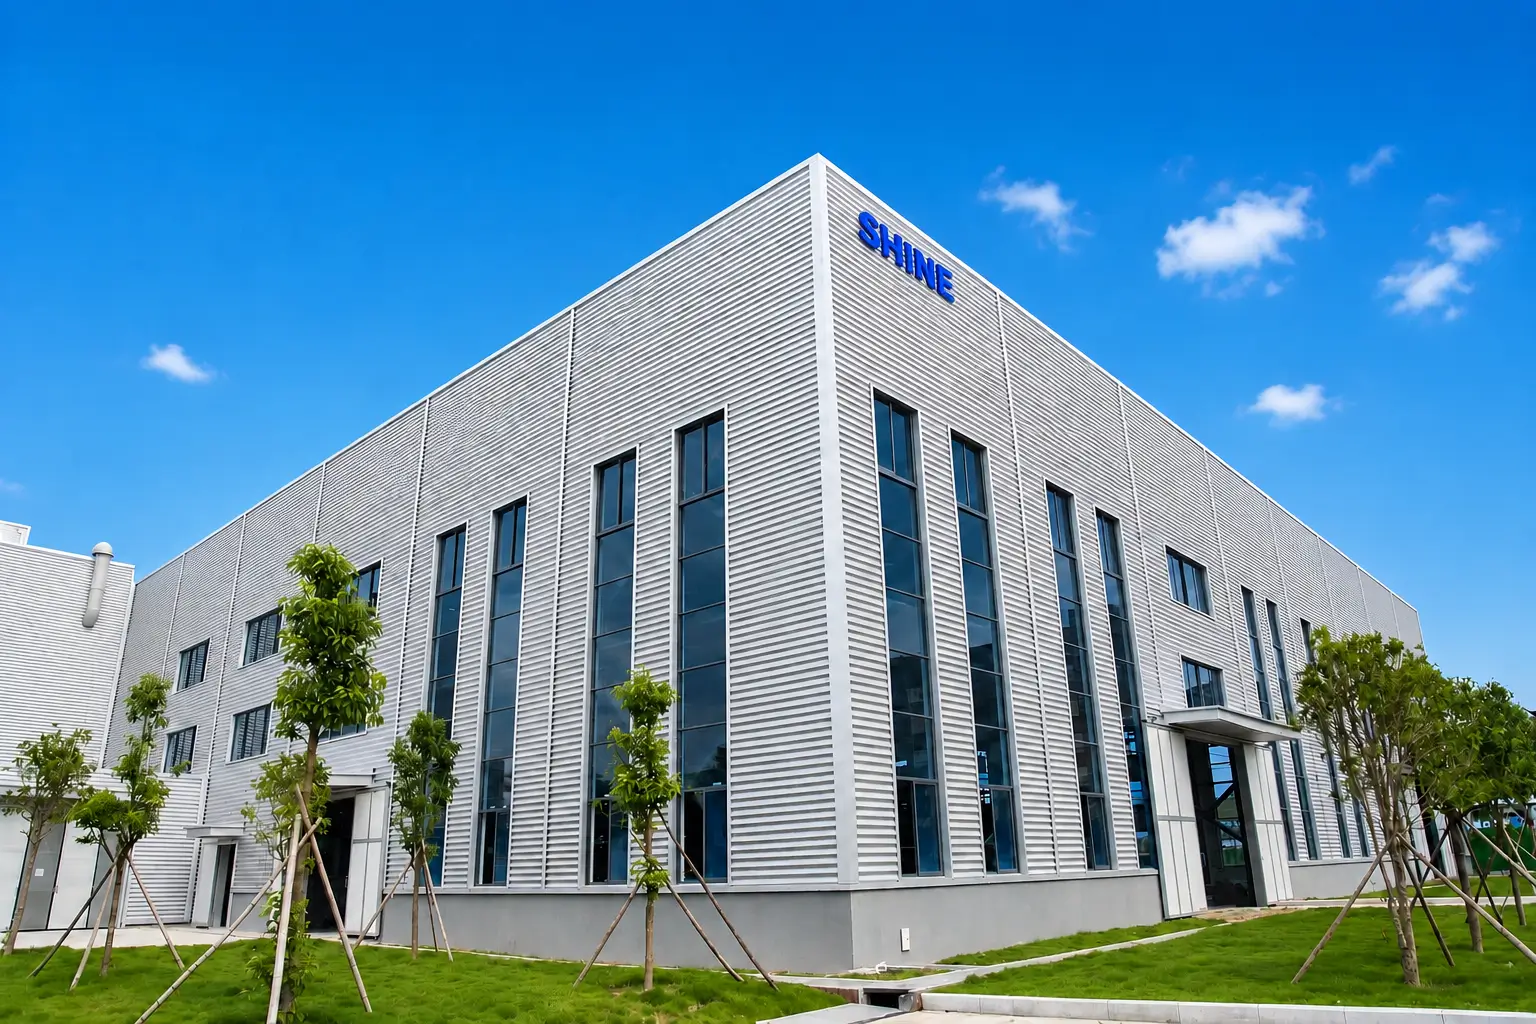
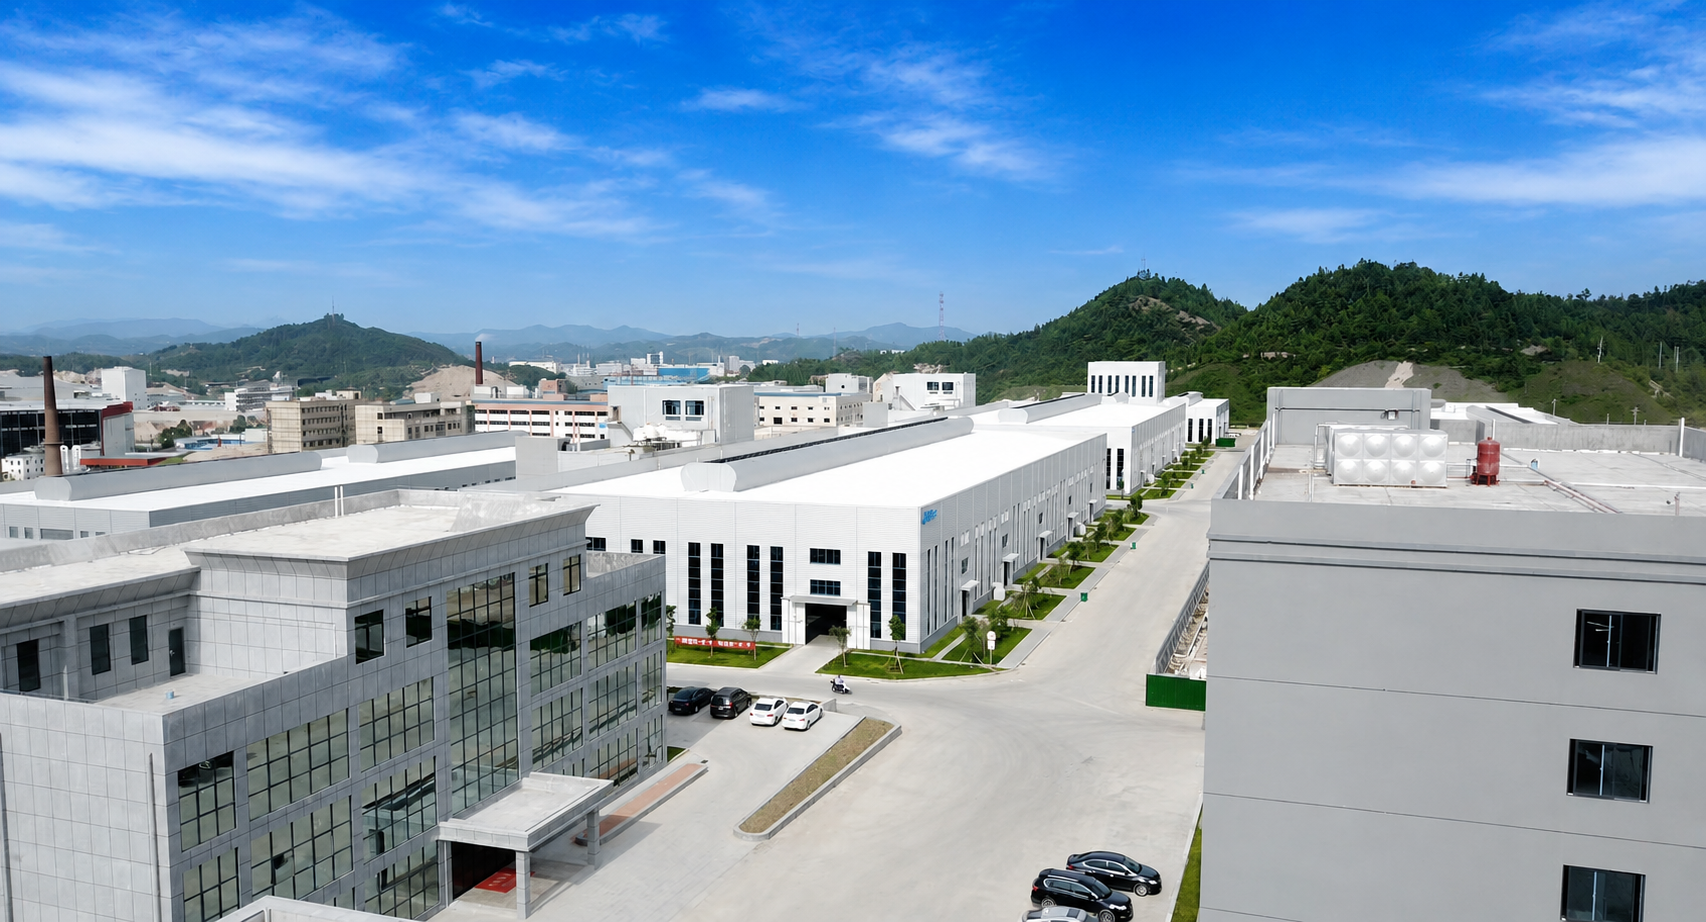
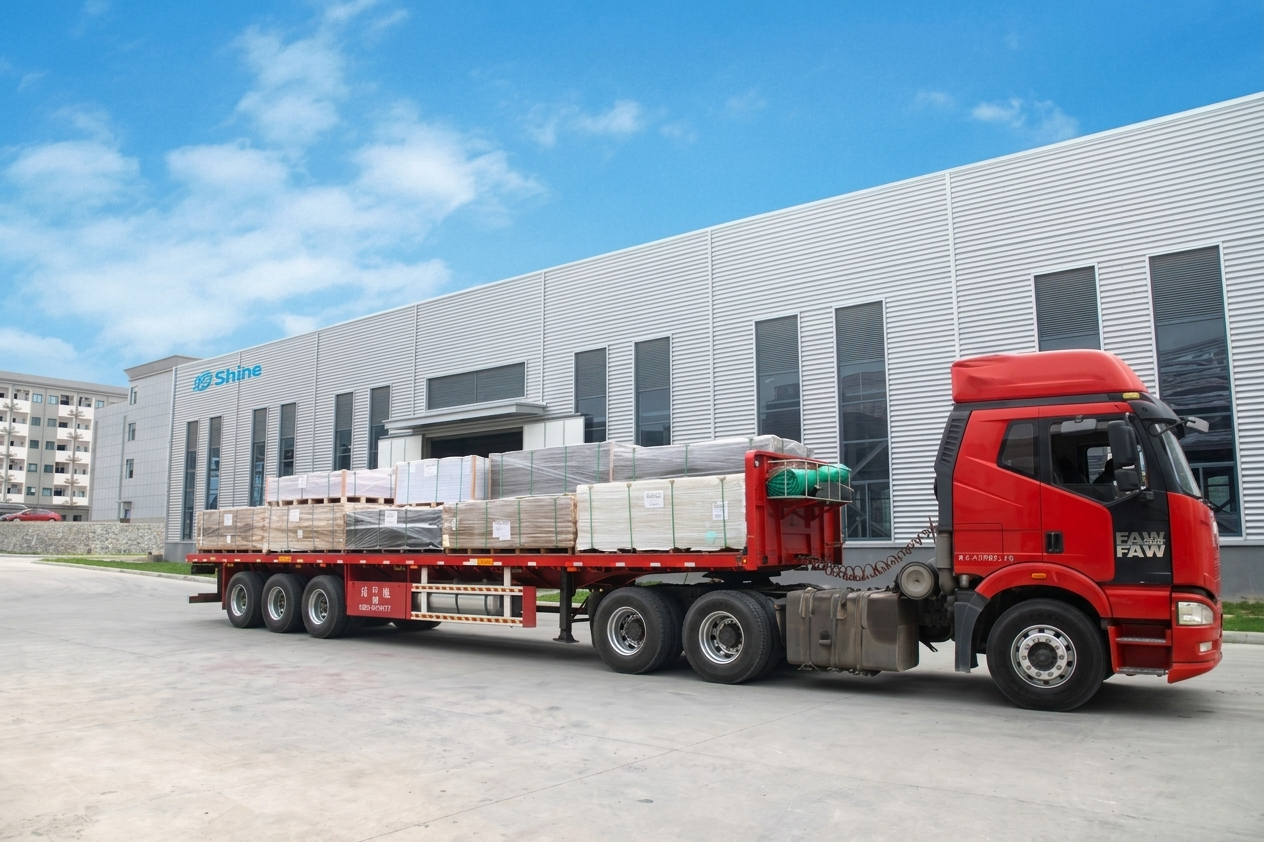
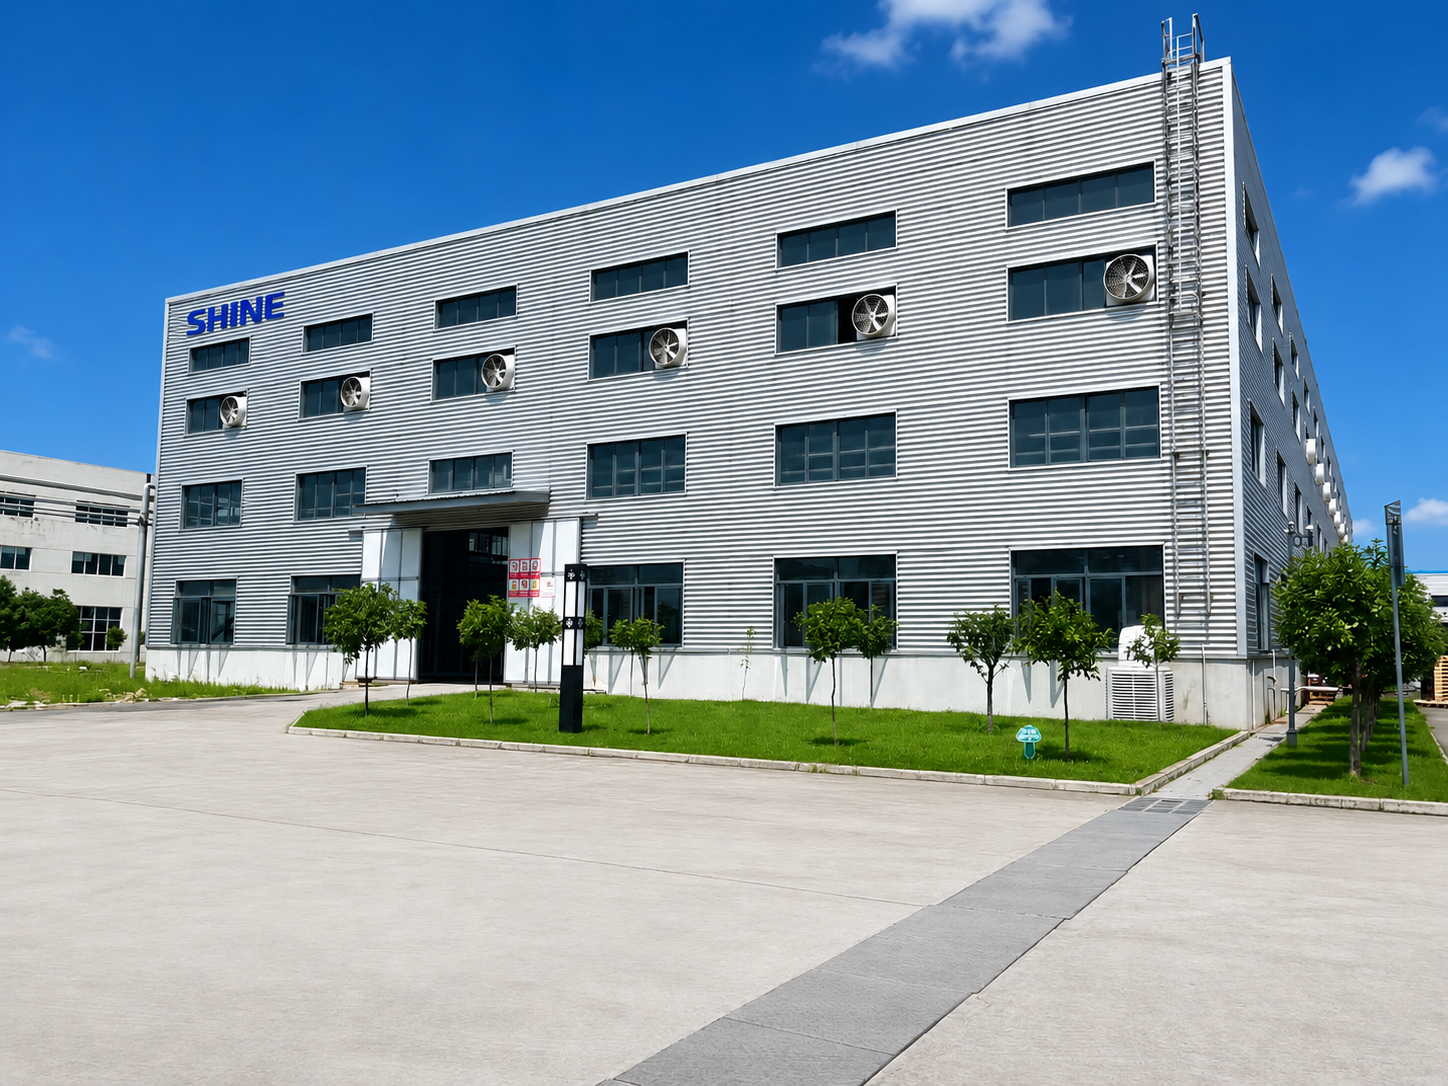
Planta de fabricación de Shine
Estándares de calidad y cumplimiento
Certificado. Abarca el diseño, la producción, la inspección y la entrega. No es un certificado para colgar en la pared: es el sistema que garantiza que el lote de Celuka que pidió en marzo se mecanice igual que el lote que pidió en septiembre.
Sistema de gestión de calidad ISO 9001
Las materias primas utilizadas en las formulaciones de PVC de Shine cumplen tanto el requisito RoHS (plomo ≤ 0,1 % en material homogéneo) como la declaración REACH (contenido de plomo inferior al 0,1 % p/p).
Clasificación de resistencia al fuego DIN 4102: B1 y B2
Para los mercados que exigen la clasificación Euroclase EN 13501-1, los productos pueden cumplir los niveles Clase C-s1,d0 o B-s1,d1. Se requieren ensayos independientes en un organismo notificado según las especificaciones del producto. Shine puede gestionar estos ensayos en nombre del comprador; los costes corren a cargo del comprador.
Ensayos de terceros bajo petición
Según los requisitos del comprador, se pueden gestionar ensayos de SGS, Bureau Veritas, RoHS y TÜV. El alcance de los ensayos, las normas y los plazos se confirman antes de proceder. Los costes de los ensayos corren a cargo del comprador. Es la práctica habitual del sector. No confíe en un proveedor que afirme que "todas las certificaciones están incluidas" a menos que especifique claramente las normas aplicables, el organismo de ensayo y el año de emisión del informe.
Preguntas frecuentes
Respuestas a las preguntas más frecuentes sobre los productos y servicios de Shine.
¿Qué hace realmente la piel superficial dura?
La piel superficial dura se forma cuando la superficie del tablero se enfría rápidamente durante la producción. Tiene de 0,1 a 1 milímetro de espesor y una dureza Shore D 65. Aporta tres cosas: retención de tornillos, cantos CNC limpios y una superficie que los adhesivos de canteado pueden agarrar. Sin ella, los tornillos no bloquearían, las líneas de corte quedarían peludas y el canteado no se adheriría.
¿Puede soportar puertas con bisagras y guías de cajón?
Depende de la densidad. A 0,55 g/cm³ o más, la retención de tornillos alcanza 900 N o más, lo que es suficiente para bisagras de armario y guías de cajón estándar. Por debajo de 0,50, la retención baja a entre 500 y 700 N, lo que lo hace inadecuado para componentes de carga sujetos a uso repetido. Para cuerpos de muebles de baño y armarios de cocina, especifique densidad de 0,55 a 0,65. Para paneles de puerta, espesor de 5 a 10 milímetros.
¿Es adecuado para baños y cocinas?
Sí. El PVC no absorbe humedad. La estructura de célula cerrada no se hincha en condiciones húmedas como hace el MDF. Es la ventaja principal del tablero Celuka en muebles de baño y armarios de cocina. Pretaladre todos los agujeros de los tornillos. Deje una separación de ventilación de 5 milímetros en la base del armario. Para el canteado, use adhesivo termofusible PUR con cinta de canteado de PVC. Lije ligeramente la piel con papel de grano 400 antes de aplicar el adhesivo.
¿Es suficiente la clasificación al fuego B1? ¿Qué certificación se necesita?
B1 es la clasificación de ignífugo según DIN 4102-1, aceptada para edificios públicos y espacios comerciales en Alemania y en los mercados que siguen las normas europeas de fuego. Si su proyecto está en Oriente Medio, el sudeste asiático u otras regiones que no referencian las normas DIN, confirme si el código local acepta B1 o exige un informe EN 13501-1 Euroclass. Los ensayos EN 13501-1 deben realizarlos un organismo notificado. Shine puede gestionarlo a petición del comprador. Los costes de los ensayos corren a cargo del comprador. Para el mercado estadounidense, se requiere una certificación UL 94 independiente.
¿Cuánto durará en exteriores?
De cinco a siete años. La piel superficial dura proporciona una barrera física contra los rayos UV, pero la propia piel no contiene estabilizantes UV concentrados. No es un material de exposición exterior total. Deje juntas de dilatación de 3 a 5 milímetros por metro. Use fijaciones de acero inoxidable con agujeros sobredimensionados pretaladrados. Los tableros de color oscuro pueden alcanzar temperaturas superficiales de 15 a 25 grados Celsius más altas que los blancos bajo el sol directo y envejecerán más rápido.
¿Se puede pintar?
Sí. La piel superficial dura es lisa, así que líjela primero con papel de grano 400. Limpie con aire comprimido y alcohol isopropílico, y después aplique una imprimación para plástico. Use solo pintura acrílica o de látex al agua. No use pinturas al aceite ni al disolvente. Aplique capas finas en varias pasadas. El curado completo tarda 30 días a 25 grados Celsius. Para pintura exterior, añada una capa de acabado transparente resistente a los rayos UV.
¿Cuáles son la cantidad mínima de pedido y los plazos de entrega?
Especificaciones estándar: mínimo de 2 toneladas métricas, de 7 a 14 días. Pedidos exprés: de 3 a 5 días. Color, densidad, espesor o tamaño personalizados: añada de 14 a 60 días. El MOQ es por peso, no por número de láminas. Una lámina más fina y de menor densidad produce más paneles por tonelada que una más gruesa con las mismas dimensiones.
Las comparaciones de productos, las especificaciones técnicas, los parámetros de procesamiento y las recomendaciones de aplicación de esta página se basan en la gama de productos actual de Shine y en los datos de ensayos internos. El rendimiento real del producto varía según la densidad, el espesor, el color, la formulación y las condiciones de uso. La comparación lado a lado representa características generales del producto. Confirme los valores de rendimiento específicos de la especificación elegida antes de hacer el pedido. Para una evaluación específica de su proyecto, contacte con nuestro equipo.
Productos relacionados
Da el siguiente paso
Tres maneras de avanzar. Elija según el punto en que se encuentre de su proceso de abastecimiento. Responderemos en un plazo de 1 día laborable.