

PVC Celuka Foam Board
PVC Celuka Foam Board memiliki daya cengkeram sekrup sebesar 900 N atau lebih, kulit keras Shore D65, tepi CNC yang rapi dan hampir tidak perlu diamplas, serta PUR edge banding yang melekat kuat pada kulitnya.
Densitas 0,50 hingga 0,80 g/cm³, ketebalan 1 hingga 40 mm, kekuatan lentur ≥18 MPa, DIN 4102 B1. Papan cocok untuk kabinet wastafel kamar mandi, kabinet dapur, furnitur kantor, pelapis interior, dan signage hasil CNC routing.
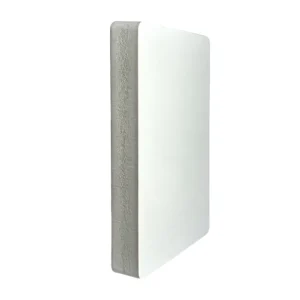
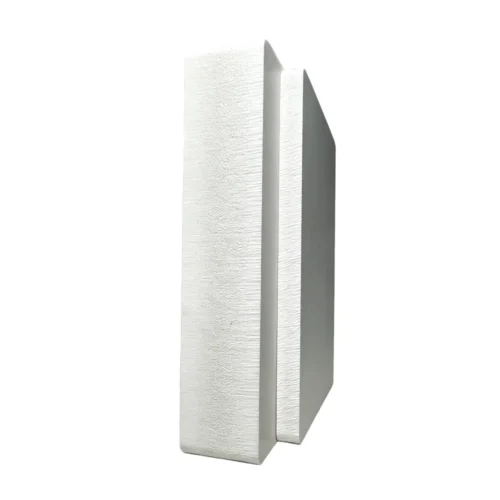
Kulit dan inti berasal dari ekstruder yang sama, sehingga tepi potongan merupakan satu permukaan seragam, bukan kulit putih yang membungkus inti abu-abu.
0.35–0.80
Densitas
1–40 mm
Ketebalan
D65
Pantai
≥900 N
Daya cengkeram sekrup
Mengapa produsen kabinet dan furnitur beralih ke PVC Celuka Foam Board
MDF mengembang di kamar mandi. Setiap saat.
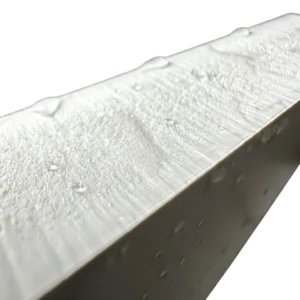
Kabinet wastafel kamar mandi yang dibuat dari MDF tahan lembap tetap mengalami kegagalan. Tidak langsung, tetapi setelah dua belas hingga delapan belas bulan, tepinya mulai mengembang, veneer mengelupas, pintu tidak dapat menutup, dan pelanggan menghubungi Anda. Biaya penggantian melebihi nilai pekerjaan awal. PVC Celuka Foam Board memiliki struktur sel tertutup. Struktur sel tertutup membantu mencegah masuknya air, sehingga dimensi lebih stabil dalam kondisi lembap dibandingkan MDF.
Kepatuhan Formaldehida Bukan Lagi Pilihan
MDF dan particleboard menggunakan resin urea-formaldehida. Uni Eropa telah memperketat batas formaldehida selama bertahun-tahun. Sebagian pembeli baru mengetahui kabinet mereka tidak memenuhi standar ketika pengiriman tiba di bea cukai. PVC Foam Board tidak mengandung binder berbasis formaldehida. Emisinya berada di bawah batas deteksi EN 717-1 dan memenuhi grade E0 GB/T 39600. Jika pasar tujuan berada di Eropa atau Amerika Utara, manfaat kepatuhan ini saja sudah menutupi selisih biaya material.
Proses Manufaktur
Definisi dan Struktur Dasar
Proses Celuka berpusat pada torpedo logam di dalam die. Komponen ini menempati ruang dalam aliran lelehan dan meninggalkan rongga saat material keluar. Pelat sizing dingin berada tepat di pintu keluar die. Suhu permukaan lelehan turun dari sekitar 190 derajat Celsius menjadi di bawah 70 derajat dalam 0,5 hingga 1 detik. Rantai PVC di permukaan langsung membeku menjadi susunan padat. Blowing agent tidak sempat terurai. Permukaan yang membeku ini menjadi kulit keras yang halus, padat, dan memiliki Shore D65.
Inti tetap berada pada suhu 180 hingga 190 derajat. Blowing agent terurai dan melepaskan gas. Karena permukaan sudah membeku padat, gas hanya dapat mengembang ke arah dalam dan mengisi rongga yang ditinggalkan torpedo. Pembusaan ke dalam ini menghasilkan tekanan balik yang membantu membentuk struktur sel tertutup yang seragam.
Ketebalan kulit dikontrol oleh ukuran torpedo dan intensitas pendinginan, biasanya berkisar antara 0,1 hingga 1 milimeter. Pendinginan berlebihan menimbulkan tegangan sisa yang menyebabkan pelengkungan. Pendinginan yang kurang menghasilkan kekerasan permukaan yang tidak memadai. Suhu die, kecepatan ekstrusi, dan suhu air pendingin harus disesuaikan secara presisi.
Peringkat api B1 berasal dari sistem sinergis antimon trioksida dan seng borat. Antimon trioksida menangkap radikal pembakaran dalam fase gas. Seng borat membentuk lapisan pelindung seperti kaca di permukaan dan melepaskan air kristal pada suhu sekitar 290 derajat Celsius untuk menyerap panas, sekaligus menekan densitas asap yang ditimbulkan antimon trioksida. Keduanya meningkatkan indeks oksigen pembatas dari 23 persen menjadi antara 28 dan 34 persen. Total kandungan penghambat api berkisar dari 15 hingga 45 bagian per seratus bagian resin PVC.
Processing aid ACR dengan berat molekul 500.000 hingga 1,2 juta membentuk jaringan belitan tiga dimensi dengan rantai PVC untuk membangun kekuatan lelehan. Jika kekuatan lelehan tidak memadai, tekanan gas pembusaan merobek dinding sel dan menyebabkan koalesensi. Penampang akan memperlihatkan sel besar atau rongga yang terlihat.
Urutan manufaktur: bahan baku dicampur dalam mixer berkecepatan tinggi hingga sekitar 120 derajat Celsius agar terdispersi merata, lalu dipindahkan ke mixer pendingin berkecepatan rendah dan diturunkan hingga 40 sampai 50 derajat. Ekstruder sekrup ganda berbentuk kerucut memplastisasi kompon, dengan suhu meningkat dari sekitar 160 derajat di zona pengumpanan menjadi 190 derajat di zona metering. Lelehan melewati torpedo untuk membentuk inti berongga; permukaan membeku pada pelat sizing untuk membentuk kulit; kemudian inti membusa ke arah dalam untuk mengisi rongga. Meja kalibrasi vakum menentukan ketebalan dan kerataan akhir. Penarik caterpillar menarik lembar dengan kecepatan stabil, lalu gergaji otomatis memotongnya menjadi panel standar berukuran 1220 × 2440 milimeter. Pengamplasan dua sisi opsional mempertahankan toleransi ketebalan dalam plus atau minus 0,2 milimeter. Film pelindung PE dapat diaplikasikan sebelum penyimpanan di gudang.
Cara Mengidentifikasi PVC Celuka Foam Board
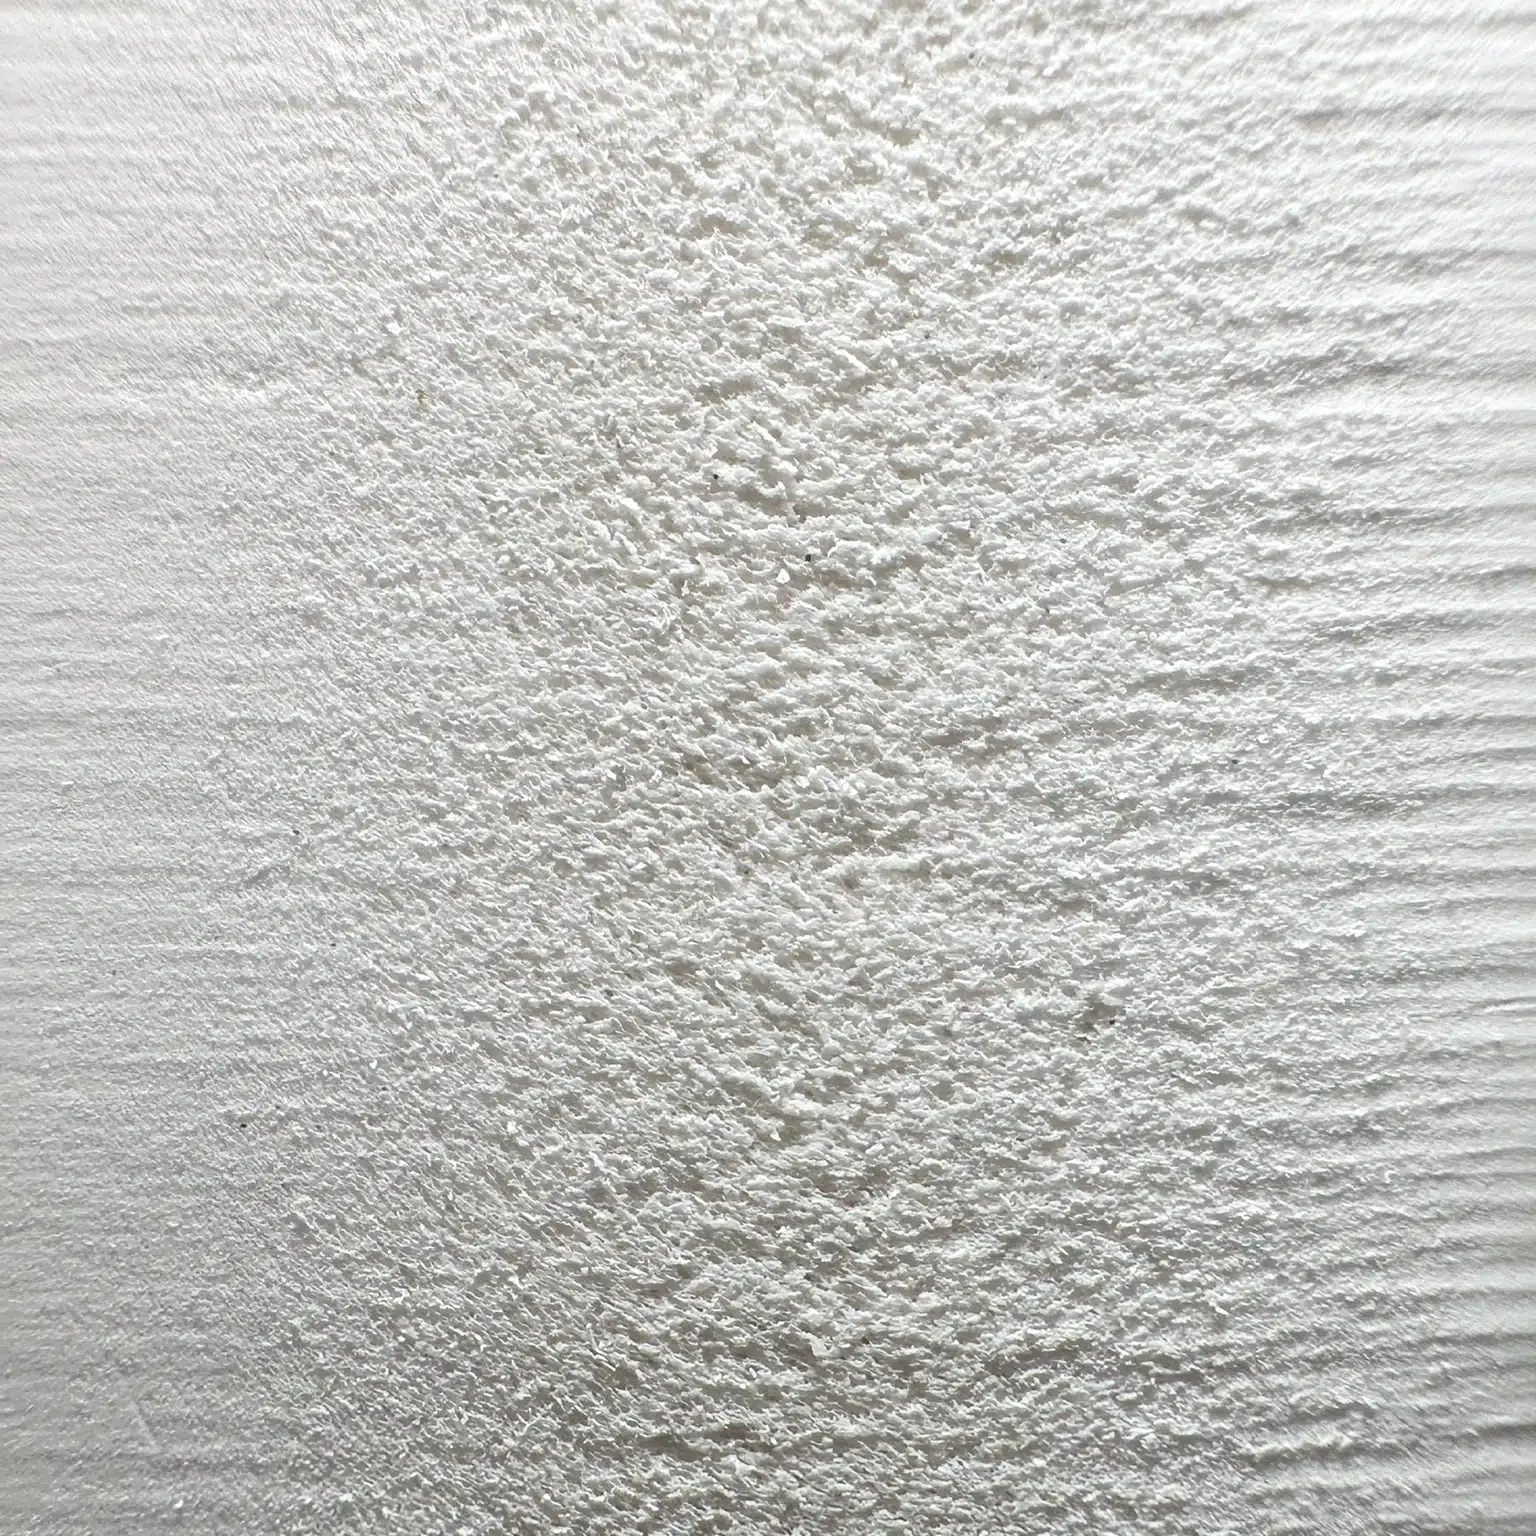
Letakkan papan di bawah cahaya alami.
Permukaannya halus dan mengilap serta memantulkan cahaya. Ini merupakan tanda paling langsung adanya kulit keras. Kuku yang digerakkan melintasi permukaan tidak merasakan tekstur. Kulitnya padat dengan kekerasan Shore D65.
Potong sebagian kecil dan periksa penampangnya.
Ini adalah metode identifikasi yang paling andal. Struktur berlapis terlihat jelas: kulit keras padat pada kedua permukaan, setebal 0,1 hingga 1 milimeter dan sedikit lebih gelap daripada inti. Intinya berupa struktur foam dengan sel tertutup yang halus dan seragam. Tidak ada garis lem antara kulit dan inti. Keduanya menggunakan resin PVC serta formulasi yang sama. Perbedaan struktur hanya berasal dari perbedaan kecepatan pendinginan. Di bawah pembesaran, peralihan dari kulit ke inti berlangsung kontinu tanpa batas antarmuka yang mendadak.
Proses papan menggunakan router CNC atau gergaji.
Periksa tepi potongan. Karena memiliki kulit keras, garis potong tampak rapi tanpa serabut. Ini merupakan manfaat langsung kulit dan pemeriksaan cepat yang paling praktis di lantai produksi.
Spesifikasi Teknis
| Parameter | Informasi | Referensi Industri |
|---|---|---|
| Ketebalan | 1 mm hingga 40 mm | 1 mm hingga 40 mm |
| Rentang densitas | 0,35 hingga 0,80 g/cm³ | Densitas rendah = lebih ringan dan murah. Densitas tinggi = lebih kaku |
| Ukuran standar | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm |
| Kekuatan Lentur | Putih, hitam, merah, biru, kuning, hijau, abu-abu; tersedia pencocokan warna khusus | — |
| Kekuatan Lentur | ≥ 18 MPa | 12 hingga 25 MPa, bergantung pada densitas |
| Kekerasan Shore | D65 | D60 ke atas |
| Suhu Servis Kontinu Maksimum | Data pabrik ≥ 70°C | HDT@264 psi sekitar 63°C |
| Suhu servis | Hingga 65°C | Jangan tempatkan di dekat sumber panas atau gunakan lembar berwarna gelap di bawah sinar matahari langsung |
| Titik Pelunakan Vicat | 73 hingga 82°C, biasanya sekitar 75°C | — |
| Warna | Putih, hitam, merah, biru, kuning, hijau, abu-abu; tersedia pencocokan warna khusus | — |
Catatan Spesifikasi: Data teknis di atas merupakan nilai tipikal dari pengujian internal Shine dan referensi industri. Standar pengujian dicantumkan jika berlaku. Nilai aktual bergantung pada densitas, ketebalan, warna, dan batch produksi papan. Untuk aplikasi kritis, mintalah data pengujian khusus batch dari tim teknis kami. Pengujian pihak ketiga tersedia berdasarkan permintaan dan biaya pembeli.
Panduan Pemrosesan
Kulit keras PVC Celuka Foam Board memiliki ketebalan 0,1 hingga 1 mm dengan kekerasan Shore D65. Ketika mata frais melintas, material terpotong dengan rapi; pengamplasan diperlukan sebelum perekatan dan suhu pembengkokan panas lebih tinggi daripada PVC Free Foam Board. Jika digunakan dengan benar, kulit keras merupakan keunggulan; jika digunakan secara keliru, kulit tersebut menjadi hambatan.
Pemesinan CNC dan Pemotongan Gergaji
Edge banding: Lebar edge band harus sama dengan ketebalan papan ditambah 2 hingga 4 mm. Gunakan udara panas pada suhu 180 hingga 200°C dan kecepatan pengumpanan 15 hingga 20 m/menit. Setelah pemangkasan, buat chamfer R0,5 hingga 1,0 mm. Kualitas bergantung pada kerataan tepi hasil gergaji dan suhu aktivasi perekat.
Laminasi PUR: Sebelum laminasi, amplas kulit keras dengan kertas ampelas grit 400, tiup debu menggunakan udara bertekanan, lalu lap dengan isopropanol untuk menghilangkan minyak. Aplikasikan perekat PUR dalam bentuk lelehan pada suhu 120 hingga 140°C, dengan tekanan 0,3 hingga 0,5 MPa dan waktu pengepresan 10 hingga 30 detik. Pada suhu ruangan di atas 15°C dan kelembapan relatif di atas 40%, kekuatan ikatan akhir tercapai dalam 3 hingga 7 hari. Kelembapan yang tidak memadai menyebabkan curing tidak sempurna.
Edge Banding, Laminasi, dan Perekatan Permukaan
Pengecatan: Sebelum mengecat, amplas kulit keras dengan kertas ampelas grit 200 hingga 400. Jika pengamplasan dilewati, cat akan mengelupas. Gunakan hanya cat akrilik atau lateks berbasis air; cat berbasis minyak dan pelarut akan menyerang PVC. Aplikasikan primer khusus plastik terlebih dahulu, lalu beberapa lapisan akhir tipis. Biarkan setiap lapisan mengering sebelum lapisan berikutnya; curing penuh memerlukan 30 hari. Jangan mengecat ketika kelembapan melebihi 80%. Untuk papan gelap yang akan dicat terang, aplikasikan primer penutup putih terlebih dahulu.
Cetak UV: Sebelum mencetak, pastikan energi permukaan tidak kurang dari 38 dyne/cm. PVC Celuka Foam Board dalam kondisi pasokan hanya memiliki nilai 34 hingga 36. Berikan perlakuan corona hingga 40 sampai 44 lalu segera cetak setelah perlakuan. Jika tahap ini dilewati, tinta akan mengelupas setelah beberapa bulan.
Finishing permukaan: Kulit keras PVC Celuka Foam Board dapat langsung digunakan sebagai permukaan akhir. Penampang memiliki warna seragam dari kulit hingga inti dengan gradien densitas yang halus, sehingga tidak memerlukan laminasi atau edge banding.
Untuk merekatkan PVC Celuka Foam Board ke logam, gunakan resin epoksi; kasarkan permukaan logam dengan pengamplasan kasar lalu aplikasikan primer. Untuk merekatkan PVC Celuka Foam Board ke akrilik, gunakan perekat struktural metil metakrilat. Jangan gunakan lem PVA untuk pengerjaan kayu.
Pengecatan, Pelapisan, dan Finishing Permukaan
Pengecatan: Sebelum mengecat, amplas kulit keras dengan kertas ampelas grit 200 hingga 400. Jika pengamplasan dilewati, cat akan mengelupas. Gunakan hanya cat akrilik atau lateks berbasis air; cat berbasis minyak dan pelarut akan menyerang PVC. Aplikasikan primer khusus plastik terlebih dahulu, lalu beberapa lapisan akhir tipis. Biarkan setiap lapisan mengering sebelum lapisan berikutnya; curing penuh memerlukan 30 hari. Jangan mengecat ketika kelembapan melebihi 80%. Untuk papan gelap yang akan dicat terang, aplikasikan primer penutup putih terlebih dahulu.
Cetak UV: Sebelum mencetak, pastikan energi permukaan tidak kurang dari 38 dyne/cm. PVC Celuka Foam Board dalam kondisi pasokan hanya memiliki nilai 34 hingga 36. Berikan perlakuan corona hingga 40 sampai 44 lalu segera cetak setelah perlakuan. Jika tahap ini dilewati, tinta akan mengelupas setelah beberapa bulan.
Finishing permukaan: Kulit keras PVC Celuka Foam Board dapat langsung digunakan sebagai permukaan akhir. Penampang memiliki warna seragam dari kulit hingga inti dengan gradien densitas yang halus, sehingga tidak memerlukan laminasi atau edge banding.
Thermoforming, Pembengkokan, dan Pengencangan
Pembengkokan panas: Panaskan secara merata hingga 70 sampai 120°C. Untuk pembengkokan panas presisi, disarankan 115 hingga 125°C dengan pemanasan bertahap untuk memastikan inti mencapai suhu, bukan hanya permukaan. Radius tekuk minimum adalah 2 hingga 3 kali ketebalan papan. Setelah dibengkokkan, pertahankan bentuk dan dinginkan secara alami; jangan didinginkan mendadak dengan air. Untuk lengkungan kompleks, siapkan cetakan terlebih dahulu guna membantu pembentukan.
Pengencangan: Lubang pilot harus dibor terlebih dahulu. Memasang sekrup self-tapping secara langsung akan membelah inti. Gunakan sekrup kayu berulir lebar dan jangan mengencangkan secara berlebihan. Spesifikasi daya cengkeram sekrup: lihat Fitur Produk > Kekuatan Daya Cengkeram Sekrup.
Saat memasang, perhatikan bahwa koefisien pemuaian termal linear PVC sekitar 0,07 mm/m·°C. Jarak antar-stud tidak boleh melebihi 400 mm. Gunakan sekrup baja tahan karat dengan lubang yang dibor terlebih dahulu pada jarak 200 hingga 300 mm.
Pemotongan laser dilarang keras: PVC mengandung klorin, dan suhu laser yang tinggi melepaskan gas hidrogen klorida yang beracun serta korosif terhadap peralatan. Tidak ada pengecualian.
Minta Sampel PVC Celuka Foam Board untuk Pengujian
Parameter pemrosesan merupakan titik awal. Mesin, perkakas, dan kondisi fasilitas Anda menentukan hasil akhir. Mintalah sampel dalam ketebalan, densitas, dan warna yang Anda pilih.
Aplikasi
Manufaktur Furnitur
Kamar mandi merupakan ruang dengan kelembapan tertinggi dalam bangunan tempat tinggal. Papan tradisional menyerap kelembapan di lingkungan basah, sehingga edge banding retak dan engsel mengendur. Struktur sel tertutup PVC tidak menyerap air, dan daya cengkeram sekrup tetap tidak berubah dalam kondisi lembap. Ini bukan perbandingan kekuatan dalam kondisi kering, melainkan stabilitas dalam kondisi basah.
Untuk badan kabinet, gunakan PVC Celuka Foam Board 15 hingga 18 mm dengan densitas 0,55 hingga 0,65 g/cm³ (spesifikasi daya cengkeram sekrup: lihat Fitur Produk). Bor lubang pilot terlebih dahulu, gunakan sekrup kayu berulir lebar, dan jangan mengencangkan secara berlebihan. Untuk pintu, gunakan ketebalan 5 hingga 10 mm dengan permukaan dekoratif berlaminasi PUR dan edge banding PVC yang serasi.
Kabinet dapur menggunakan parameter yang sama dengan kabinet kamar mandi; perhatikan bahwa finishing permukaan harus tahan terhadap bahan pembersih. Untuk furnitur kantor, dapat digunakan grade penghambat api B2 dengan densitas yang diturunkan menjadi 0,50 hingga 0,60 guna mengurangi biaya material. Persyaratan penahan beban di lingkungan kantor lebih rendah daripada pada kabinet, dan lingkungan kering tidak mewajibkan ketahanan air.
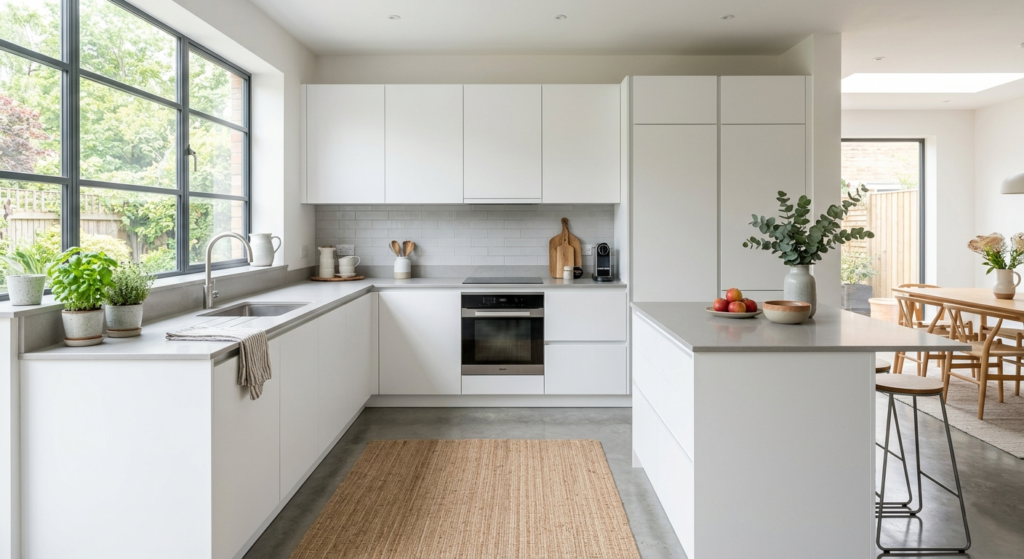
Signage Luar Ruangan dan Struktur Display
Peran PVC Celuka Foam Board dalam industri periklanan bukan sebagai substrat pencetakan. Untuk pencetakan, PVC Free Foam Board lebih murah dan praktis. PVC Celuka Foam Board ditujukan untuk ukiran CNC dan signage yang memerlukan kekuatan struktural.
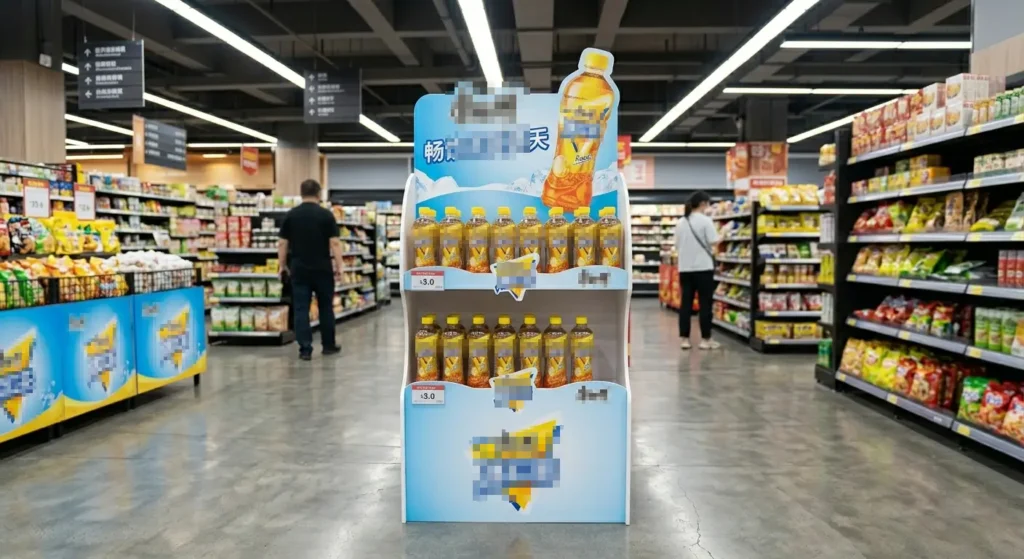
Huruf dan logo ukir 3D merupakan aplikasi periklanan paling umum untuk PVC Celuka Foam Board. Kulit keras terpotong rapi saat alat melintas dan tepinya tidak perlu diamplas. Gunakan ketebalan 5 hingga 10 mm, densitas 0,50 hingga 0,60, dan mata router O-flute single-flute untuk pengukiran langsung. Dudukan display POP juga menggunakan PVC Celuka Foam Board 5 mm yang dipotong CNC dan dicetak UV, sehingga lebih tahan lama daripada PVC Free Foam Board.
Untuk signage komersial luar ruangan, pilih PVC Celuka Foam Board 8 hingga 10 mm; ketebalan tersebut menyediakan ruang untuk celah pemuaian. Papan berwarna gelap menyerap panas di bawah sinar matahari langsung—ingat untuk menyediakan celah pemuaian 3 hingga 5 mm per meter. Jika signage harus digunakan di luar ruangan selama lebih dari 7 tahun, pilih Co-extruded PVC Foam Board, bukan PVC Celuka Foam Board. Rincian peringkat api dan masa pakai luar ruangan: lihat Fitur Produk dan Spesifikasi Teknis.
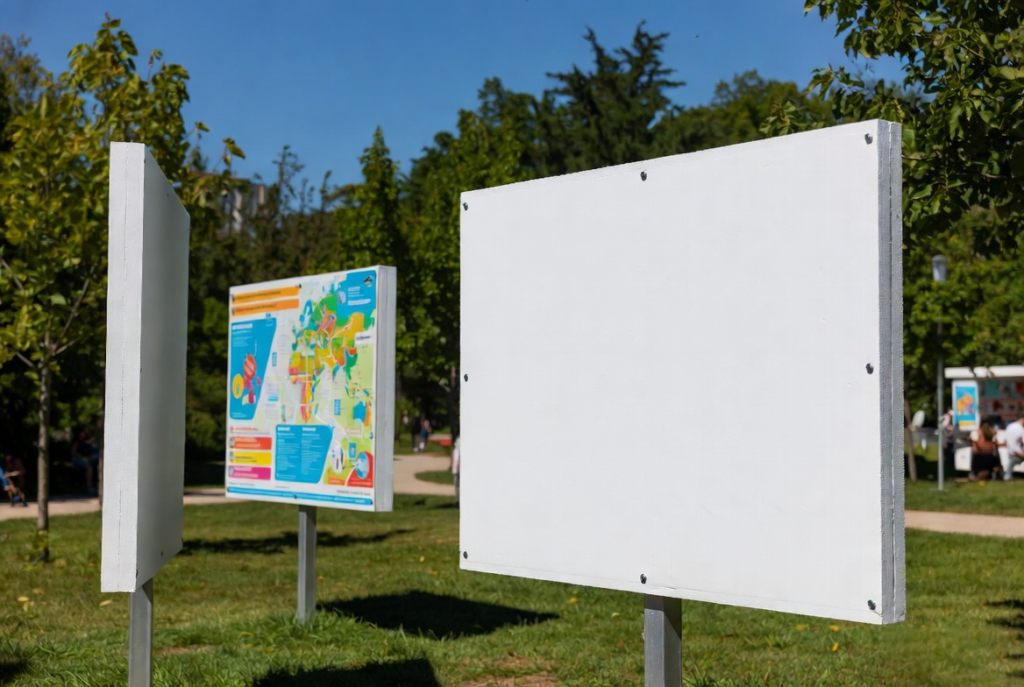
Dekorasi Arsitektural
Dekorasi arsitektural merupakan segmen aplikasi global terbesar untuk PVC Celuka Foam Board.
Untuk pelapis dinding interior, gunakan PVC Celuka Foam Board 8 hingga 12 mm dengan densitas 0,50 hingga 0,60. Opsi berperingkat api tersedia jika diwajibkan peraturan bangunan (lihat Fitur Produk untuk rincian B1). Jarak antar-stud tidak boleh melebihi 400 mm; pasang menggunakan sekrup baja tahan karat melalui lubang yang dibor terlebih dahulu dan sediakan celah pemuaian 5 hingga 8 mm setiap 3 meter. Koefisien pemuaian termal PVC adalah 0,07 mm/m·°C—tanpa celah, panel akan melengkung.
Untuk partisi kantor, gunakan ketebalan 12 hingga 15 mm. Insulasi suara satu lapis sekitar 25 dB STC; konstruksi dua lapis dengan rongga 50 mm dan insulasi akustik dapat mencapai 35 hingga 40 dB STC. Penampang PVC Celuka Foam Board memiliki warna seragam dari kulit hingga inti, sehingga tidak memerlukan edge banding atau veneer dan dapat langsung digunakan sebagai permukaan akhir partisi.
Untuk plafon, gunakan ketebalan 8 hingga 12 mm dengan densitas yang diturunkan menjadi 0,45 hingga 0,55. Papan ringan dan tahan air—papan gipsum tradisional rusak oleh air, sedangkan plafon PVC Celuka Foam Board tidak perlu diganti setelah kebocoran pipa.
Bekisting beton merupakan aplikasi khusus PVC Celuka Foam Board. high density PVC Celuka Foam Board dengan densitas 0,60 hingga 0,80 dan ketebalan 15 hingga 18 mm dapat digunakan ulang 20 hingga 60 kali, bergantung pada formulasi serta pembersihan/perawatan setelah pembongkaran cetakan. Biaya per penggunaan kurang dari separuh bekisting kayu. Setelah pembongkaran, bilas dengan air bersih—tidak memerlukan release agent. Ini bukan bekisting permanen, melainkan bekisting bongkar-pasang yang dapat digunakan ulang.
Fixture Ritel dan Toko
Rak ritel dan meja display memerlukan papan dengan tepi yang dapat dibiarkan terbuka tanpa perlakuan tepi sekunder. Tepi potongan berkulit keras PVC Celuka Foam Board merupakan permukaan akhir—warnanya seragam tanpa garis batas. Gunakan ketebalan 8 hingga 12 mm dan densitas 0,50 hingga 0,65. Papan dapat dibengkokkan dengan panas menjadi bentuk lengkung, diukir CNC dengan logo merek, dan dilaminasi menggunakan foil efek logam sikat atau motif serat kayu.
Untuk panel dinding toko pop-up, gunakan PVC Celuka Foam Board 5 hingga 8 mm tanpa finishing permukaan sekunder agar dapat dirakit dan dibongkar dengan cepat. Jika diperlukan bobot sangat ringan dan biaya rendah, PVC Free Foam Board 3 hingga 5 mm merupakan alternatif. Keunggulan PVC Celuka Foam Board terletak pada ketahanannya terhadap goresan setelah perakitan dan pembongkaran berulang, sehingga dapat digunakan kembali beberapa kali.
Belum Yakin Apakah PVC Celuka Foam Board Sesuai untuk Aplikasi Anda?
Setiap industri memiliki persyaratan tersendiri untuk densitas, ketebalan, peringkat api, dan pemrosesan. Baik Anda memproduksi furnitur, memasang pelapis dinding, maupun melakukan routing signage 3D, tim teknis kami dapat memberikan rekomendasi spesifikasi yang disesuaikan dengan lingkungan produksi Anda.
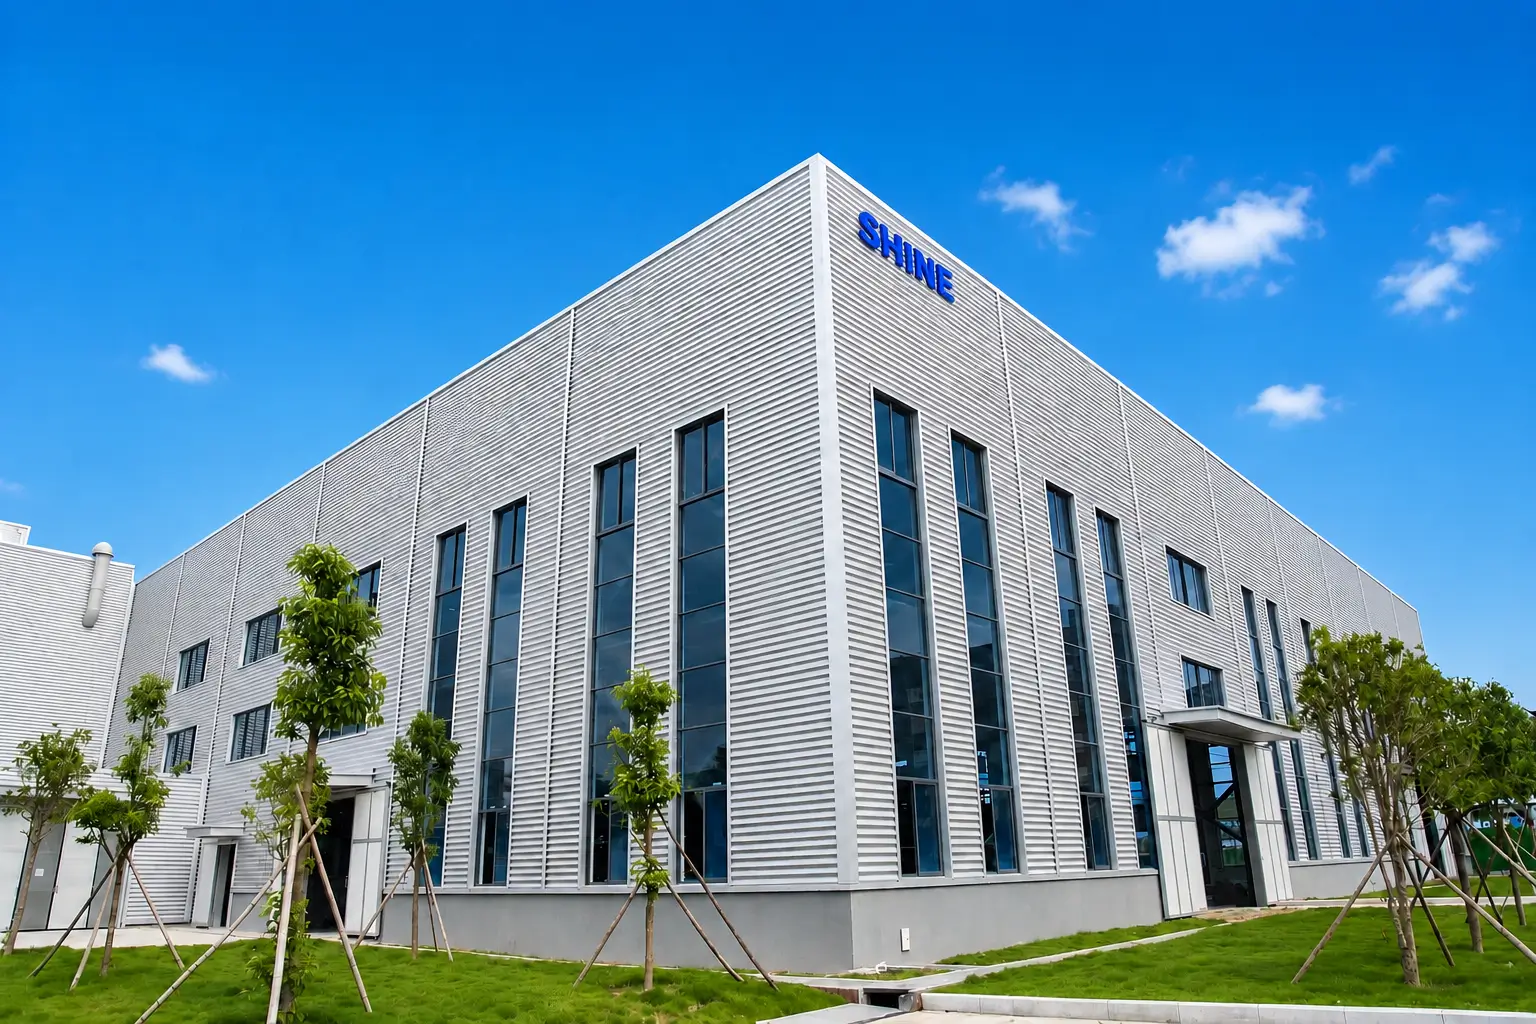
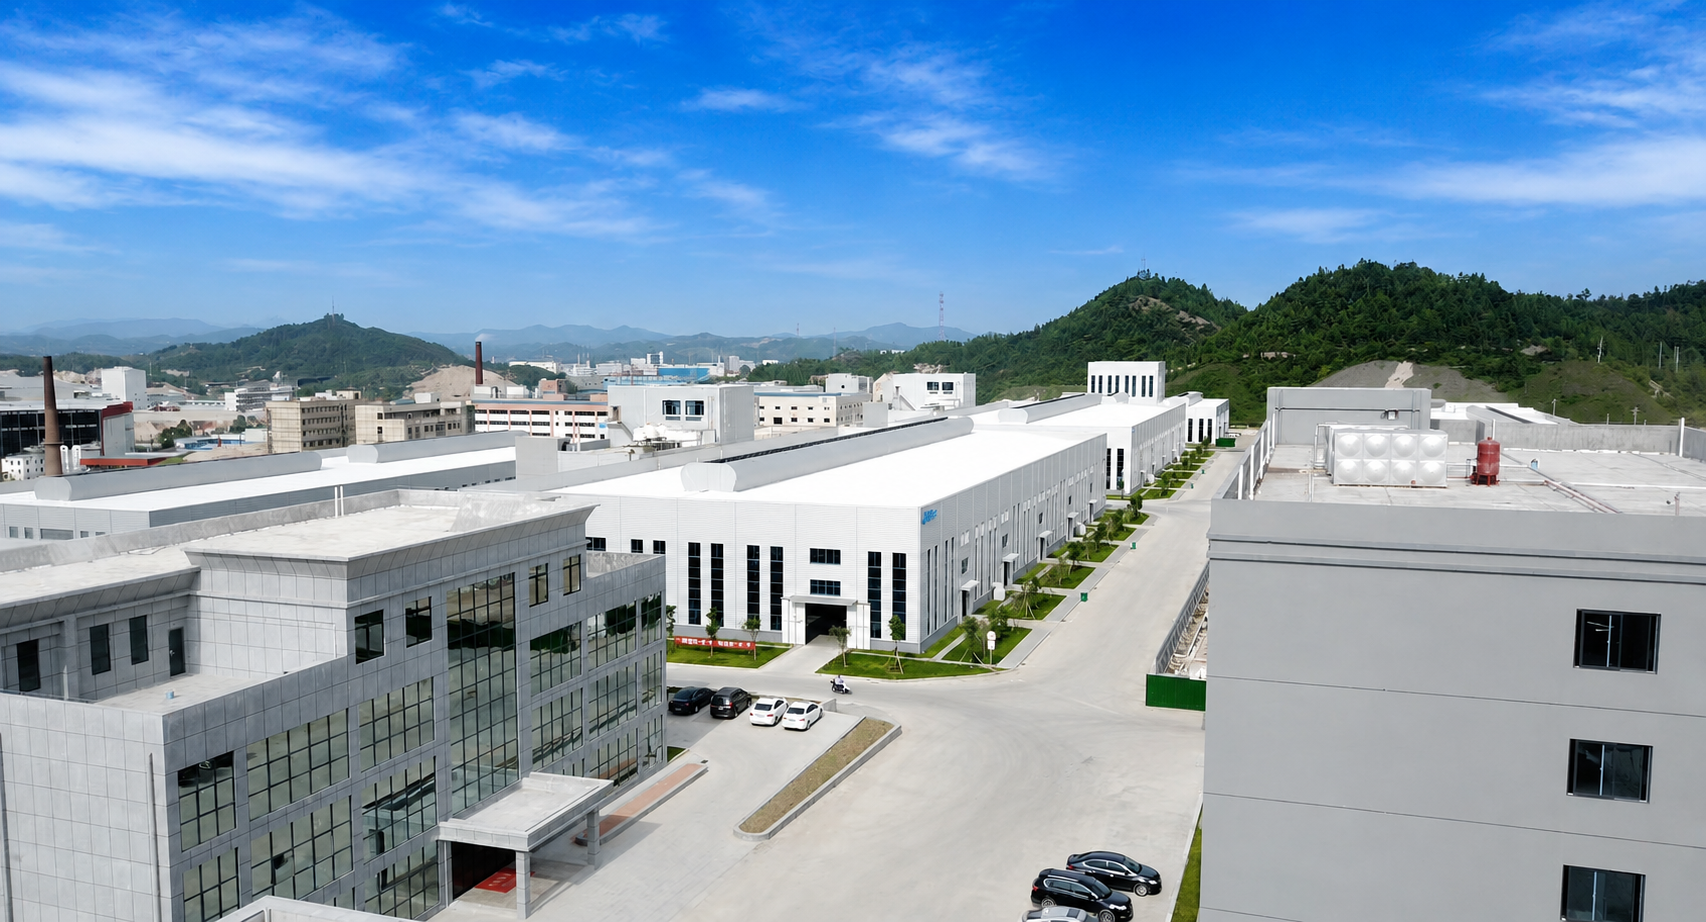
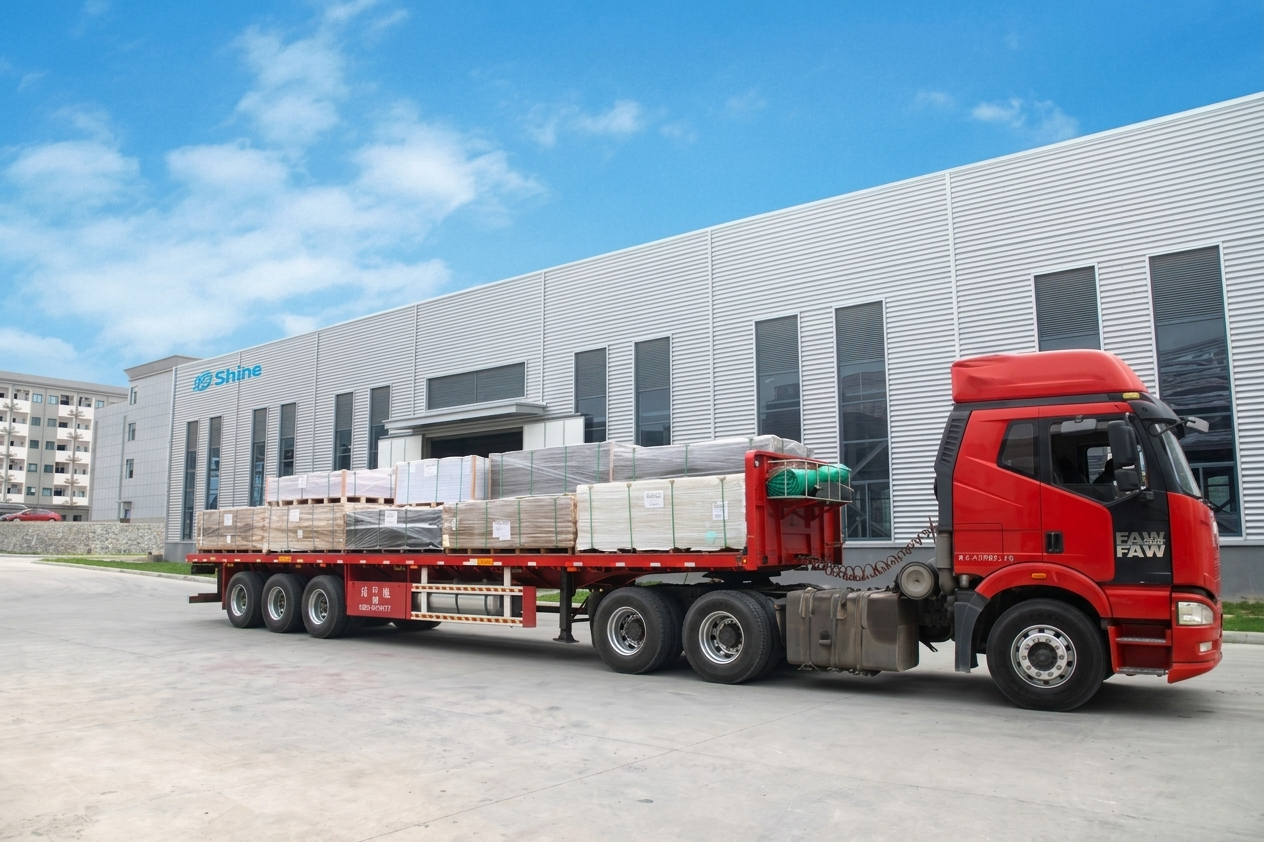
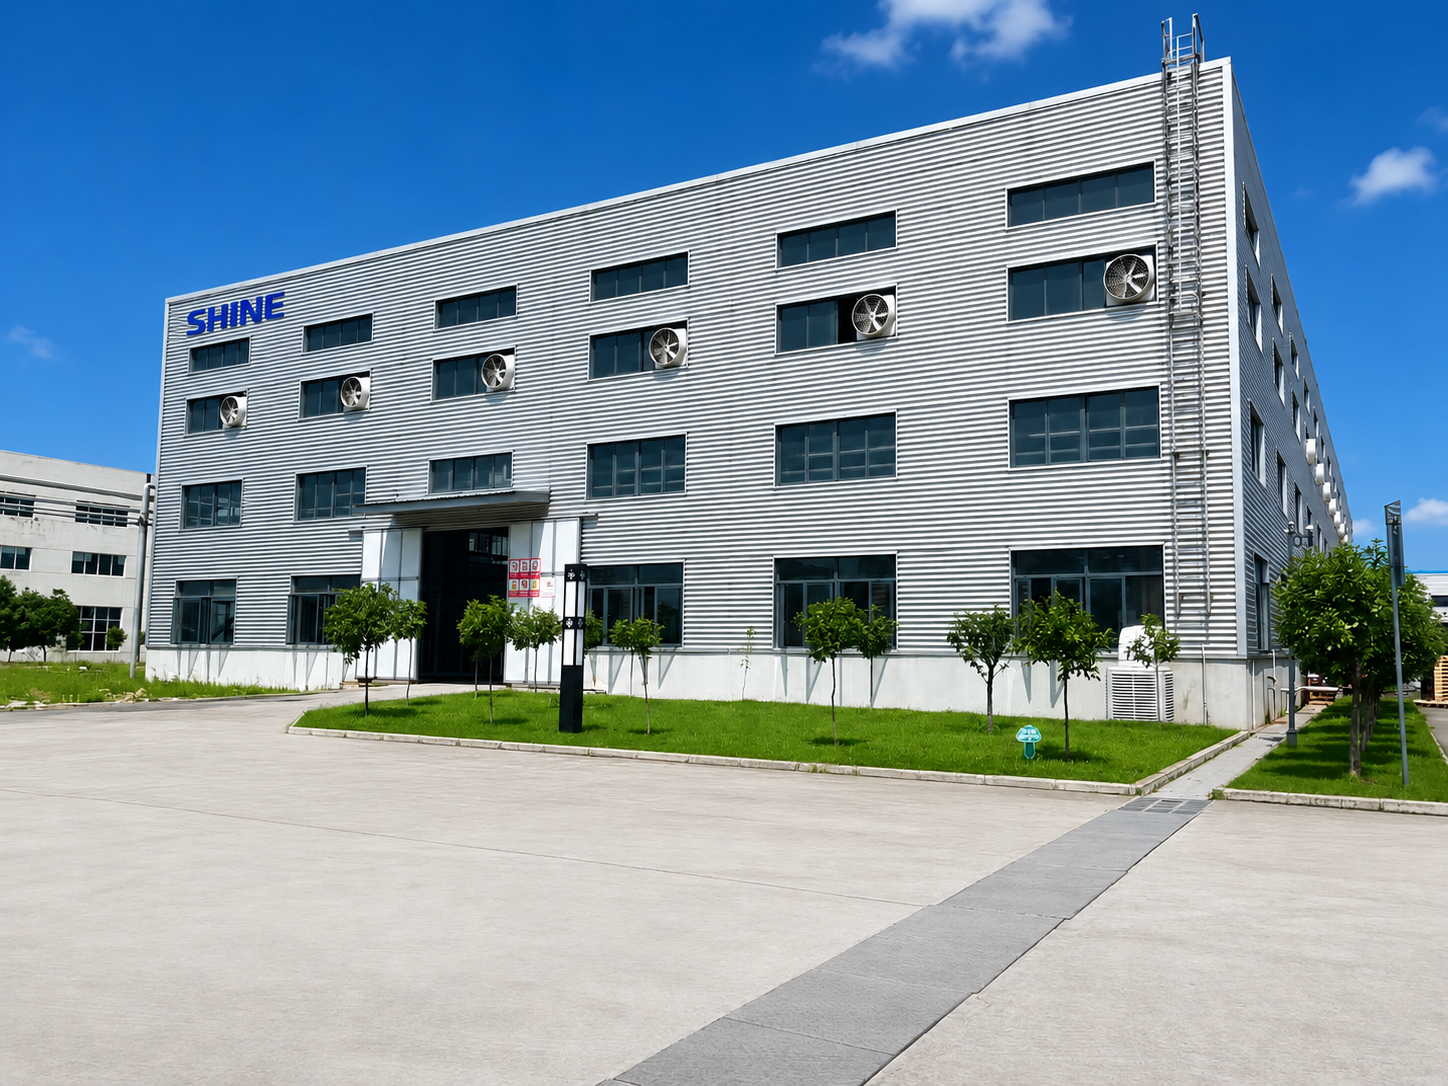
Fasilitas Manufaktur Shine
Standar Kualitas & Kepatuhan
Bersertifikat. Mencakup desain, produksi, inspeksi, dan pengiriman. Ini bukan sekadar sertifikat di dinding; inilah sistem yang memastikan batch Celuka yang Anda pesan pada bulan Maret dapat dikerjakan dengan cara yang sama seperti batch yang Anda pesan pada bulan September.
Sistem Manajemen Mutu ISO 9001
Bahan baku yang digunakan dalam formulasi PVC Shine mematuhi persyaratan RoHS (timbal ≤ 0,1% dalam material homogen) dan deklarasi REACH (kandungan timbal di bawah 0,1% b/b).
Peringkat Api DIN 4102 B1 dan B2
Untuk pasar yang mewajibkan klasifikasi EN 13501-1 Euroclass, produk dapat memenuhi tingkat Kelas C-s1,d0 atau B-s1,d1. Pengujian independen di notified body diperlukan sesuai spesifikasi produk. Shine dapat mengatur pengujian ini atas nama pembeli, dengan biaya pengujian ditanggung oleh pembeli.
Pengujian Pihak Ketiga Berdasarkan Permintaan
Sesuai persyaratan pembeli, pengujian oleh SGS, Bureau Veritas, RoHS, dan TÜV dapat diatur. Ruang lingkup, standar, dan jadwal pengujian dikonfirmasi sebelum proses dilanjutkan. Biaya pengujian ditanggung oleh pembeli. Ini adalah praktik standar industri. Jangan mempercayai pemasok yang mengklaim “semua sertifikasi sudah termasuk” kecuali mereka menyebutkan dengan jelas standar yang berlaku, lembaga pengujian, dan tahun penerbitan laporan.
Pertanyaan yang Sering Diajukan
Jawaban atas pertanyaan yang sering diajukan tentang produk dan layanan Shine.
Apa sebenarnya fungsi kulit keras?
Kulit keras terbentuk ketika permukaan papan didinginkan dengan cepat selama produksi. Ketebalannya 0,1 hingga 1 milimeter dengan kekerasan Shore D65. Kulit ini memberikan tiga manfaat: daya cengkeram sekrup, tepi CNC yang rapi, dan permukaan yang dapat dicengkeram perekat edge banding. Tanpanya, sekrup tidak akan terkunci, garis potong akan berserabut, dan edge banding tidak akan melekat.
Dapatkah papan menopang pintu berengsel dan rel laci?
Hal ini bergantung pada densitas. Pada 0,55 g/cm³ atau lebih, daya cengkeram sekrup mencapai 900 N atau lebih, yang memadai untuk engsel kabinet dan rel laci standar. Di bawah 0,50, daya cengkeram turun menjadi antara 500 dan 700 N, sehingga tidak cocok untuk komponen penahan beban yang digunakan berulang kali. Untuk kabinet wastafel kamar mandi dan badan kabinet dapur, tentukan densitas 0,55 hingga 0,65. Untuk panel pintu, gunakan ketebalan 5 hingga 10 milimeter.
Apakah papan cocok untuk kamar mandi dan dapur?
Ya. PVC tidak menyerap kelembapan. Struktur sel tertutup tidak mengembang dalam kondisi lembap seperti MDF. Inilah keunggulan utama PVC Celuka Foam Board pada kabinet wastafel kamar mandi dan kabinet dapur. Bor terlebih dahulu semua lubang sekrup. Sisakan celah ventilasi 5 milimeter di dasar kabinet. Untuk edge banding, gunakan perekat hot-melt PUR dengan pita edge banding PVC. Amplas ringan kulit menggunakan kertas grit 400 sebelum mengaplikasikan perekat.
Apakah peringkat api B1 memadai? Sertifikasi apa yang diperlukan?
B1 adalah klasifikasi penghambat api menurut DIN 4102-1, yang diterima untuk bangunan publik dan ruang komersial di Jerman serta pasar yang mengikuti standar kebakaran Eropa. Jika proyek Anda berada di Timur Tengah, Asia Tenggara, atau wilayah lain yang tidak merujuk standar DIN, konfirmasikan apakah peraturan setempat menerima B1 atau mewajibkan laporan Euroclass EN 13501-1. Pengujian EN 13501-1 harus dilakukan oleh badan yang dinotifikasi. Shine dapat mengaturnya berdasarkan permintaan pembeli. Biaya pengujian ditanggung pembeli. Untuk pasar AS, diperlukan sertifikasi UL 94 independen.
Berapa lama papan akan bertahan di luar ruangan?
Lima hingga tujuh tahun. Kulit keras memberikan penghalang fisik terhadap UV, tetapi kulit itu sendiri tidak mengandung penstabil UV terkonsentrasi. Ini bukan material untuk paparan penuh di luar ruangan. Sediakan celah pemuaian 3 hingga 5 milimeter per meter. Gunakan pengencang baja tahan karat dengan lubang lebih besar yang dibor terlebih dahulu. Di bawah sinar matahari langsung, suhu permukaan papan berwarna gelap dapat mencapai 15 hingga 25 derajat Celsius lebih tinggi daripada papan putih dan akan menua lebih cepat.
Dapatkah papan dicat?
Bisa. Kulit kerasnya halus, jadi amplas terlebih dahulu dengan kertas grit 400. Bersihkan menggunakan udara bertekanan dan isopropil alkohol, lalu aplikasikan primer plastik. Gunakan hanya cat akrilik atau lateks berbasis air. Jangan gunakan cat berbasis minyak atau pelarut. Aplikasikan beberapa lapisan tipis. Curing penuh memerlukan 30 hari pada suhu 25 derajat Celsius. Untuk pengecatan luar ruangan, tambahkan lapisan akhir bening tahan UV.
Berapa jumlah pesanan minimum dan waktu tunggunya?
Spesifikasi standar: minimum 2 metrik ton, 7 hingga 14 hari. Pesanan ekspres: 3 hingga 5 hari. Warna, densitas, ketebalan, atau ukuran khusus: tambahan 14 hingga 60 hari. MOQ dihitung berdasarkan berat, bukan jumlah lembar. Lembaran yang lebih tipis dan berdensitas lebih rendah menghasilkan lebih banyak panel per ton daripada lembaran lebih tebal dengan dimensi yang sama.
Perbandingan produk, spesifikasi teknis, parameter pemrosesan, dan rekomendasi aplikasi pada halaman ini didasarkan pada rangkaian produk serta data pengujian internal Shine saat ini. Kinerja produk sebenarnya bervariasi menurut densitas, ketebalan, warna, formulasi, dan kondisi operasi. Perbandingan berdampingan menggambarkan karakteristik umum produk. Konfirmasikan nilai kinerja tertentu untuk spesifikasi pilihan Anda sebelum memesan. Untuk evaluasi khusus proyek, hubungi tim kami.
Produk terkait
Ambil Langkah Berikutnya
Tiga cara untuk melanjutkan. Pilih berdasarkan posisi Anda dalam proses pengadaan. Kami akan merespons dalam 1 hari kerja.