

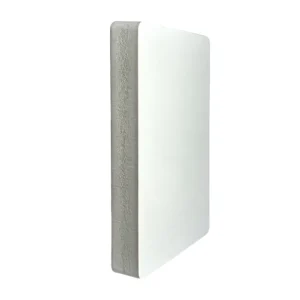
PVC-Integralschaumplatte (Celuka)
Celuka-Platten halten Schrauben mit 900 N oder mehr, mit harter Deckschicht Shore D65, sauberen CNC-Kanten, die fast kein Schleifen brauchen, und PUR-Kantenanleimen, das sich mit der Deckschicht verbindet, als gehöre es dorthin.
Dichte von 0,50 bis 0,80 g/cm³, Dicke von 1 bis 40 mm, Biegefestigkeit ≥18 MPa, DIN 4102 B1. Sie eignet sich für Badezimmerwaschtische, Küchenschränke, Büromöbel, Innenverkleidung und CNC-gefräste Beschilderung.
Deckschicht und Kern kommen aus demselben Extruder, die Schnittkante ist also eine einheitliche Fläche, keine weiße Haut um einen grauen Kern.
0,35–0,80
Dichte
1–40 mm
Dicke
D65
Shore
≥900 N
Schraubenauszugfestigkeit
Warum Schrank- und Möbelhersteller auf Celuka-Hartschaumplatten umsteigen
MDF quillt in Badezimmern auf. Jedes Mal.
Ein Badezimmerwaschtisch aus feuchtigkeitsbeständigem MDF versagt trotzdem. Nicht sofort. Nach zwölf bis achtzehn Monaten beginnen die Kanten aufzuquellen. Das Furnier löst sich. Die Türen schließen nicht mehr. Der Kunde ruft an. Der Ersatz kostet mehr, als der ursprüngliche Auftrag wert war. Die Celuka-Hartschaumplatte hat eine geschlossenzellige Struktur. Die geschlossenzellige Struktur hält Wasser draußen, die Abmessungen bleiben in feuchten Bedingungen also stabiler als bei MDF.
Formaldehyd-Compliance ist nicht mehr optional
MDF und Spanplatten beruhen auf Harnstoff-Formaldehyd-Harz. Die EU verschärft seit Jahren die Formaldehydgrenzwerte. Manche Käufer entdecken erst bei der Zollabfertigung, dass ihre Schränke die Norm nicht bestehen. PVC-Hartschaumplatten enthalten kein formaldehydbasiertes Bindemittel. Die Emissionen liegen unter der EN-717-1-Nachweisgrenze und erfüllen die Güteklasse GB/T 39600 E0. Ist der Zielmarkt Europa oder Nordamerika, deckt das Compliance-Argument allein die Materialkostendifferenz.
Fertigungsverfahren
Definition und Grundaufbau
Das Celuka-Verfahren dreht sich um einen Metalltorpedo in der Düse. Er belegt Raum im Schmelzestrom und hinterlässt beim Materialaustritt einen Hohlraum. Eine gekühlte Kalibrierplatte sitzt direkt am Düsenausgang. Die Schmelzeoberfläche fällt von etwa 190 Grad Celsius innerhalb von 0,5 bis 1 Sekunde auf unter 70 Grad. Die PVC-Ketten der Oberfläche erstarren augenblicklich zu einer dichten Anordnung. Das Treibmittel hat keine Zeit zu zerfallen. Diese erstarrte Oberfläche ist die harte Deckschicht. Sie ist glatt, dicht und misst Shore D65.
Der Kern bleibt bei 180 bis 190 Grad. Das Treibmittel zerfällt und setzt Gas frei. Da die Oberfläche bereits erstarrt ist, kann sich das Gas nur nach innen ausdehnen und füllt den vom Torpedo hinterlassenen Hohlraum. Dieses Einwärtsschäumen erzeugt Gegendruck, der zu einer gleichmäßigen geschlossenzelligen Struktur beiträgt.
Die Deckschichtdicke wird durch Torpedogröße und Kühlintensität gesteuert und liegt typischerweise bei 0,1 bis 1 Millimeter. Überkühlung erzeugt Restspannungen, die zu Verzug führen. Unterkühlung ergibt unzureichende Oberflächenhärte. Düsentemperatur, Extrusionsgeschwindigkeit und Kühlwassertemperatur müssen präzise abgestimmt sein.
Die Brandschutzklasse B1 stammt aus einem synergistischen System aus Antimontrioxid und Zinkborat. Antimontrioxid fängt Verbrennungsradikale in der Gasphase. Zinkborat bildet eine glasige Schutzschicht auf der Oberfläche und setzt bei etwa 290 Grad Celsius Kristallwasser frei, um Wärme zu absorbieren, während es zugleich die von Antimontrioxid verursachte Rauchdichte unterdrückt. Zusammen heben sie den Sauerstoffindex von 23 Prozent auf 28 bis 34 Prozent. Der gesamte Flammschutzmittel-Anteil liegt bei 15 bis 45 Teilen pro hundert Teile PVC-Harz.
ACR-Verarbeitungshilfe mit einem Molekulargewicht von 500.000 bis 1,2 Millionen bildet ein dreidimensionales Verschlaufungsnetzwerk mit den PVC-Ketten und baut Schmelzefestigkeit auf. Bei unzureichender Schmelzefestigkeit sprengt der Schaumgasdruck die Zellwände und verursacht Koaleszenz. Der Querschnitt zeigt dann große Zellen oder sichtbare Hohlräume.
Fertigungsfolge: Rohstoffe werden in einem Hochgeschwindigkeitsmischer auf etwa 120 Grad Celsius gemischt für gleichmäßige Dispergierung, dann in einen langsam laufenden Kühlmischer überführt und auf 40 bis 50 Grad heruntergekühlt. Ein konischer Doppelschneckenextruder plastifiziert die Mischung und steigt von etwa 160 Grad in der Einzugszone auf 190 Grad in der Dosierzone. Die Schmelze läuft über den Torpedo und erzeugt den Hohlkern, die Oberfläche erstarrt an der Kalibrierplatte zur Deckschicht, und der Kern schäumt nach innen, um den Hohlraum zu füllen. Ein Vakuumkalibriertisch legt Enddicke und Ebenheit fest. Ein Raupenabzug zieht die Platte mit konstanter Geschwindigkeit ab, und eine Automatiksäge schneidet das Standardformat 1220 × 2440 Millimeter. Optionales beidseitiges Schleifen hält die Dickentoleranz innerhalb plus/minus 0,2 Millimeter. PE-Schutzfolie kann vor der Einlagerung aufgebracht werden.
Wie man Celuka-Platten erkennt
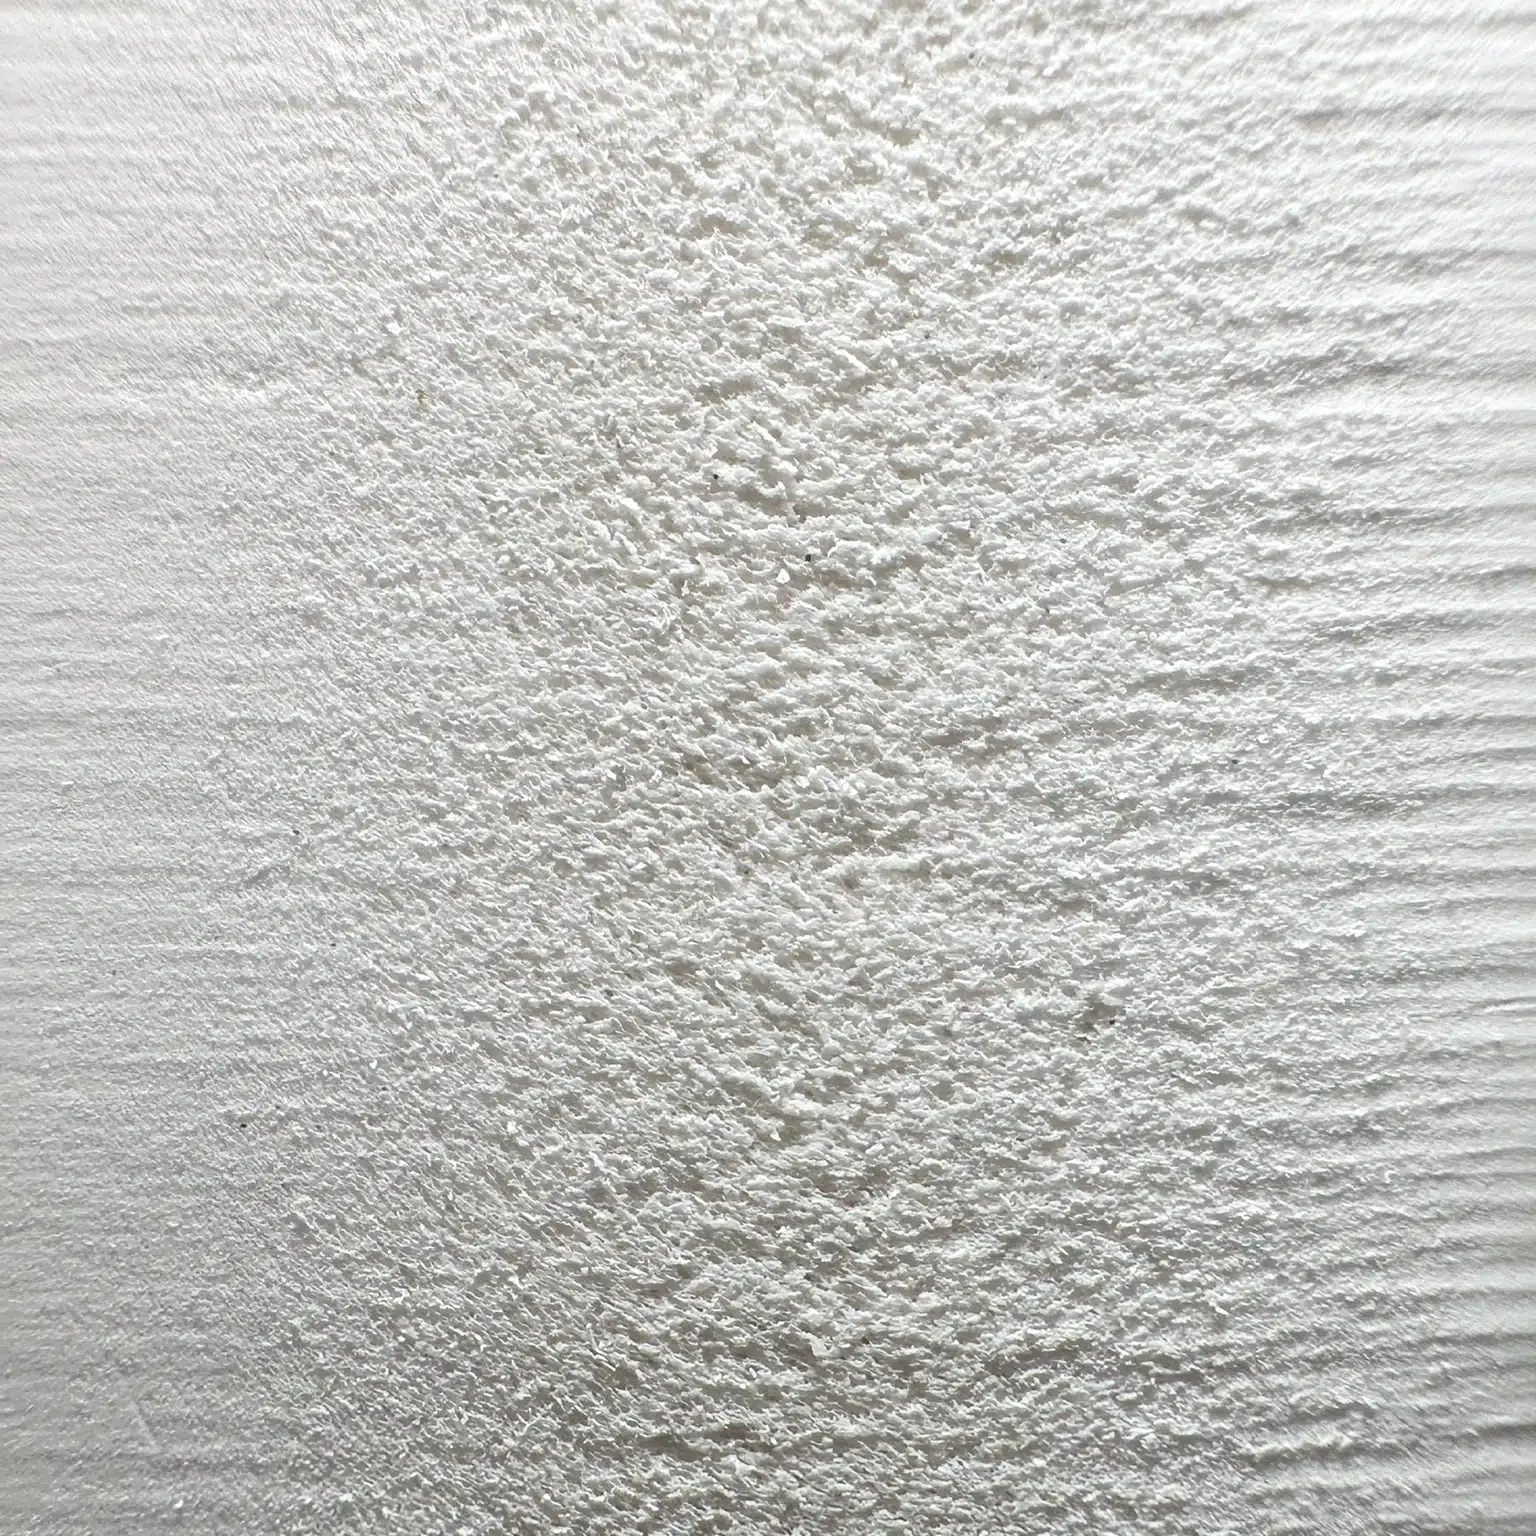
Legen Sie die Platte unter natürliches Licht.
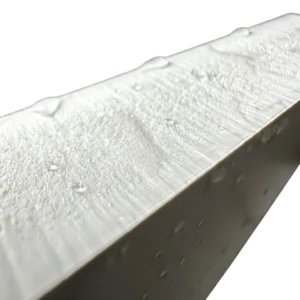
Die Oberfläche ist glatt und glänzend. Sie reflektiert Licht. Das ist das unmittelbarste Zeichen der harten Deckschicht. Ein über die Oberfläche gezogener Fingernagel spürt keine Textur. Die Deckschicht ist dicht, mit einer Härte von Shore D65.
Schneiden Sie ein kleines Stück ab und prüfen Sie den Querschnitt.
Das ist die zuverlässigste Identifikationsmethode. Der Schichtaufbau ist klar: eine dichte harte Deckschicht auf beiden Flächen, 0,1 bis 1 Millimeter dick, in der Farbe etwas dunkler als der Kern. Der Kern ist eine Schaumstruktur mit feinen, gleichmäßigen geschlossenen Zellen. Zwischen Deckschicht und Kern gibt es keine Klebefuge. Beide sind dasselbe PVC-Harz, dieselbe Rezeptur. Der Strukturunterschied kommt allein vom Unterschied der Abkühlgeschwindigkeit. Unter Vergrößerung ist der Übergang von Deckschicht zu Kern kontinuierlich. Es gibt keine abrupte Grenzfläche.
Fahren Sie sie durch eine CNC-Fräse oder Säge.
Prüfen Sie die Schnittkante. Weil die harte Deckschicht vorhanden ist, kommt die Schnittlinie sauber heraus, ohne Fransen. Das ist ein direkter Nutzen der Deckschicht und der praktischste Schnellcheck auf der Werkstattfläche.
Technische Spezifikationen
| Parameter | Daten | Branchenreferenz |
|---|---|---|
| Dicke | 1 bis 40 mm | 1 bis 40 mm |
| Dichtebereich | 0,35 bis 0,80 g/cm³ | Niedrige Dichte = leichter und günstiger. Hohe Dichte = steifer |
| Standardformate | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm |
| Biegefestigkeit | Weiß, Schwarz, Rot, Blau, Gelb, Grün, Grau; Sonderfarben-Abstimmung verfügbar | — |
| Biegefestigkeit | ≥ 18 MPa | 12 bis 25 MPa, dichteabhängig |
| Shore-Härte | D65 | D60 und darüber |
| Maximale Dauergebrauchstemperatur | Werksdaten ≥ 70 °C | HDT bei 264 psi ca. 63 °C |
| Gebrauchstemperatur | Bis 65 °C | Nicht in die Nähe von Wärmequellen stellen oder dunkle Platten in direkter Sonne verwenden |
| Vicat-Erweichungstemperatur | 73 bis 82 °C, typisch ca. 75 °C | — |
| Farben | Weiß, Schwarz, Rot, Blau, Gelb, Grün, Grau; Sonderfarben-Abstimmung verfügbar | — |
Spezifikationshinweis: Die obigen technischen Daten stellen typische Werte aus Shines internen Prüfungen und Branchenreferenzen dar. Prüfnormen werden, wo anwendbar, zitiert. Die tatsächlichen Werte hängen von Plattendichte, Dicke, Farbe und Produktionscharge ab. Für kritische Anwendungen fordern Sie chargenspezifische Testdaten von unserem Technikteam an. Prüfungen durch Dritte sind auf Wunsch und Kosten des Käufers verfügbar.
Verarbeitungsleitfaden
Die harte Deckschicht von Celuka ist 0,1 bis 1 mm dick, mit Shore-D65-Härte. Passiert ein Fräser sie, schert sie sauber; vor dem Verkleben ist Schleifen erforderlich, und die Warmbiegetemperaturen liegen höher als bei Free-Foam-Platten. Richtig eingesetzt ist die harte Deckschicht ein Vorteil; falsch eingesetzt ein Hindernis.
CNC-Bearbeitung und Sägen
Kantenanleimen: Die Kantenbandbreite sollte Plattendicke plus 2 bis 4 mm betragen. Heißluft bei 180 bis 200 °C, Vorschub 15 bis 20 m/min. Nach dem Bündigschnitt auf R0,5 bis 1,0 mm fasen. Die Qualität hängt von der Ebenheit der Sägeschnittkante und der Aktivierungstemperatur des Klebstoffs ab.
PUR-Kaschierung: Schleifen Sie vor der Kaschierung die harte Deckschicht mit 400er Schleifpapier, blasen Sie Staub mit Druckluft ab und wischen Sie zur Fettentfernung mit Isopropanol. Tragen Sie PUR-Klebstoff bei 120 bis 140 °C in schmelzflüssiger Form auf, mit 0,3 bis 0,5 MPa Druck und 10 bis 30 Sekunden Presszeit. Bei Raumtemperatur über 15 °C und relativer Luftfeuchtigkeit über 40 % ist die Endfestigkeit in 3 bis 7 Tagen erreicht. Unzureichende Luftfeuchtigkeit führt zu unvollständiger Aushärtung.
Kantenanleimen, Kaschieren und Oberflächenverklebung
Lackieren: Schleifen Sie vor dem Lackieren die harte Deckschicht mit 200er bis 400er Schleifpapier. Überspringen Sie das Schleifen, blättert die Farbe ab. Verwenden Sie nur wasserbasierte Acryl- oder Latexfarben; öl- und lösemittelbasierte Farben greifen PVC an. Tragen Sie zuerst einen kunststoffspezifischen Primer auf, dann mehrere dünne Deckschichten. Lassen Sie jede Schicht vor der nächsten trocknen; die volle Aushärtung dauert 30 Tage. Lackieren Sie nicht bei Luftfeuchtigkeit über 80 %. Für dunkle Platten, die hell lackiert werden, tragen Sie zuerst einen weißen Sperrprimer auf.
UV-Druck: Stellen Sie vor dem Druck sicher, dass die Oberflächenenergie nicht unter 38 dyn/cm liegt. Celuka kommt ab Werk nur auf 34 bis 36. Behandeln Sie mit Corona auf 40 bis 44 und drucken Sie sofort nach der Behandlung. Überspringen Sie diesen Schritt, blättert die Tinte nach einigen Monaten ab.
Oberflächenbearbeitung: Die harte Deckschicht von Celuka kann direkt als fertige Oberfläche verwendet werden. Der Querschnitt hat von Deckschicht zu Kern gleichmäßige Farbe mit sanftem Dichteverlauf und benötigt keine Kaschierung oder Kantenanleimer.
Für Celuka auf Metall verwenden Sie Epoxidharz; rauen Sie die Metalloberfläche durch grobes Schleifen auf und tragen Sie einen Primer auf. Für Celuka auf Acryl verwenden Sie Methylmethacrylat-Strukturklebstoff. Verwenden Sie keinen PVA-Holzleim.
Lackieren, Beschichten und Oberflächenbearbeitung
Lackieren: Schleifen Sie vor dem Lackieren die harte Deckschicht mit 200er bis 400er Schleifpapier. Überspringen Sie das Schleifen, blättert die Farbe ab. Verwenden Sie nur wasserbasierte Acryl- oder Latexfarben; öl- und lösemittelbasierte Farben greifen PVC an. Tragen Sie zuerst einen kunststoffspezifischen Primer auf, dann mehrere dünne Deckschichten. Lassen Sie jede Schicht vor der nächsten trocknen; die volle Aushärtung dauert 30 Tage. Lackieren Sie nicht bei Luftfeuchtigkeit über 80 %. Für dunkle Platten, die hell lackiert werden, tragen Sie zuerst einen weißen Sperrprimer auf.
UV-Druck: Stellen Sie vor dem Druck sicher, dass die Oberflächenenergie nicht unter 38 dyn/cm liegt. Celuka kommt ab Werk nur auf 34 bis 36. Behandeln Sie mit Corona auf 40 bis 44 und drucken Sie sofort nach der Behandlung. Überspringen Sie diesen Schritt, blättert die Tinte nach einigen Monaten ab.
Oberflächenbearbeitung: Die harte Deckschicht von Celuka kann direkt als fertige Oberfläche verwendet werden. Der Querschnitt hat von Deckschicht zu Kern gleichmäßige Farbe mit sanftem Dichteverlauf und benötigt keine Kaschierung oder Kantenanleimer.
Thermoformen, Biegen und Befestigen
Warmbiegen: Erwärmen Sie gleichmäßig auf 70 bis 120 °C. Für präzises Warmbiegen werden 115 bis 125 °C empfohlen, mit segmentweiser Erwärmung, damit der Kern die Temperatur erreicht, nicht nur die Oberfläche. Der Mindestbiegeradius beträgt das 2- bis 3-Fache der Plattendicke. Halten Sie nach dem Biegen die Form und kühlen Sie natürlich ab; schrecken Sie nicht mit Wasser ab. Bereiten Sie für komplexe Kurven vorab Formen vor, die das Formen unterstützen.
Befestigen: Führungslöcher müssen vorgebohrt werden. Selbstschneidende Schrauben direkt einzudrehen spaltet den Kern. Verwenden Sie Holzschrauben mit breitem Gewinde und ziehen Sie nicht zu fest an. Spezifikationen zur Schraubenauszugfestigkeit: siehe Produkteigenschaften > Schraubenauszugfestigkeit.
Beachten Sie bei der Montage, dass der lineare Wärmeausdehnungskoeffizient von PVC etwa 0,07 mm/m·°C beträgt. Der Ständerabstand sollte 400 mm nicht überschreiten. Verwenden Sie Edelstahlschrauben mit vorgebohrten Löchern im Abstand von 200 bis 300 mm.
Laserschneiden ist absolut verboten: PVC enthält Chlor, und die hohe Lasertemperatur setzt Chlorwasserstoffgas frei, das giftig und korrosiv für Ausrüstung ist. Es gibt keine Ausnahmen.
Celuka-Muster zum Testen anfordern
Verarbeitungsparameter sind ein Ausgangspunkt. Ihre Maschine, Ihre Werkzeuge und Ihre Werkstattbedingungen bestimmen das Endergebnis. Fordern Sie Muster in Ihrer bevorzugten Dicke, Dichte und Farbe an.
Anwendungen
Möbelfertigung
Das Badezimmer ist der feuchteste Raum eines Wohngebäudes. Traditionelle Platten nehmen in feuchten Umgebungen Feuchtigkeit auf und lassen Kantenanleimer reißen und Scharniere sich lockern. Die geschlossenzellige Struktur von PVC nimmt kein Wasser auf, und die Schraubenauszugfestigkeit bleibt unter feuchten Bedingungen unverändert. Das ist kein Vergleich der Festigkeit unter trockenen Bedingungen, sondern der Stabilität unter feuchten Bedingungen.
Für Schrankkorpusse verwenden Sie Celuka 15 bis 18 mm, Dichte 0,55 bis 0,65 g/cm³ (Spezifikationen zur Schraubenauszugfestigkeit: siehe Produkteigenschaften). Bohren Sie Führungslöcher vor, verwenden Sie Holzschrauben mit breitem Gewinde und ziehen Sie nicht zu fest an. Für Türen verwenden Sie 5 bis 10 mm, mit PUR-kaschierter Dekorfläche und passendem PVC-Kantenband.
Küchenschränke teilen dieselben Parameter wie Badezimmerschränke; beachten Sie, dass Oberflächenbeschichtungen gegen Reinigungsmittel beständig sein müssen. Für Büromöbel kann die flammhemmende B2-Güte verwendet werden, mit auf 0,50 bis 0,60 reduzierter Dichte zur Senkung der Materialkosten. Die Traglastanforderungen in Büroumgebungen sind geringer als bei Schränken, und die trockene Umgebung verlangt keine Abdichtung.
Außenbeschilderung und Displaystrukturen
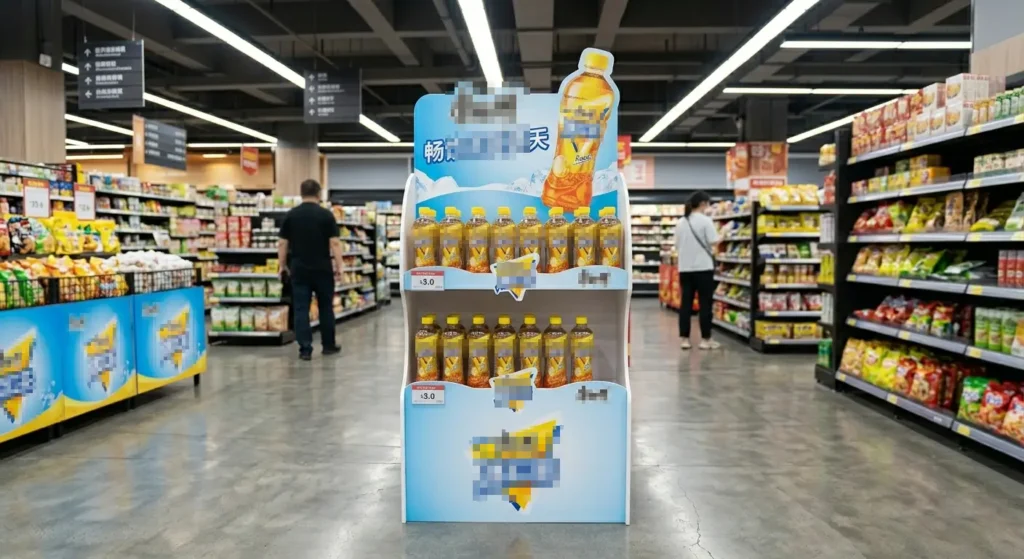
Die Rolle von Celuka in der Werbebranche ist nicht die eines Drucksubstrats. Für den Druck ist die Free-Foam-Platte billiger und bequemer. Celuka ist für CNC-Gravur und Schilder mit struktureller Festigkeit positioniert.
3D-gravierte Buchstaben und Logos sind die typischste Werbeanwendung für Celuka. Die harte Deckschicht schert beim Werkzeugdurchgang sauber, und die Kanten benötigen kein Schleifen. Verwenden Sie 5 bis 10 mm Dicke, Dichte 0,50 bis 0,60, mit einem O-Flöten-Einschneidenfräser für die Direktgravur. POP-Displayständer verwenden ebenfalls Celuka 5 mm, CNC-geschnitten plus UV-Druck, mit höherer Haltbarkeit als Free-Foam-Platten.
Für gewerbliche Außenschilder wählen Sie Celuka 8 bis 10 mm; die Dicke lässt Raum für Dehnfugen. Dunkle Platten absorbieren Wärme unter direkter Sonne, denken Sie an Dehnfugen von 3 bis 5 mm pro Meter. Muss das Schild länger als 7 Jahre im Außenbereich dienen, wählen Sie coextrudierte Platten statt Celuka. Details zu Brandschutzklasse und Außenlebensdauer: siehe Produkteigenschaften und Technische Spezifikationen.
Architekturdekoration
Architekturdekoration ist das größte globale Anwendungssegment für Celuka.
Für Innenwandverkleidung verwenden Sie Celuka 8 bis 12 mm, Dichte 0,50 bis 0,60. Brandschutzoptionen verfügbar, wo Bauvorschriften es verlangen (B1-Details siehe Produkteigenschaften). Der Ständerabstand sollte 400 mm nicht überschreiten; befestigen Sie mit Edelstahlschrauben in vorgebohrten Löchern und reservieren Sie alle 3 Meter Dehnfugen von 5 bis 8 mm. Der Wärmeausdehnungskoeffizient von PVC beträgt 0,07 mm/m·°C, fehlende Fugen führen zu Paneelverzug.
Für Bürotrennwände verwenden Sie 12 bis 15 mm. Einlagige Schalldämmung beträgt etwa 25 dB STC; doppellagig mit 50-mm-Hohlraum und Akustikdämmung sind 35 bis 40 dB STC erreichbar. Der Querschnitt von Celuka hat von Deckschicht zu Kern gleichmäßige Farbe, benötigt kein Kantenanleimen oder Furnieren und kann direkt als fertige Trennwandfläche verwendet werden.
Für Decken verwenden Sie 8 bis 12 mm, mit auf 0,45 bis 0,55 reduzierter Dichte. Leicht und wasserbeständig, traditionelle Gipsplatten werden durch Wasser beschädigt, während Celuka-Decken nach Rohrlecks keinen Austausch benötigen.
Betonschalung ist eine Spezialanwendung von Celuka. Hochdichtes Celuka 0,60 bis 0,80, 15 bis 18 mm dick, kann je nach Rezeptur und Reinigung/Pflege nach dem Ausschalen 20 bis 60 Mal wiederverwendet werden. Die Kosten pro Einsatz liegen unter der Hälfte einer Holzschalung. Nach dem Ausschalen mit klarem Wasser abspülen, kein Trennmittel erforderlich. Dies ist keine verlorene Schalung, sondern wiederverwendbare Umsetzschalung.
Einzelhandel und Ladeneinrichtungen
Ladenregale und Displaytische erfordern Platten, deren Kanten ohne sekundäre Kantenbehandlung offen bleiben können. Die Hartschicht-Schnittkante von Celuka ist die fertige Oberfläche, farblich einheitlich, ohne Trennlinie. Verwenden Sie 8 bis 12 mm Dicke, Dichte 0,50 bis 0,65. Die Platte kann in gebogene Formen warmgebogen, mit Markenlogos CNC-graviert und mit gebürsteten Metall- oder Holzdekorfolien kaschiert werden.
Für Pop-up-Store-Wandpaneele verwenden Sie Celuka 5 bis 8 mm ohne sekundäre Oberflächenbearbeitung, was schnellen Auf- und Abbau ermöglicht. Wenn extremes Leichtgewicht und niedrige Kosten gefordert sind, ist 3 bis 5 mm Free-Foam-Platte eine Alternative. Der Vorteil von Celuka liegt in der Kratzfestigkeit nach wiederholtem Auf- und Abbau, was mehrere Wiederverwendungszyklen erlaubt.
Unsicher, ob Celuka zu Ihrer konkreten Anwendung passt?
Jede Branche hat eigene Anforderungen an Dichte, Dicke, Brandschutzklasse und Verarbeitung. Ob Sie Möbel fertigen, Wandverkleidung montieren oder 3D-Beschilderung fräsen, unser Technikteam kann auf Ihre Produktionsumgebung zugeschnittene Spezifikationsempfehlungen geben.
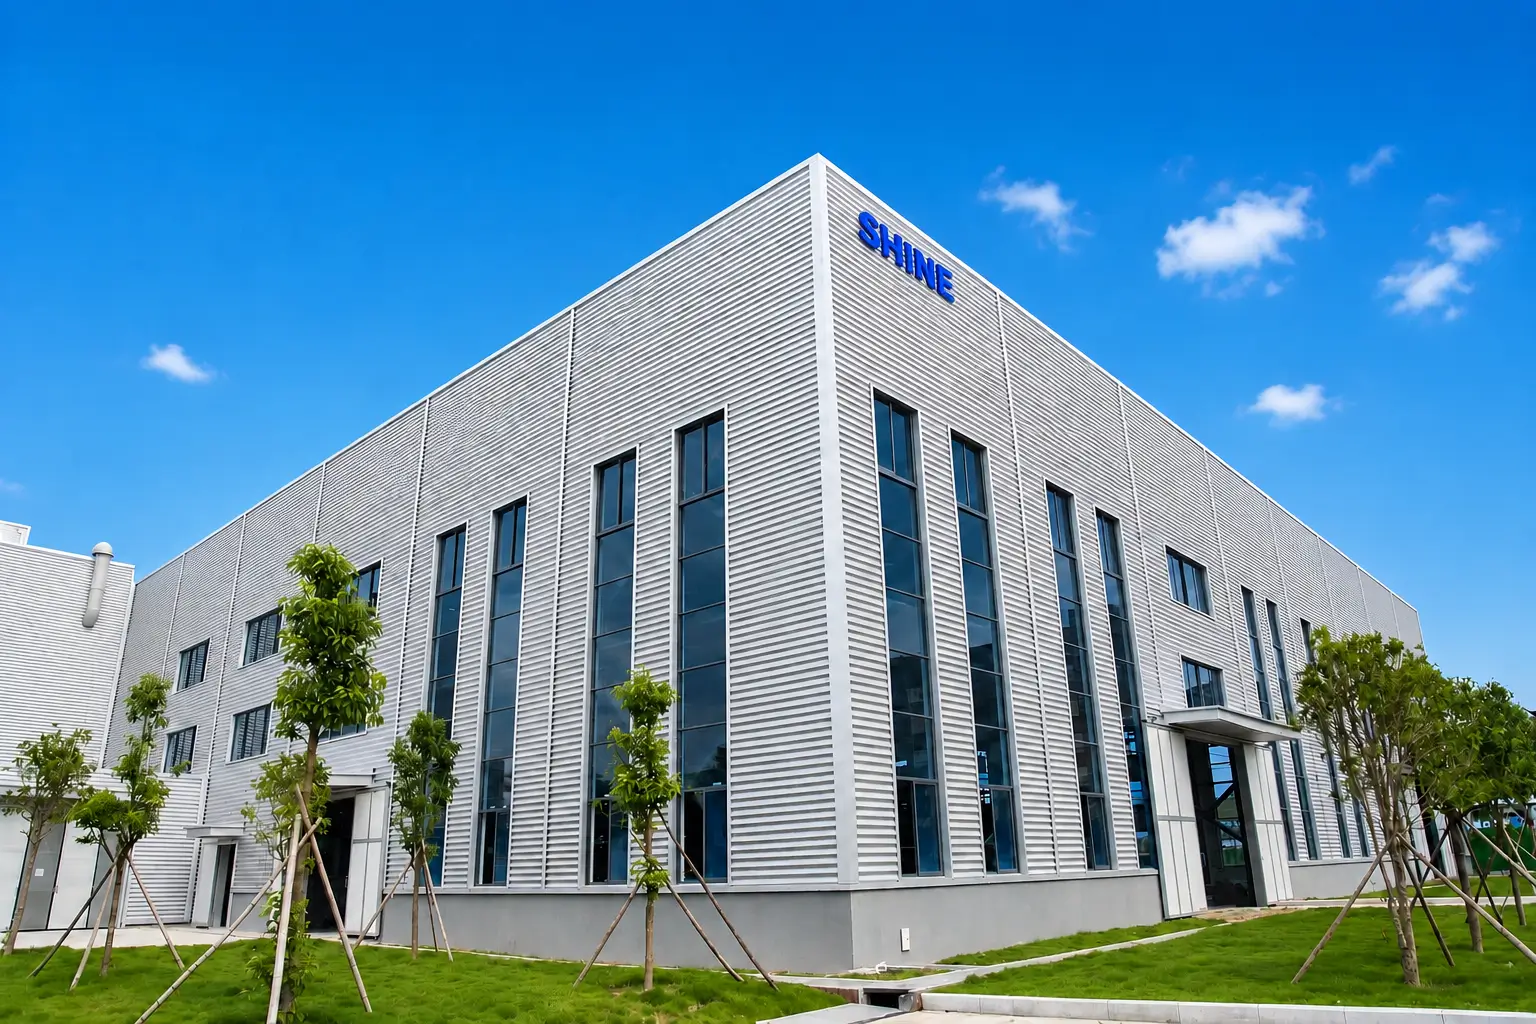
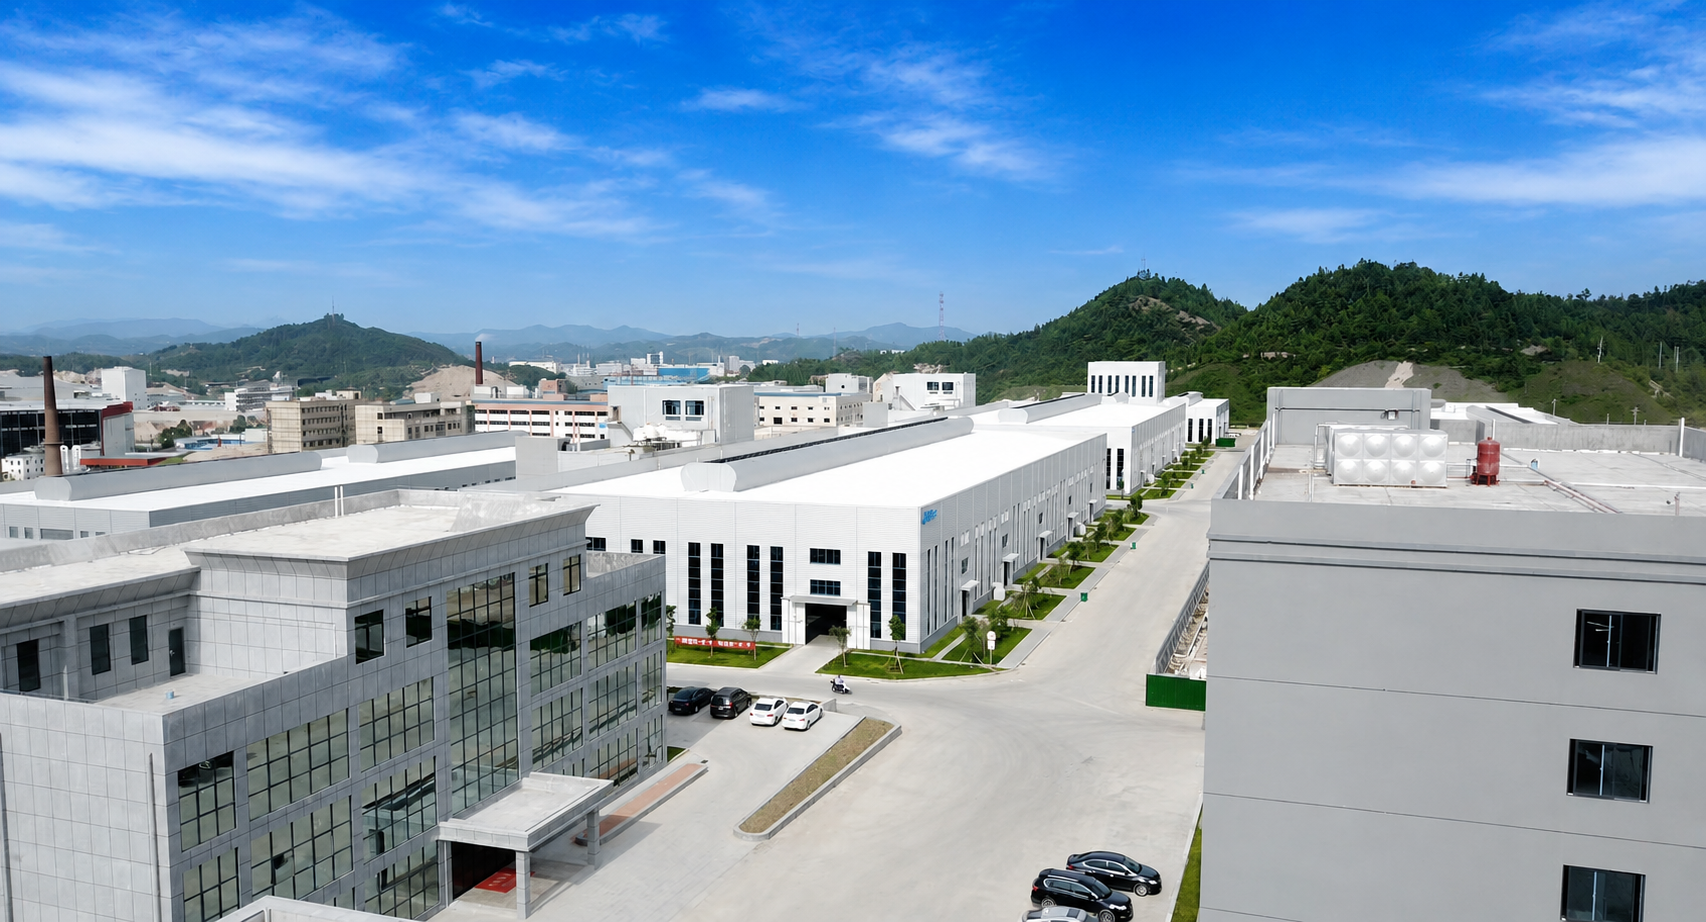
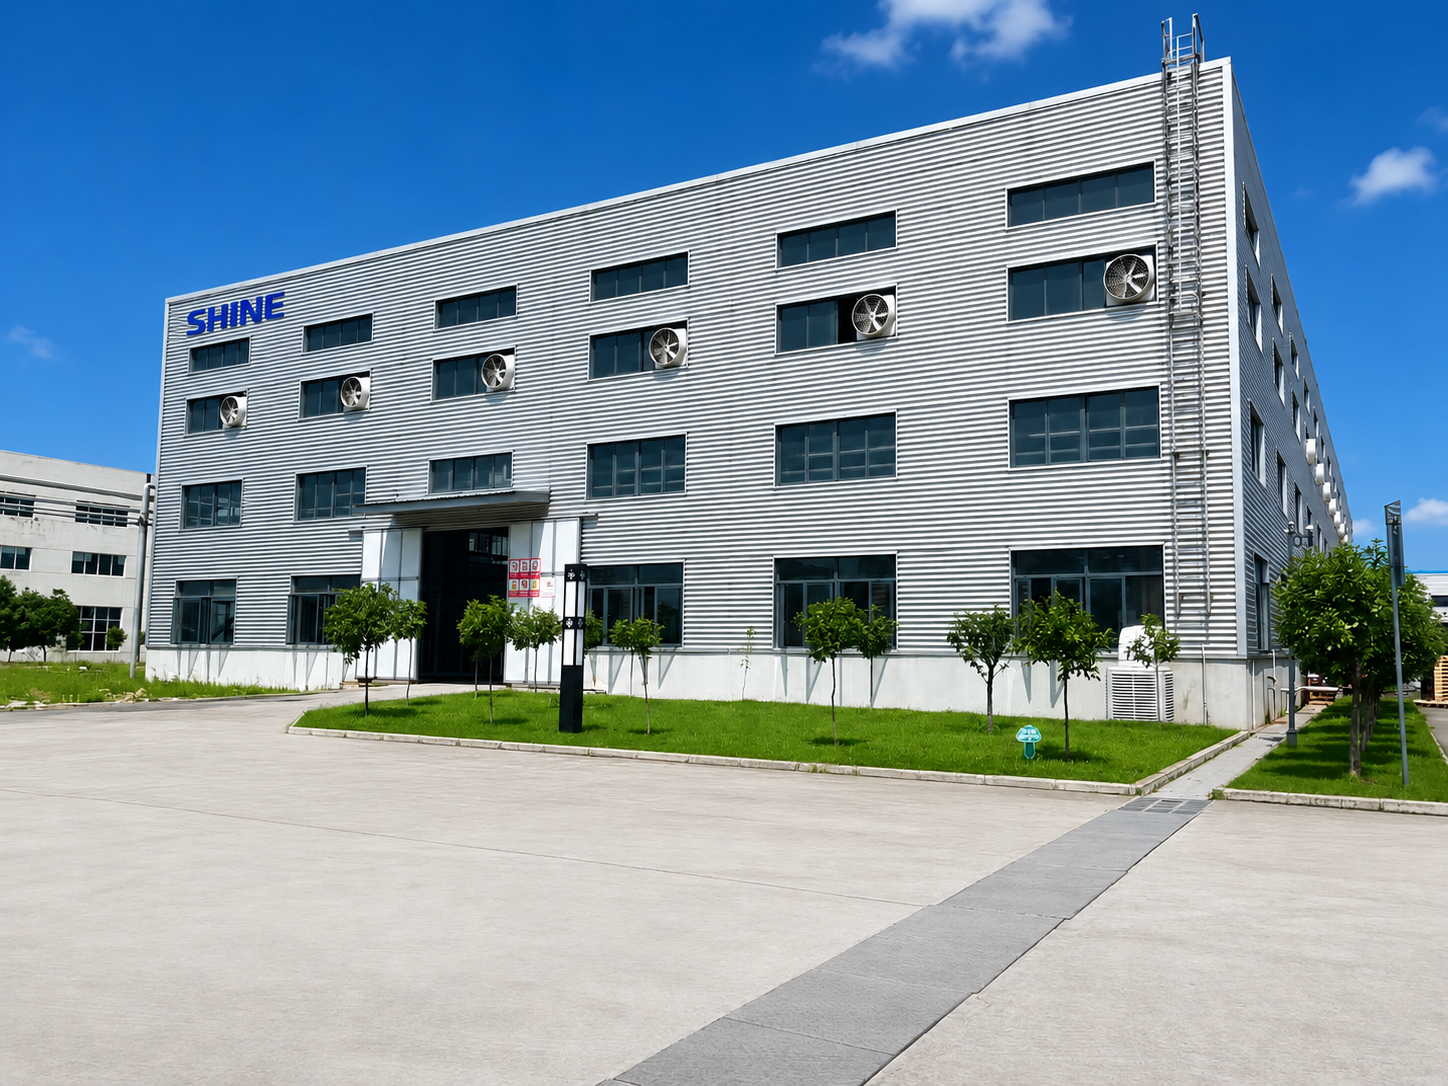
Shine Produktionsanlage
Qualitätsstandards & Compliance
Zertifiziert. Umfasst Design, Produktion, Inspektion und Lieferung. Dies ist kein Zertifikat an der Wand, es ist das System, das sicherstellt, dass sich die Celuka-Charge, die Sie im März bestellt haben, genauso bearbeiten lässt wie die Charge, die Sie im September bestellt haben.
ISO-9001-Qualitätsmanagementsystem
Die in Shines PVC-Rezepturen verwendeten Rohstoffe erfüllen sowohl die RoHS-Anforderung (Blei ≤ 0,1 % im homogenen Material) als auch die REACH-Erklärung (Bleigehalt unter 0,1 % w/w).
Brandschutzklasse DIN 4102 B1 und B2
Für Märkte, die eine EN 13501-1-Euroklassen-Klassifizierung verlangen, können die Produkte die Klassen C-s1,d0 oder B-s1,d1 erfüllen. Unabhängige Prüfungen bei einer Benannten Stelle sind gemäß den Produktspezifikationen erforderlich. Shine kann diese Prüfungen im Auftrag des Käufers veranlassen; die Prüfkosten trägt der Käufer.
Prüfung durch Dritte auf Anfrage
Nach Käuferanforderungen können Prüfungen durch SGS, Bureau Veritas, RoHS und TÜV veranlasst werden. Prüfumfang, Normen und Zeitplan werden vor Beginn bestätigt. Die Prüfgebühren trägt der Käufer. Dies ist gängige Branchenpraxis. Vertrauen Sie keinem Lieferanten, der „alle Zertifizierungen inklusive“ behauptet, wenn er nicht klar die anwendbaren Normen, die Prüfstelle und das Ausstellungsjahr des Berichts benennt.
Häufig gestellte Fragen
Antworten auf häufig gestellte Fragen zu Shine-Produkten und -Dienstleistungen.
Was tut die harte Deckschicht eigentlich?
Die harte Deckschicht entsteht, wenn die Plattenoberfläche während der Produktion schnell abgekühlt wird. Sie ist 0,1 bis 1 Millimeter dick mit einer Härte von Shore D65. Sie liefert drei Dinge: Schraubenauszugfestigkeit, saubere CNC-Kanten und eine Oberfläche, an der Kantenanleim-Klebstoffe greifen. Ohne sie würden Schrauben nicht greifen, Schnittlinien fransen und Kantenbänder nicht haften.
Kann sie Scharniertüren und Schubladenschienen tragen?
Das hängt von der Dichte ab. Ab 0,55 g/cm³ erreicht die Schraubenauszugfestigkeit 900 N oder mehr, was für Standard-Schrankscharniere und Schubladenschienen ausreicht. Unter 0,50 fällt der Halt auf 500 bis 700 N, was für tragende, wiederholt beanspruchte Bauteile ungeeignet ist. Spezifizieren Sie für Badezimmerwaschtisch- und Küchenschrankkorpusse 0,55 bis 0,65 Dichte. Für Türpaneele 5 bis 10 Millimeter Dicke.
Ist sie für Badezimmer und Küchen geeignet?
Ja. PVC nimmt keine Feuchtigkeit auf. Die geschlossenzellige Struktur quillt in feuchten Bedingungen nicht so auf wie MDF. Das ist der Kernvorteil der Celuka-Platte in Badezimmerwaschtischen und Küchenschränken. Bohren Sie alle Schraubenlöcher vor. Lassen Sie 5 Millimeter Lüftungsspalt am Schrankboden. Verwenden Sie für Kantenanleimen PUR-Schmelzklebstoff mit PVC-Kantenband. Schleifen Sie die Deckschicht vor dem Klebstoffauftrag leicht mit 400er Papier an.
Genügt die Brandschutzklasse B1? Welche Zertifizierung ist nötig?
B1 ist die Klassifizierung schwer entflammbar nach DIN 4102-1, akzeptiert für öffentliche Gebäude und Gewerbeflächen in Deutschland und Märkten, die europäischen Brandnormen folgen. Liegt Ihr Projekt im Nahen Osten, in Südostasien oder anderen Regionen ohne DIN-Bezug, bestätigen Sie, ob die örtliche Vorschrift B1 akzeptiert oder einen EN-13501-1-Euroklassen-Bericht verlangt. EN-13501-1-Prüfungen müssen von einer Benannten Stelle durchgeführt werden. Shine kann dies auf Wunsch des Käufers veranlassen. Die Prüfgebühren trägt der Käufer. Für den US-Markt ist eine unabhängige UL-94-Zertifizierung erforderlich.
Wie lange hält sie im Außenbereich?
Fünf bis sieben Jahre. Die harte Deckschicht bietet eine physische Barriere gegen UV, aber die Deckschicht selbst enthält keine konzentrierten UV-Stabilisatoren. Dies ist kein Material für volle Außenbewitterung. Lassen Sie Dehnfugen von 3 bis 5 Millimetern pro Meter. Verwenden Sie Edelstahlbefestigungen mit vorgebohrten, überdimensionierten Löchern. Dunkle Platten können in direkter Sonne Oberflächentemperaturen 15 bis 25 Grad Celsius über weißen Platten erreichen und altern schneller.
Kann sie lackiert werden?
Ja. Die harte Deckschicht ist glatt, schleifen Sie sie daher zuerst mit 400er Papier. Reinigen Sie mit Druckluft und Isopropylalkohol, dann tragen Sie einen Kunststoffprimer auf. Verwenden Sie nur wasserbasierte Acryl- oder Latexfarbe. Verwenden Sie keine öl- oder lösemittelbasierten Farben. Tragen Sie dünne Schichten in mehreren Durchgängen auf. Die volle Aushärtung dauert 30 Tage bei 25 Grad Celsius. Für Außenlackierung fügen Sie einen UV-beständigen Klarlack-Deckanstrich hinzu.
Wie sind Mindestbestellmenge und Lieferzeiten?
Standardspezifikationen: mindestens 2 Tonnen, 7 bis 14 Tage. Expressaufträge: 3 bis 5 Tage. Sonderfarbe, -dichte, -dicke oder -format: plus 14 bis 60 Tage. Die MOQ gilt nach Gewicht, nicht nach Plattenzahl. Eine dünnere, niedrigerdichte Platte ergibt pro Tonne mehr Paneele als eine dickere bei gleichen Abmessungen.
Die Produktvergleiche, technischen Spezifikationen, Verarbeitungsparameter und Anwendungsempfehlungen auf dieser Seite basieren auf Shines aktuellem Produktsortiment und internen Testdaten. Die tatsächliche Produktleistung variiert je nach Dichte, Dicke, Farbe, Rezeptur und Einsatzbedingungen. Der Direktvergleich stellt allgemeine Produkteigenschaften dar. Bestätigen Sie vor der Bestellung die konkreten Leistungswerte für Ihre gewählte Spezifikation. Für eine projektspezifische Bewertung wenden Sie sich an unser Team.
Ähnliche Produkte
Gehen Sie den nächsten Schritt
Drei Wege, um voranzukommen. Wählen Sie je nachdem, wo Sie in Ihrem Beschaffungsprozess stehen. Wir antworten innerhalb von 1 Werktag.