

Chapa de PVC expandido Celuka
A chapa Celuka segura parafusos a 900N ou mais, com uma pele superficial rígida Shore D65, bordas usinadas em CNC limpas que quase não precisam de lixamento e colagem de borda PUR que adere à pele superficial como se fizesse parte dela.
Densidade de 0,50 a 0,80 g/cm³, espessura de 1 a 40 mm, resistência à flexão ≥18 MPa, DIN 4102 B1. Adequada para gabinetes de banheiro, armários de cozinha, móveis de escritório, revestimento interno e sinalização fresada em CNC.
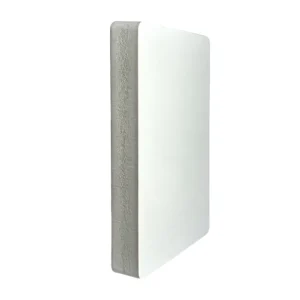
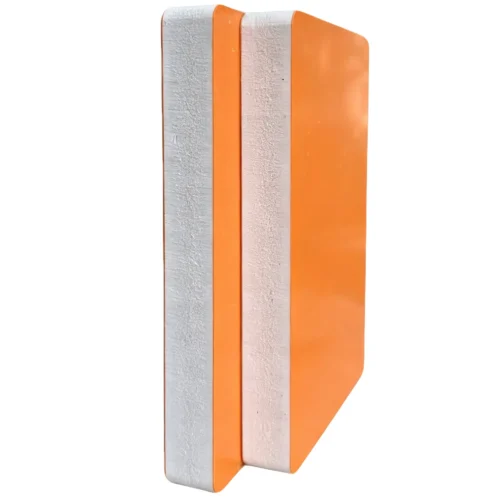
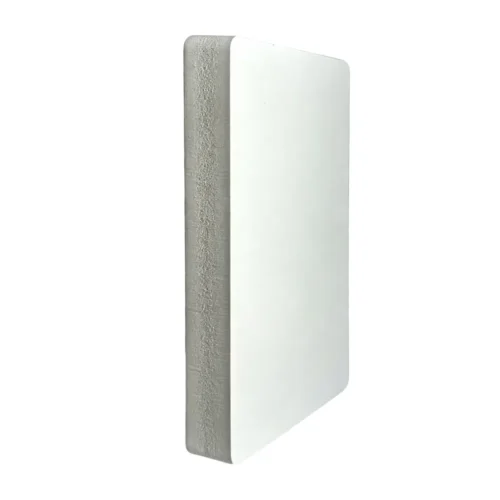
A pele superficial e o núcleo saem da mesma extrusora, então a borda cortada é uma superfície uniforme, não uma pele superficial branca envolvendo um núcleo cinza.
0,35–0,80
Densidade
1–40 mm
Espessura
D65
Shore
≥900N
Retenção de parafusos
Por que fabricantes de armários e móveis migram para a chapa Celuka
O MDF incha em banheiros. Toda vez.
Um gabinete de banheiro feito de MDF resistente à umidade ainda falha. Não imediatamente. Após doze a dezoito meses, as bordas começam a inchar. A lâmina descola. As portas param de fechar. O cliente liga. A substituição custa mais do que o trabalho original valia. A chapa Celuka tem uma estrutura de célula fechada. A estrutura de célula fechada ajuda a manter a água fora, então as dimensões permanecem mais estáveis em condições úmidas do que o MDF.
A conformidade com limites de formaldeído não é mais opcional
O MDF e o aglomerado dependem de resina ureia-formaldeído. A UE vem apertando os limites de formaldeído há anos. Alguns compradores só descobrem que seus armários reprovam na norma quando a carga chega à alfândega. A chapa de PVC expandido não contém nenhum aglutinante à base de formaldeído. As emissões ficam abaixo do limite de detecção da EN 717-1 e atendem ao grau E0 da GB/T 39600. Se o mercado de destino for a Europa ou a América do Norte, só o argumento da conformidade cobre a diferença de custo do material.
Processo de fabricação
Definição e estrutura básica
O processo Celuka é centrado em um torpedo metálico dentro da matriz. Ele ocupa espaço dentro do fluxo de fundido, deixando uma cavidade oca conforme o material sai. Uma placa calibradora refrigerada fica diretamente contra a saída da matriz. A superfície do fundido cai de aproximadamente 190 graus Celsius para menos de 70 graus em 0,5 a 1 segundo. As cadeias de PVC da superfície congelam instantaneamente em um arranjo denso. O agente expansor não tem tempo de se decompor. Essa superfície congelada é a pele superficial rígida. Ela é lisa, densa e mede Shore D65.
O núcleo permanece a 180 a 190 graus. O agente expansor se decompõe e libera gás. Com a superfície já congelada, o gás só pode expandir para dentro, preenchendo a cavidade deixada pelo torpedo. Essa espumação para dentro gera contrapressão que ajuda a produzir uma estrutura de célula fechada uniforme.
A espessura da pele superficial é controlada pelo tamanho do torpedo e pela intensidade de resfriamento, tipicamente entre 0,1 e 1 milímetro. O resfriamento excessivo cria tensão residual que leva ao empenamento. O resfriamento insuficiente produz dureza superficial insuficiente. A temperatura da matriz, a velocidade de extrusão e a temperatura da água de resfriamento devem ser ajustadas com precisão.
A classificação de reação ao fogo B1 vem de um sistema sinérgico de trióxido de antimônio e borato de zinco. O trióxido de antimônio captura radicais de combustão na fase gasosa. O borato de zinco forma uma camada vítrea protetora na superfície e libera água de cristalização a aproximadamente 290 graus Celsius para absorver calor, ao mesmo tempo que reduz a densidade de fumaça causada pelo trióxido de antimônio. Juntos, elevam o índice limite de oxigênio de 23% para entre 28% e 34%. A carga total de retardante de chama varia de 15 a 45 partes por cem partes de resina de PVC.
O auxiliar de processamento ACR, com peso molecular de 500.000 a 1,2 milhão, forma uma rede de emaranhamento tridimensional com as cadeias de PVC para aumentar a resistência do fundido. Quando a resistência do fundido é insuficiente, a pressão do gás de espumação rompe as paredes das células, causando coalescência. A seção transversal revela células grandes ou cavidades visíveis.
Sequência de fabricação: as matérias-primas são misturadas em um misturador de alta velocidade a aproximadamente 120 graus Celsius para dispersão uniforme e, em seguida, transferidas para um misturador de resfriamento de baixa velocidade até 40 a 50 graus. Uma extrusora cônica de rosca dupla plastifica o composto, subindo de aproximadamente 160 graus na zona de alimentação para 190 graus na zona de dosagem. O fundido passa sobre o torpedo para criar o núcleo oco, a superfície congela contra a placa calibradora para formar a pele superficial e o núcleo espuma para dentro para preencher a cavidade. Uma mesa de calibração a vácuo define a espessura e a planicidade finais. Um puxador de lagarta puxa a chapa a velocidade constante, e uma serra automática a corta no tamanho padrão de painel de 1220 por 2440 milímetros. Opcionalmente, o lixamento em ambos os lados mantém a tolerância de espessura em mais ou menos 0,2 milímetro. O filme protetor de PE pode ser aplicado antes da armazenagem.
Como identificar a chapa Celuka
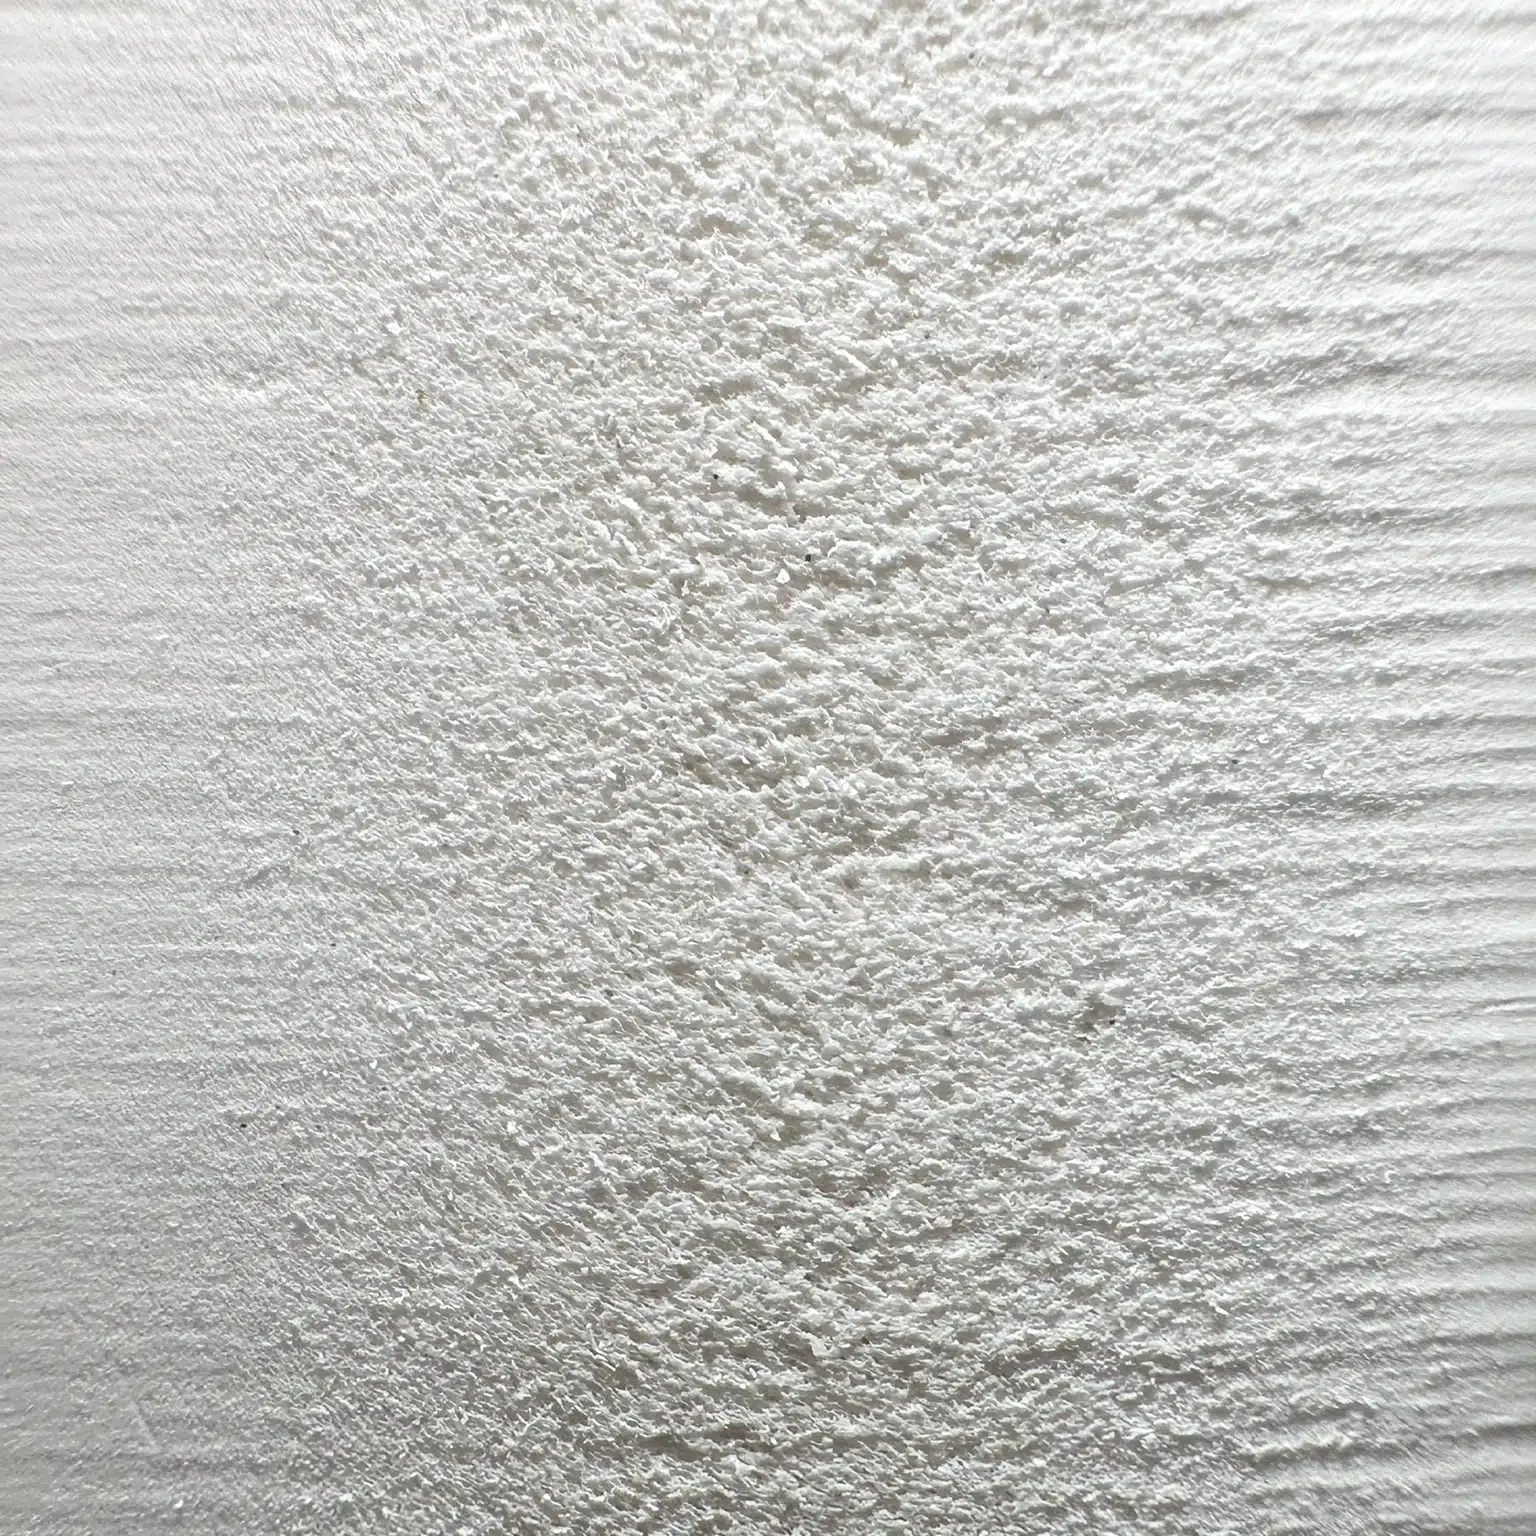
Coloque a chapa sob luz natural.
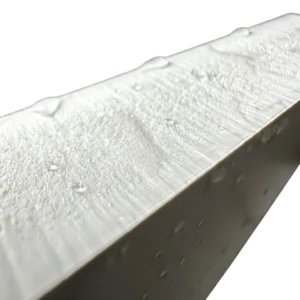
A superfície é lisa e brilhante. Ela reflete luz. Esse é o sinal mais imediato da pele superficial rígida. Uma unha passada sobre a superfície não detecta textura. A pele superficial é densa, com dureza Shore D65.
Corte um pedaço pequeno e examine a seção transversal.
Este é o método de identificação mais confiável. A estrutura em camadas é clara: uma pele superficial rígida e densa nas duas faces, com 0,1 a 1 milímetro de espessura, levemente mais escura que o núcleo. O núcleo é uma estrutura de espuma com células fechadas finas e uniformes. Não há linha de cola entre a pele superficial e o núcleo. Ambos são a mesma resina de PVC, a mesma formulação. A diferença de estrutura vem apenas da diferença na velocidade de resfriamento. Sob ampliação, a transição da pele superficial para o núcleo é contínua. Não há interface abrupta.
Passe-a em uma fresadora CNC ou serra.
Inspecione a borda cortada. Como a pele superficial rígida está presente, a linha de corte sai limpa, sem rebarbas. Esse é um benefício direto da pele superficial e é a verificação rápida mais prática no chão de fábrica.
Especificações técnicas
| Parâmetro | Dados | Referência da indústria |
|---|---|---|
| Espessura | 1 mm a 40 mm | 1 mm a 40 mm |
| Faixa de densidade | 0,35 a 0,80 g/cm³ | Baixa densidade = mais leve e mais barata. Alta densidade = mais rígida |
| Tamanhos padrão | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm |
| Resistência à flexão | Branca, preta, vermelha, azul, amarela, verde, cinza; combinação de cores personalizada disponível | — |
| Resistência à flexão | ≥ 18 MPa | 12 a 25 MPa, dependente da densidade |
| Dureza Shore | D65 | D60 ou superior |
| Temperatura máxima de serviço contínuo | Dados de fábrica ≥ 70°C | HDT@264 psi aprox. 63°C |
| Temperatura de serviço | Até 65°C | Não coloque perto de fontes de calor nem use chapas de cores escuras sob luz solar direta |
| Temperatura de amolecimento Vicat | 73 a 82°C, típico aprox. 75°C | — |
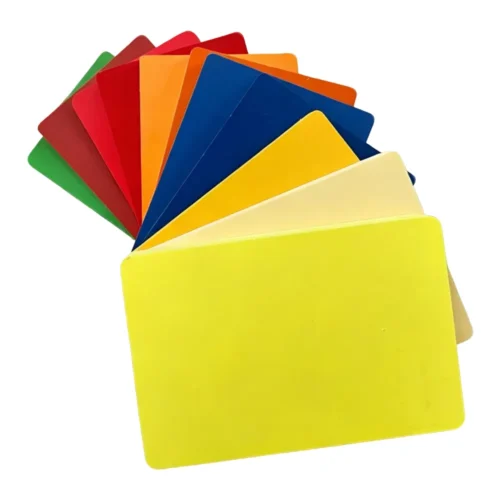
| Cores | Branca, preta, vermelha, azul, amarela, verde, cinza; combinação de cores personalizada disponível | — |
Aviso sobre especificações: Os dados técnicos acima representam valores típicos de ensaios internos da Shine e de referências da indústria. As normas de ensaio são citadas quando aplicáveis. Os valores reais dependem da densidade, da espessura, da cor e do lote de produção da chapa. Para aplicações críticas, solicite dados de ensaio específicos do lote à nossa equipe técnica. Ensaios de terceiros estão disponíveis a pedido e por conta do comprador.
Guia de processamento
A pele superficial rígida da Celuka tem 0,1 a 1 mm de espessura, com dureza Shore D65. Quando uma fresa passa por ela, o corte é limpo; o lixamento é necessário antes da colagem, e as temperaturas de dobra a quente são mais altas do que nas chapas free foam. Usada corretamente, a pele superficial rígida é uma vantagem; usada de forma errada, é um obstáculo.
Usinagem CNC e corte com serra
Colagem de borda: A largura da fita de borda deve ser a espessura da chapa mais 2 a 4 mm. Ar quente a 180 a 200°C, velocidade de avanço de 15 a 20 m/min. Após o aparo, chanfrar para R0,5 a 1,0 mm. A qualidade depende da planicidade da borda serrada e da temperatura de ativação do adesivo.
Laminação PUR: Antes da laminação, lixe a pele superficial rígida com lixa de grão 400, remova a poeira com ar comprimido e limpe com isopropanol para retirar a gordura. Aplique o adesivo PUR a 120 a 140°C na forma fundida, com pressão de 0,3 a 0,5 MPa e tempo de prensagem de 10 a 30 segundos. Em temperatura ambiente acima de 15°C e umidade relativa acima de 40%, a resistência final da colagem é atingida em 3 a 7 dias. Umidade insuficiente leva a uma cura incompleta.
Colagem de borda, laminação e colagem de superfícies
Pintura: Antes de pintar, lixe a pele superficial rígida com lixa de grão 200 a 400. Se você pular o lixamento, a tinta vai descascar. Use apenas tintas acrílicas ou látex à base de água; tintas à base de óleo e à base de solvente atacam o PVC. Aplique primeiro um primer específico para plástico e depois várias demãos finas de acabamento. Deixe cada demão secar antes da próxima; a cura completa leva 30 dias. Não pinte quando a umidade ultrapassar 80%. Para chapas escuras que serão pintadas em cores claras, aplique primeiro um primer branco bloqueador.
Impressão UV: Antes de imprimir, garanta que a energia superficial não seja inferior a 38 dinas/cm. A Celuka como fornecida tem apenas 34 a 36. Trate com corona até 40 a 44 e imprima imediatamente após o tratamento. Pule esta etapa e a tinta vai descascar após alguns meses.
Acabamento de superfície: A pele superficial rígida da Celuka pode ser usada diretamente como superfície acabada. A seção transversal tem cor uniforme da pele superficial ao núcleo, com gradiente suave de densidade, sem necessidade de laminação ou colagem de borda.
Para Celuka com metal, use resina epóxi; torne a superfície do metal áspera por lixamento grosso e aplique um primer. Para Celuka com acrílico, use adesivo estrutural de metacrilato de metila. Não use cola PVA de marcenaria.
Pintura, revestimento e acabamento de superfícies
Pintura: Antes de pintar, lixe a pele superficial rígida com lixa de grão 200 a 400. Se você pular o lixamento, a tinta vai descascar. Use apenas tintas acrílicas ou látex à base de água; tintas à base de óleo e à base de solvente atacam o PVC. Aplique primeiro um primer específico para plástico e depois várias demãos finas de acabamento. Deixe cada demão secar antes da próxima; a cura completa leva 30 dias. Não pinte quando a umidade ultrapassar 80%. Para chapas escuras que serão pintadas em cores claras, aplique primeiro um primer branco bloqueador.
Impressão UV: Antes de imprimir, garanta que a energia superficial não seja inferior a 38 dinas/cm. A Celuka como fornecida tem apenas 34 a 36. Trate com corona até 40 a 44 e imprima imediatamente após o tratamento. Pule esta etapa e a tinta vai descascar após alguns meses.
Acabamento de superfície: A pele superficial rígida da Celuka pode ser usada diretamente como superfície acabada. A seção transversal tem cor uniforme da pele superficial ao núcleo, com gradiente suave de densidade, sem necessidade de laminação ou colagem de borda.
Termoformagem, dobra e fixação
Dobra a quente: Aqueça uniformemente a 70 a 120°C. Para dobra a quente de precisão, recomendam-se 115 a 125°C, com aquecimento segmentado para garantir que o núcleo atinja a temperatura, não apenas a superfície. O raio mínimo de dobra é de 2 a 3 vezes a espessura da chapa. Após a dobra, mantenha o formato e deixe esfriar naturalmente; não resfrie com água. Para curvas complexas, prepare moldes com antecedência para auxiliar na conformação.
Fixação: Os furos-piloto devem ser pré-perfurados. Apertar parafusos autoatarraxantes diretamente vai rachar o núcleo. Use parafusos para madeira de rosca larga e não aperte demais. Especificações de retenção de parafusos: consulte Recursos do produto > Resistência de retenção de parafusos.
Ao instalar, observe que o coeficiente de expansão térmica linear do PVC é de cerca de 0,07 mm/m·°C. O espaçamento entre montantes não deve exceder 400 mm. Use parafusos de aço inoxidável com furos pré-perfurados em espaçamento de 200 a 300 mm.
O corte a laser é absolutamente proibido: O PVC contém cloro, e a alta temperatura do laser libera gás cloreto de hidrogênio, que é tóxico e corrosivo para os equipamentos. Não há exceções.
Solicite amostras de Celuka para teste
Os parâmetros de processamento são um ponto de partida. Sua máquina, seu ferramental e as condições da sua oficina determinam os resultados finais. Solicite amostras na espessura, densidade e cor de sua preferência.
Aplicações
Fabricação de móveis
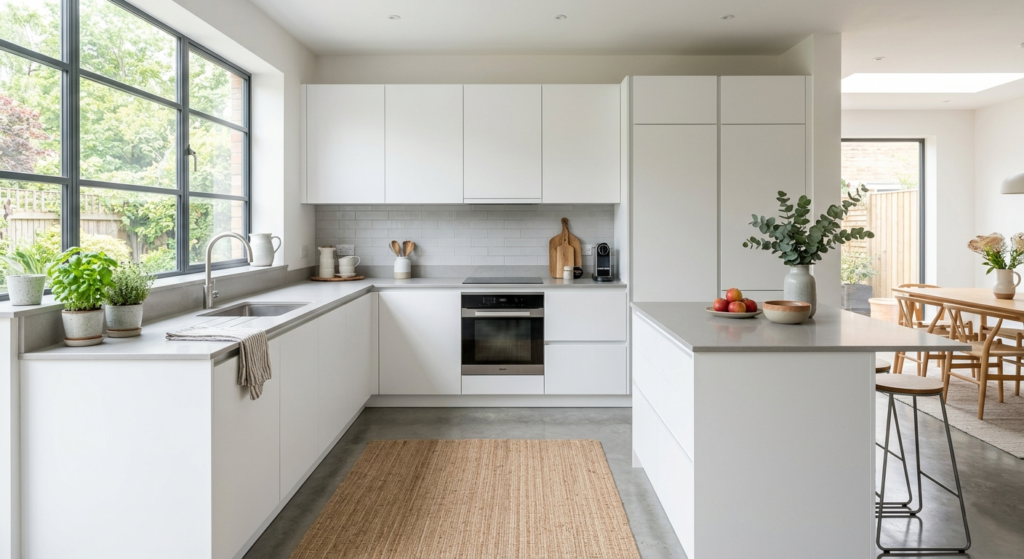
O banheiro é o espaço de maior umidade em um edifício residencial. As chapas tradicionais absorvem umidade em ambientes úmidos, fazendo a colagem de borda rachar e as dobradiças afrouxarem. A estrutura de célula fechada do PVC não absorve água, e a força de retenção de parafusos permanece inalterada em condições úmidas. Não se trata de uma comparação de resistência em condições secas, mas de estabilidade em condições úmidas.
Para corpos de armários, use Celuka de 15 a 18 mm, densidade 0,55 a 0,65 g/cm³ (especificações de retenção de parafusos: consulte Recursos do produto). Pré-perfure os furos-piloto, use parafusos para madeira de rosca larga e não aperte demais. Para portas, use 5 a 10 mm, com revestimento decorativo laminado com PUR e colagem de borda de PVC correspondente.
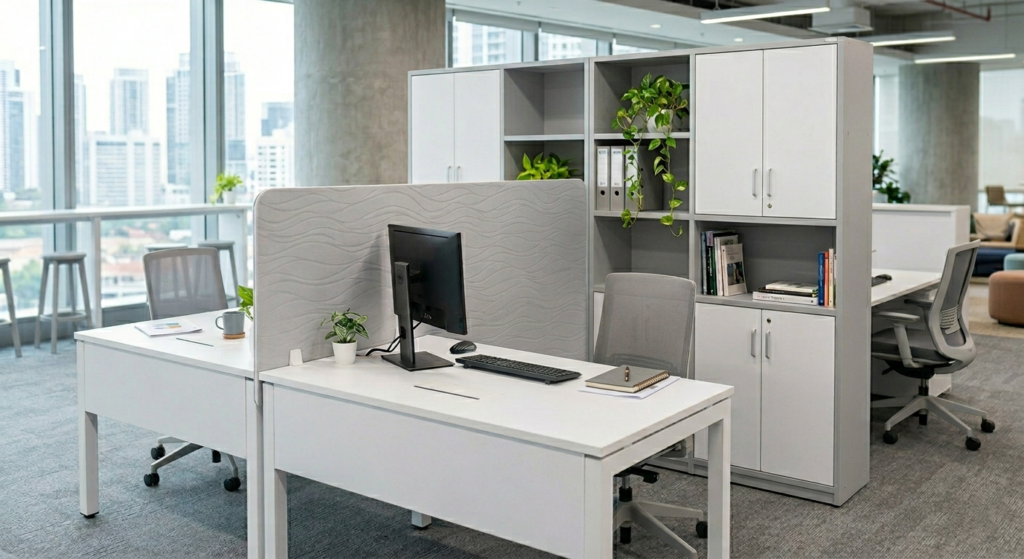
Os armários de cozinha compartilham os mesmos parâmetros dos armários de banheiro; observe que os acabamentos de superfície devem resistir a agentes de limpeza. Para móveis de escritório, pode-se usar a versão retardante de chama B2, com densidade reduzida para 0,50 a 0,60 para reduzir os custos de material. As exigências de carga em ambientes de escritório são menores do que em armários, e o ambiente seco não exige impermeabilização.
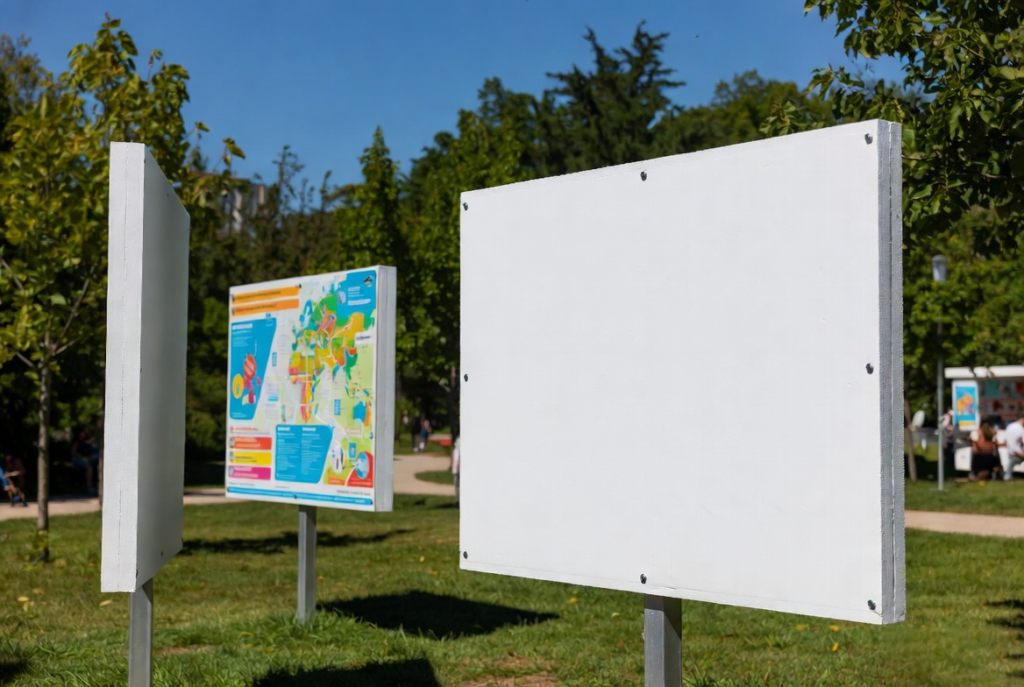
Sinalização externa e estruturas de displays
O papel da Celuka na indústria de publicidade não é o de substrato de impressão. Para impressão, a chapa free foam é mais barata e mais conveniente. A Celuka é posicionada para gravação CNC e para letreiros que exigem resistência estrutural.
Letras e logotipos gravados em 3D representam a aplicação publicitária mais típica da Celuka. A pele superficial rígida é cortada de forma limpa quando a ferramenta passa, e as bordas não precisam de lixamento. Use espessura de 5 a 10 mm, densidade 0,50 a 0,60, com fresa O-flute de corte único para gravação direta. Os displays de ponto de venda também usam Celuka de 5 mm, com corte CNC mais impressão UV, oferecendo maior durabilidade do que a chapa free foam.
Para letreiros comerciais externos, escolha Celuka de 8 a 10 mm; a espessura permite espaço para as folgas de dilatação. Chapas de cores escuras absorvem calor sob luz solar direta – lembre-se de reservar folgas de dilatação de 3 a 5 mm por metro. Se o letreiro precisar funcionar ao ar livre por mais de 7 anos, escolha chapa coextrudada em vez de Celuka. Detalhes sobre classificação de fogo e vida útil externa: consulte Recursos do produto e Especificações técnicas.
Decoração arquitetônica
A decoração arquitetônica é o maior segmento de aplicação global da Celuka.
Para revestimento interno de paredes, use Celuka de 8 a 12 mm, densidade 0,50 a 0,60. Opções com classificação de fogo estão disponíveis onde os códigos de construção exigirem (consulte Recursos do produto para detalhes da B1). O espaçamento entre montantes não deve exceder 400 mm; fixe com parafusos de aço inoxidável em furos pré-perfurados e reserve folgas de dilatação de 5 a 8 mm a cada 3 metros. O coeficiente de expansão térmica do PVC é de 0,07 mm/m·°C – não deixar folgas resultará em empenamento dos painéis.
Para divisórias de escritório, use 12 a 15 mm. O isolamento acústico de camada única é de aproximadamente 25 dB STC; a camada dupla com cavidade de 50 mm e isolamento acústico pode chegar a 35 a 40 dB STC. A seção transversal da Celuka tem cor uniforme da pele superficial ao núcleo, sem necessidade de colagem de borda ou lâmina decorativa, e pode ser usada diretamente como superfície acabada da divisória.
Para tetos, use 8 a 12 mm, com densidade reduzida para 0,45 a 0,55. Leve e resistente à água – a placa de gesso tradicional é danificada pela água, enquanto os tetos de Celuka não precisam ser substituídos após vazamentos em tubulações.
A fôrma de concreto é uma aplicação especial da Celuka. A Celuka de alta densidade, 0,60 a 0,80, com 15 a 18 mm de espessura, pode ser reutilizada de 20 a 60 vezes, dependendo da formulação e da limpeza/manutenção após a desforma. O custo por uso é menos da metade do da fôrma de madeira. Após a desforma, enxágue com água limpa – nenhum desmoldante é necessário. Esta não é uma fôrma permanente, mas uma fôrma reutilizável de rotatividade.
Expositores de varejo e de lojas
Prateleiras e mesas de exposição de varejo exigem chapas cujas bordas podem ficar expostas sem tratamento secundário de borda. A borda cortada com pele superficial rígida da Celuka é a superfície acabada – uniforme na cor, sem linha de demarcação. Use espessura de 8 a 12 mm, densidade 0,50 a 0,65. A chapa pode ser dobrada a quente em formatos curvos, gravada em CNC com logotipos de marca e laminada com películas escovadas metálicas ou de veio de madeira.
Para painéis de parede de lojas pop-up, use Celuka de 5 a 8 mm sem acabamento secundário de superfície, permitindo montagem e desmontagem rápidas. Se forem necessários leveza extrema e baixo custo, a chapa free foam de 3 a 5 mm é uma alternativa. A vantagem da Celuka está na resistência a arranhões após repetidas montagens e desmontagens, permitindo múltiplos ciclos de reutilização.
Não tem certeza se a Celuka atende à sua aplicação específica?
Cada setor tem seus próprios requisitos de densidade, espessura, classificação de fogo e processamento. Seja fabricando móveis, instalando revestimento de paredes ou fresando sinalização 3D, nossa equipe técnica pode fornecer recomendações de especificação sob medida para o seu ambiente de produção.
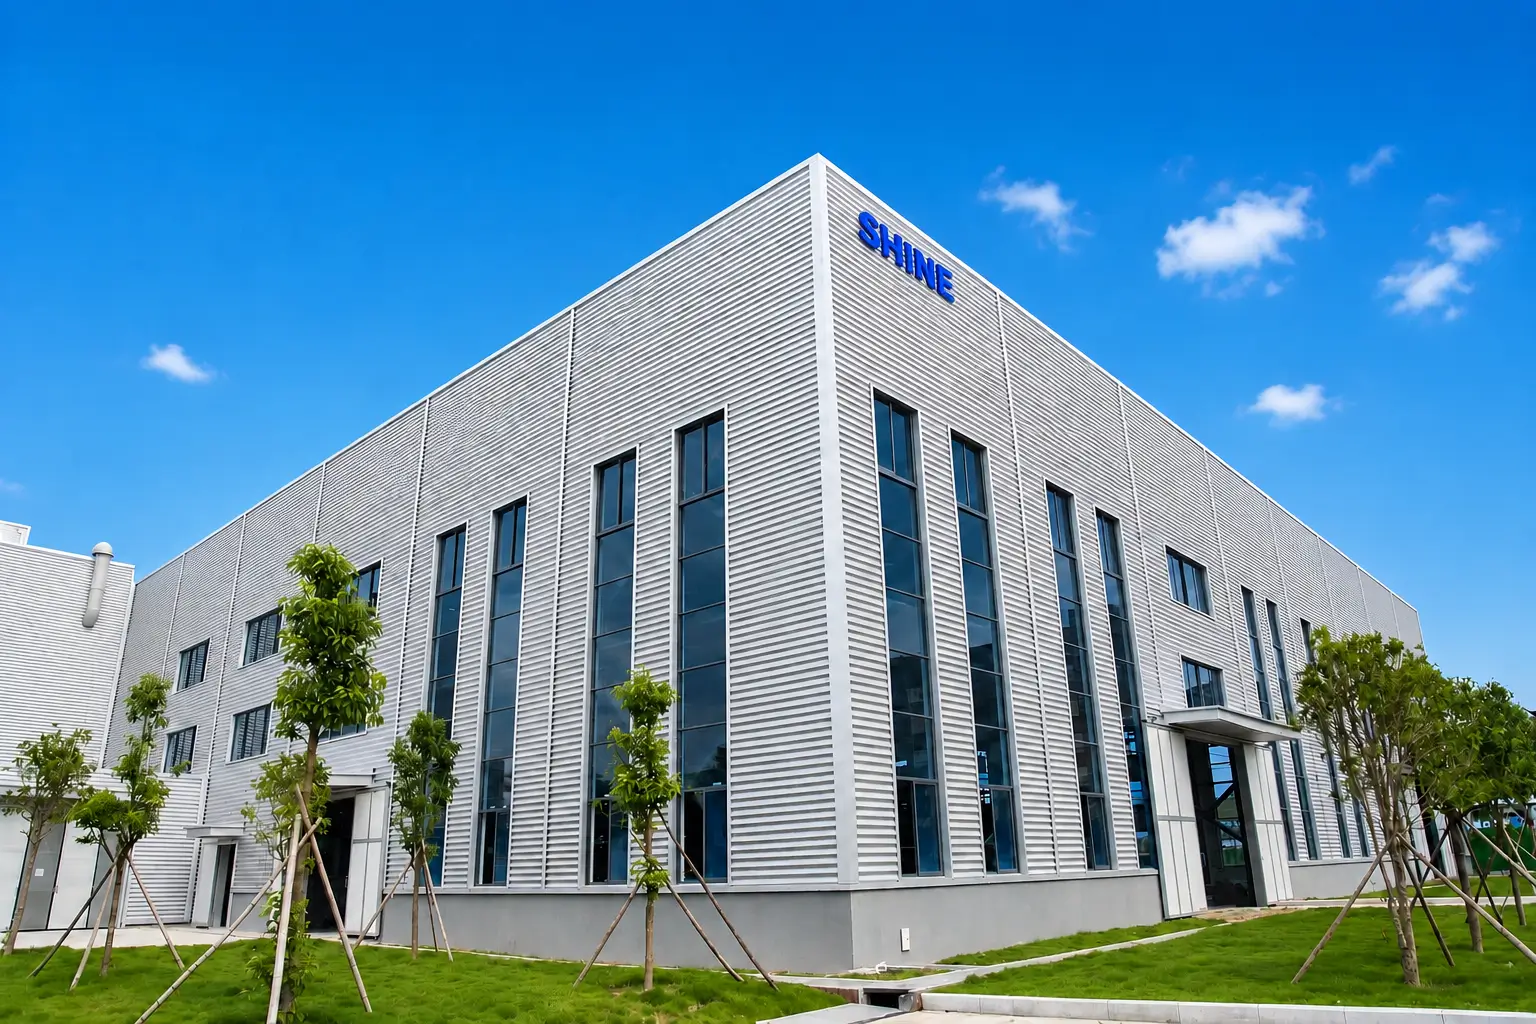
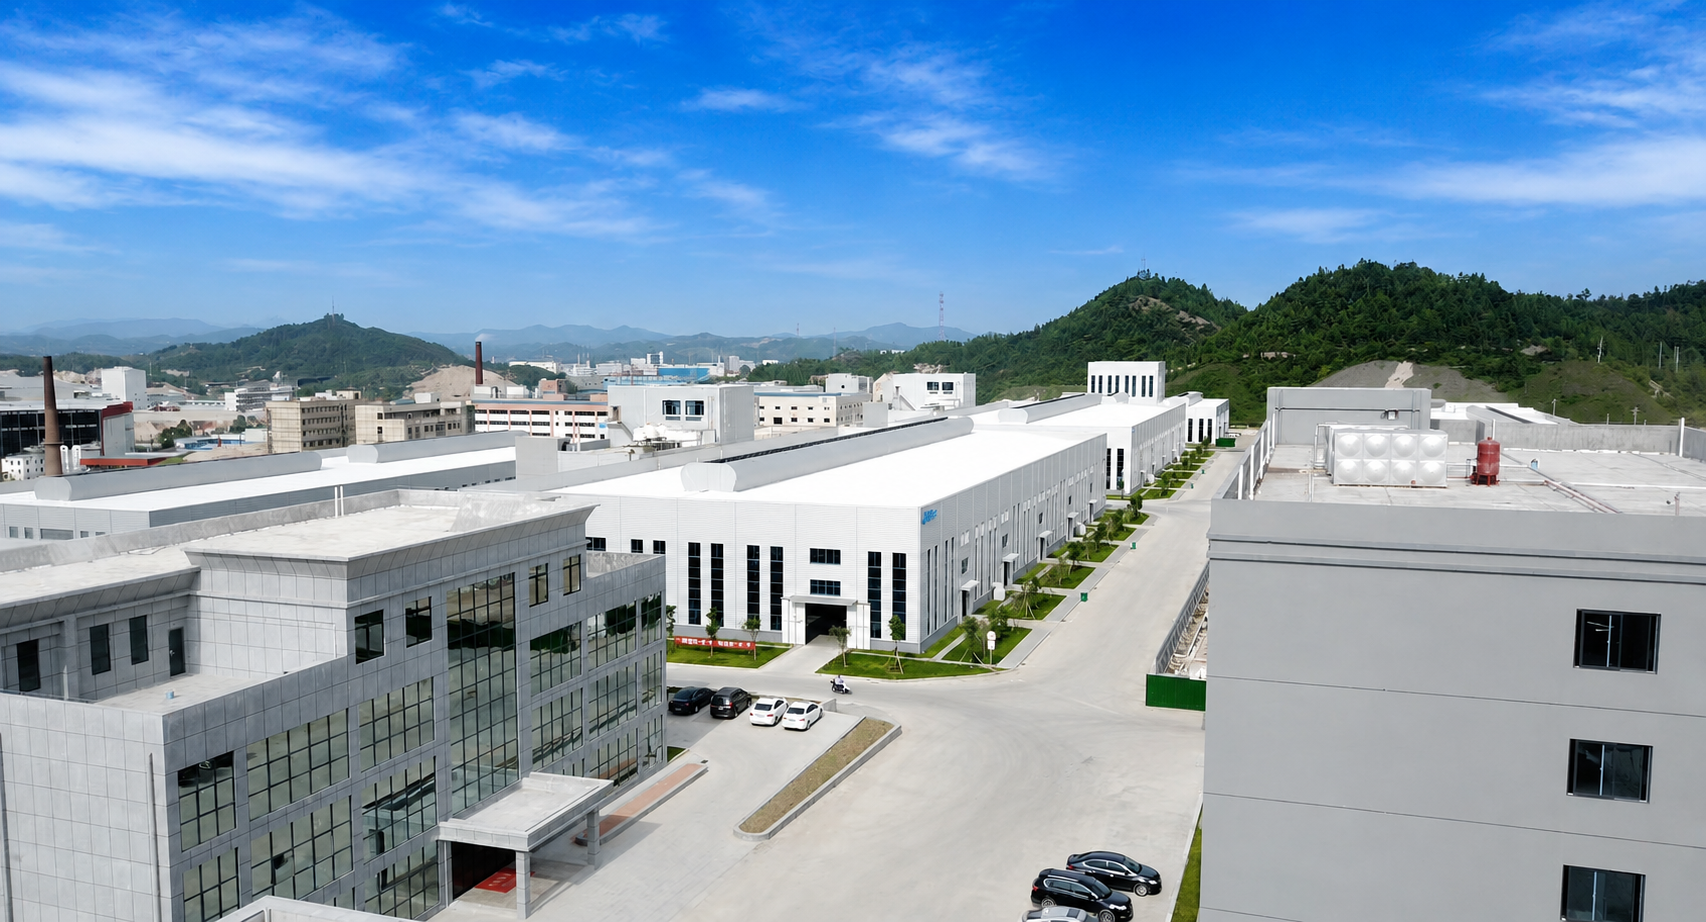
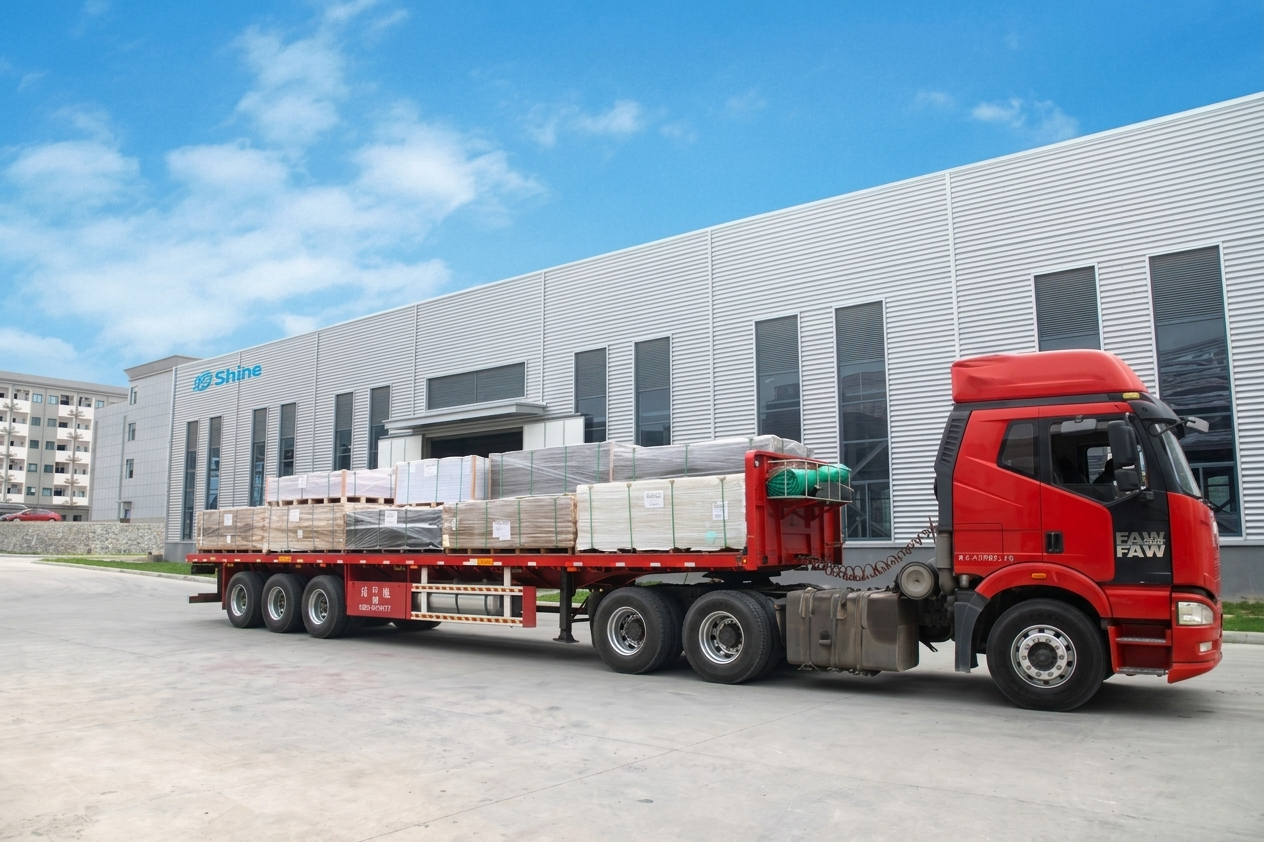
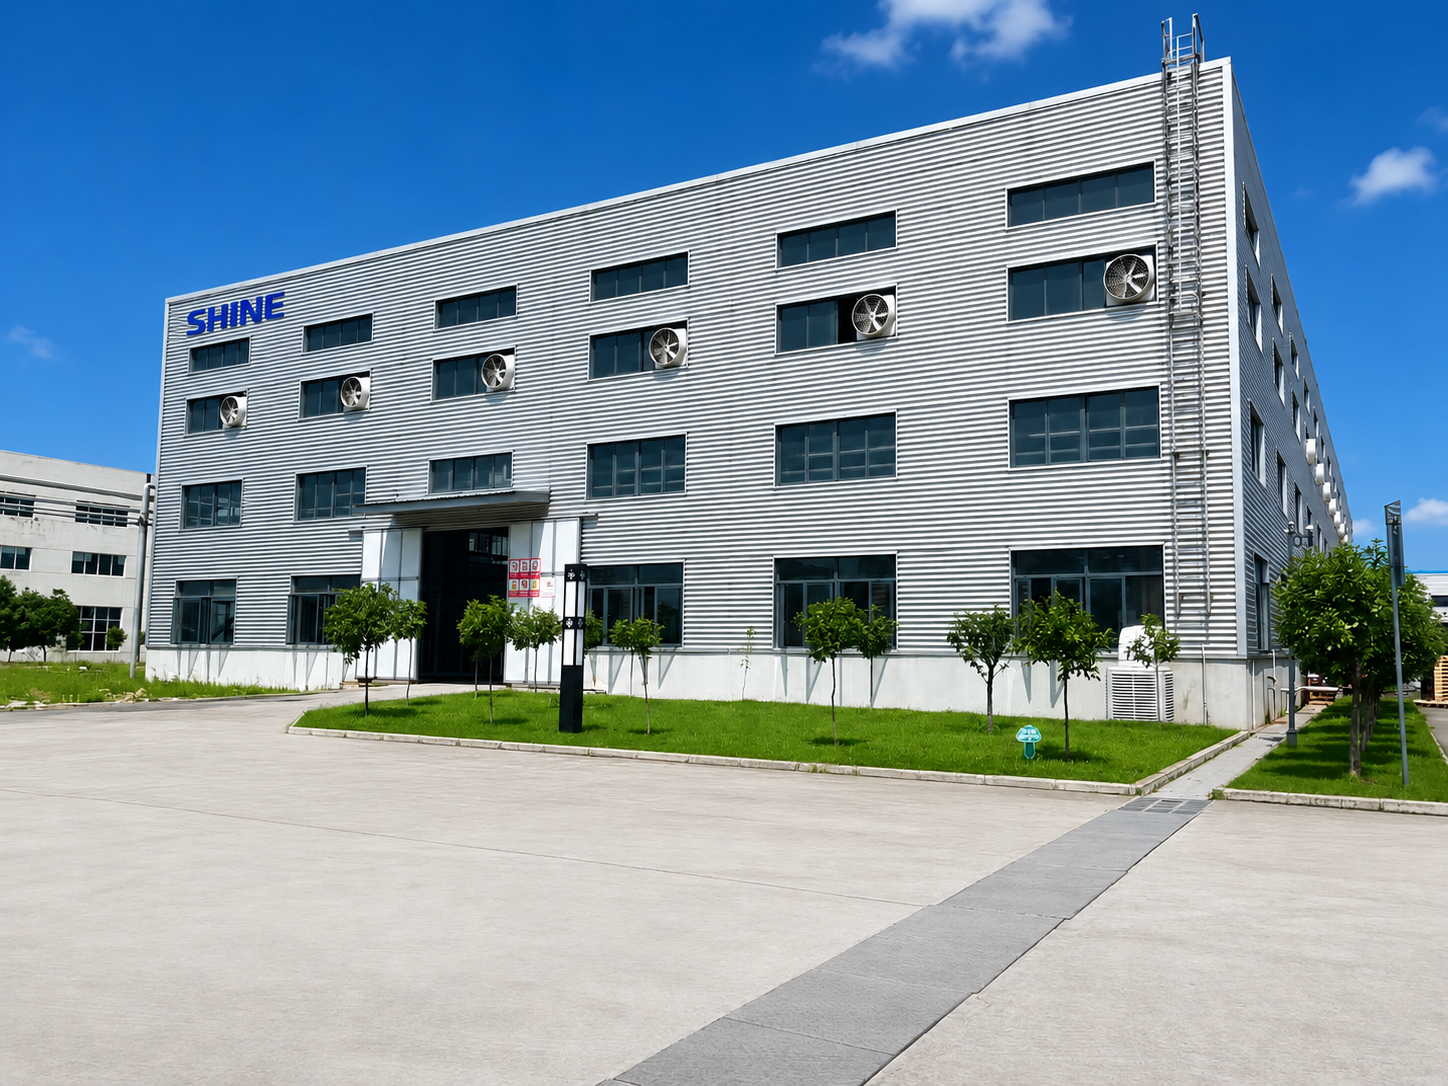
Instalações de produção da Shine
Padrões de qualidade e conformidade
Certificado. Abrange projeto, produção, inspeção e entrega. Isso não é um certificado na parede, é o sistema que garante que o lote de Celuka que você pediu em março usine do mesmo jeito que o lote que você pediu em setembro.
Sistema de gestão da qualidade ISO 9001
As matérias-primas usadas nas formulações de PVC da Shine atendem tanto ao requisito RoHS (chumbo ≤ 0,1% em material homogêneo) quanto à declaração REACH (teor de chumbo abaixo de 0,1% p/p).
Classificação de fogo DIN 4102 B1 e B2
Para mercados que exigem a classificação Euroclass EN 13501-1, os produtos podem atender aos níveis Classe C-s1,d0 ou B-s1,d1. Ensaios independentes em organismo notificado são exigidos conforme as especificações do produto. A Shine pode providenciar esses ensaios em nome do comprador, com os custos de ensaio arcados pelo comprador.
Ensaios de terceiros sob solicitação
De acordo com os requisitos do comprador, podem ser providenciados ensaios pela SGS, Bureau Veritas, RoHS e TÜV. O escopo dos ensaios, as normas e o cronograma são confirmados antes de prosseguir. As taxas de ensaio são arcadas pelo comprador. Essa é a prática padrão do setor. Não confie em um fornecedor que afirma ter “todas as certificações incluídas” a menos que ele especifique claramente as normas aplicáveis, o organismo de ensaio e o ano de emissão do relatório.
Perguntas frequentes
Respostas às perguntas frequentes sobre os produtos e serviços da Shine.
O que a pele superficial rígida realmente faz?
A pele superficial rígida é formada quando a superfície da chapa é resfriada rapidamente durante a produção. Ela tem 0,1 a 1 milímetro de espessura, com dureza Shore D65. Ela oferece três coisas: retenção de parafusos, bordas usinadas em CNC limpas e uma superfície na qual os adesivos de colagem de borda podem agarrar. Sem ela, os parafusos não travariam, as linhas de corte ficariam com rebarbas e a colagem de borda não aderiria.
Ela suporta portas com dobradiças e corrediças de gaveta?
Depende da densidade. A 0,55 g/cm³ ou mais, a retenção de parafusos atinge 900N ou mais, o que é suficiente para dobradiças de armário e corrediças de gaveta padrão. Abaixo de 0,50, a retenção cai para entre 500 e 700N, tornando-a inadequada para componentes estruturais sujeitos a uso repetido. Para caixas de gabinetes de banheiro e armários de cozinha, especifique densidade de 0,55 a 0,65. Para painéis de portas, espessura de 5 a 10 milímetros.
É adequada para banheiros e cozinhas?
Sim. O PVC não absorve umidade. A estrutura de célula fechada não incha em condições úmidas como o MDF. Essa é a principal vantagem da chapa Celuka em gabinetes de banheiro e armários de cozinha. Pré-perfure todos os furos de parafuso. Deixe uma folga de ventilação de 5 milímetros na base do armário. Para colagem de borda, use adesivo PUR hot melt com fita de borda de PVC. Lixe levemente a pele superficial com lixa de grão 400 antes de aplicar o adesivo.
A classificação de reação ao fogo B1 é suficiente? Que certificação é necessária?
A B1 é a classificação retardante de chama da DIN 4102-1, aceita para edifícios públicos e espaços comerciais na Alemanha e em mercados que seguem as normas europeias de incêndio. Se o seu projeto for no Oriente Médio, no Sudeste Asiático ou em outras regiões que não referenciam as normas DIN, confirme se o código local aceita a B1 ou exige um relatório Euroclass EN 13501-1. Os ensaios EN 13501-1 devem ser conduzidos por um organismo notificado. A Shine pode providenciar isso a pedido do comprador. As taxas de ensaio são pagas pelo comprador. Para o mercado dos EUA, é exigida certificação UL 94 independente.
Quanto tempo ela dura ao ar livre?
Cinco a sete anos. A pele superficial rígida fornece uma barreira física contra UV, mas a própria pele superficial não contém estabilizantes UV concentrados. Este não é um material para exposição externa total. Deixe folgas de dilatação de 3 a 5 milímetros por metro. Use fixadores de aço inoxidável com furos pré-perfurados sobredimensionados. Chapas de cores escuras podem atingir temperaturas de superfície de 15 a 25 graus Celsius acima das chapas brancas sob sol direto e envelhecem mais rápido.
Ela pode ser pintada?
Sim. A pele superficial rígida é lisa, então lixe-a primeiro com lixa de grão 400. Limpe com ar comprimido e álcool isopropílico e, em seguida, aplique um primer para plástico. Use apenas tinta acrílica ou látex à base de água. Não use tintas à base de óleo ou à base de solvente. Aplique demãos finas em múltiplas passadas. A cura completa leva 30 dias a 25 graus Celsius. Para pintura externa, adicione um verniz de acabamento transparente resistente a UV.
Quais são a quantidade mínima de pedido e os prazos de entrega?
Especificações padrão: mínimo de 2 toneladas métricas, 7 a 14 dias. Pedidos expressos: 3 a 5 dias. Cor, densidade, espessura ou tamanho personalizados: acrescente 14 a 60 dias. O MOQ é por peso, não por quantidade de chapas. Uma chapa mais fina e de menor densidade rende mais painéis por tonelada do que uma mais grossa nas mesmas dimensões.
As comparações de produtos, as especificações técnicas, os parâmetros de processamento e as recomendações de aplicação desta página são baseados na linha atual de produtos e nos dados de testes internos da Shine. O desempenho real do produto varia conforme densidade, espessura, cor, formulação e condições de operação. A comparação lado a lado representa características gerais do produto. Confirme os valores de desempenho específicos da especificação escolhida antes de fazer o pedido. Para avaliações específicas de projeto, entre em contato com nossa equipe.
Produtos relacionados
Dê o próximo passo
Três maneiras de avançar. Escolha com base na etapa em que você está no seu processo de compras. Responderemos em até 1 dia útil.