

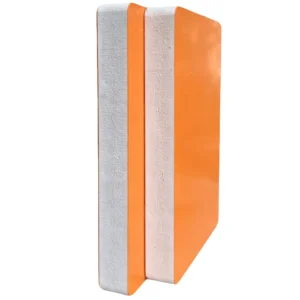
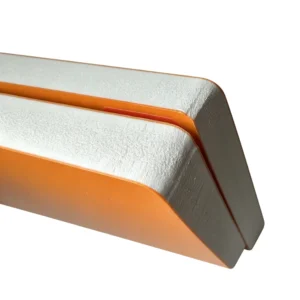
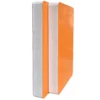
Panneau en PVC rigide expansé coextrudé
Le panneau en PVC rigide expansé coextrudé est conçu pour l'extérieur. Une couche de surface en PVC compact, fusionnée au cœur de mousse dans une seule filière sans joint adhésif, concentre les absorbeurs UV et les stabilisants HALS exactement là où le soleil frappe, donnant au panneau un classement de service extérieur de 8 à 10 ans selon les données usine Shine.
La couche de surface mesure Shore D68. Spécifiez-la pour la signalétique extérieure, le bardage de façade de bâtiment et tout panneau qui doit rester plat et blanc au fil des années de soleil.
Les couleurs foncées vieillissent plus vite que le blanc.
0,35–0,80
Densité
3–30 mm
Épaisseur
D68
Shore
8–10
Années en extérieur
Échecs d'installation extérieure courants
Le panneau en PVC expansé est intrinsèquement fiable pour l'usage extérieur. Mais même le meilleur panneau défaillira s'il est mal installé. Dans les projets réels, la plupart des échecs d'installation extérieure ne sont pas causés par une mauvaise qualité de panneau. La raison est presque toujours la même : la méthode d'installation ne correspond pas au comportement réel du matériau en environnement extérieur.
Jeux de dilatation manquants
C'est la cause la plus courante d'échec d'installation extérieure. Le panneau en PVC expansé se dilate et se contracte avec les changements de température. Pour chaque variation de 10 °C, un panneau de 2,44 mètres de long change de longueur d'environ 1,7 mm. En plein soleil, la température de surface du panneau peut différer de plus de 40 °C entre le jour et la nuit. La dilatation/contraction totale d'un seul panneau peut approcher 8 mm. Si les panneaux sont installés serrés les uns contre les autres, ou si les vis sont enfoncées fermement contre la surface sans permettre aucun mouvement, les panneaux se presseront les uns contre les autres en se dilatant, entraînant gondolage, voilage et fendillement aux joints.
La bonne pratique est de réserver 3 à 5 mm de jeu de dilatation par mètre de longueur de panneau. Pour un mur de 3 mètres de large, l'espace de dilatation total requis est d'environ 10 à 15 mm, et les jeux doivent être remplis d'un mastic souple de la même couleur.
Fixations trop serrées
Les panneaux en PVC expansé doivent être maintenus en place, pas bloqués rigidement. Quand les vis sont enfoncées fermement contre la surface du panneau, le panneau n'a aucune place pour bouger en se dilatant avec la chaleur. Après des dizaines de cycles thermiques, les trous de vis s'allongent ou se déforment, ou la surface du panneau se fissure depuis les trous.
La bonne pratique est de prépercer des trous d'un diamètre 1 à 2 mm plus large que la tige de la vis. N'enfoncez pas les vis à fond ; laissez un jeu d'environ un demi-millimètre entre la tête de vis et la surface du panneau. Quand vous poussez le panneau à la main, il doit pouvoir bouger légèrement.
Quincaillerie incompatible
Les vis en acier ordinaire rouilleront en extérieur. Les taches de rouille marquent la surface du panneau et affectent l'apparence. Plus critique : les fixations corrodées perdent continuellement leur force de maintien. Pour l'installation extérieure de panneaux PVC, les vis en acier inoxydable sont la norme. Elles résistent à la corrosion et maintiennent une force de serrage stable au fil des années de pluie, d'humidité et de changements de température. L'espacement des vis est tout aussi important. Pour l'installation de panneaux muraux verticaux, l'espacement des montants ne doit pas dépasser 400 mm. Dans les lieux venteux comme les ouvertures ou les immeubles de grande hauteur, réduisez l'espacement à 200 à 300 mm. Si l'espacement est trop large, le panneau fléchira de façon répétée sous la pression du vent, créant une contrainte soutenue autour de chaque point de fixation, ce qui peut mener à une fissuration par fatigue après de nombreux cycles.
Panneaux foncés en plein soleil
Sur un panneau PVC noir ou gris foncé en plein soleil d'été, la température de surface peut dépasser 70 °C. Le panneau en PVC expansé commence à ramollir au-dessus de 65 °C. À 70 °C, la rigidité du panneau chute nettement, et il peut s'affaisser entre les points de support ou même se déformer sous son propre poids.
Cela ne signifie pas que les panneaux foncés ne peuvent pas être utilisés en extérieur. L'installation doit plutôt tenir compte de la température de surface plus élevée : réduisez l'espacement entre les supports et choisissez de préférence des panneaux coextrudés, qui ont une meilleure résistance à la chaleur dans la couche externe. Dans les régions dépassant 45 °C, les panneaux blancs ou clairs sont un choix plus sûr, car les couleurs claires réfléchissent plus de rayonnement solaire et ont des températures de surface bien plus basses que les couleurs foncées.
Procédé de fabrication
Définition et structure de base
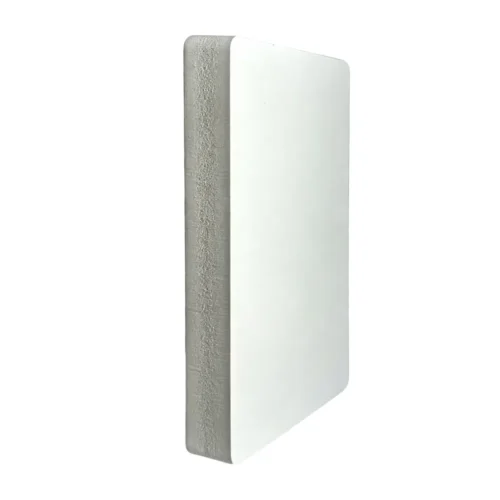
La coextrusion utilise deux extrudeuses tournant simultanément. L'une extrude une couche de surface en PVC compact sans agent gonflant. L'autre extrude un cœur en PVC expansé. Les deux flux de matière fondue se rejoignent dans une seule filière, où la couche de surface est canalisée vers les faces supérieure et inférieure du cœur. Au point de contact, les deux matières fondues sont à 175 à 185 degrés Celsius. Les chaînes moléculaires du PVC de la couche de surface traversent l'interface et s'enchevêtrent avec les chaînes de la couche de cœur. Au refroidissement, cet enchevêtrement se verrouille en une structure unique inséparable. Il n'y a ni colle, ni adhésif, ni joint de colle visible en section.
La couche de surface ne contient pas d'agent gonflant. Sa densité est d'environ 1,3 à 1,4 gramme par centimètre cube, proche du PVC compact. La dureté est Shore D68. Le cœur est une structure expansée à 0,5 à 0,7 gramme par centimètre cube. À l'interface, les mêmes chaînes moléculaires de PVC traversent les deux couches. Il n'y a aucun risque de délamination.
L'épaisseur de la couche de surface est réglable de 0,2 à 0,8 millimètre, contrôlée par le rapport des vitesses de vis des deux extrudeuses. Une couche plus fine convient aux panneaux décoratifs intérieurs où poids et coût comptent davantage. Une couche plus épaisse est spécifiée pour la signalétique extérieure et les façades de bâtiment, offrant une résistance aux rayures plus profonde et une plus grande réserve de stabilisants UV. Les températures de matière fondue des deux extrudeuses doivent rester étroitement assorties. Une différence de température significative cause un désaccord de viscosité à l'interface, produisant des marques d'écoulement visibles sur la surface du panneau.
La protection UV est concentrée dans la couche de surface. Les absorbeurs UV de classe benzotriazole et les stabilisants lumière à amines encombrées (HALS) sont chargés à des niveaux bien plus élevés que dans les formulations standard, et chaque gramme se trouve dans la surface, là où le soleil frappe. Rien n'est gaspillé dans le cœur où il ne servirait à rien. C'est la base technique de la durée de vie extérieure de 8 à 10 ans. Référence du secteur : Freefoam offre une garantie couleur de 10 ans sur le blanc et de 5 ans sur les couleurs foncées pour son bardage extérieur PVC, cohérente avec cette plage de durée de vie. La durée réelle dépend de l'intensité UV, de l'orientation et du choix de couleur.
Le transfert thermique grain bois exploite la densité de la couche de surface. Le film de transfert est pressé à chaud à 120 à 140 degrés Celsius. Le motif fusionne dans le PVC de surface au niveau moléculaire. Aucun adhésif n'intervient. La surface finie est le produit final. Aucun contrecollage secondaire ni peinture n'est nécessaire.
Comment identifier un panneau coextrudé
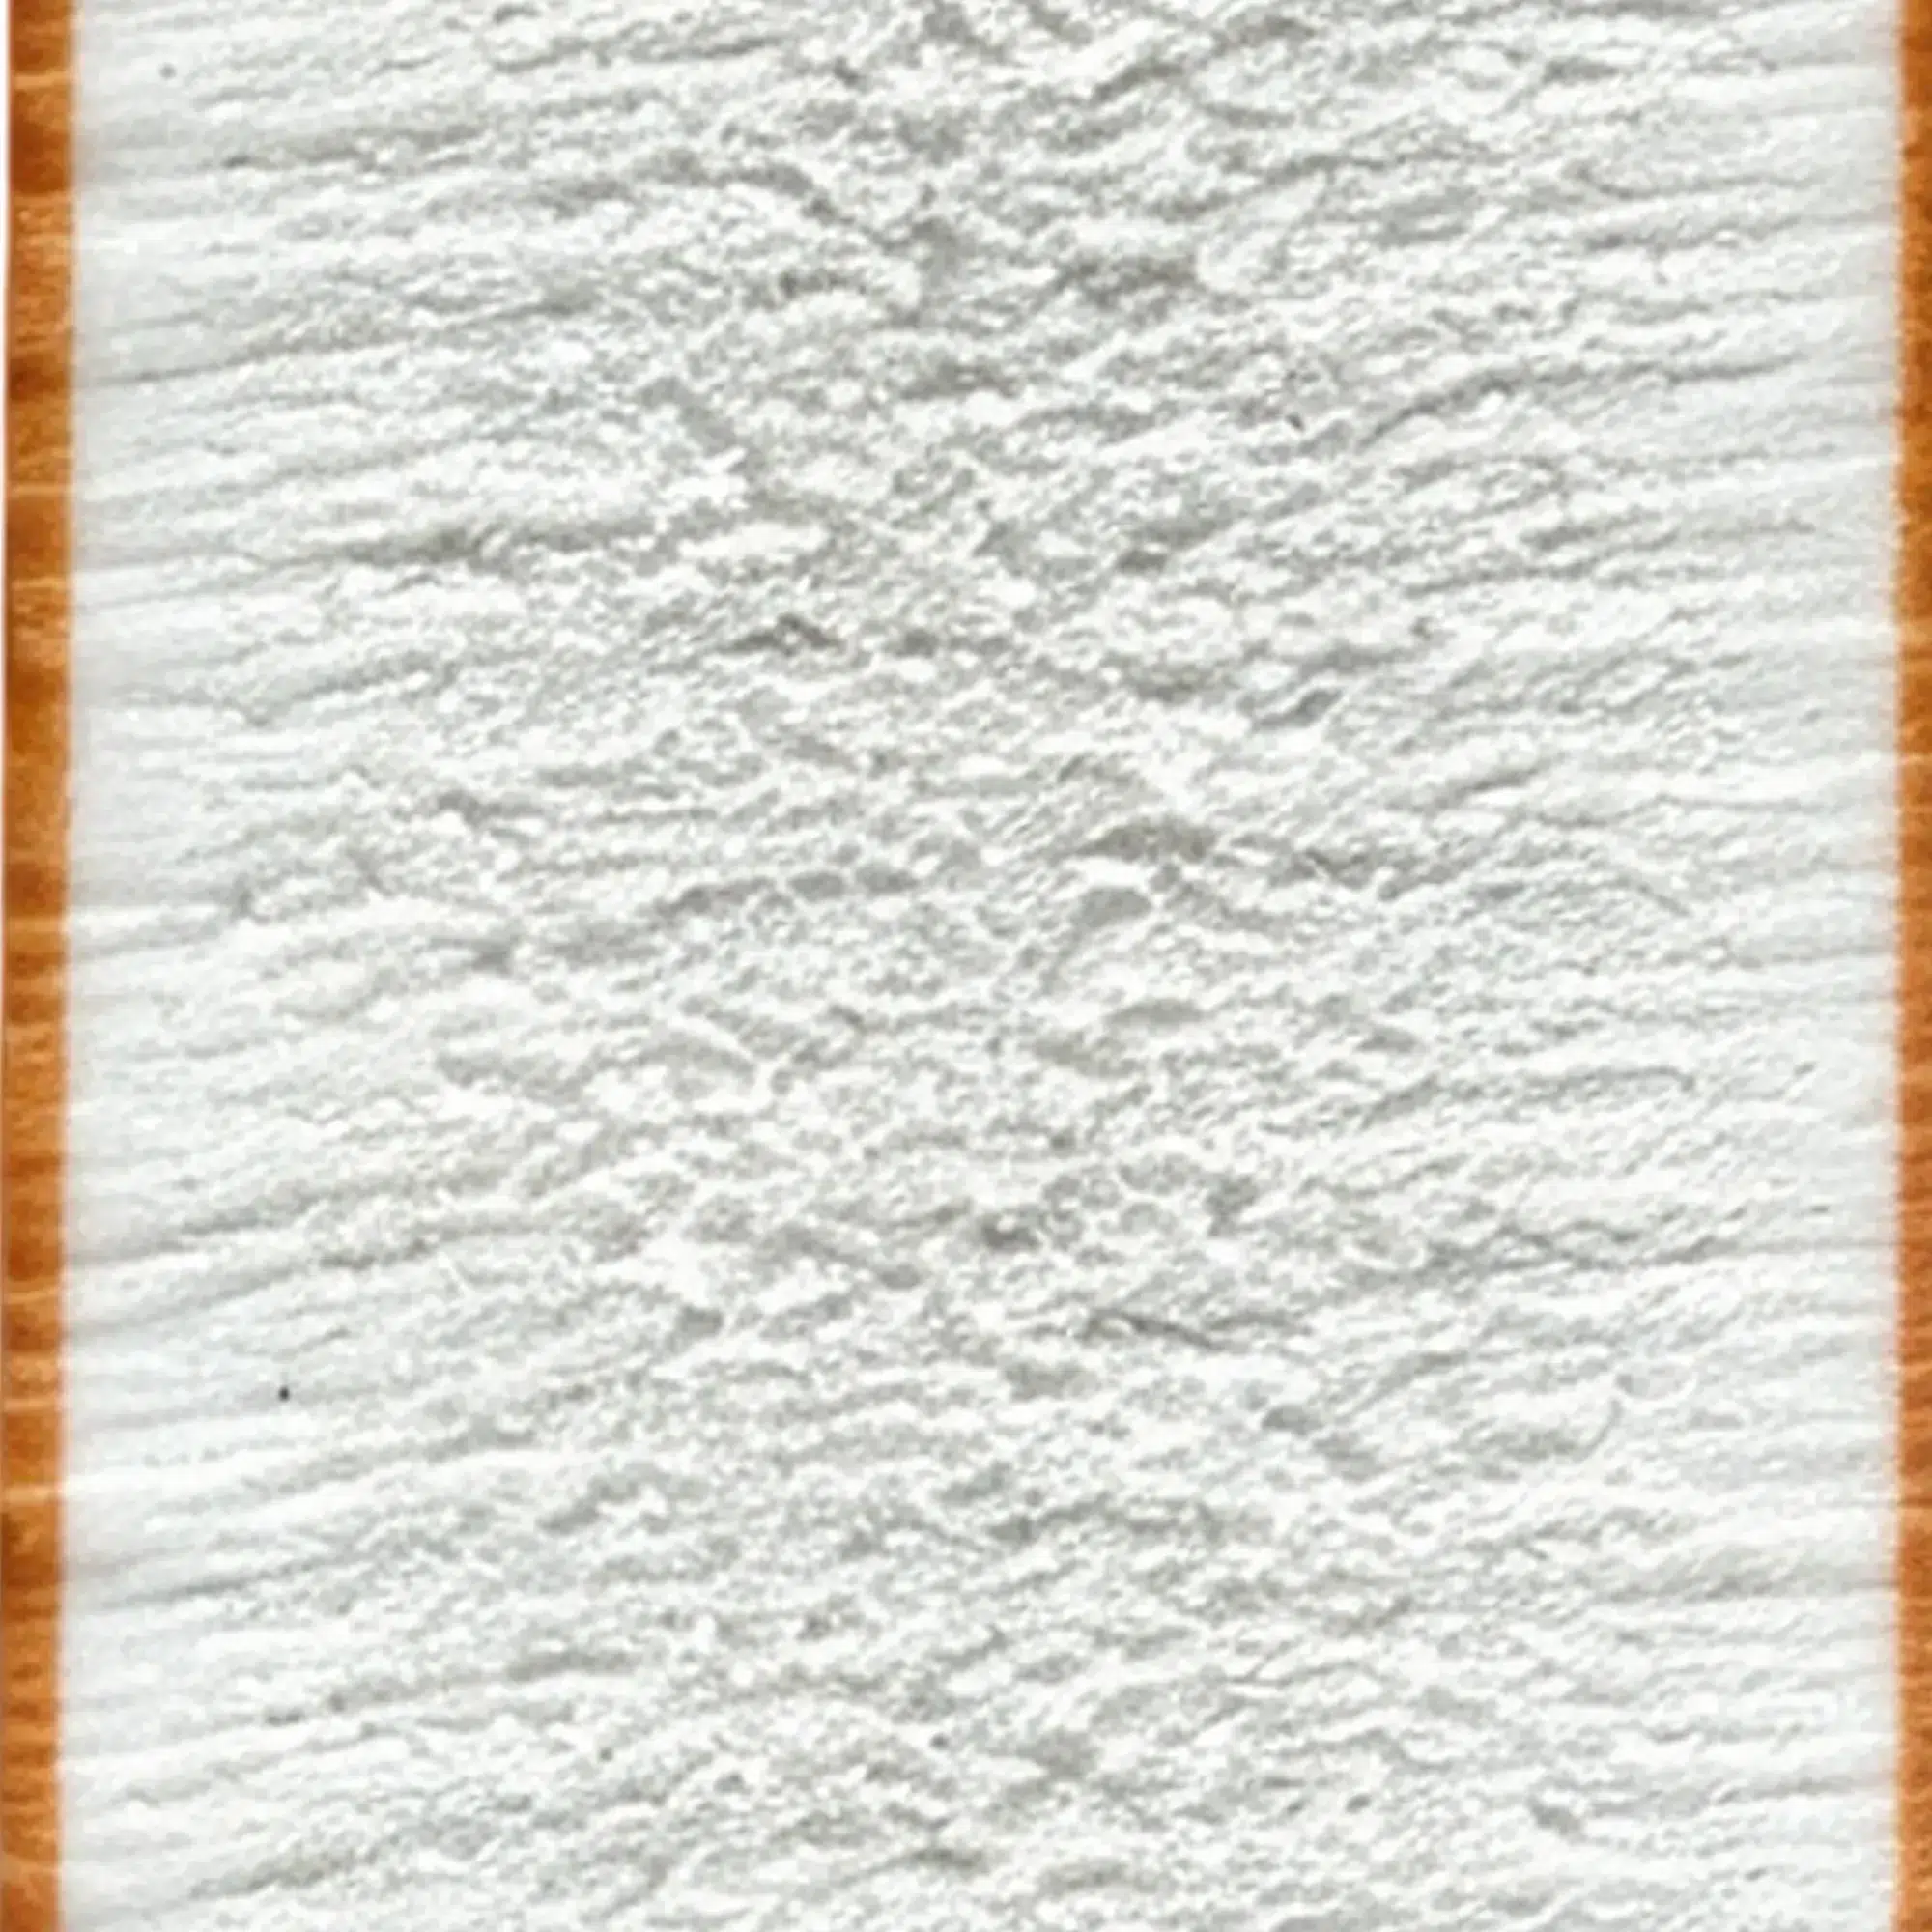
Regardez la surface.
Elle est très lisse, avec un brillant et une réflexion visibles. La dureté est Shore D68. Un ongle passé fermement dessus ne laisse presque aucune trace. C'est le résultat direct d'une couche de surface sans agent gonflant, d'une densité proche du PVC compact.
Regardez la section.
Coupez-le et la structure en couches est claire : une couche de surface dense sur les deux faces, de 0,2 à 0,8 millimètre d'épaisseur, avec un cœur de mousse entre elles. La caractéristique déterminante est l'absence de joint de colle entre la couche de surface et le cœur. Sous grossissement, la transition à l'interface est continue. Pas d'espace de délamination, pas de séparation. Si une ligne de démarcation distincte ou un résidu d'adhésif est visible, le panneau est contrecollé, pas coextrudé.
Rayez la surface avec une lame.
La couche de surface coextrudée ne se soulèvera pas et ne se décollera pas. Un film contrecollé se détachera. C'est le test destructif le plus direct pour les distinguer.
Spécifications techniques
| Paramètre | Valeur | Ce que cela signifie |
|---|---|---|
| Épaisseur | 3 mm à 30 mm | Minimum 3 mm : le procédé de coextrusion ne peut pas produire de plaques plus fines |
| Densité du cœur | 0,35 à 0,80 g/cm³ | Le cœur fournit l'épaisseur et la rigidité. La densité de la couche de surface est d'environ 1,3-1,4 |
| Formats standard | 1220×2440, 915×1830, 1560×3050, 2050×3050 mm | Quatre formats standard |
| Résistance à la flexion | ≥20 MPa | La plus élevée des trois types de panneaux PVC |
| Dureté Shore | D68 | La plus élevée des trois. La couche de surface est quasi en PVC compact |
| Classement au feu | B1 (DIN 4102-1) | Requise pour les applications de bâtiment et les espaces publics |
| Classement UV | Grade 4 (selon la classification usine Shine) | Stabilisants UV concentrés dans la couche de surface |
| Température de service | Jusqu'à 70 °C | Comme pour tous les panneaux PVC, évitez la proximité de sources de chaleur |
| Épaisseur de la couche de surface | 0,2 à 0,8 mm | Réglable pendant la production. Plus épaisse = plus de durabilité et de réserve UV |
| Couleurs | Blanc, noir, couleurs personnalisées | La couleur est dans la couche de surface PVC, pas un revêtement |
Avis sur les données de performance : Les spécifications techniques ci-dessus représentent des valeurs typiques issues des essais internes Shine en conditions de laboratoire contrôlées. La performance réelle dépend de l'épaisseur du panneau, de la densité, de la couleur, de la méthode d'installation, de l'environnement d'exploitation et de l'application finale. Pour des données de performance spécifiques aux conditions de votre projet, contactez notre équipe technique.
Guide de transformation
Usinage CNC
La coextrusion s'usine sur des défonceuses CNC standard avec le même type d'outillage que le Celuka, en utilisant une fraise carbure à une dent hélicoïdale. La différence est la durée de vie de l'outil. La couche de surface en PVC compact, d'une densité de 1,3 à 1,4 g/cm³ et d'une dureté Shore D 68, use les arêtes de coupe environ 30 % plus vite que le Celuka.
Paramètres : 18 000 à 24 000 tr/min, vitesse d'avance 3 500 à 5 500 mm/min, profondeur par passe 3 à 6 mm, charge de copeau 0,2 à 0,4 mm par dent. L'air comprimé pour l'évacuation des copeaux est obligatoire. Utilisez un outil neuf pour chaque travail de coextrusion ; n'utilisez pas un outil qui a déjà coupé du Celuka ou du Free Foam. Vérifiez l'affûtage après chaque 50 à 80 plaques. Un outil émoussé sur la coextrusion produit des micro-éclats sur la couche de surface, car la surface dure ne fond pas comme le Free Foam. Elle s'écaille.
Les changements de charge d'outil à la transition surface-cœur sont plus prononcés que sur le Celuka. La différence de densité entre la couche de surface (~1,3 à 1,4) et le cœur (~0,5 à 0,7) est plus grande que le gradient peau-cœur du Celuka. Quand l'outil passe de la couche de surface au cœur, la charge chute nettement, puis remonte en frappant la couche de surface inférieure. C'est normal. Si l'outil vibre à la transition, réduisez légèrement la vitesse d'avance ou vérifiez l'affûtage.
Sciage
Même configuration de scie que le Celuka : lame carbure 80 dents, scie 250 mm, dépassement de lame 3 à 5 mm. La différence quand la lame est émoussée : la surface du Celuka fond légèrement sous la friction. La surface de la coextrusion est plus dure et plus dense. Elle s'écaille. Des micro-éclats apparaissent le long du bord coupé de la couche de surface. La solution est l'affûtage de la lame, pas l'ajustement des paramètres. Si vous voyez des éclats sur le bord coupé, changez la lame.
Impression, peinture et finition de surface
Impression UV. L'énergie de surface d'usine est d'environ 38 à 40 mN/m, suffisante pour l'impression UV directe. Si le panneau a été stocké plus d'un mois ou si la surface a été manipulée, testez au stylo dyne. Sous 38 mN/m : traitement corona ou promoteur d'adhérence. La surface lisse de la coextrusion produit des impressions plus vives que la surface mate du Free Foam : moins de diffusion de lumière signifie des couleurs plus saturées. Pour une finition mate sur la coextrusion, poncez légèrement la surface au papier fin ou spécifiez une coextrusion à surface mate.
Peinture. Même préparation que le Celuka : poncez au grain 400, nettoyez, appliquez un primaire plastique à base d'eau, peignez avec de l'acrylique ou du latex à base d'eau. N'utilisez pas de peintures à base d'huile ou de solvant.
Thermoformage, cintrage et fixation
Thermoformage. Chauffez à 120 à 140 °C. Appliquez la chaleur uniformément sur la zone de cintrage, résistances en bande ou four, pas un décapeur ponctuel. Temps de chauffe : 30 secondes par millimètre d'épaisseur de panneau. Rayon de courbure minimal : 3 fois l'épaisseur du panneau. La couche de surface a moins de capacité d'étirement que la peau du Celuka : des rayons plus serrés fissureront la surface. Après le cintrage, maintenez la forme et laissez refroidir naturellement. Ne trempez pas à l'eau.
Fixations mécaniques. Prépercez tous les trous de vis. Fixations en acier inoxydable uniquement pour les applications extérieures et humides. Diamètre de vis : 3 à 4 mm pour les panneaux jusqu'à 12 mm, 4 à 5 mm pour les panneaux plus épais. Gardez les vis à au moins 15 mm du bord du panneau. Pour les applications de façade, prépercez des trous 1 à 2 mm surdimensionnés pour permettre la dilatation thermique : les panneaux contraints gondoleront.
Demander des échantillons coextrudés pour essai
La dureté de surface et les caractéristiques d'usure d'outil de la coextrusion diffèrent du Celuka et du Free Foam. La meilleure façon de confirmer le comportement d'usinage, l'adhérence d'impression et la qualité de surface est de tester un échantillon sur votre propre ligne.
Applications
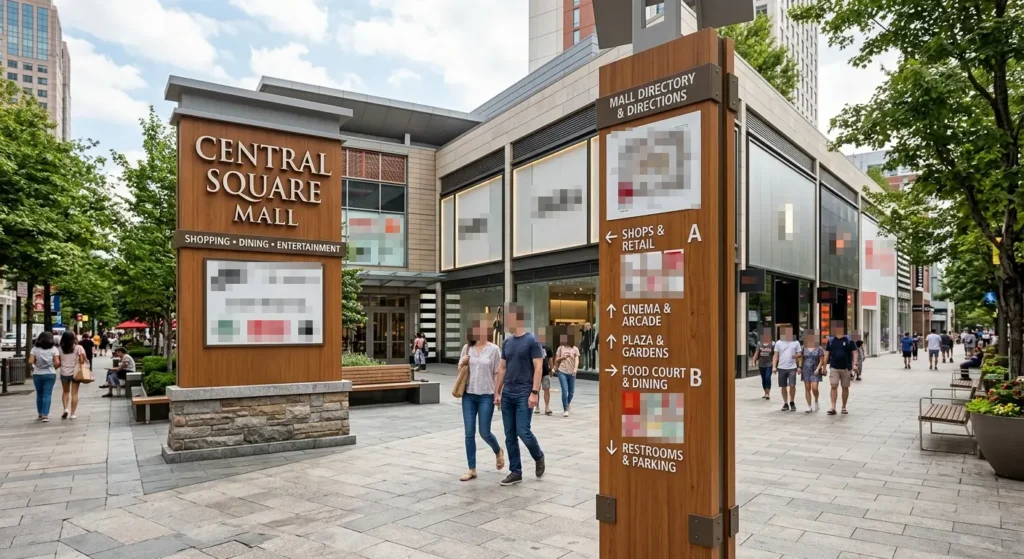
Signalétique extérieure et applications résistantes aux intempéries
La signalétique extérieure couvre les enseignes d'identification de bâtiment, les enseignes monumentales, la signalisation routière et les pylônes directionnels. Des applications où l'enseigne reste dehors la majeure partie d'une décennie et doit rester plate, blanche et lisible au fil des saisons de soleil, de pluie et de cycles de température.
Spécification recommandée : coextrusion, 5 à 10 mm. Options classées au feu disponibles (voir Caractéristiques du produit pour le détail B1). Pour les exigences d'installation (type de fixation, dimensionnement des trous, jeux de dilatation), voir Guide de transformation > Fixation et Problème 1 ci-dessus.
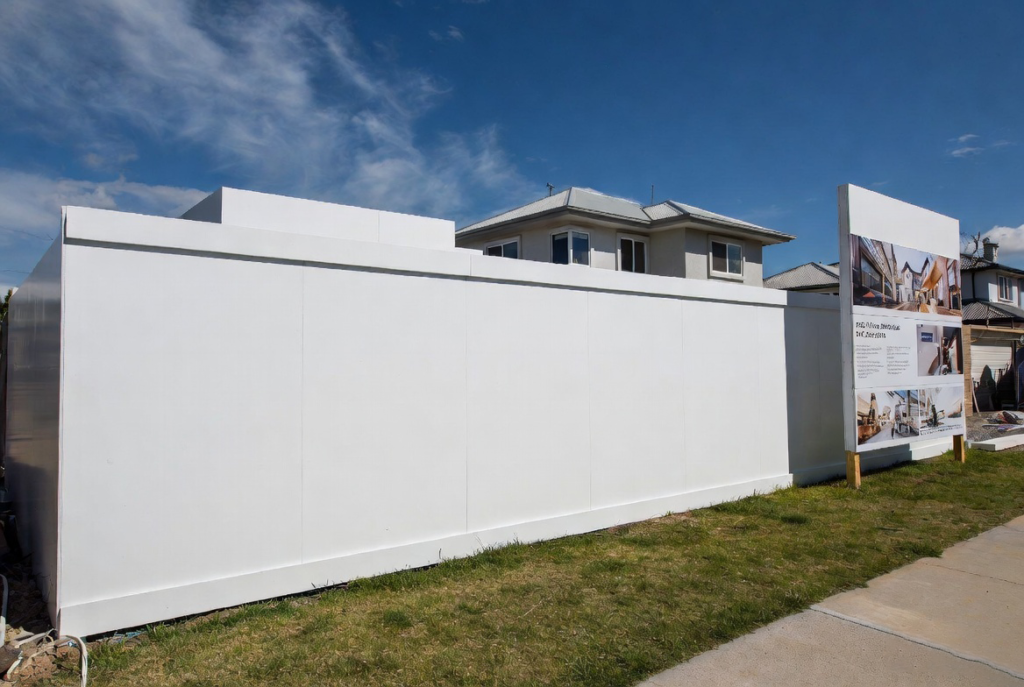
Bardage de façade de bâtiment
Le bardage de façade de bâtiment inclut le bardage à lame d'air, les panneaux de façade et le revêtement mural extérieur. La coextrusion remplace les panneaux composites aluminium et le panneau de fibrociment pour les applications de façade où poids, résistance à la corrosion et isolation thermique comptent.
Spécification recommandée : coextrusion, 8 à 12 mm, densité 0,55 à 0,70 g/cm³. La couche de surface stabilisée UV face vers l'extérieur. Pour les calculs de jeux de dilatation et les spécifications de fixation, voir Guide de transformation et Problème 1 (Jeux de dilatation manquants) ci-dessus.
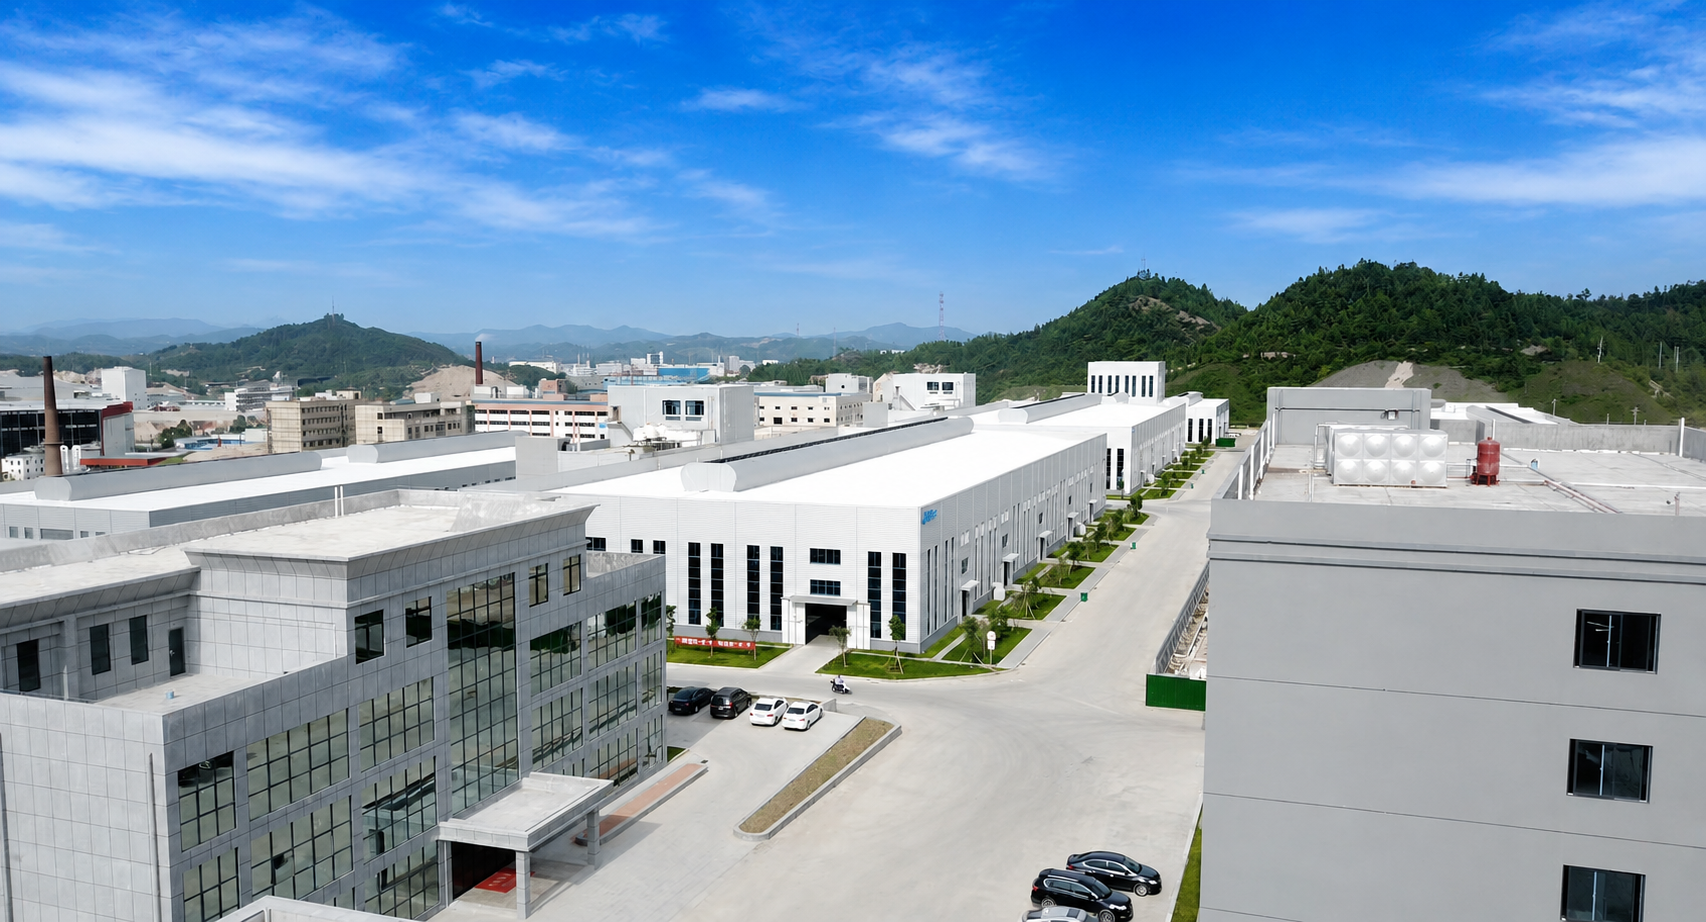
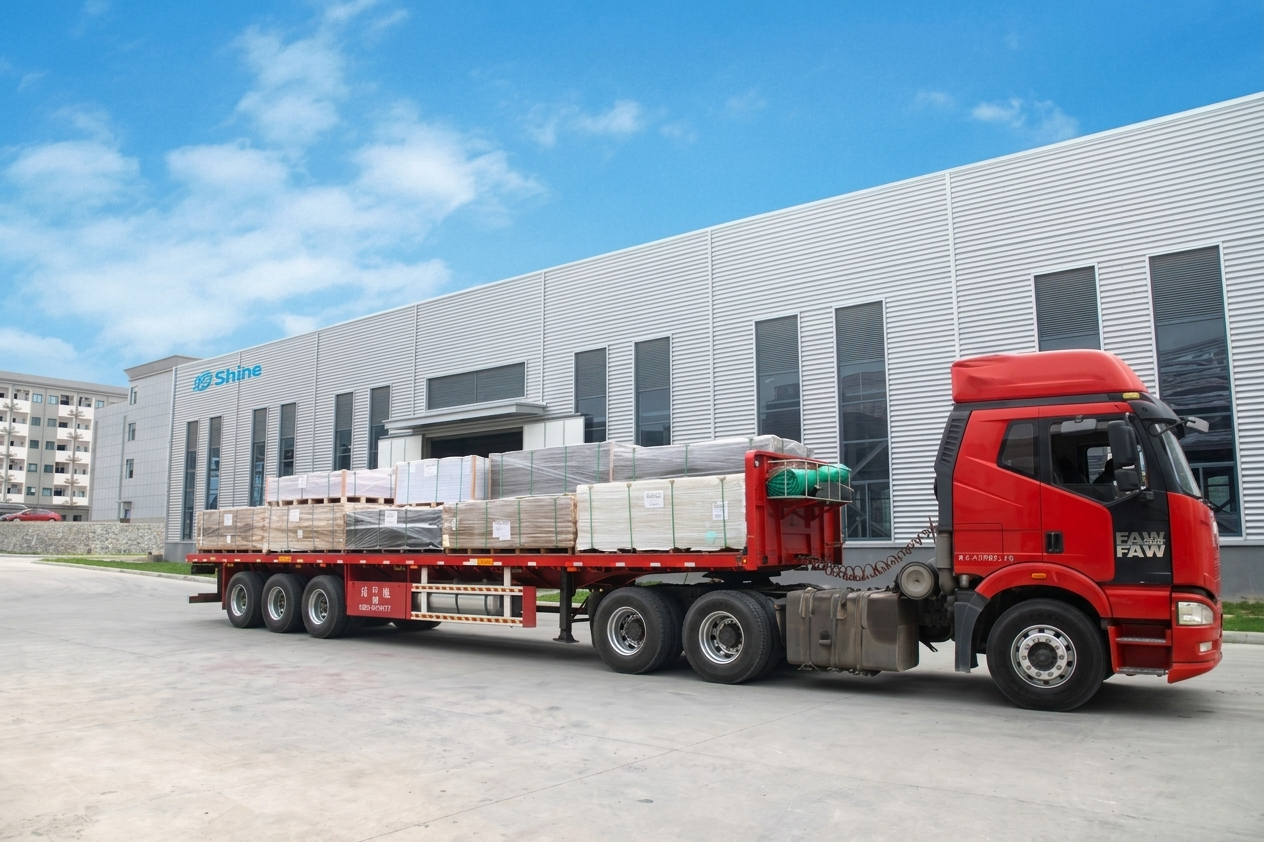
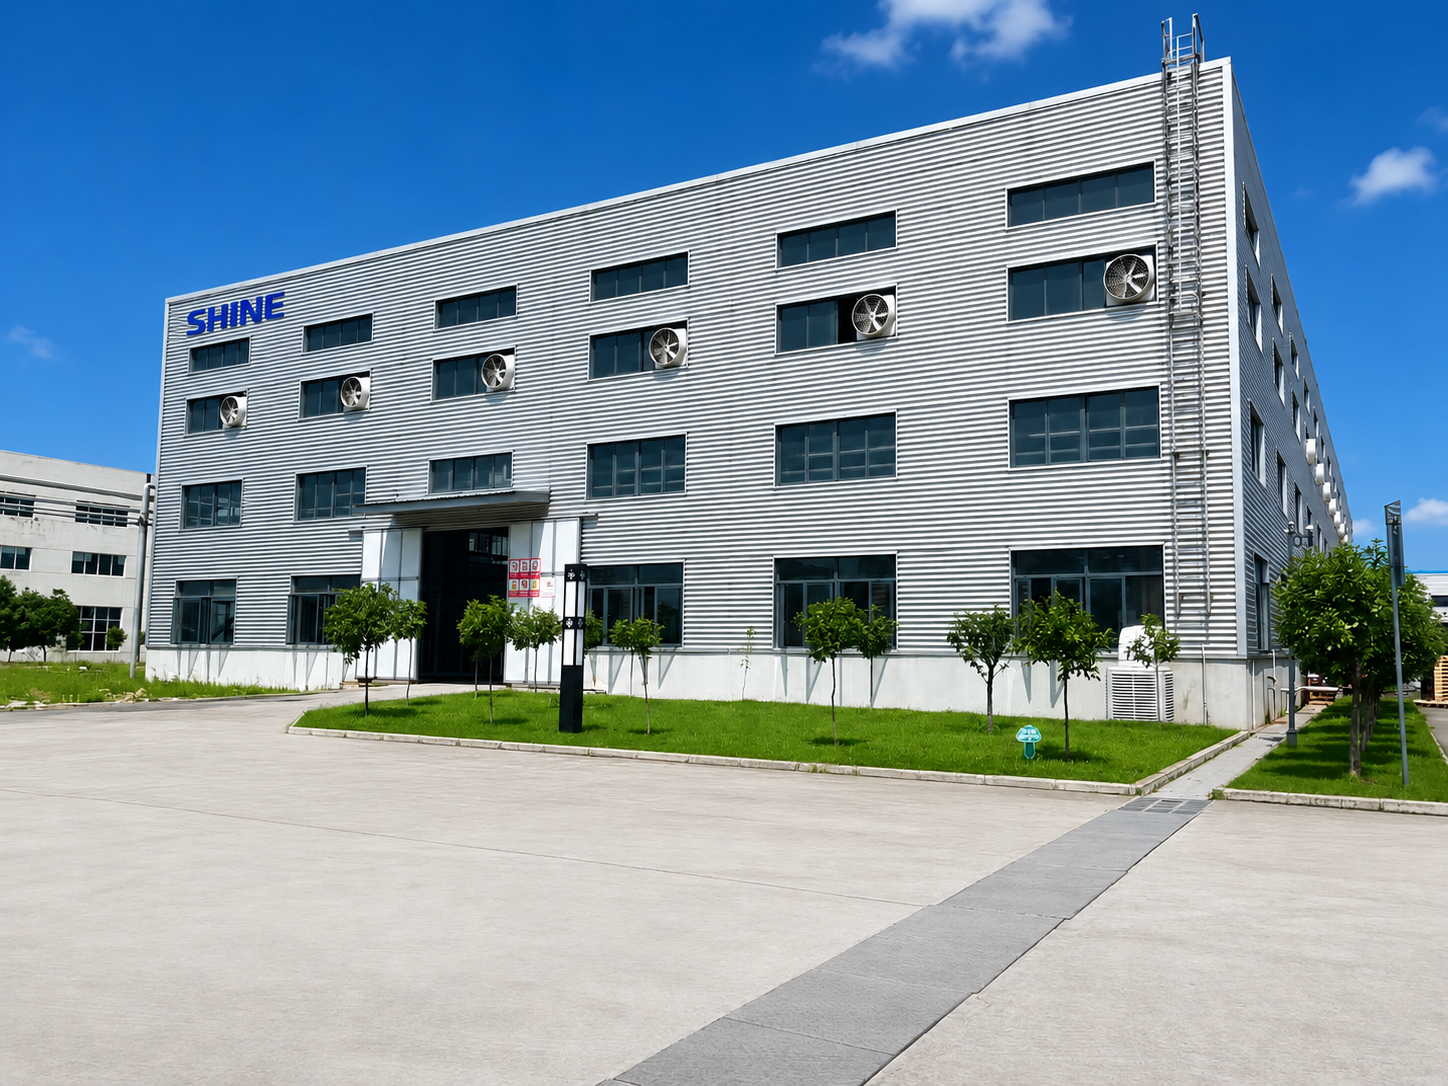
Usine de fabrication Shine
Normes de qualité & conformité
Certifié. Couvre la conception, la production, l'inspection et la livraison. Ce n'est pas un certificat accroché au mur, c'est le système qui garantit que le lot commandé en mars s'usine de la même façon que le lot commandé en septembre.
Système de management de la qualité ISO 9001
Les matières premières utilisées dans les formulations PVC de Shine sont conformes à la fois à l'exigence RoHS (plomb ≤ 0,1 % dans un matériau homogène) et à la déclaration REACH (teneur en plomb inférieure à 0,1 % m/m).
Classement au feu DIN 4102 B1 et B2
Pour les marchés qui exigent la classification EN 13501-1 Euroclass, les produits peuvent atteindre les niveaux C-s1,d0 ou B-s1,d1. Des essais indépendants auprès d'un organisme notifié sont requis selon les spécifications du produit. Shine peut organiser ces essais pour le compte de l'acheteur, les frais d'essai étant à la charge de l'acheteur.
Essais par un tiers sur demande
Selon les exigences de l'acheteur, des essais par SGS, Bureau Veritas, RoHS et TÜV peuvent être organisés. Le périmètre des essais, les normes et le calendrier sont confirmés avant de commencer. Les frais d'essai sont à la charge de l'acheteur. C'est la pratique courante du secteur. Méfiez-vous d'un fournisseur qui prétend que « toutes les certifications sont incluses » à moins qu'il ne précise clairement les normes applicables, l'organisme d'essai et l'année d'émission du rapport.
Questions fréquentes
Réponses aux questions fréquentes sur les produits et services de Shine.
La couche de surface est-elle collée au cœur ?
Non. Deux extrudeuses travaillent simultanément. L'une extrude une couche de surface en PVC compact sans agent gonflant. L'autre extrude un cœur en PVC expansé. Les deux flux de matière fondue se rejoignent dans la filière à 175 à 185 degrés Celsius, entièrement fondus. Les chaînes moléculaires du PVC de la couche de surface traversent l'interface et s'enchevêtrent avec les chaînes de PVC de la couche de cœur. Au refroidissement, cet enchevêtrement se verrouille en une structure unique inséparable. Il n'y a ni colle, ni adhésif, ni joint de colle visible au microscope. C'est pourquoi le panneau coextrudé ne se délamine pas.
Combien de temps durera-t-il en extérieur ?
Huit à dix ans. La couche de surface porte un chargement concentré d'absorbeurs UV de classe benzotriazole et de stabilisants lumière à amines encombrées (HALS). Le chargement est bien plus élevé que les formulations standard, et chaque gramme de stabilisant se trouve dans la couche de surface, là où le soleil frappe. C'est fondamentalement différent de la dispersion des stabilisants UV dans toute l'épaisseur du panneau. Les panneaux blancs maintiennent leur stabilité de couleur pendant toute leur durée de vie extérieure. Les couleurs foncées portent généralement une garantie couleur de cinq ans. La durée de vie réelle dépend de l'intensité UV, de l'orientation, de la couleur et de l'entretien.
Quelle est la dureté de la surface ? Résiste-t-elle aux rayures ?
La couche de surface ne contient pas d'agent gonflant. Sa densité est d'environ 1,3 à 1,4 gramme par centimètre cube, proche du PVC compact. La dureté est Shore D68. Dans les magasins de vente au détail, les intérieurs de transport public et les espaces commerciaux où les panneaux font face au contact quotidien des chariots, sacs et passages piétons, la surface montre nettement moins de rayures que le panneau de mousse standard. Le contact quotidien normal ne laisse presque aucune marque visible.
Le transfert thermique grain bois peut-il être appliqué ?
Oui. Pressez à chaud le film de transfert grain bois sur la surface coextrudée à 120 à 140 degrés Celsius. Le motif fusionne dans le PVC de la couche de surface au niveau moléculaire. Aucun adhésif n'intervient. Comme la couche de surface est en PVC compact dense, l'adhérence et la durabilité du transfert sont supérieures au contrecollage d'un film grain bois sur une surface de mousse. Le panneau fini n'exige aucun surfaçage secondaire.
Dois-je prévoir la dilatation thermique ?
Oui. Laissez 5 à 8 millimètres de jeu de dilatation tous les 3 mètres. Les panneaux foncés en plein soleil peuvent atteindre des températures de surface de 15 à 25 degrés Celsius au-dessus de la température de l'air ambiant, produisant un mouvement thermique plus grand. Utilisez des fixations en acier inoxydable partout. Prépercez tous les trous de vis 1 à 2 millimètres plus larges que le diamètre de la vis pour donner à la plaque la place de se dilater et de se contracter.
Quelle peut être l'épaisseur de la couche de surface ? Quelle épaisseur choisir ?
L'épaisseur de la couche de surface est réglable de 0,2 à 0,8 millimètre, contrôlée par le rapport des vitesses de vis des deux extrudeuses. Une couche de surface plus fine, 0,2 à 0,3 millimètre, convient aux panneaux décoratifs intérieurs où poids et coût sont les priorités. Une couche de surface plus épaisse, 0,5 à 0,8 millimètre, convient à la signalétique extérieure et aux façades de bâtiment qui ont besoin d'une protection contre les rayures plus profonde et d'une plus grande réserve de stabilisants UV. En cas de doute sur la spécification, indiquez à nos ingénieurs commerciaux votre application et la durée de vie attendue.
Quels sont la quantité minimale de commande et les délais de livraison ?
Spécifications standard : 2 tonnes métriques minimum, 7 à 14 jours. Commandes express : 3 à 5 jours. Couleur, densité, épaisseur ou format personnalisés : ajouter 14 à 60 jours. Le MOQ se compte au poids, pas au nombre de plaques.
Les comparaisons de produits, les spécifications techniques, les paramètres de transformation et les recommandations d'application de cette page reposent sur la gamme de produits actuelle de Shine et ses données d'essais internes. Les performances réelles du produit varient selon la densité, l'épaisseur, la couleur, la formulation et les conditions d'utilisation. La comparaison côte à côte représente des caractéristiques générales de produit. Confirmez les valeurs de performance spécifiques de la spécification choisie avant de commander. Pour une évaluation propre à votre projet, contactez notre équipe.
Produits similaires
Passez à l'étape suivante
Trois façons d'avancer. Choisissez selon l'étape où vous en êtes dans votre processus d'approvisionnement. Nous répondrons sous 1 jour ouvrable.