

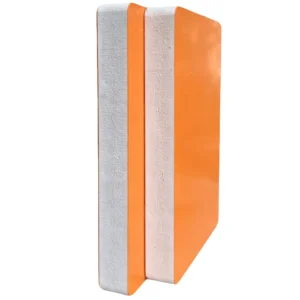
Tablero de PVC espumado coextruido
El tablero de PVC espumado coextruido está construido para exteriores. Una capa superficial de PVC macizo, fusionada al núcleo de espuma dentro de un solo troquel sin línea de adhesivo, concentra los absorbedores UV y los estabilizantes HALS exactamente donde incide la luz solar, dando al tablero una calificación de servicio exterior de 8 a 10 años según los datos de fábrica de Shine.
La capa superficial mide Shore D 68. Especifíquela para señalización exterior, revestimiento de fachadas de edificios y cualquier panel que deba mantenerse plano y blanco a través de años de sol.
Los colores oscuros envejecen más rápido que el blanco.
0,35–0,80
Densidad
3–30 mm
Grosor
D68
Shore
8–10
Años en exteriores
Fallos comunes de instalación exterior
El tablero de PVC espumado es inherentemente fiable para uso exterior. Pero incluso el mejor tablero fallará si se instala incorrectamente. En proyectos reales, la mayoría de los fallos de instalación exterior no los causa una mala calidad del tablero. La razón es casi siempre la misma: el método de instalación no se corresponde con el comportamiento real del material en entornos exteriores.
Juntas de dilatación ausentes
Es la causa más común de fallo de instalación exterior. El tablero de PVC espumado se expande y contrae con los cambios de temperatura. Por cada 10 °C de cambio de temperatura, un tablero de 2,44 metros de largo cambia de longitud aproximadamente 1,7 mm. Bajo la luz solar directa, la temperatura superficial del tablero puede diferir en más de 40 °C entre el día y la noche. La expansión/contracción total de un solo tablero puede acercarse a 8 mm. Si los tableros se instalan apretados unos contra otros, o si los tornillos se atornillan firmemente contra la superficie sin permitir movimiento alguno, los tableros se presionarán entre sí al expandirse, produciendo combado, alabeo y agrietamiento en las juntas.
La práctica correcta es reservar de 3 a 5 mm de junta de dilatación por metro de longitud de tablero. Para una pared de 3 metros de ancho, el espacio de expansión total requerido es de unos 10 a 15 mm, y las juntas deben rellenarse con un sellador flexible del mismo color.
Fijaciones sobreapretadas
Los tableros de PVC espumado deben sujetarse en su sitio, no bloquearse rígidamente. Cuando los tornillos se atornillan firmemente contra la superficie del tablero, el tablero no tiene espacio para moverse al expandirse con el calor. Tras docenas de ciclos térmicos, los agujeros de los tornillos se alargan o deforman, o la superficie del tablero se agrieta hacia fuera desde los agujeros.
La práctica correcta es pretaladrar agujeros con un diámetro de 1 a 2 mm mayor que el vástago del tornillo. No atornille los tornillos a fondo; deje una separación de aproximadamente medio milímetro entre la cabeza del tornillo y la superficie del tablero. Al empujar el tablero con la mano, debe poder moverse ligeramente.
Herrajes incompatibles
Los tornillos de acero ordinarios se oxidan en exteriores. Las manchas de óxido afean la superficie del tablero y afectan a la apariencia. Más críticamente, las fijaciones corroídas pierden continuamente su capacidad de sujeción. Para la instalación exterior de tableros de PVC, los tornillos de acero inoxidable son el estándar. Son resistentes a la corrosión y mantienen una fuerza de apriete estable a través de años de lluvia, humedad y cambios de temperatura. La separación entre tornillos es igualmente importante. Para la instalación de paneles de pared verticales, la separación entre montantes no debe superar los 400 mm. En ubicaciones ventosas, como aberturas o edificios de gran altura, reduzca la separación a 200–300 mm. Si la separación es demasiado amplia, el tablero se flexionará repetidamente bajo la presión del viento, creando tensión sostenida alrededor de cada punto de fijación, lo que puede llevar a grietas por fatiga tras muchos ciclos.
Tableros de color oscuro bajo la luz solar directa
En un tablero de PVC negro o gris oscuro bajo el sol directo del verano, la temperatura superficial puede superar los 70 °C. El tablero de PVC espumado empieza a reblandecerse por encima de 65 °C. A 70 °C, la rigidez del tablero baja significativamente, y puede combarse entre los puntos de apoyo o incluso deformarse bajo su propio peso.
Esto no significa que los tableros de color oscuro no puedan usarse en exteriores. Más bien, la instalación debe tener en cuenta la mayor temperatura superficial: reduzca la separación entre apoyos y elija preferentemente tableros coextruidos, que tienen mejor resistencia al calor en la capa exterior. En regiones que superan los 45 °C, los tableros blancos o de colores claros son una elección más segura, ya que los colores claros reflejan más radiación solar y tienen temperaturas superficiales mucho más bajas que los oscuros.
Proceso de fabricación
Definición y estructura básica
La coextrusión usa dos extrusoras funcionando simultáneamente. Una extruye una capa superficial de PVC macizo sin agente espumante. La otra extruye un núcleo de PVC espumado. Ambas corrientes de fundido se encuentran dentro de un solo troquel, donde la capa superficial se canaliza hacia las caras superior e inferior del núcleo. En el punto de contacto, ambos fundidos están a 175–185 grados Celsius. Las cadenas moleculares del PVC de la capa superficial cruzan la interfaz y se entrelazan con las cadenas de la capa del núcleo. Al enfriarse, este entrelazamiento se bloquea en una única estructura inseparable. No hay cola, no hay adhesivo y no hay línea de encolado visible en la sección transversal.
La capa superficial no contiene agente espumante. Su densidad es de aproximadamente 1,3 a 1,4 gramos por centímetro cúbico, cercana al PVC macizo. La dureza es Shore D 68. El núcleo es una estructura espumada de 0,5 a 0,7 gramos por centímetro cúbico. En la interfaz, las mismas cadenas moleculares de PVC abarcan ambas capas. No hay riesgo de deslaminación.
El espesor de la capa superficial es ajustable de 0,2 a 0,8 milímetros, controlado por la relación de velocidad de husillo entre las dos extrusoras. Una capa más fina se adapta a paneles decorativos interiores donde pesan más el peso y el coste. Una capa más gruesa se especifica para señalización exterior y fachadas de edificios, proporcionando una resistencia al rayado más profunda y una mayor reserva de estabilizantes UV. Las temperaturas de fundido de ambas extrusoras deben mantenerse estrechamente igualadas. Una diferencia de temperatura significativa causa un desajuste de viscosidad en la interfaz y produce marcas de flujo visibles en la superficie del tablero.
La protección UV se concentra en la capa superficial. Los absorbedores UV de clase benzotriazol y los estabilizantes de luz de amina impedida (HALS) se cargan a niveles mucho más altos que en las formulaciones estándar, y cada gramo se sitúa en la superficie donde incide la luz solar. Nada se desperdicia en el núcleo, donde no serviría para nada. Esta es la base técnica de la vida útil exterior de 8 a 10 años. Referencia del sector: Freefoam ofrece una garantía de color de 10 años en blanco y de 5 años en colores oscuros para su revestimiento exterior de PVC, coherente con este rango de vida útil. La vida real depende de la intensidad UV, la orientación y la elección del color.
La transferencia térmica de veta de madera explota la densidad de la capa superficial. La película de transferencia se prensa en caliente a 120–140 grados Celsius. El patrón se fusiona con el PVC de la superficie a nivel molecular. No interviene ningún adhesivo. La superficie acabada es el producto final. No se necesita laminación secundaria ni pintura.
Cómo identificar el tablero coextruido
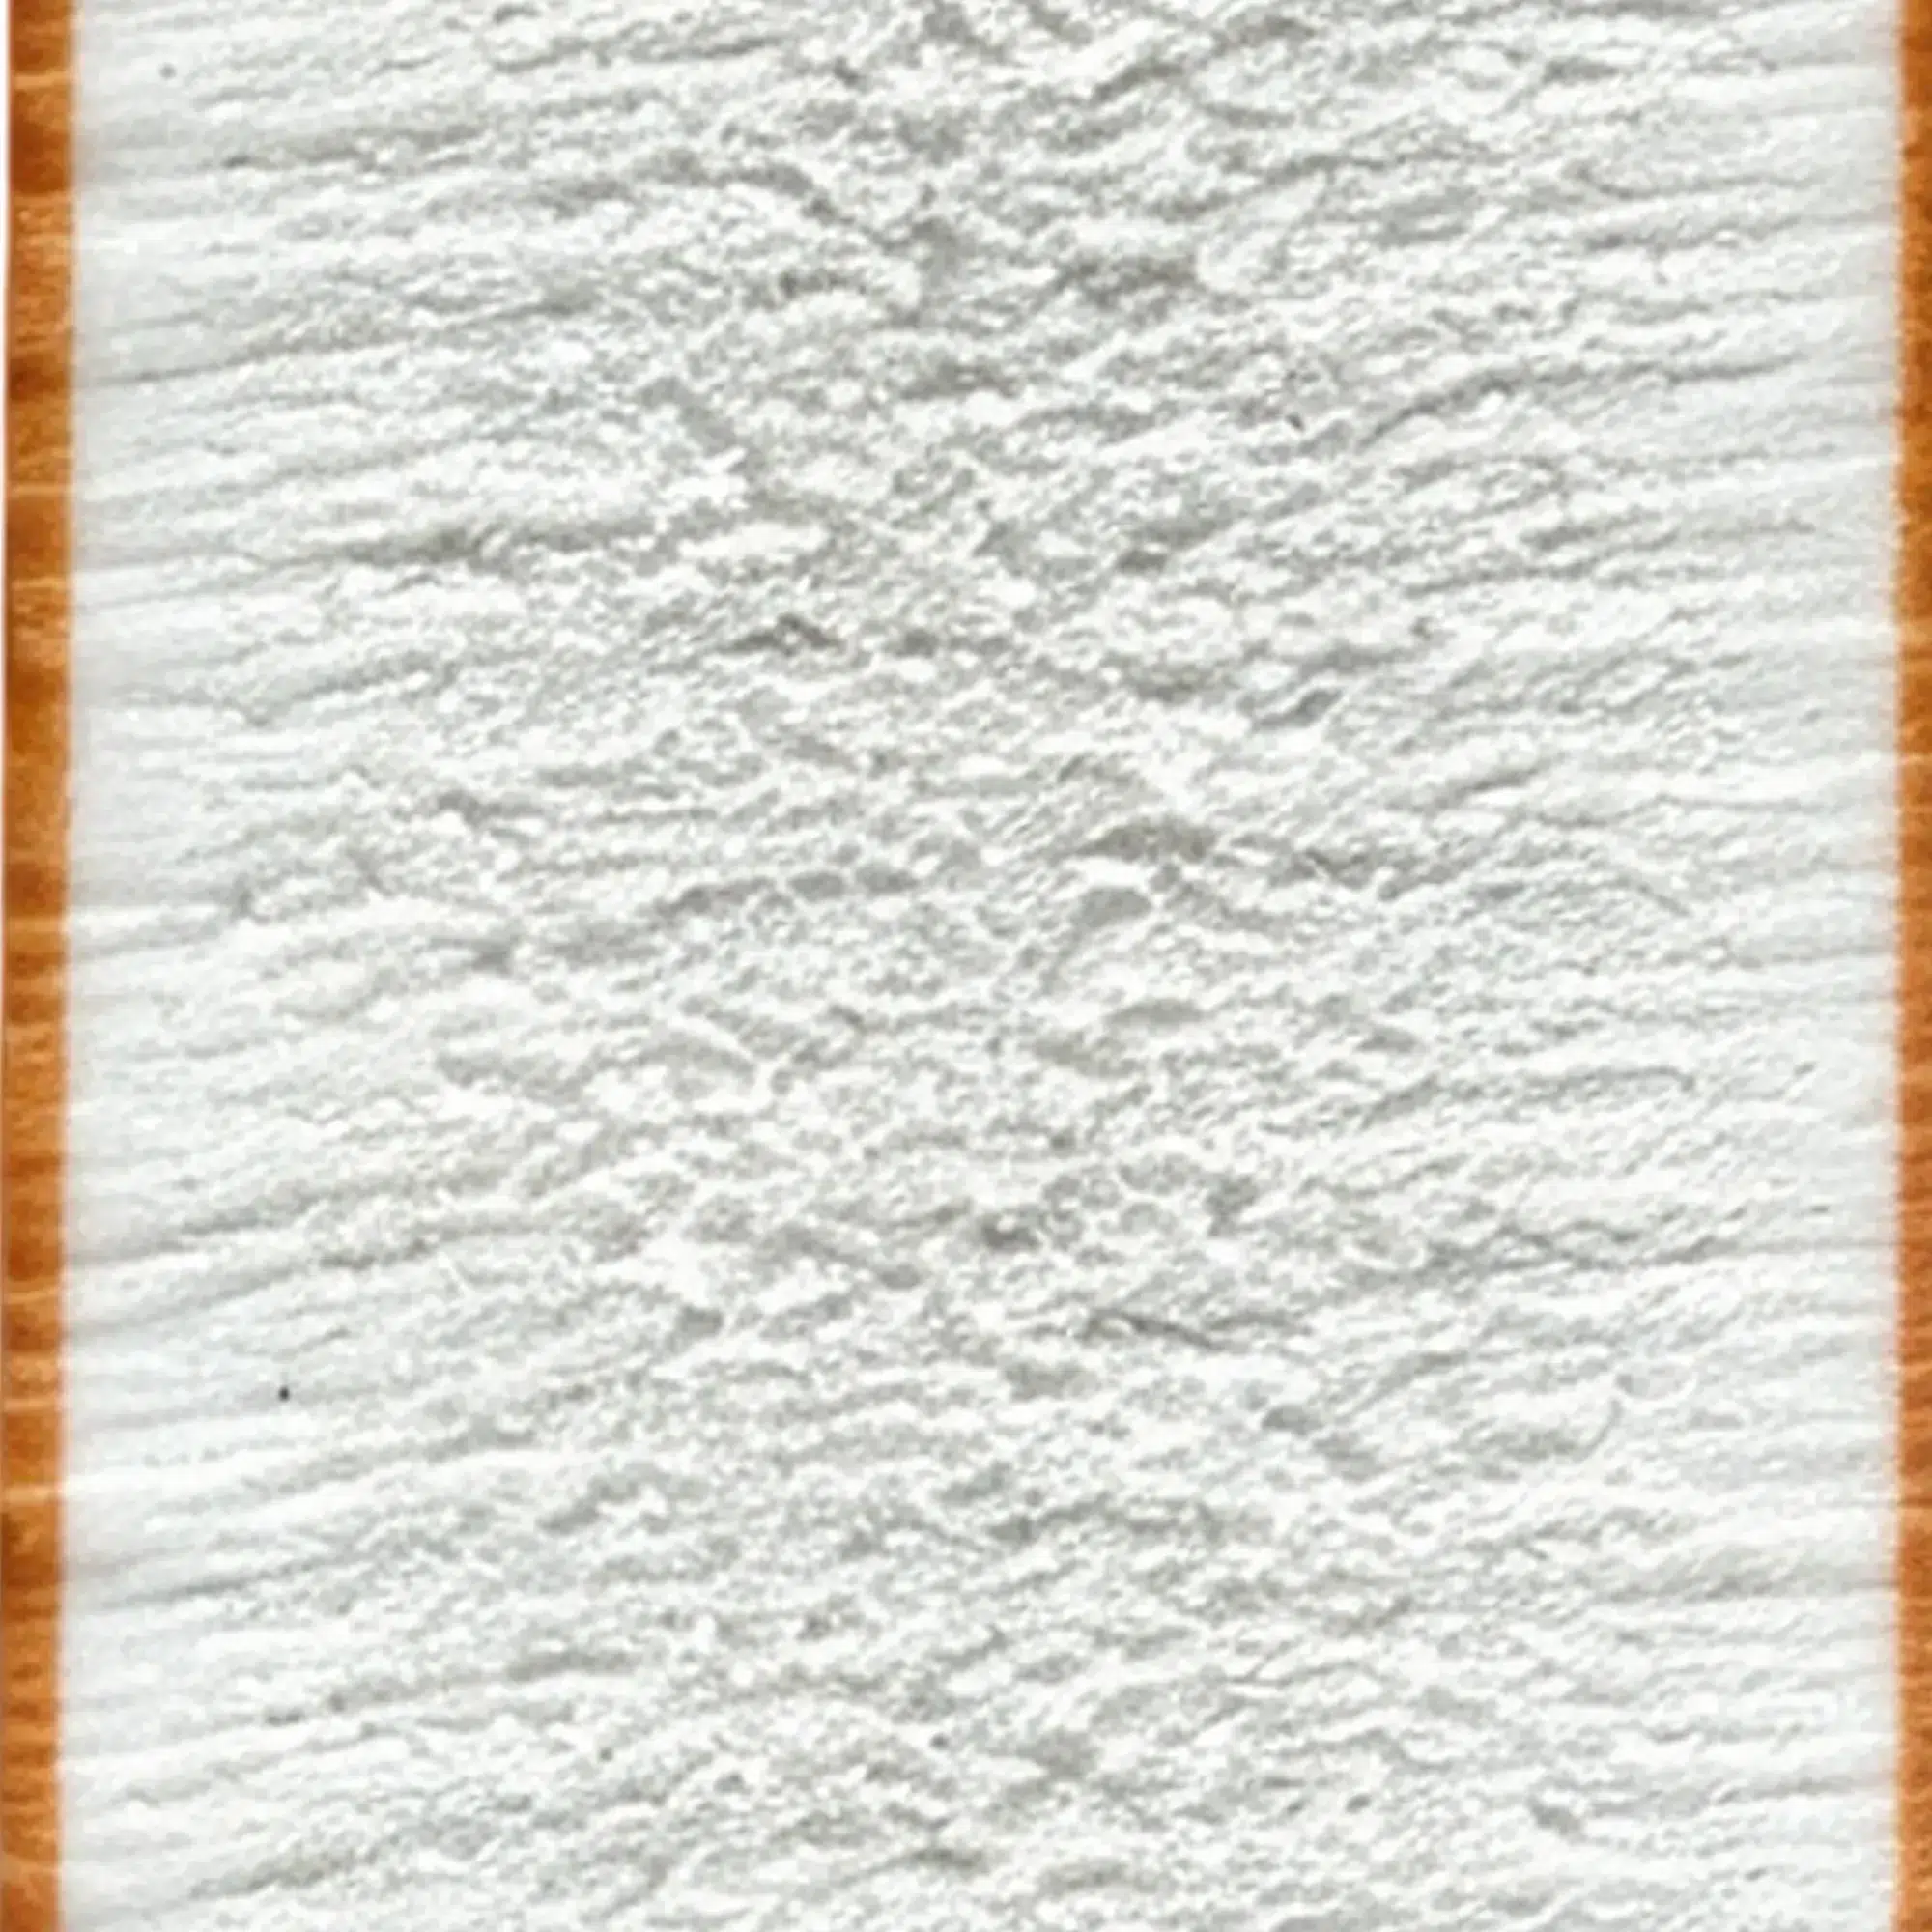
Mire la superficie.
Es muy lisa, con brillo y reflejo visibles. La dureza es Shore D 68. Una uña pasada firmemente por ella casi no deja huella. Es el resultado directo de una capa superficial sin agente espumante, con una densidad cercana al PVC macizo.
Mire la sección transversal.
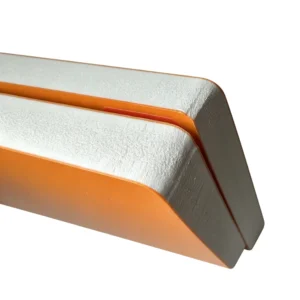
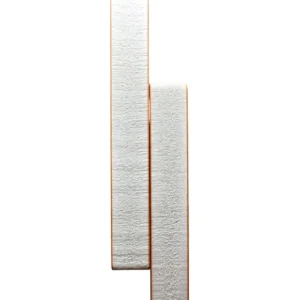
Ábrala y la estructura en capas es clara: una capa superficial densa en ambas caras, de 0,2 a 0,8 milímetros de espesor, con un núcleo de espuma entre ellas. La característica definitoria es la ausencia de línea de encolado entre la capa superficial y el núcleo. Bajo aumento, la transición en la interfaz es continua. Sin hueco de deslaminación, sin separación. Si se ve una línea de límite definida o residuos de adhesivo, el panel es laminado, no coextruido.
Rasque la superficie con una cuchilla.
La capa superficial coextruida no se levantará ni se despegará. Una película laminada se desprenderá. Es el ensayo destructivo más directo para distinguirlos.
Especificaciones técnicas
| Parámetro | Valor | Qué significa |
|---|---|---|
| Grosor | De 3 a 30 mm | Mínimo 3 mm: el proceso de coextrusión no puede producir láminas más finas que esto |
| Densidad del núcleo | 0,35 a 0,80 g/cm³ | El núcleo proporciona espesor y rigidez. La densidad de la capa superficial es de ~1,3–1,4 |
| Tamaños estándar | 1220×2440, 915×1830, 1560×3050, 2050×3050 mm | Cuatro formatos estándar |
| Resistencia a la flexión | ≥20 MPa | La más alta de los tres tipos de tablero de PVC |
| Dureza Shore | D68 | La más alta de los tres. La capa superficial es casi PVC macizo |
| Clasificación de resistencia al fuego | B1 (DIN 4102-1) | Requerida para aplicaciones de construcción y espacios públicos |
| Calificación UV | Grado 4 (según la clasificación de fábrica de Shine) | Estabilizantes UV concentrados en la capa superficial |
| Temperatura de servicio | Hasta 70 °C | Como con todos los tableros de PVC, evite la proximidad a fuentes de calor |
| Espesor de la capa superficial | 0,2 a 0,8 mm | Ajustable durante la producción. Más gruesa = más durabilidad y reserva UV |
| Colores | Blanco, negro, colores personalizados | El color está en la capa superficial de PVC, no es un recubrimiento |
Aviso sobre los datos de rendimiento: Las especificaciones técnicas anteriores representan valores típicos de los ensayos internos de Shine en condiciones controladas de laboratorio. El rendimiento real depende del espesor, la densidad, el color, el método de instalación, el entorno operativo y la aplicación de uso final del tablero. Para datos de rendimiento específicos de las condiciones de su proyecto, contacte con nuestro equipo técnico.
Guía de procesamiento
Mecanizado CNC
La coextrusión se mecaniza en fresadoras CNC estándar con el mismo tipo de utillaje que el Celuka, usando una herramienta de carburo de una hélice con corte ascendente. La diferencia es la vida de la herramienta. La capa superficial de PVC macizo, con una densidad de 1,3 a 1,4 g/cm³ y dureza Shore D 68, desgasta los filos de corte aproximadamente un 30 % más rápido que el Celuka.
Parámetros: 18 000 a 24 000 RPM, avance de 3 500 a 5 500 mm/min, profundidad por pasada de 3 a 6 mm, carga de viruta de 0,2 a 0,4 mm por diente. La evacuación de virutas con aire comprimido es obligatoria. Use una herramienta nueva para cada trabajo de coextrusión; no use una herramienta que ya haya cortado Celuka o espuma libre. Compruebe el filo de la herramienta cada 50 a 80 láminas. Una herramienta desafilada en coextrusión produce microastillado en la capa superficial, porque la superficie dura no se funde como la espuma libre. Se astilla.
Los cambios de carga de la herramienta en la transición superficie-núcleo son más pronunciados que en el Celuka. La diferencia de densidad entre la capa superficial (~1,3 a 1,4) y el núcleo (~0,5 a 0,7) es mayor que el gradiente piel-núcleo del Celuka. Cuando la herramienta pasa de la capa superficial al núcleo, la carga baja notablemente, y vuelve a subir al llegar a la capa superficial inferior. Esto es normal. Si la herramienta vibra en la transición, reduzca ligeramente el avance o compruebe el filo de la herramienta.
Corte con sierra
La misma configuración de sierra que el Celuka: hoja de carburo de 80 dientes, sierra de 250 mm, la hoja sobresale de 3 a 5 mm. La diferencia cuando la hoja está desafilada: la superficie del Celuka se funde ligeramente por fricción. La superficie de la coextrusión es más dura y densa. Se astilla. Aparecen microastillas a lo largo del canto cortado de la capa superficial. La solución es el filo de la hoja, no el ajuste de parámetros. Si ve astillado en el canto cortado, cambie la hoja.
Impresión, pintura y acabado superficial
Impresión UV. La energía superficial de fábrica es de aproximadamente 38 a 40 mN/m, suficiente para la impresión UV directa. Si el tablero lleva más de un mes almacenado o la superficie se ha manipulado, compruebe con un rotulador de dinas. Por debajo de 38 mN/m: tratamiento corona o promotor de adhesión. La superficie lisa de la coextrusión produce impresiones más vibrantes que la superficie mate de la espuma libre: menos dispersión de luz significa colores más saturados. Para un acabado mate en coextrusión, lije ligeramente la superficie con papel de lija de grano fino o especifique coextrusión de superficie mate.
Pintura. La misma preparación que el Celuka: lije con grano 400, limpie, aplique imprimación para plástico al agua y pinte con acrílica o látex al agua. No use pinturas al aceite ni al disolvente.
Termoformado, doblado y fijación
Termoformado. Caliente a 120–140 °C. Aplique el calor uniformemente en la zona de doblado: calentadores de banda o estufa, no una pistola de calor puntual. Tiempo de calentamiento: 30 segundos por milímetro de espesor del tablero. Radio mínimo de doblado: 3 veces el espesor del tablero. La capa superficial tiene menos capacidad de estirado que la piel del Celuka; radios más cerrados agrietarán la superficie. Tras el doblado, mantenga la forma y enfríe de forma natural. No enfríe con agua.
Fijaciones mecánicas. Pretaladre todos los agujeros de los tornillos. Solo fijaciones de acero inoxidable para aplicaciones exteriores y húmedas. Diámetro del tornillo: de 3 a 4 mm para paneles de hasta 12 mm; de 4 a 5 mm para paneles más gruesos. Mantenga los tornillos al menos a 15 mm del canto del tablero. Para aplicaciones de fachada, pretaladre agujeros sobredimensionados de 1 a 2 mm para permitir la expansión térmica: los paneles restringidos se combarán.
Solicite muestras de coextrusión para pruebas
La dureza superficial y las características de desgaste de herramientas de la coextrusión son distintas de las del Celuka y la espuma libre. La mejor forma de confirmar el comportamiento de mecanizado, la adhesión de la impresión y la calidad de la superficie es probar una muestra en su propia línea.
Aplicaciones
Señalización exterior y aplicaciones resistentes a la intemperie
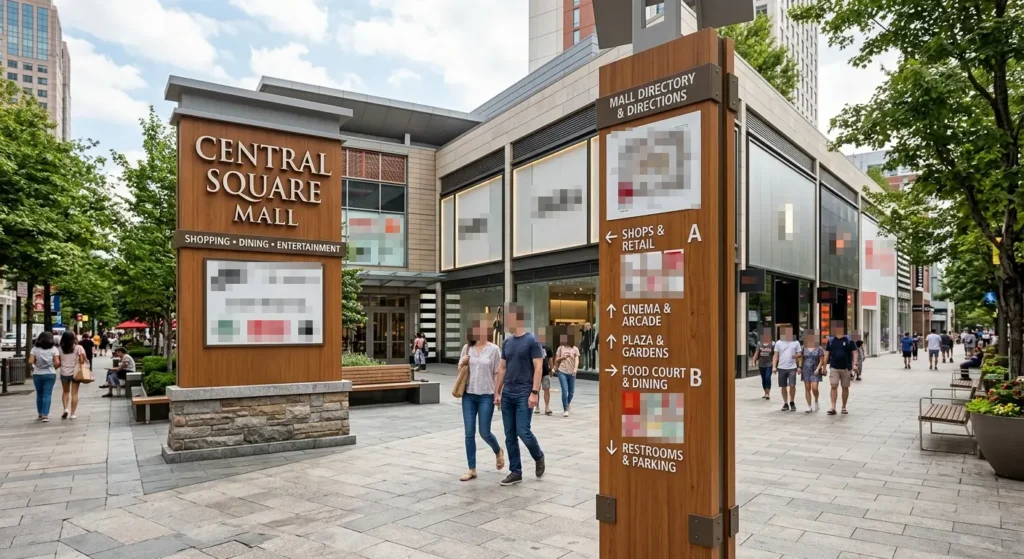
La señalización exterior abarca rótulos de identificación de edificios, rótulos monumentales, señalización de carretera y pilones direccionales. Aplicaciones donde el rótulo permanece en exteriores durante la mayor parte de una década y debe mantenerse plano, blanco y legible a través de estaciones de sol, lluvia y ciclos de temperatura.
Especificación recomendada: coextrusión, de 5 a 10 mm. Opciones con clasificación al fuego disponibles (consulte Características del producto para los detalles de B1). Para requisitos de instalación (tipo de fijación, dimensiones de agujeros, juntas de dilatación), consulte Guía de procesamiento > Fijación y el Problema 1 anterior.
Revestimiento de fachadas de edificios
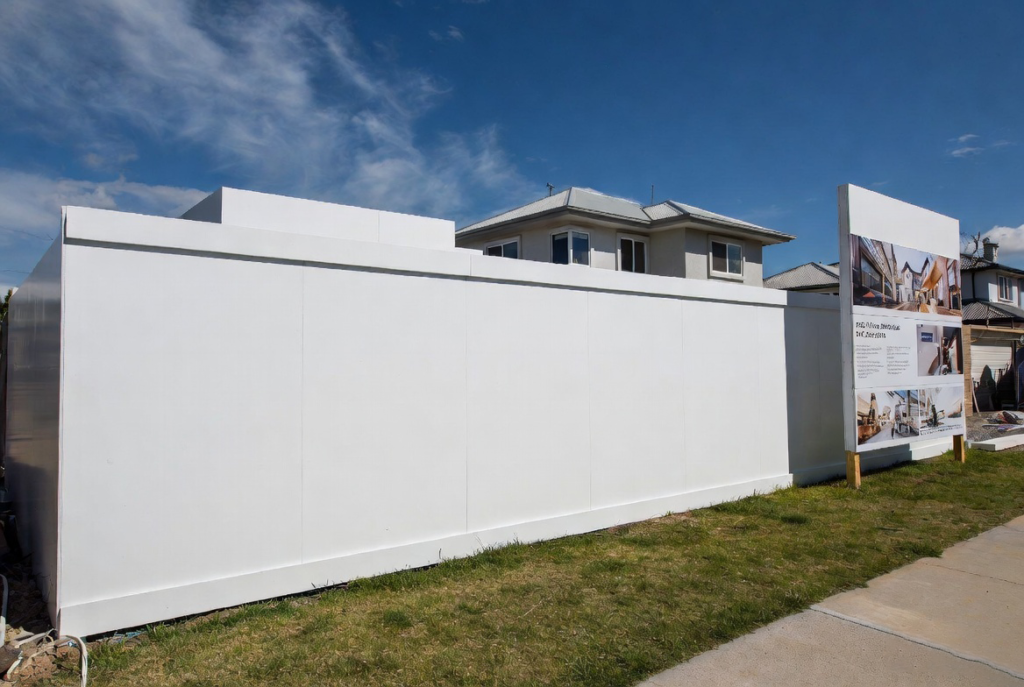
El revestimiento de fachadas de edificios incluye revestimiento de fachada ventilada, paneles de fachada y cubrimiento de paredes exteriores. La coextrusión sustituye a los paneles composite de aluminio y al tablero de fibrocemento en aplicaciones de fachada donde importan el peso, la resistencia a la corrosión y el aislamiento térmico.
Especificación recomendada: coextrusión, de 8 a 12 mm, densidad de 0,55 a 0,70 g/cm³. La capa superficial estabilizada contra los rayos UV mira hacia fuera. Para los cálculos de juntas de dilatación y las especificaciones de fijaciones, consulte la Guía de procesamiento y el Problema 1 (juntas de dilatación ausentes) anterior.
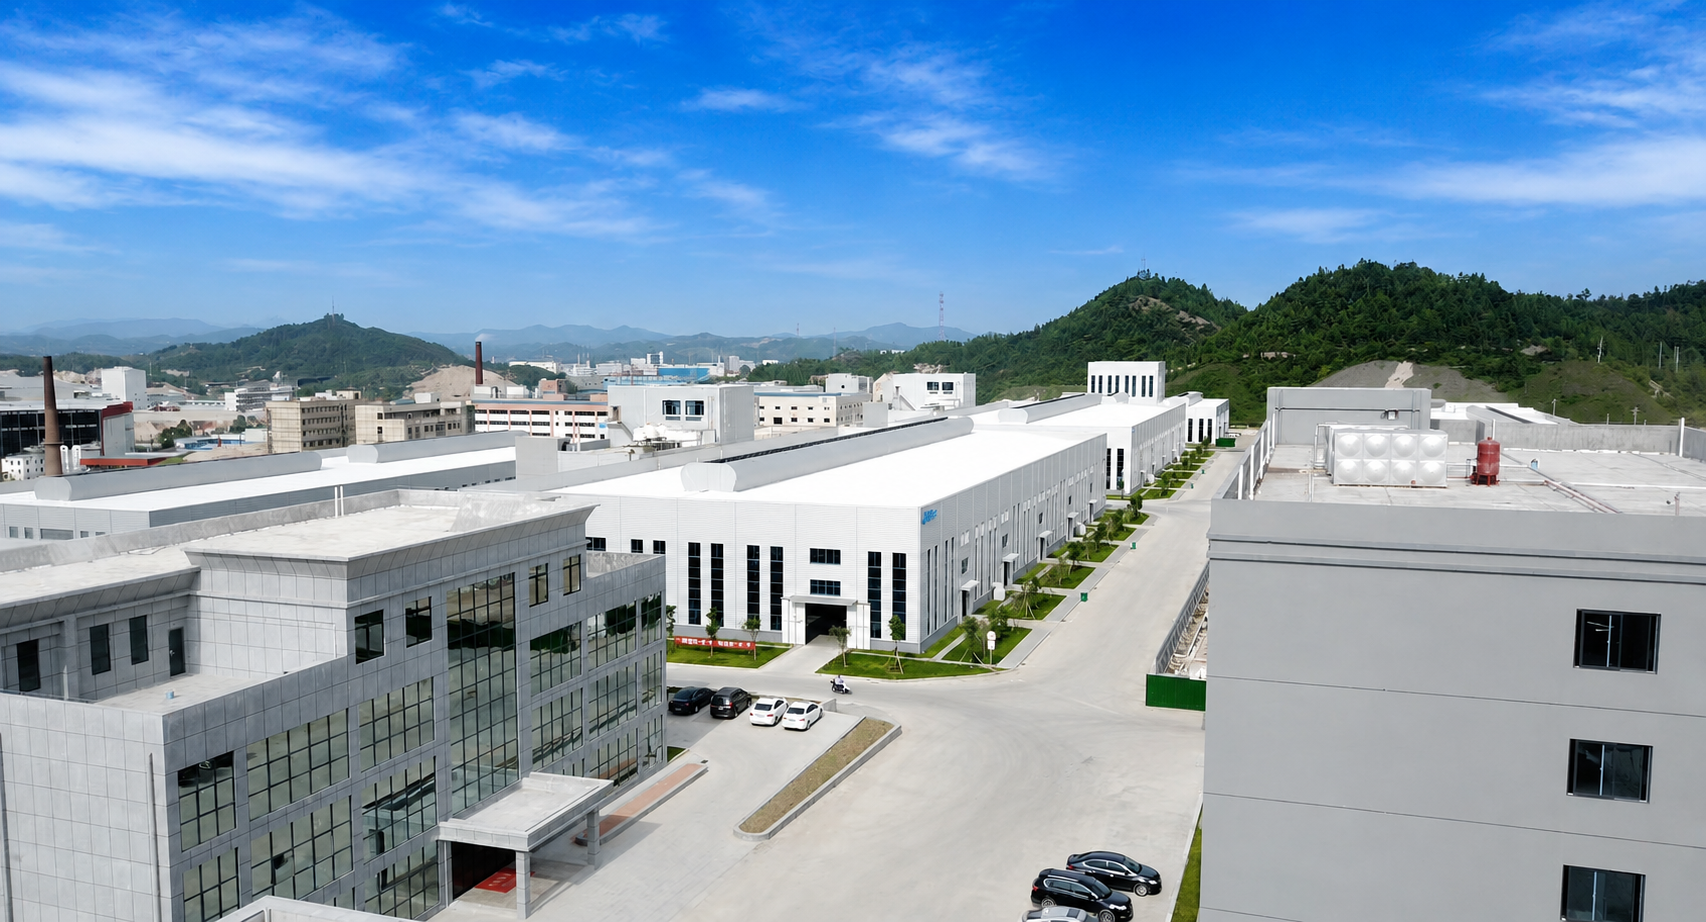
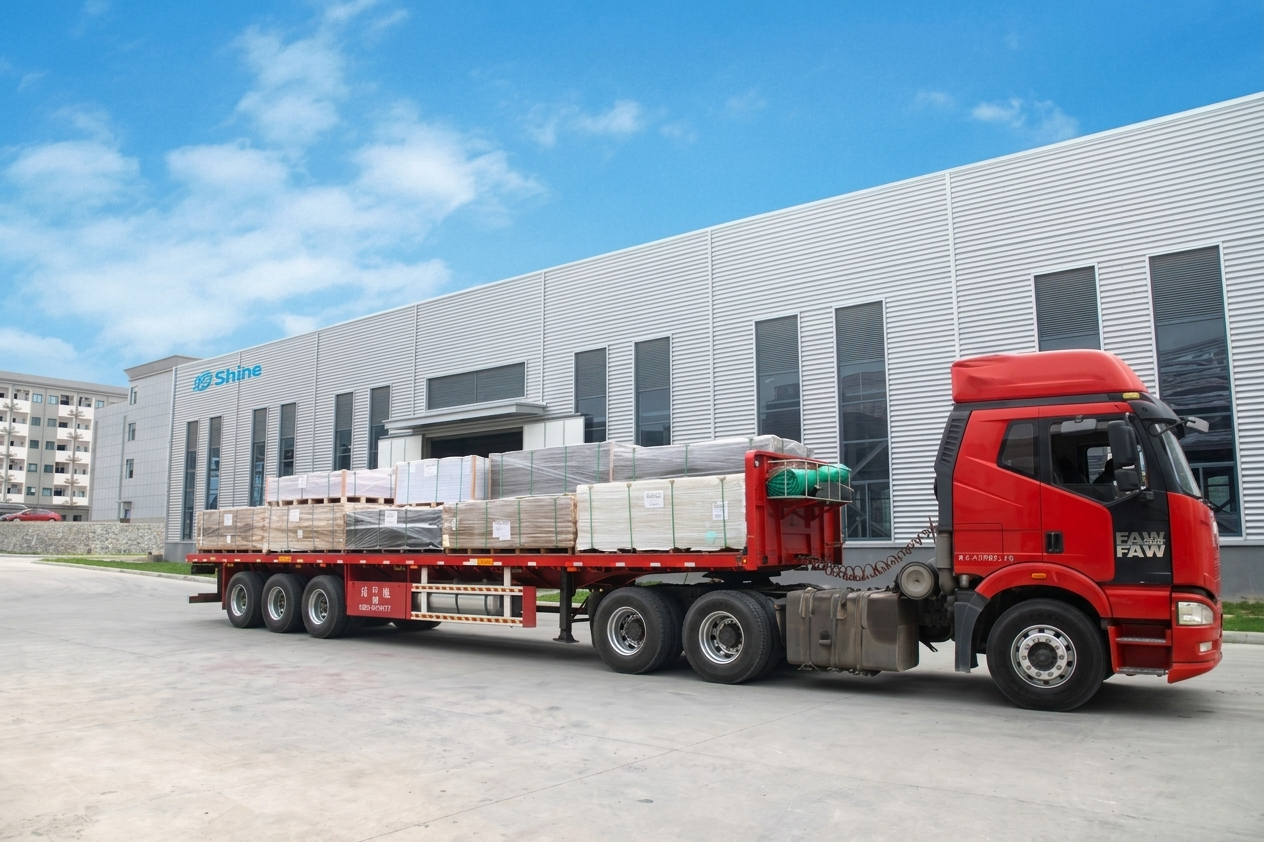
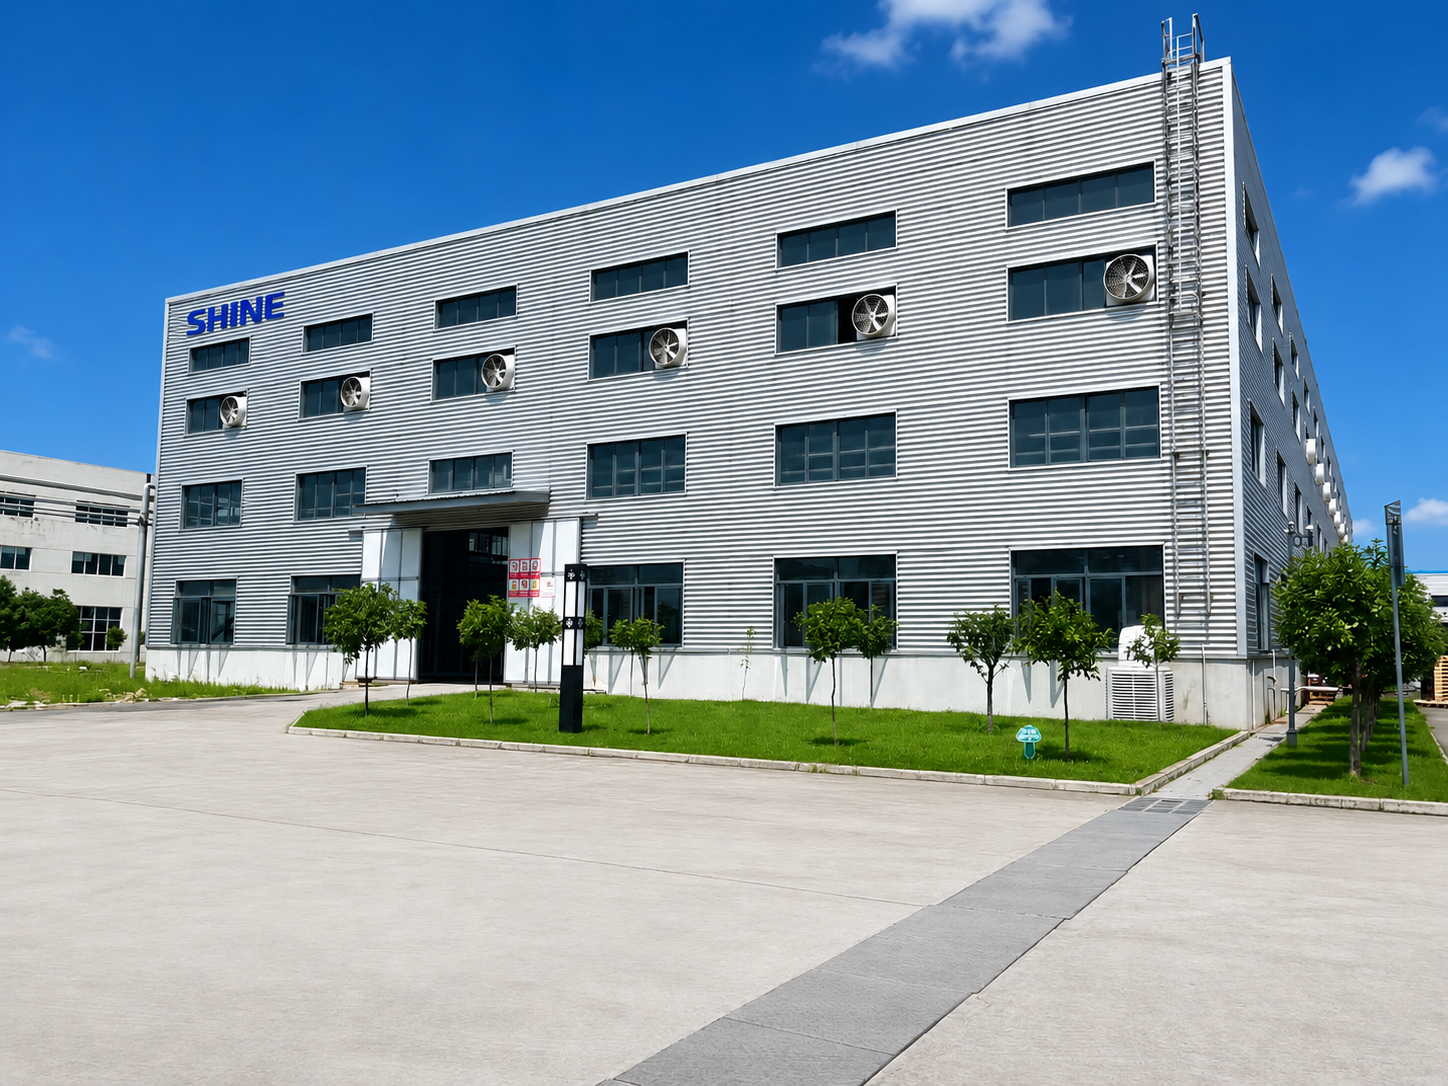
Planta de fabricación de Shine
Estándares de calidad y cumplimiento
Certificado. Cubre el diseño, la producción, la inspección y la entrega. No es un certificado en la pared: es el sistema que garantiza que el lote que pidió en marzo se mecaniza igual que el lote que pidió en septiembre.
Sistema de gestión de calidad ISO 9001
Las materias primas utilizadas en las formulaciones de PVC de Shine cumplen tanto el requisito RoHS (plomo ≤ 0,1 % en material homogéneo) como la declaración REACH (contenido de plomo inferior al 0,1 % p/p).
Clasificación de resistencia al fuego DIN 4102: B1 y B2
Para los mercados que exigen la clasificación Euroclase EN 13501-1, los productos pueden cumplir los niveles Clase C-s1,d0 o B-s1,d1. Se requieren ensayos independientes en un organismo notificado según las especificaciones del producto. Shine puede gestionar estos ensayos en nombre del comprador; los costes corren a cargo del comprador.
Ensayos de terceros bajo petición
Según los requisitos del comprador, se pueden gestionar ensayos de SGS, Bureau Veritas, RoHS y TÜV. El alcance de los ensayos, las normas y los plazos se confirman antes de proceder. Los costes de los ensayos corren a cargo del comprador. Es la práctica habitual del sector. No confíe en un proveedor que afirme que "todas las certificaciones están incluidas" a menos que especifique claramente las normas aplicables, el organismo de ensayo y el año de emisión del informe.
Preguntas frecuentes
Respuestas a las preguntas más frecuentes sobre los productos y servicios de Shine.
¿La capa superficial está pegada al núcleo?
No. Dos extrusoras funcionan simultáneamente. Una extruye una capa superficial de PVC macizo sin agente espumante. La otra extruye un núcleo de PVC espumado. Ambas corrientes de fundido se encuentran dentro del troquel a 175–185 grados Celsius, totalmente fundidas. Las cadenas moleculares del PVC de la capa superficial cruzan la interfaz y se entrelazan con las cadenas de PVC de la capa del núcleo. Al enfriarse, este entrelazamiento se bloquea en una estructura única inseparable. No hay cola, no hay adhesivo y no hay línea de encolado visible bajo el microscopio. Por eso el tablero coextruido no se deslamina.
¿Cuánto durará en exteriores?
De ocho a diez años. La capa superficial lleva una carga concentrada de absorbedores UV de clase benzotriazol y estabilizantes de luz de amina impedida (HALS). La carga es mucho más alta que en las formulaciones estándar, y cada gramo de estabilizante se sitúa en la capa superficial donde incide la luz solar. Es fundamentalmente distinto de dispersar estabilizantes UV por todo el espesor del tablero. Los tableros blancos mantienen la estabilidad del color durante toda su vida útil exterior. Los colores oscuros suelen llevar una garantía de color de cinco años. La vida útil real depende de la intensidad UV, la orientación, el color y el mantenimiento.
¿Qué tan dura es la superficie? ¿Resiste los arañazos?
La capa superficial no contiene agente espumante. Su densidad es de aproximadamente 1,3 a 1,4 gramos por centímetro cúbico, cercana al PVC macizo. La dureza es Shore D 68. En tiendas de retail, interiores de transporte público y espacios comerciales donde los paneles afrontan el contacto diario de carritos de compra, bolsos y tránsito peatonal, la superficie muestra significativamente menos arañazos que el tablero de espuma estándar. El contacto cotidiano normal casi no deja marca visible.
¿Se puede aplicar transferencia térmica de veta de madera?
Sí. Prensar en caliente la película de transferencia de veta de madera sobre la superficie coextruida a 120–140 grados Celsius. El patrón se fusiona con el PVC de la capa superficial a nivel molecular. No interviene ningún adhesivo. Como la capa superficial es PVC macizo denso, la adhesión y la durabilidad de la transferencia son superiores a laminar una película de veta de madera sobre una superficie de espuma. El panel acabado no requiere revestimiento secundario.
¿Necesito dejar margen para la expansión térmica?
Sí. Deje de 5 a 8 milímetros de junta de dilatación cada 3 metros. Los tableros de color oscuro bajo el sol directo pueden alcanzar temperaturas superficiales de 15 a 25 grados Celsius por encima de la temperatura ambiente del aire, produciendo un mayor movimiento térmico. Use fijaciones de acero inoxidable en todo momento. Pretaladre todos los agujeros de los tornillos de 1 a 2 milímetros más grandes que el diámetro del tornillo, para dar espacio a la lámina para expandirse y contraerse.
¿Qué espesor puede tener la capa superficial? ¿Qué espesor debo elegir?
El espesor de la capa superficial es ajustable de 0,2 a 0,8 milímetros, controlado por la relación de velocidad de husillo entre las dos extrusoras. Una capa superficial más fina, de 0,2 a 0,3 milímetros, se adapta a paneles decorativos interiores donde el peso y el coste son las prioridades. Una capa superficial más gruesa, de 0,5 a 0,8 milímetros, se adapta a señalización exterior y fachadas de edificios que necesitan una protección contra arañazos más profunda y una mayor reserva de estabilizantes UV. Si no está seguro de cuál especificar, diga a nuestros ingenieros de ventas su aplicación y la vida útil prevista.
¿Cuáles son la cantidad mínima de pedido y los plazos de entrega?
Especificaciones estándar: mínimo de 2 toneladas métricas, de 7 a 14 días. Pedidos exprés: de 3 a 5 días. Color, densidad, espesor o tamaño personalizados: añada de 14 a 60 días. El MOQ es por peso, no por número de láminas.
Las comparaciones de productos, las especificaciones técnicas, los parámetros de procesamiento y las recomendaciones de aplicación de esta página se basan en la gama de productos actual de Shine y en los datos de ensayos internos. El rendimiento real del producto varía según la densidad, el espesor, el color, la formulación y las condiciones de uso. La comparación lado a lado representa características generales del producto. Confirme los valores de rendimiento específicos de la especificación elegida antes de hacer el pedido. Para una evaluación específica de su proyecto, contacte con nuestro equipo.
Productos relacionados
Da el siguiente paso
Tres maneras de avanzar. Elija según el punto en que se encuentre de su proceso de abastecimiento. Responderemos en un plazo de 1 día laborable.