

Pannello in PVC espanso Celuka
Il pannello Celuka tiene le viti a 900 N o più, con pelle superficiale dura Shore D65, bordi CNC puliti che non richiedono quasi levigatura e bordatura PUR che aderisce alla pelle come se ne facesse parte.
Densità da 0,50 a 0,80 g/cm³, spessore da 1 a 40 mm, resistenza a flessione ≥18 MPa, DIN 4102 B1. Si adatta a mobili lavabo, mobili da cucina, mobili per ufficio, rivestimenti interni e segnaletica fresata a CNC.
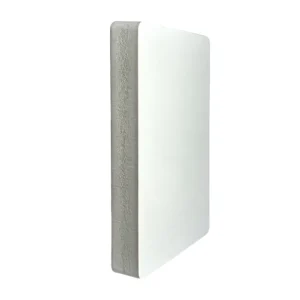
La pelle e il nucleo vengono dallo stesso estrusore, quindi il bordo tagliato è un'unica superficie uniforme, non una pelle bianca avvolta attorno a un nucleo grigio.
0,35-0,80
Densità
1–40 mm
Spessore
D65
Shore
≥900 N
Tenuta delle viti
Perché i produttori di mobili e arredi passano al pannello espanso Celuka
L'MDF si gonfia nei bagni. Ogni volta.
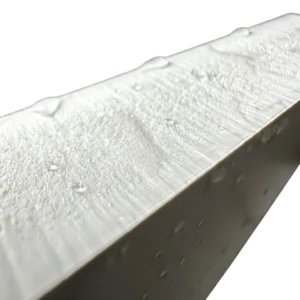
Un mobile lavabo in MDF idrorepellente fallisce comunque. Non subito. Dopo dodici-diciotto mesi, i bordi iniziano a gonfiarsi. L'impiallacciatura si stacca. Le ante smettono di chiudersi. Il cliente chiama. La sostituzione costa più di quanto valeva il lavoro originale. Il pannello in PVC espanso Celuka ha una struttura a cellule chiuse. La struttura a cellule chiuse aiuta a tenere fuori l'acqua, così le dimensioni restano più stabili in condizioni umide rispetto all'MDF.
La conformità alla formaldeide non è più opzionale
MDF e pannelli truciolari si basano su resina urea-formaldeide. L'UE stringe i limiti di formaldeide da anni. Alcuni acquirenti scoprono che i loro mobili non superano lo standard solo quando la spedizione arriva in dogana. Il pannello in PVC espanso non contiene leganti a base di formaldeide. Le emissioni restano sotto il limite di rilevamento EN 717-1 e sono conformi al grado GB/T 39600 E0. Se il mercato di destinazione è l'Europa o il Nord America, il solo argomento della conformità copre la differenza di costo del materiale.
Processo di produzione
Definizione e struttura di base
Il processo Celuka ruota attorno a un siluro metallico dentro la filiera. Occupa spazio nel flusso di fuso, lasciando una cavità vuota quando il materiale esce. Una piastra di calibrazione raffreddata sta direttamente contro l'uscita della filiera. La superficie del fuso scende da circa 190 °C a sotto 70 °C in 0,5-1 secondo. Le catene di PVC in superficie congelano all'istante in una disposizione densa. L'agente espandente non ha tempo di decomporsi. Questa superficie congelata è la pelle superficiale dura. È liscia, densa e misura Shore D65.
Il nucleo resta a 180-190 °C. L'agente espandente si decompone e rilascia gas. Con la superficie già congelata e solida, il gas può espandersi solo verso l'interno, riempiendo la cavità lasciata dal siluro. Questa schiumatura verso l'interno genera contro-pressione che aiuta a produrre una struttura a cellule chiuse uniforme.
Lo spessore della pelle è controllato dalla dimensione del siluro e dall'intensità del raffreddamento, tipicamente da 0,1 a 1 mm. Il sovraraffreddamento crea tensioni residue che portano a imbarcamento. Il sottoraffreddamento produce durezza superficiale insufficiente. La temperatura della filiera, la velocità di estrusione e la temperatura dell'acqua di raffreddamento devono essere abbinate con precisione.
La classe di reazione al fuoco B1 deriva da un sistema sinergico di triossido di antimonio e borato di zinco. Il triossido di antimonio cattura i radicali di combustione in fase gassosa. Il borato di zinco forma uno strato protettivo vetroso sulla superficie e rilascia acqua di cristallizzazione a circa 290 °C per assorbire calore, sopprimendo anche la densità di fumo causata dal triossido di antimonio. Insieme portano l'indice limite di ossigeno dal 23% a tra il 28 e il 34%. Il carico totale di ritardante di fiamma va da 15 a 45 parti per cento parti di resina PVC.
L'ausiliario di processo ACR, con peso molecolare da 500.000 a 1,2 milioni, forma una rete tridimensionale di aggrovigliamenti con le catene di PVC per costruire resistenza del fuso. Quando la resistenza del fuso è insufficiente, la pressione del gas di schiumatura rompe le pareti delle celle, causando coalescenza. La sezione trasversale rivela celle grandi o cavità visibili.
Sequenza di produzione: le materie prime sono mescolate in un miscelatore ad alta velocità fino a circa 120 °C per una dispersione uniforme, poi trasferite in un miscelatore di raffreddamento a bassa velocità e portate a 40-50 °C. Un estrusore bivite conico plastifica il composto, salendo da circa 160 °C nella zona di alimentazione a 190 °C alla zona di dosaggio. Il fuso passa sopra il siluro per creare il nucleo cavo, la superficie congela contro la piastra di calibrazione per formare la pelle, e il nucleo schiuma verso l'interno per riempire la cavità. Un tavolo di calibrazione sotto vuoto fissa lo spessore finale e la planarità. Un tiro a cingoli traina il foglio a velocità costante, e una sega automatica lo taglia al formato standard di 1220×2440 mm. L'eventuale levigatura su entrambi i lati mantiene la tolleranza di spessore entro ±0,2 mm. Il film protettivo in PE può essere applicato prima del magazzinaggio.
Come riconoscere il pannello Celuka
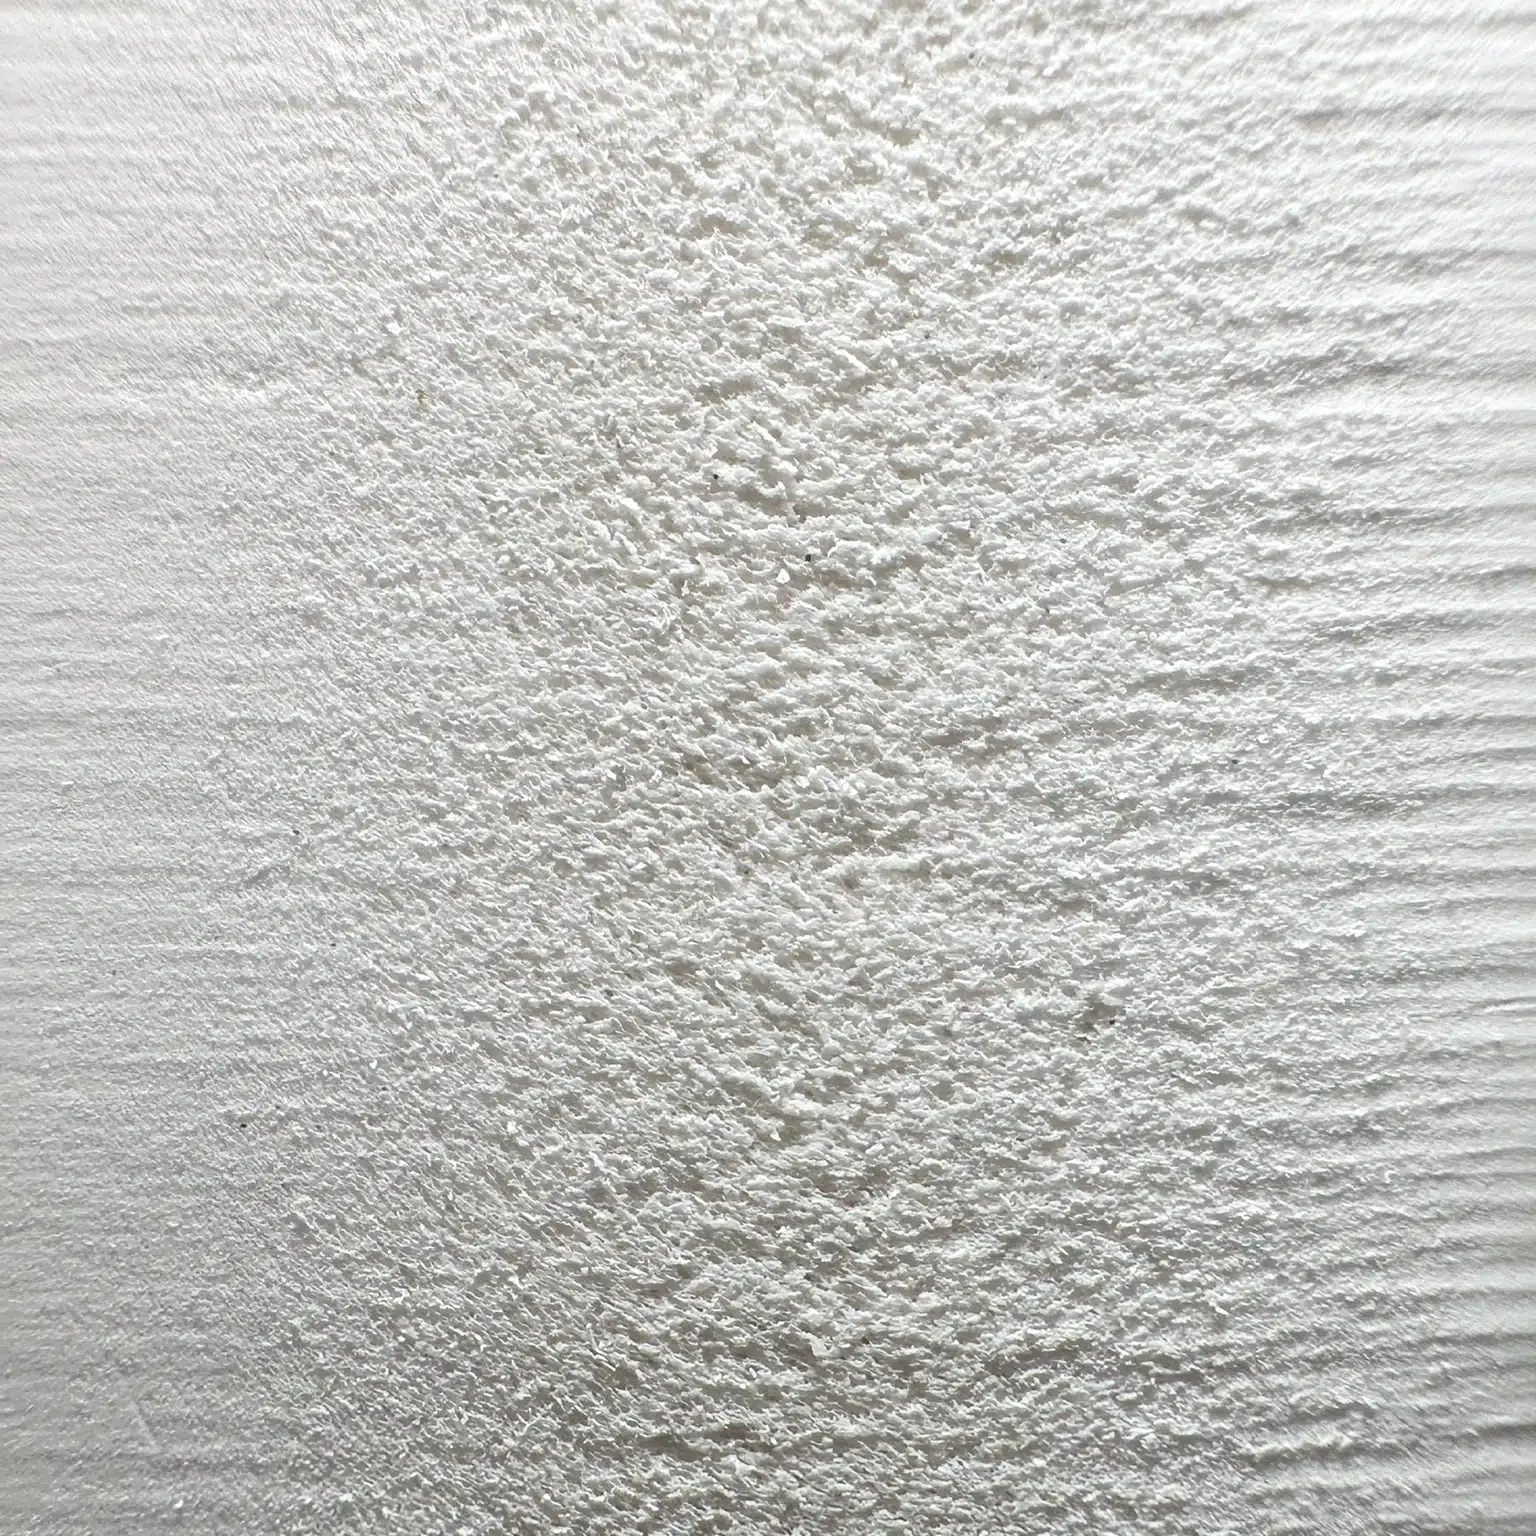
Mettere il pannello sotto luce naturale.
La superficie è liscia e lucida. Riflette la luce. È il segno più immediato della pelle superficiale dura. Un'unghia passata sulla superficie non rileva alcuna texture. La pelle è densa, con durezza Shore D65.
Tagliare un pezzo piccolo ed esaminare la sezione trasversale.
È il metodo di riconoscimento più affidabile. La struttura a strati è chiara: una pelle superficiale dura e densa su entrambe le facce, spessa da 0,1 a 1 mm, di colore leggermente più scuro del nucleo. Il nucleo è una struttura schiumosa con celle chiuse fini e uniformi. Non c'è linea di colla tra pelle e nucleo. Entrambi sono la stessa resina PVC, la stessa formulazione. La differenza di struttura viene solo dalla differenza di velocità di raffreddamento. Sotto ingrandimento, la transizione dalla pelle al nucleo è continua. Non c'è interfaccia brusca.
Passarlo su una fresatrice CNC o una sega.
Ispezionare il bordo tagliato. Poiché la pelle superficiale dura è presente, la linea di taglio esce pulita, senza peluria. È un beneficio diretto della pelle, ed è la verifica rapida più pratica in officina.
Specifiche tecniche
| Parametro | Dati | Riferimento di settore |
|---|---|---|
| Spessore | da 1 mm a 40 mm | da 1 mm a 40 mm |
| Gamma di densità | da 0,35 a 0,80 g/cm³ | Bassa densità = più leggero ed economico. Alta densità = più rigido |
| Formati standard | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm | 1220×2440 mm, 915×1830 mm, 1560×3050 mm, 2050×3050 mm |
| Resistenza a flessione | Bianco, nero, rosso, blu, giallo, verde, grigio; abbinamento colori personalizzato disponibile | — |
| Resistenza a flessione | ≥18 MPa | da 12 a 25 MPa, in base alla densità |
| Durezza Shore | D65 | D60 e oltre |
| Temperatura massima di esercizio continuo | Dato di fabbrica ≥70 °C | HDT a 264 psi, circa 63 °C |
| Temperatura di esercizio | Fino a 65 °C | Non collocare vicino a fonti di calore né usare fogli scuri alla luce diretta del sole |
| Temperatura di rammollimento Vicat | da 73 a 82 °C, valore tipico circa 75 °C | — |
| Colori | Bianco, nero, rosso, blu, giallo, verde, grigio; abbinamento colori personalizzato disponibile | — |
Nota sulla specifica: I dati tecnici sopra rappresentano valori tipici da test interni Shine e riferimenti di settore. Gli standard di prova sono citati dove applicabili. I valori effettivi dipendono da densità, spessore, colore e lotto di produzione del pannello. Per applicazioni critiche, richiedere dati di prova specifici del lotto al nostro team tecnico. Le prove di terza parte sono disponibili su richiesta e a spese dell'acquirente.
Guida alla lavorazione
La pelle superficiale dura del Celuka è spessa da 0,1 a 1 mm, con durezza Shore D65. Quando passa una fresa, taglia in modo netto; la levigatura è richiesta prima dell'incollaggio, e le temperature di piegatura a caldo sono più alte che per i pannelli a schiuma libera. Usata correttamente, la pelle superficiale dura è un vantaggio; usata male, è un ostacolo.
Lavorazione CNC e taglio con sega
Bordatura: La larghezza del bordo dovrebbe essere lo spessore del pannello più 2-4 mm. Aria calda a 180-200 °C, velocità di avanzamento 15-20 m/min. Dopo la rifilatura, smussare a R0,5-1,0 mm. La qualità dipende dalla planarità del bordo segato e dalla temperatura di attivazione dell'adesivo.
Laminazione PUR: Prima della laminazione, levigare la pelle superficiale dura con carta abrasiva a grana 400, soffiare via la polvere con aria compressa e pulire con isopropanolo per rimuovere il grasso. Applicare l'adesivo PUR a 120-140 °C in forma fusa, con pressione 0,3-0,5 MPa e tempo di pressatura 10-30 secondi. Con temperatura ambiente sopra 15 °C e umidità relativa sopra il 40%, la forza di adesione finale si raggiunge in 3-7 giorni. Un'umidità insufficiente porta a una polimerizzazione incompleta.
Bordatura, laminazione e incollaggio di superfici
Verniciatura: Prima della verniciatura, levigare la pelle superficiale dura con carta abrasiva a grana 200-400. Se si salta la levigatura, la vernice si staccherà. Usare solo vernici acriliche o al lattice a base d'acqua; le vernici a base d'olio o solvente attaccano il PVC. Applicare prima un primer specifico per plastica, poi più mani sottili di finitura. Lasciare asciugare ogni mano prima della successiva; la polimerizzazione completa richiede 30 giorni. Non verniciare quando l'umidità supera l'80%. Per pannelli scuri da verniciare chiari, applicare prima un primer coprente bianco.
Stampa UV: Prima di stampare, assicurarsi che l'energia superficiale non sia inferiore a 38 dyne/cm. Il Celuka come fornito è solo 34-36. Trattare con corona a 40-44 e stampare subito dopo il trattamento. Saltando questo passaggio, l'inchiostro si staccherà dopo pochi mesi.
Finitura superficiale: La pelle superficiale dura del Celuka può essere usata direttamente come superficie finita. La sezione trasversale ha colore uniforme dalla pelle al nucleo con un gradiente di densità dolce, senza bisogno di laminazione o bordatura.
Per Celuka-metallo, usare resina epossidica; irruvidire la superficie metallica con una levigatura grossolana e applicare un primer. Per Celuka-acrilico, usare adesivo strutturale a base di metilmetacrilato. Non usare colla vinilica da falegnameria.
Verniciatura, rivestimento e finitura superficiale
Verniciatura: Prima della verniciatura, levigare la pelle superficiale dura con carta abrasiva a grana 200-400. Se si salta la levigatura, la vernice si staccherà. Usare solo vernici acriliche o al lattice a base d'acqua; le vernici a base d'olio o solvente attaccano il PVC. Applicare prima un primer specifico per plastica, poi più mani sottili di finitura. Lasciare asciugare ogni mano prima della successiva; la polimerizzazione completa richiede 30 giorni. Non verniciare quando l'umidità supera l'80%. Per pannelli scuri da verniciare chiari, applicare prima un primer coprente bianco.
Stampa UV: Prima di stampare, assicurarsi che l'energia superficiale non sia inferiore a 38 dyne/cm. Il Celuka come fornito è solo 34-36. Trattare con corona a 40-44 e stampare subito dopo il trattamento. Saltando questo passaggio, l'inchiostro si staccherà dopo pochi mesi.
Finitura superficiale: La pelle superficiale dura del Celuka può essere usata direttamente come superficie finita. La sezione trasversale ha colore uniforme dalla pelle al nucleo con un gradiente di densità dolce, senza bisogno di laminazione o bordatura.
Termoformatura, piegatura e fissaggio
Piegatura a caldo: Riscaldare uniformemente a 70-120 °C. Per la piegatura a caldo di precisione, si consigliano 115-125 °C, con riscaldamento a segmenti per garantire che anche il nucleo raggiunga la temperatura, non solo la superficie. Il raggio minimo di piegatura è 2-3 volte lo spessore del pannello. Dopo la piegatura, tenere la forma e raffreddare naturalmente; non spegnere con acqua. Per curve complesse, preparare in anticipo stampi per aiutare la formatura.
Fissaggio: I fori pilota devono essere preforati. Avvitare direttamente viti autofilettanti spacca il nucleo. Usare viti da legno a filetto largo e non stringere troppo. Specifiche di tenuta delle viti: vedi Caratteristiche del prodotto > Tenuta delle viti.
Durante l'installazione, notare che il coefficiente di dilatazione termica lineare del PVC è circa 0,07 mm/m·°C. La distanza tra i supporti non dovrebbe superare 400 mm. Usare viti in acciaio inossidabile con fori preforati a 200-300 mm di distanza.
Il taglio laser è assolutamente vietato: Il PVC contiene cloro, e l'alta temperatura del laser rilascia gas di acido cloridrico, tossico e corrosivo per le attrezzature. Non ci sono eccezioni.
Richiedi campioni Celuka per test
I parametri di lavorazione sono un punto di partenza. La tua macchina, i tuoi utensili e le condizioni del tuo laboratorio determinano i risultati finali. Richiedi campioni nello spessore, nella densità e nel colore che preferisci.
Applicazioni
Produzione di mobili
Il bagno è lo spazio con l'umidità più alta di un edificio residenziale. I pannelli tradizionali assorbono umidità negli ambienti bagnati, causando crepe nella bordatura e allentamento delle cerniere. La struttura a cellule chiuse del PVC non assorbe acqua, e la forza di tenuta delle viti resta invariata in condizioni umide. Non è un confronto di resistenza in condizioni asciutte, ma di stabilità in condizioni bagnate.
Per i corpi mobili, usare Celuka da 15 a 18 mm, densità 0,55-0,65 g/cm³ (specifiche di tenuta delle viti: vedi Caratteristiche del prodotto). Preforare i fori pilota, usare viti da legno a filetto largo e non stringere troppo. Per le ante, usare da 5 a 10 mm, con rivestimento decorativo laminato PUR e bordatura in PVC abbinata.
I mobili da cucina condividono gli stessi parametri dei mobili da bagno; notare che le finiture superficiali devono resistere ai detergenti. Per i mobili da ufficio, si può usare il grado ritardante di fiamma B2, con densità ridotta a 0,50-0,60 per abbassare i costi del materiale. I requisiti portanti negli ambienti d'ufficio sono inferiori a quelli dei mobili, e l'ambiente asciutto non impone l'impermeabilità.
Segnaletica esterna e strutture espositive
Il ruolo del Celuka nel settore pubblicitario non è come substrato di stampa. Per la stampa, il pannello a schiuma libera è più economico e comodo. Il Celuka è posizionato per l'incisione CNC e per cartelli che richiedono resistenza strutturale.
Le lettere e i loghi incisi in 3D rappresentano l'applicazione pubblicitaria più tipica del Celuka. La pelle superficiale dura si taglia in modo netto al passaggio dell'utensile, e i bordi non richiedono levigatura. Usare spessore da 5 a 10 mm, densità 0,50-0,60, con una fresa a un tagliente tipo O‑flute per l'incisione diretta. Anche gli espositori POP usano Celuka da 5 mm, tagliato a CNC più stampa UV, offrendo una durabilità maggiore del pannello a schiuma libera.
Per cartelli commerciali esterni, scegliere Celuka da 8 a 10 mm; lo spessore lascia spazio ai giunti di dilatazione. I pannelli di colore scuro assorbono calore sotto la luce diretta del sole: ricordare di riservare giunti di dilatazione di 3-5 mm per metro. Se il cartello deve lavorare all'esterno per più di 7 anni, scegliere il pannello coestruso invece del Celuka. Dettagli su classe di reazione al fuoco e durata di servizio esterna: vedi Caratteristiche del prodotto e Specifiche tecniche.
Decorazione architettonica
La decorazione architettonica è il più grande segmento applicativo globale del Celuka.
Per il rivestimento murale interno, usare Celuka da 8 a 12 mm, densità 0,50-0,60. Opzioni ignifughe disponibili dove i codici edilizi lo richiedono (vedi Caratteristiche del prodotto per i dettagli B1). La distanza tra i supporti non dovrebbe superare 400 mm; fissare con viti in acciaio inossidabile in fori preforati, e riservare giunti di dilatazione di 5-8 mm ogni 3 metri. Il coefficiente di dilatazione termica del PVC è 0,07 mm/m·°C: senza giunti il pannello si deformerà.
Per le pareti divisorie da ufficio, usare da 12 a 15 mm. L'isolamento acustico a singolo strato è di circa 25 dB STC; a doppio strato con intercapedine da 50 mm e isolante acustico si raggiungono 35-40 dB STC. La sezione trasversale del Celuka ha colore uniforme dalla pelle al nucleo, non richiede bordatura né impiallacciatura e può essere usata direttamente come superficie finita della parete.
Per i controsoffitti, usare da 8 a 12 mm, con densità ridotta a 0,45-0,55. Leggero e resistente all'acqua: il tradizionale pannello in gesso si danneggia con l'acqua, mentre i controsoffitti in Celuka non richiedono sostituzione dopo perdite dalle tubazioni.
La cassaforma per calcestruzzo è un'applicazione speciale del Celuka. Il Celuka ad alta densità da 0,60 a 0,80, spesso da 15 a 18 mm, può essere riutilizzato da 20 a 60 volte, a seconda della formulazione e della pulizia/manutenzione dopo il disarmo. Il costo per utilizzo è meno della metà di quello della cassaforma in legno. Dopo il disarmo, risciacquare con acqua pulita: non serve agente disarmante. Non è una cassaforma a perdere, ma una cassaforma riutilizzabile a rotazione.
Retail e arredi per negozi
Le scaffalature retail e i tavoli espositivi richiedono pannelli i cui bordi possano restare a vista senza trattamento secondario dei bordi. Il bordo tagliato della pelle superficiale dura del Celuka è la superficie finita: colore uniforme, senza linea di demarcazione. Usare spessore da 8 a 12 mm, densità 0,50-0,65. Il pannello può essere piegato a caldo in forme curve, inciso a CNC con loghi del marchio e laminato con pellicole effetto metallo spazzolato o venatura del legno.
Per i pannelli murali dei pop‑up store, usare Celuka da 5 a 8 mm senza finitura superficiale secondaria, consentendo montaggio e smontaggio rapidi. Se servono estrema leggerezza e basso costo, il pannello a schiuma libera da 3 a 5 mm è un'alternativa. Il vantaggio del Celuka sta nella resistenza ai graffi dopo ripetuti montaggi e smontaggi, che permette più cicli di riutilizzo.
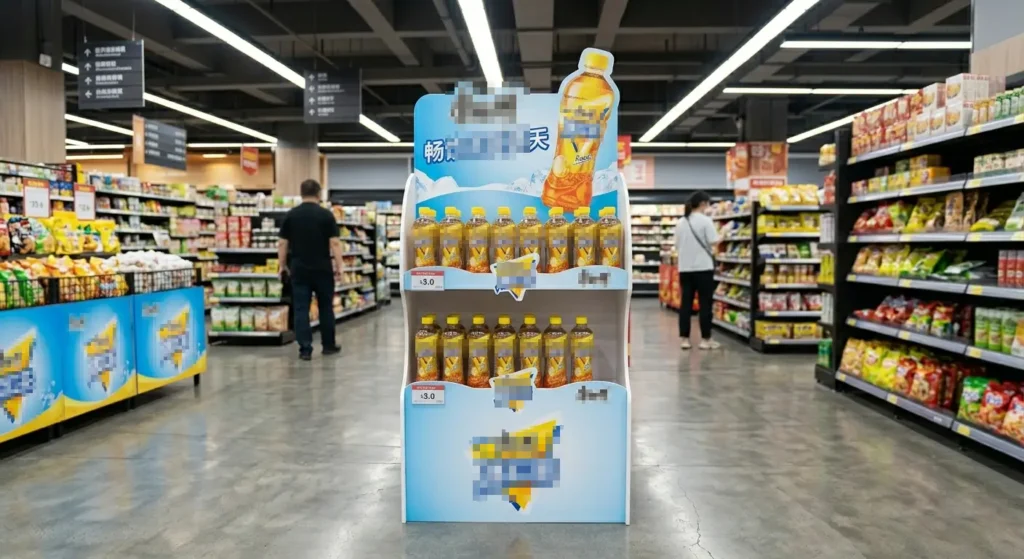
Non sei sicuro che il Celuka si adatti alla tua applicazione specifica?
Ogni settore ha i propri requisiti di densità, spessore, classe di reazione al fuoco e lavorazione. Che tu produca mobili, installi rivestimenti murali o fresi segnaletica 3D, il nostro team tecnico può fornire consigli di specifica su misura per il tuo ambiente di produzione.
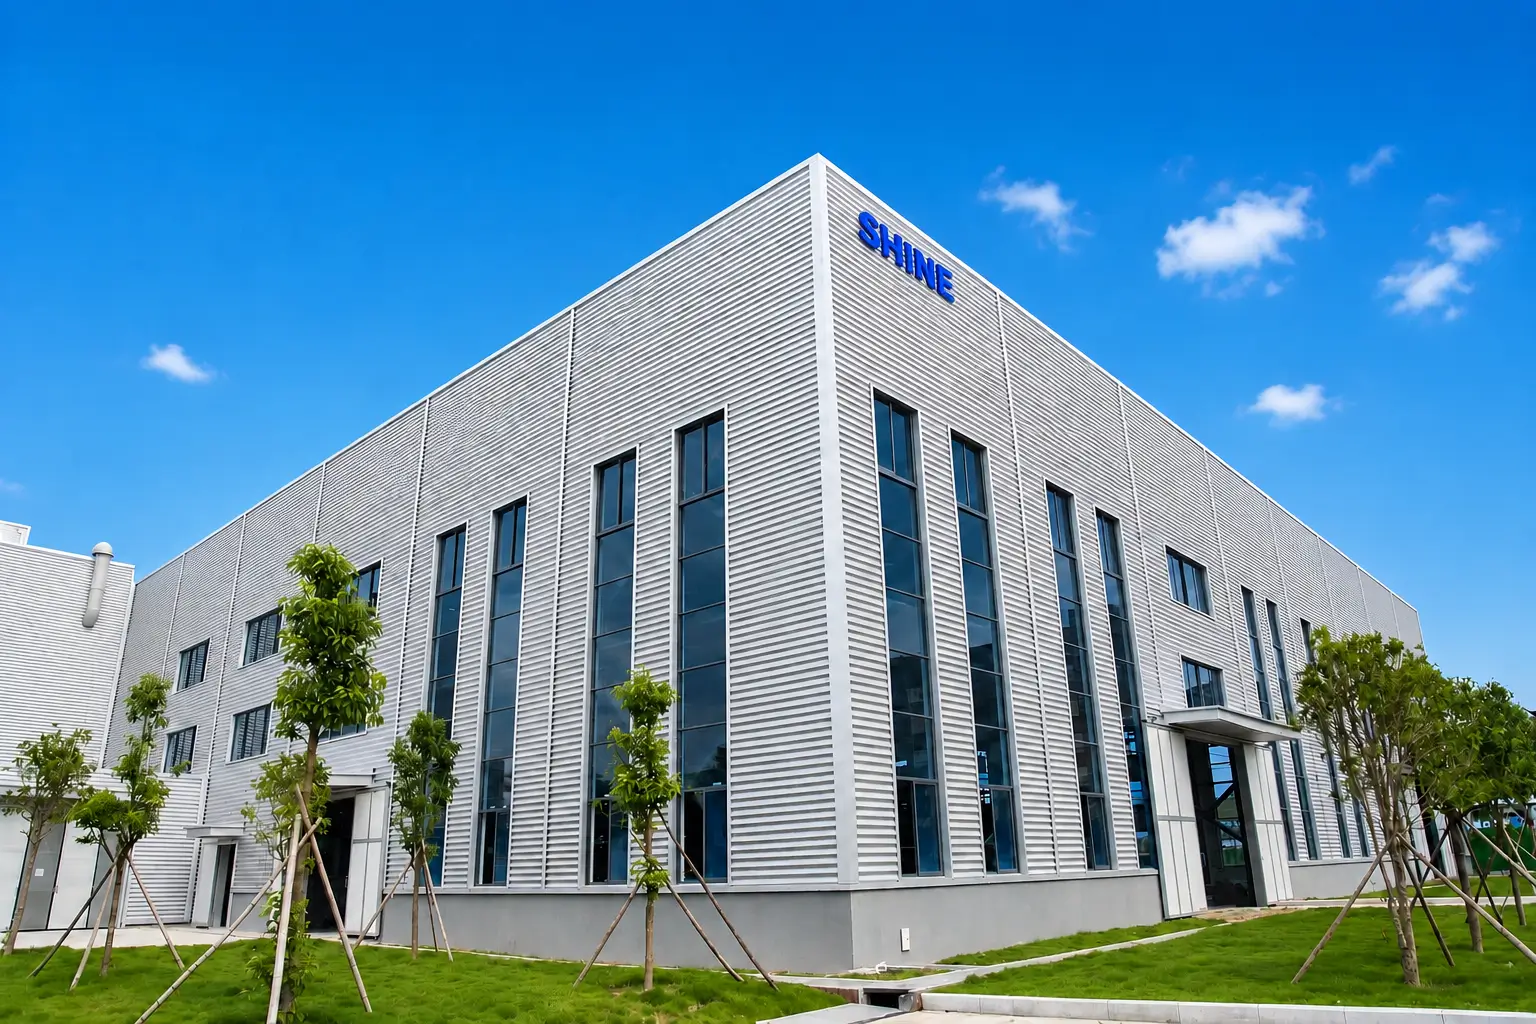
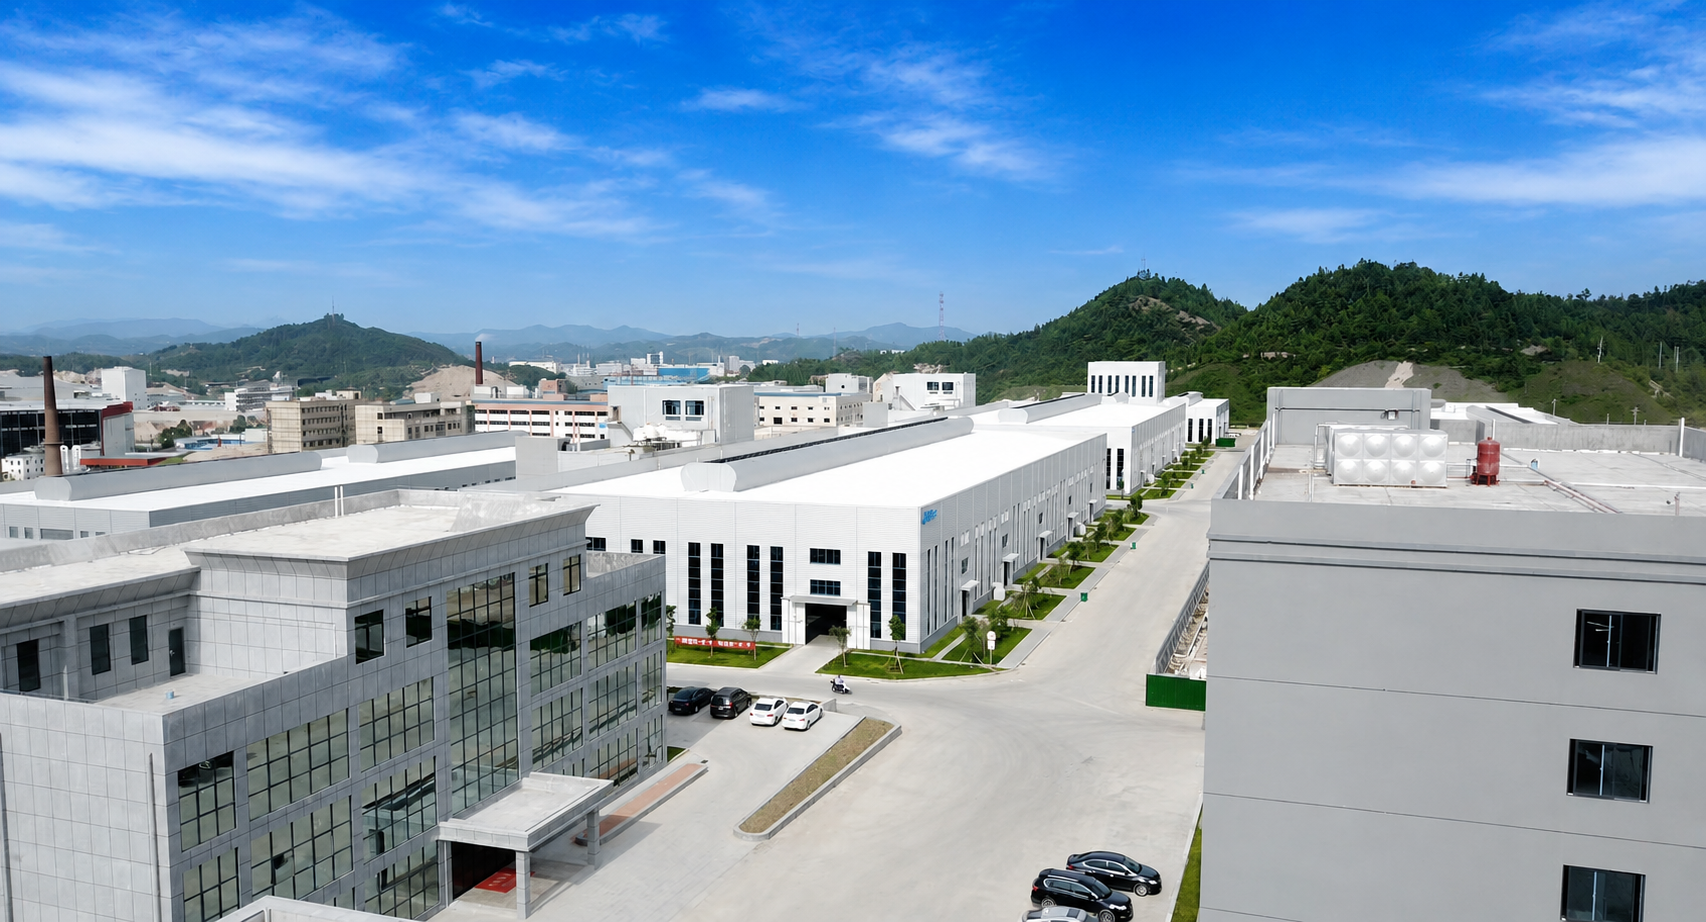
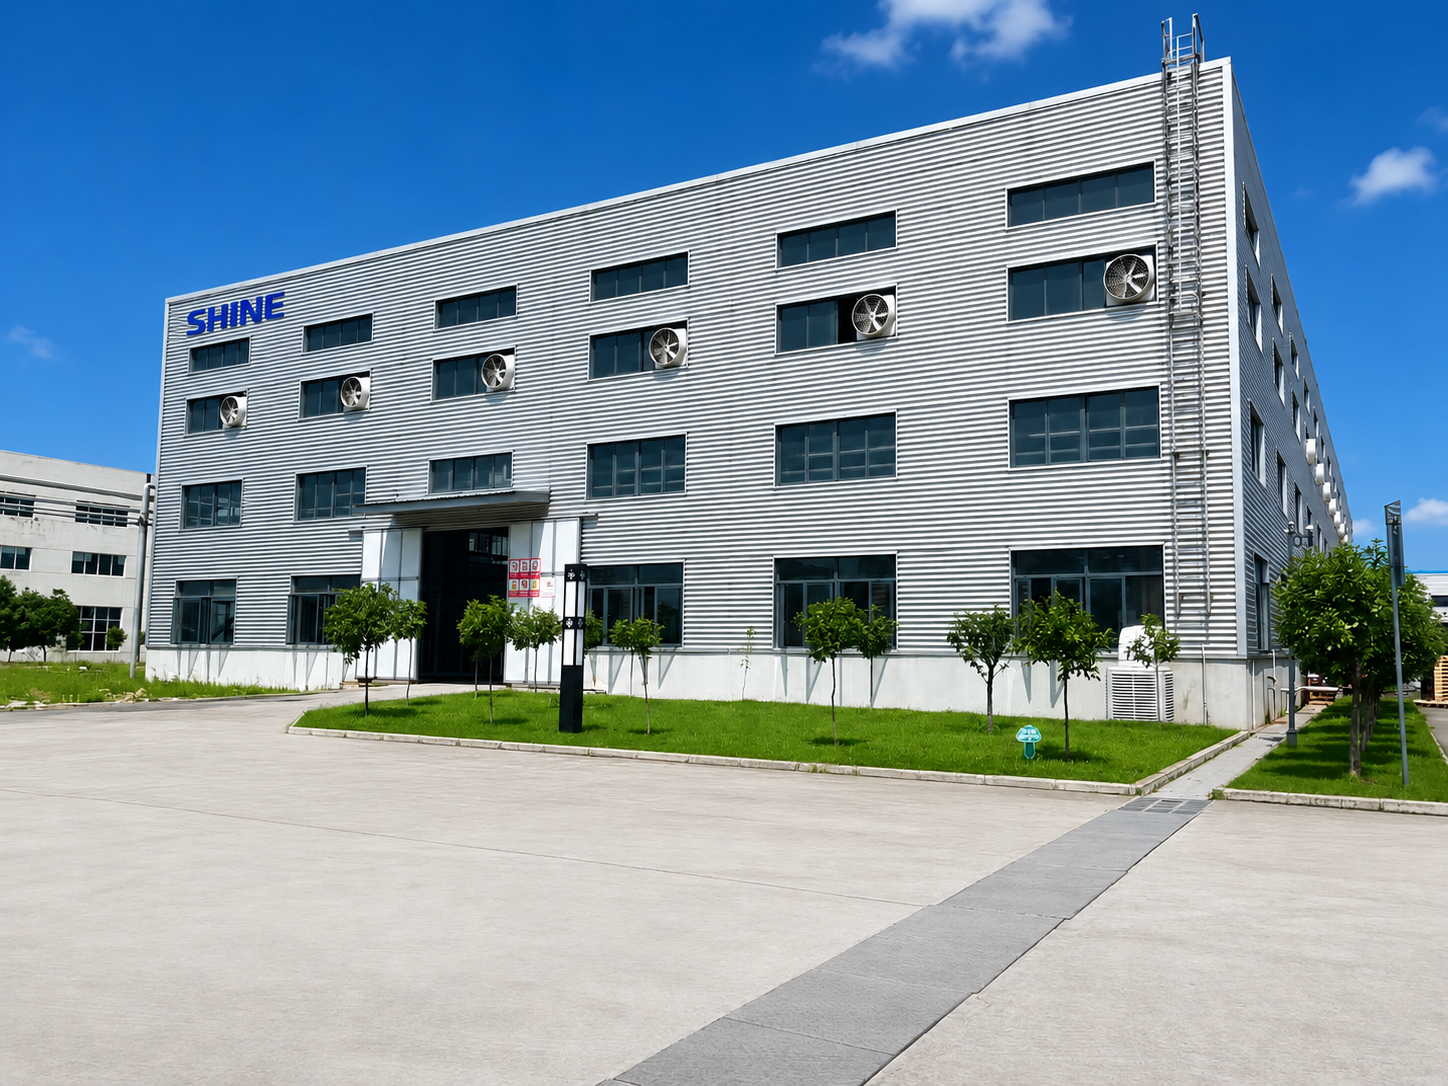
Stabilimento produttivo di Shine
Standard di qualità & conformità
Certificato. Copre progettazione, produzione, controllo e consegna. Non è un certificato appeso al muro: è il sistema che garantisce che il lotto di Celuka ordinato a marzo venga lavorato allo stesso modo del lotto ordinato a settembre.
Sistema di gestione della qualità ISO 9001
Le materie prime utilizzate nelle formulazioni in PVC di Shine sono conformi sia al requisito RoHS (piombo ≤ 0,1% nel materiale omogeneo) sia alla dichiarazione REACH (contenuto di piombo inferiore allo 0,1% p/p).
Classe di reazione al fuoco DIN 4102 B1 e B2
Per i mercati che richiedono la classificazione EN 13501-1 Euroclass, i prodotti possono soddisfare i livelli di Classe C-s1,d0 o B-s1,d1. In base alle specifiche del prodotto è richiesta una prova indipendente presso un organismo notificato. Shine può organizzare tali prove per conto dell'acquirente; i costi delle prove sono a carico dell'acquirente.
Prove di terza parte su richiesta
In base alle esigenze dell'acquirente, è possibile organizzare prove da parte di SGS, Bureau Veritas, RoHS e TÜV. L'ambito delle prove, le norme di riferimento e le tempistiche vengono confermati prima di procedere. I costi delle prove sono a carico dell'acquirente. È prassi consolidata del settore. Non fidarti di un fornitore che dichiara "tutte le certificazioni incluse" senza specificare chiaramente le norme applicabili, l'ente di prova e l'anno di emissione del rapporto.
Domande frequenti
Risposte alle domande più frequenti sui prodotti e sui servizi Shine.
Cosa fa davvero la pelle superficiale dura?
La pelle superficiale dura si forma quando la superficie del pannello viene raffreddata rapidamente durante la produzione. È spessa da 0,1 a 1 mm con durezza Shore D65. Fornisce tre cose: tenuta delle viti, bordi CNC puliti e una superficie a cui gli adesivi di bordatura possono aggrapparsi. Senza di essa, le viti non farebbero presa, le linee di taglio farebbero peluria e la bordatura non aderirebbe.
Può sostenere ante con cerniere e guide per cassetti?
Dipende dalla densità. Da 0,55 g/cm³ in su, la tenuta delle viti raggiunge 900 N o più, sufficiente per cerniere e guide per cassetti standard. Sotto 0,50, la tenuta scende a 500-700 N, rendendola inadatta a componenti portanti soggetti a uso ripetuto. Per i box dei mobili lavabo e dei mobili da cucina, specificare densità da 0,55 a 0,65. Per i pannelli delle ante, spessore da 5 a 10 mm.
È adatto a bagni e cucine?
Sì. Il PVC non assorbe umidità. La struttura a cellule chiuse non si gonfia in condizioni umide come fa l'MDF. È il vantaggio principale del pannello Celuka nei mobili lavabo e nei mobili da cucina. Preforare tutti i fori delle viti. Lasciare una fessura di ventilazione di 5 mm alla base del mobile. Per la bordatura, usare adesivo hot melt PUR con nastro di bordatura in PVC. Levigare leggermente la pelle con carta a grana 400 prima di applicare l'adesivo.
La classe di reazione al fuoco B1 è sufficiente? Quale certificazione serve?
B1 è la classificazione di ritardanza di fiamma secondo DIN 4102-1, accettata per edifici pubblici e spazi commerciali in Germania e nei mercati che seguono le norme antincendio europee. Se il progetto è in Medio Oriente, nel Sud-est asiatico o in altre regioni che non fanno riferimento alle norme DIN, confermare se il codice locale accetta B1 o richiede un rapporto EN 13501-1 Euroclass. I test EN 13501-1 devono essere eseguiti da un organismo notificato. Shine può organizzarlo su richiesta dell'acquirente. Le spese di prova sono a carico dell'acquirente. Per il mercato statunitense, è richiesta la certificazione indipendente UL 94.
Quanto durerà all'esterno?
Da cinque a sette anni. La pelle superficiale dura fornisce una barriera fisica contro i raggi UV, ma la pelle stessa non contiene stabilizzanti UV concentrati. Non è un materiale per esterni a piena esposizione. Lasciare giunti di dilatazione di 3-5 mm per metro. Usare fissaggi in acciaio inossidabile con fori preforati sovradimensionati. I pannelli di colore scuro possono raggiungere temperature superficiali di 15-25 °C più alte dei pannelli bianchi sotto sole diretto e invecchieranno più in fretta.
Può essere verniciato?
Sì. La pelle superficiale dura è liscia, quindi levigarla prima con carta a grana 400. Pulire con aria compressa e alcol isopropilico, poi applicare un primer per plastica. Usare solo vernice acrilica o al lattice a base d'acqua. Non usare vernici a base d'olio o solvente. Applicare mani sottili in più passaggi. La polimerizzazione completa richiede 30 giorni a 25 °C. Per la verniciatura esterna, aggiungere una finitura trasparente resistente ai raggi UV.
Quali sono la quantità minima d'ordine e i tempi di consegna?
Specifiche standard: minimo 2 tonnellate metriche, da 7 a 14 giorni. Ordini express: da 3 a 5 giorni. Colore, densità, spessore o formato personalizzati: aggiungere da 14 a 60 giorni. Il MOQ è a peso, non a numero di fogli. Un foglio più sottile e a densità più bassa produce più pannelli per tonnellata di uno più spesso delle stesse dimensioni.
I confronti tra prodotti, le specifiche tecniche, i parametri di lavorazione e le raccomandazioni applicative di questa pagina si basano sulla gamma prodotti attuale di Shine e sui dati dei test interni. Le prestazioni effettive variano per densità, spessore, colore, formulazione e condizioni operative. Il confronto affiancato rappresenta caratteristiche generali del prodotto. Conferma i valori prestazionali specifici della specifica scelta prima di ordinare. Per una valutazione specifica del progetto, contatta il nostro team.
Prodotti correlati
Fai il passo successivo
Tre modi per andare avanti. Scegli in base alla fase in cui ti trovi nel processo di approvvigionamento. Risponderemo entro 1 giorno lavorativo.