

Panneau PVC expansé Celuka
Le panneau Celuka tient les vis à 900 N ou plus, avec une peau de surface dure Shore D65, des bords CNC nets qui ne demandent presque aucun ponçage et un plaquage de chants PUR qui adhère à la peau comme s'il en faisait partie.
Densité de 0,50 à 0,80 g/cm³, épaisseur de 1 à 40 mm, résistance à la flexion ≥18 MPa, DIN 4102 B1. Il convient aux vasques de salle de bain, aux armoires de cuisine, au mobilier de bureau, au revêtement intérieur et à la signalétique fraisée CNC.
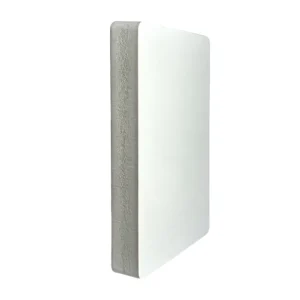
La peau et le cœur proviennent de la même extrudeuse : le bord coupé est donc une surface uniforme, pas une peau blanche enroulée autour d'un cœur gris.
0,35–0,80
Densité
1–40 mm
Épaisseur
D65
Shore
≥900 N
Tenue des vis
Pourquoi les fabricants d'armoires et de meubles passent au panneau Celuka
Le MDF gonfle dans les salles de bain. À chaque fois.
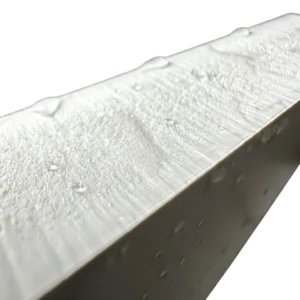
Une vasque de salle de bain en MDF résistant à l'humidité défaillit quand même. Pas immédiatement. Au bout de douze à dix-huit mois, les bords commencent à gonfler. Le placage se décolle. Les portes ne ferment plus. Le client appelle. Le remplacement coûte plus que le travail initial ne valait. Le panneau Celuka a une structure à cellules fermées. La structure à cellules fermées aide à garder l'eau dehors, si bien que les dimensions restent plus stables en conditions humides que le MDF.
La conformité formaldéhyde n'est plus optionnelle
Le MDF et le panneau de particules reposent sur la résine urée-formaldéhyde. L'UE durcit les limites de formaldéhyde depuis des années. Certains acheteurs ne découvrent que leurs armoires échouent à la norme qu'à l'arrivée de l'expédition en douane. Le panneau en PVC expansé ne contient aucun liant à base de formaldéhyde. Les émissions tombent sous la limite de détection EN 717-1 et sont conformes au grade GB/T 39600 E0. Si le marché de destination est l'Europe ou l'Amérique du Nord, l'argument de conformité couvre à lui seul la différence de coût matière.
Procédé de fabrication
Définition et structure de base
Le procédé Celuka repose sur une torpille métallique à l'intérieur de la filière. Elle occupe de l'espace dans le flux de matière fondue, laissant une cavité creuse à la sortie du matériau. Une plaque de calibrage refroidie est posée directement contre la sortie de filière. La surface de la matière fondue passe d'environ 190 degrés Celsius à moins de 70 degrés en 0,5 à 1 seconde. Les chaînes de PVC de surface se figent instantanément en un arrangement dense. L'agent gonflant n'a pas le temps de se décomposer. Cette surface figée est la peau de surface dure. Elle est lisse, dense et mesure Shore D65.
Le cœur reste à 180 à 190 degrés. L'agent gonflant se décompose et libère du gaz. La surface étant déjà figée, le gaz ne peut s'expanser que vers l'intérieur, remplissant la cavité laissée par la torpille. Ce moussage vers l'intérieur génère une contre-pression qui aide à produire une structure à cellules fermées uniforme.
L'épaisseur de peau est contrôlée par la taille de la torpille et l'intensité du refroidissement, allant généralement de 0,1 à 1 millimètre. Un sur-refroidissement crée des contraintes résiduelles qui mènent au voilage. Un sous-refroidissement produit une dureté de surface insuffisante. La température de filière, la vitesse d'extrusion et la température de l'eau de refroidissement doivent être ajustées avec précision.
Le classement au feu B1 vient d'un système synergique de trioxyde d'antimoine et de borate de zinc. Le trioxyde d'antimoine capture les radicaux de combustion en phase gazeuse. Le borate de zinc forme une couche protectrice vitreuse en surface et libère son eau de cristallisation à environ 290 degrés Celsius pour absorber la chaleur, tout en supprimant la densité de fumée causée par le trioxyde d'antimoine. Ensemble, ils élèvent l'indice limite d'oxygène de 23 % à entre 28 et 34 %. Le chargement ignifuge total va de 15 à 45 parts pour cent parts de résine PVC.
L'adjuvant de mise en œuvre ACR, de masse moléculaire 500 000 à 1,2 million, forme un réseau d'enchevêtrement tridimensionnel avec les chaînes de PVC pour construire la résistance à l'état fondu. Quand la résistance à l'état fondu est insuffisante, la pression du gaz de moussage rompt les parois de cellules, causant la coalescence. La section révèle alors de grandes cellules ou des cavités visibles.
Séquence de fabrication : les matières premières sont mélangées dans un mélangeur rapide à environ 120 degrés Celsius pour une dispersion uniforme, puis transférées dans un mélangeur de refroidissement lent et ramenées à 40 à 50 degrés. Une extrudeuse bi-vis conique plastifie le compound, montant d'environ 160 degrés dans la zone d'alimentation à 190 degrés à la zone de dosage. La matière fondue passe sur la torpille pour créer le cœur creux, la surface se fige contre la plaque de calibrage pour former la peau, et le cœur mousse vers l'intérieur pour remplir la cavité. Une table de calibrage sous vide fixe l'épaisseur et la planéité finales. Un tirage à chenilles tire la plaque à vitesse constante, et une scie automatique la coupe au format de panneau standard de 1220 par 2440 millimètres. Un ponçage double face optionnel maintient la tolérance d'épaisseur dans plus ou moins 0,2 millimètre. Le film de protection PE peut être appliqué avant l'entreposage.
Comment identifier un panneau Celuka
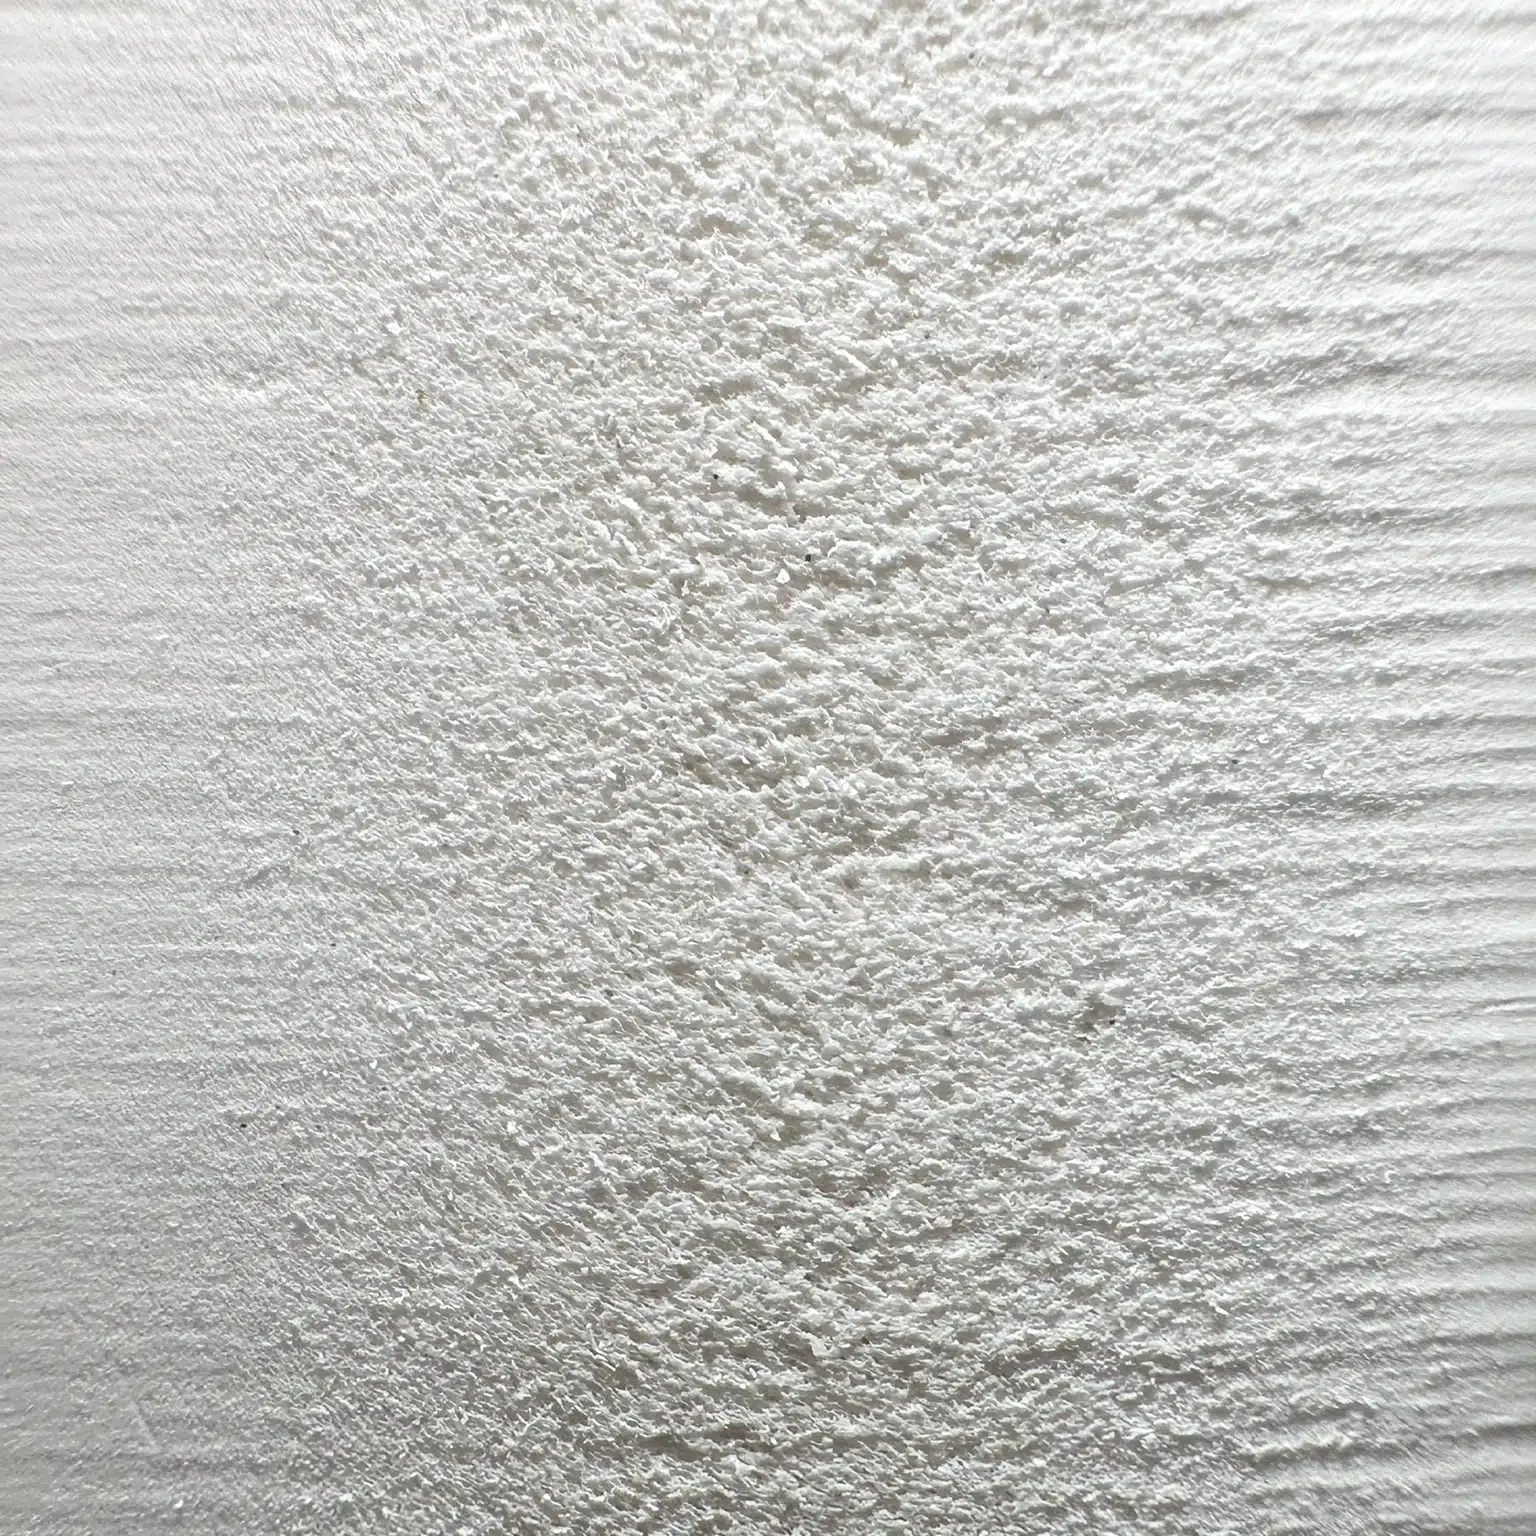
Placez le panneau sous la lumière naturelle.
La surface est lisse et brillante. Elle réfléchit la lumière. C'est le signe le plus immédiat de la peau de surface dure. Un ongle passé sur la surface ne détecte aucune texture. La peau est dense, d'une dureté Shore D65.
Coupez un petit morceau et examinez la section.
C'est la méthode d'identification la plus fiable. La structure en couches est claire : une peau de surface dure et dense sur les deux faces, de 0,1 à 1 millimètre d'épaisseur, légèrement plus foncée que le cœur. Le cœur est une structure de mousse à cellules fermées fines et uniformes. Il n'y a pas de joint de colle entre la peau et le cœur. Les deux sont la même résine PVC, la même formulation. La différence de structure vient uniquement de la différence de vitesse de refroidissement. Sous grossissement, la transition de la peau au cœur est continue. Il n'y a pas d'interface abrupte.
Passez-le dans une défonceuse CNC ou une scie.
Inspectez le bord coupé. La peau de surface dure étant présente, la ligne de coupe sort nette, sans peluche. C'est un bénéfice direct de la peau, et c'est la vérification rapide la plus pratique en atelier.
Spécifications techniques
| Paramètre | Données | Référence du secteur |
|---|---|---|
| Épaisseur | 1 mm à 40 mm | 1 mm à 40 mm |
| Plage de densité | 0,35 à 0,80 g/cm³ | Densité faible = plus léger et moins cher. Densité élevée = plus rigide |
| Formats standard | 1220 × 2440 mm, 915 × 1830 mm, 1560 × 3050 mm, 2050 × 3050 mm | 1220 × 2440 mm, 915 × 1830 mm, 1560 × 3050 mm, 2050 × 3050 mm |
| Résistance à la flexion | Blanc, noir, rouge, bleu, jaune, vert, gris ; assortiment de couleur personnalisé disponible | — |
| Résistance à la flexion | ≥ 18 MPa | 12 à 25 MPa, selon la densité |
| Dureté Shore | D65 | D60 et plus |
| Température maximale de service continu | Données usine ≥ 70 °C | HDT à 264 psi env. 63 °C |
| Température de service | Jusqu'à 65 °C | Ne pas placer près de sources de chaleur ni utiliser de plaques foncées en plein soleil |
| Température de ramollissement Vicat | 73 à 82 °C, typique env. 75 °C | — |
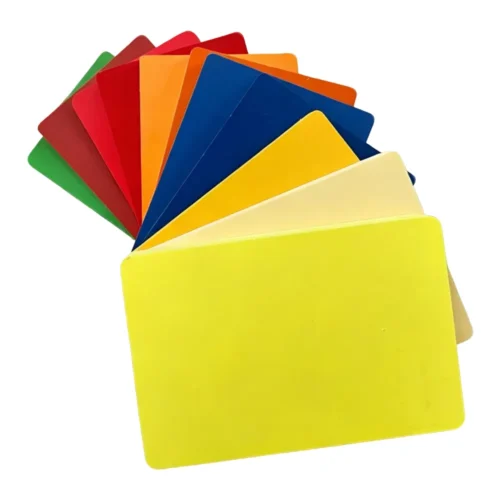
| Couleurs | Blanc, noir, rouge, bleu, jaune, vert, gris ; assortiment de couleur personnalisé disponible | — |
Avis de spécification : Les données techniques ci-dessus représentent des valeurs typiques issues des essais internes Shine et des références du secteur. Les normes d'essai sont citées lorsque applicables. Les valeurs réelles dépendent de la densité, de l'épaisseur, de la couleur et du lot de production du panneau. Pour les applications critiques, demandez des données d'essai spécifiques au lot à notre équipe technique. Les essais par un tiers sont disponibles à la demande et aux frais de l'acheteur.
Guide de transformation
La peau de surface dure du Celuka fait 0,1 à 1 mm d'épaisseur, à une dureté Shore D65. Quand une fraise la traverse, elle cisaille proprement ; un ponçage est requis avant collage, et les températures de cintrage à chaud sont plus élevées que pour les panneaux free foam. Bien utilisée, la peau de surface dure est un avantage ; mal utilisée, c'est un obstacle.
Usinage CNC et sciage
Plaquage de chants : La largeur de chant doit être l'épaisseur du panneau plus 2 à 4 mm. Air chaud à 180 à 200 °C, vitesse d'avance 15 à 20 m/min. Après affleurage, chanfreiner à R0,5 à 1,0 mm. La qualité dépend de la planéité du bord scié et de la température d'activation de l'adhésif.
Contrecollage PUR : Avant le contrecollage, poncez la peau de surface dure au papier grain 400, soufflez la poussière à l'air comprimé et essuyez à l'isopropanol pour retirer la graisse. Appliquez l'adhésif PUR à 120 à 140 °C en fusion, avec une pression de 0,3 à 0,5 MPa et un temps de pressage de 10 à 30 secondes. À température ambiante supérieure à 15 °C et humidité relative supérieure à 40 %, la résistance de collage finale est atteinte en 3 à 7 jours. Une humidité insuffisante mène à un durcissement incomplet.
Plaquage de chants, contrecollage et collage de surface
Peinture : Avant de peindre, poncez la peau de surface dure au papier grain 200 à 400. Si vous sautez le ponçage, la peinture se décollera. Utilisez uniquement des peintures acryliques ou latex à base d'eau ; les peintures à base d'huile et de solvant attaqueront le PVC. Appliquez d'abord un primaire spécifique plastique, puis plusieurs couches de finition fines. Laissez chaque couche sécher avant la suivante ; le durcissement complet prend 30 jours. Ne peignez pas quand l'humidité dépasse 80 %. Pour les panneaux foncés peints en clair, appliquez d'abord un primaire opacifiant blanc.
Impression UV : Avant l'impression, assurez-vous que l'énergie de surface n'est pas inférieure à 38 dynes/cm. Le Celuka tel que fourni n'est qu'à 34 à 36. Traitez au corona jusqu'à 40 à 44 et imprimez immédiatement après le traitement. Sautez cette étape, et l'encre se décollera après quelques mois.
Finition de surface : La peau de surface dure du Celuka peut servir directement de surface finie. La section a une couleur uniforme de la peau au cœur avec un gradient de densité doux, n'exigeant aucun contrecollage ni plaquage de chants.
Pour du Celuka sur métal, utilisez une résine époxy ; rugosifiez la surface métallique par ponçage grossier et appliquez un primaire. Pour du Celuka sur acrylique, utilisez un adhésif structurel méthacrylate de méthyle. N'utilisez pas de colle PVA de menuiserie.
Peinture, revêtement et finition de surface
Peinture : Avant de peindre, poncez la peau de surface dure au papier grain 200 à 400. Si vous sautez le ponçage, la peinture se décollera. Utilisez uniquement des peintures acryliques ou latex à base d'eau ; les peintures à base d'huile et de solvant attaqueront le PVC. Appliquez d'abord un primaire spécifique plastique, puis plusieurs couches de finition fines. Laissez chaque couche sécher avant la suivante ; le durcissement complet prend 30 jours. Ne peignez pas quand l'humidité dépasse 80 %. Pour les panneaux foncés peints en clair, appliquez d'abord un primaire opacifiant blanc.
Impression UV : Avant l'impression, assurez-vous que l'énergie de surface n'est pas inférieure à 38 dynes/cm. Le Celuka tel que fourni n'est qu'à 34 à 36. Traitez au corona jusqu'à 40 à 44 et imprimez immédiatement après le traitement. Sautez cette étape, et l'encre se décollera après quelques mois.
Finition de surface : La peau de surface dure du Celuka peut servir directement de surface finie. La section a une couleur uniforme de la peau au cœur avec un gradient de densité doux, n'exigeant aucun contrecollage ni plaquage de chants.
Thermoformage, cintrage et fixation
Cintrage à chaud : Chauffez uniformément à 70 à 120 °C. Pour un cintrage à chaud de précision, 115 à 125 °C est recommandé, avec un chauffage par segments pour garantir que le cœur atteint la température, pas seulement la surface. Le rayon de courbure minimal est de 2 à 3 fois l'épaisseur du panneau. Après le cintrage, maintenez la forme et laissez refroidir naturellement ; ne trempez pas à l'eau. Pour les courbes complexes, préparez des moules à l'avance pour aider au façonnage.
Fixation : Les avant-trous doivent être prépercés. Visser des vis autotaraudeuses directement fendra le cœur. Utilisez des vis à bois à filet large et ne serrez pas trop. Spécifications de tenue des vis : voir Caractéristiques du produit > Tenue des vis.
À l'installation, notez que le coefficient de dilatation thermique linéaire du PVC est d'environ 0,07 mm/m·°C. L'espacement des montants ne doit pas dépasser 400 mm. Utilisez des vis en acier inoxydable avec des trous prépercés à un espacement de 200 à 300 mm.
La découpe laser est absolument interdite : Le PVC contient du chlore, et la haute température du laser libère du chlorure d'hydrogène gazeux, toxique et corrosif pour l'équipement. Il n'y a aucune exception.
Demander des échantillons Celuka pour essai
Les paramètres de transformation sont un point de départ. Votre machine, votre outillage et vos conditions d'atelier déterminent les résultats finaux. Demandez des échantillons dans votre épaisseur, densité et couleur préférées.
Applications
Fabrication de mobilier
La salle de bain est l'espace le plus humide d'un bâtiment résidentiel. Les panneaux traditionnels absorbent l'humidité en environnement humide, faisant craquer le plaquage de chants et desserrer les charnières. La structure à cellules fermées du PVC n'absorbe pas l'eau, et la tenue des vis reste inchangée en conditions humides. Ce n'est pas une comparaison de résistance en conditions sèches, mais de stabilité en conditions humides.
Pour les corps d'armoire, utilisez le Celuka 15 à 18 mm, densité 0,55 à 0,65 g/cm³ (spécifications de tenue des vis : voir Caractéristiques du produit). Prépercez des avant-trous, utilisez des vis à bois à filet large et ne serrez pas trop. Pour les portes, utilisez 5 à 10 mm, avec un parement décoratif contrecollé PUR et un plaquage de chants PVC assorti.
Les armoires de cuisine partagent les mêmes paramètres que les armoires de salle de bain ; notez que les finitions de surface doivent résister aux produits de nettoyage. Pour le mobilier de bureau, le grade ignifugé B2 peut être utilisé, avec une densité réduite à 0,50 à 0,60 pour abaisser les coûts matière. Les exigences portantes des environnements de bureau sont plus faibles que celles des armoires, et l'environnement sec n'impose pas d'étanchéité.
Signalétique extérieure et structures d'affichage
Le rôle du Celuka dans l'industrie publicitaire n'est pas celui d'un substrat d'impression. Pour l'impression, le panneau free foam est moins cher et plus pratique. Le Celuka est positionné pour la gravure CNC et pour les enseignes qui exigent une résistance structurelle.
Les lettres et logos gravés en 3D représentent l'application publicitaire la plus typique du Celuka. La peau de surface dure cisaille proprement au passage de l'outil, et les bords n'exigent aucun ponçage. Utilisez 5 à 10 mm d'épaisseur, densité 0,50 à 0,60, avec une fraise à une dent O-flute pour la gravure directe. Les présentoirs de point de vente utilisent aussi le Celuka 5 mm, découpé CNC plus impression UV, offrant une durabilité supérieure au panneau free foam.
Pour les enseignes commerciales extérieures, choisissez le Celuka 8 à 10 mm ; l'épaisseur laisse de la place pour les jeux de dilatation. Les panneaux foncés absorbent la chaleur en plein soleil : pensez à réserver des jeux de dilatation de 3 à 5 mm par mètre. Si l'enseigne doit servir en extérieur plus de 7 ans, choisissez le panneau coextrudé plutôt que le Celuka. Détails du classement au feu et de la durée de vie extérieure : voir Caractéristiques du produit et Spécifications techniques.
Décoration architecturale
La décoration architecturale est le plus grand segment d'application mondial du Celuka.
Pour le revêtement mural intérieur, utilisez le Celuka 8 à 12 mm, densité 0,50 à 0,60. Options classées au feu disponibles là où les codes du bâtiment l'exigent (voir Caractéristiques du produit pour le détail B1). L'espacement des montants ne doit pas dépasser 400 mm ; fixez avec des vis en acier inoxydable dans des trous prépercés et réservez des jeux de dilatation de 5 à 8 mm tous les 3 mètres. Le coefficient de dilatation thermique du PVC est de 0,07 mm/m·°C : ne pas laisser de jeux entraînera un voilage des panneaux.
Pour les cloisons de bureau, utilisez 12 à 15 mm. L'isolation acoustique en simple couche est d'environ 25 dB STC ; la double couche avec une cavité de 50 mm et un isolant acoustique peut atteindre 35 à 40 dB STC. La section du Celuka a une couleur uniforme de la peau au cœur, n'exigeant ni plaquage de chants ni placage, et peut servir directement de surface finie de la cloison.
Pour les plafonds, utilisez 8 à 12 mm, densité réduite à 0,45 à 0,55. Léger et résistant à l'eau : la plaque de plâtre traditionnelle est endommagée par l'eau, tandis que les plafonds Celuka n'exigent pas de remplacement après une fuite de tuyauterie.
Le coffrage béton est une application spéciale du Celuka. Le Celuka haute densité 0,60 à 0,80, 15 à 18 mm d'épaisseur, peut être réutilisé 20 à 60 fois, selon la formulation et le nettoyage/l'entretien après démoulage. Le coût par usage est moins de la moitié de celui d'un coffrage en bois. Après démoulage, rincez à l'eau claire : aucun agent de démoulage n'est requis. Ce n'est pas un coffrage permanent, mais un coffrage de rotation réutilisable.
Présentoirs de vente au détail et de magasin
Les étagères de vente au détail et les tables de présentation exigent des panneaux dont les bords peuvent rester apparents sans traitement de bord secondaire. Le bord coupé à peau dure du Celuka est la surface finie : couleur uniforme, sans ligne de démarcation. Utilisez 8 à 12 mm d'épaisseur, densité 0,50 à 0,65. Le panneau peut être cintré à chaud en formes courbes, gravé CNC de logos de marque et contrecollé de films métal brossé ou grain bois.
Pour les panneaux muraux de boutique éphémère, utilisez le Celuka 5 à 8 mm sans finition de surface secondaire, permettant un montage et un démontage rapides. Si une légèreté extrême et un faible coût sont requis, le panneau free foam 3 à 5 mm est une alternative. L'avantage du Celuka réside dans sa résistance aux rayures après des montages et démontages répétés, permettant de multiples cycles de réutilisation.
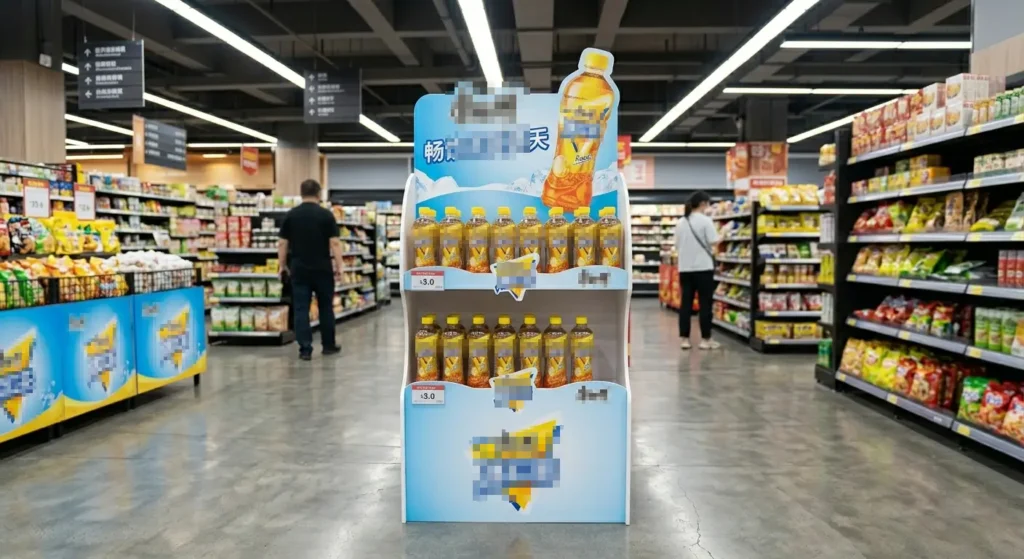
Vous n'êtes pas sûr que le Celuka convienne à votre application spécifique ?
Chaque industrie a ses propres exigences de densité, d'épaisseur, de classement au feu et de transformation. Que vous fabriquiez du mobilier, installiez un revêtement mural ou fraisiez de la signalétique 3D, notre équipe technique peut fournir des recommandations de spécification adaptées à votre environnement de production.
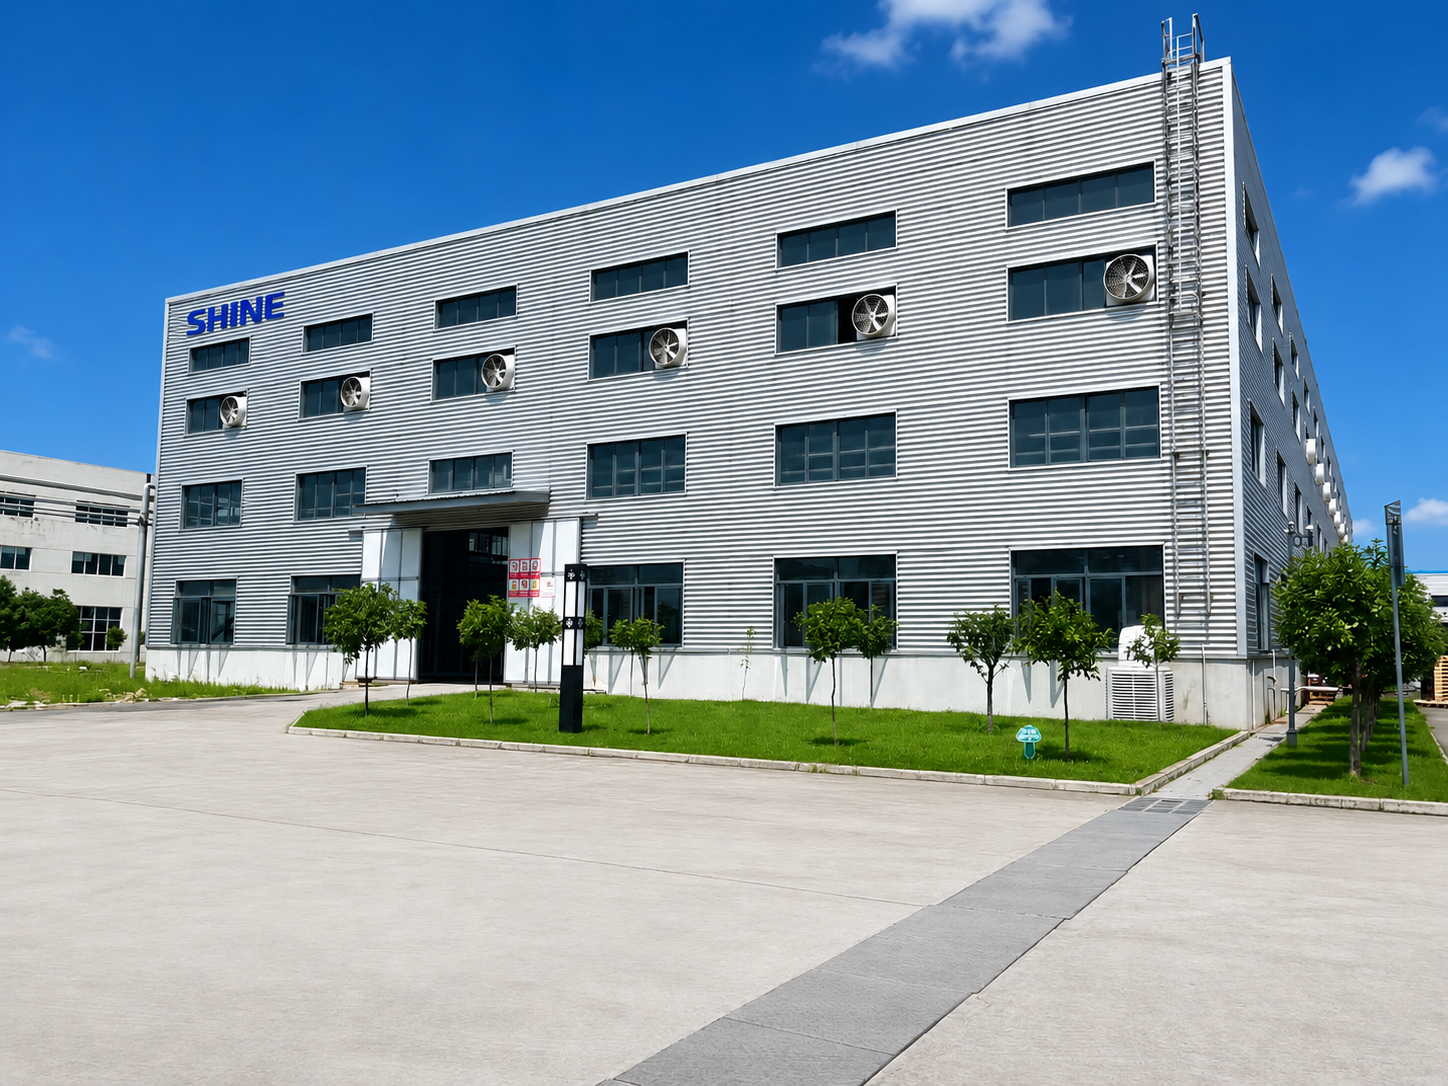
Usine de fabrication Shine
Normes de qualité & conformité
Certifié. Couvre la conception, la production, l'inspection et la livraison. Ce n'est pas un certificat accroché au mur, c'est le système qui garantit que le lot de Celuka commandé en mars s'usine de la même façon que le lot commandé en septembre.
Système de management de la qualité ISO 9001
Les matières premières utilisées dans les formulations PVC de Shine sont conformes à la fois à l'exigence RoHS (plomb ≤ 0,1 % dans un matériau homogène) et à la déclaration REACH (teneur en plomb inférieure à 0,1 % m/m).
Classement au feu DIN 4102 B1 et B2
Pour les marchés qui exigent la classification EN 13501-1 Euroclass, les produits peuvent atteindre les niveaux C-s1,d0 ou B-s1,d1. Des essais indépendants auprès d'un organisme notifié sont requis selon les spécifications du produit. Shine peut organiser ces essais pour le compte de l'acheteur, les frais d'essai étant à la charge de l'acheteur.
Essais par un tiers sur demande
Selon les exigences de l'acheteur, des essais par SGS, Bureau Veritas, RoHS et TÜV peuvent être organisés. Le périmètre des essais, les normes et le calendrier sont confirmés avant de commencer. Les frais d'essai sont à la charge de l'acheteur. C'est la pratique courante du secteur. Méfiez-vous d'un fournisseur qui prétend que « toutes les certifications sont incluses » à moins qu'il ne précise clairement les normes applicables, l'organisme d'essai et l'année d'émission du rapport.
Questions fréquentes
Réponses aux questions fréquentes sur les produits et services de Shine.
À quoi sert réellement la peau de surface dure ?
La peau de surface dure se forme quand la surface du panneau est refroidie rapidement pendant la production. Elle fait 0,1 à 1 millimètre d'épaisseur avec une dureté Shore D65. Elle apporte trois choses : la tenue des vis, des bords CNC nets et une surface que les adhésifs de plaquage de chants peuvent agripper. Sans elle, les vis ne bloqueraient pas, les lignes de coupe pelucheraient et le plaquage de chants ne collerait pas.
Peut-il supporter des portes à charnières et des coulisses de tiroir ?
Cela dépend de la densité. À 0,55 g/cm³ et plus, la tenue des vis atteint 900 N ou plus, ce qui suffit aux charnières d'armoire et coulisses de tiroir standard. Sous 0,50, la tenue tombe entre 500 et 700 N, ce qui la rend inadaptée aux composants porteurs soumis à un usage répété. Pour les caissons de vasque de salle de bain et d'armoire de cuisine, spécifiez une densité 0,55 à 0,65. Pour les panneaux de porte, une épaisseur de 5 à 10 millimètres.
Convient-il aux salles de bain et aux cuisines ?
Oui. Le PVC n'absorbe pas l'humidité. La structure à cellules fermées ne gonfle pas en conditions humides comme le fait le MDF. C'est l'avantage central du panneau Celuka dans les vasques de salle de bain et les armoires de cuisine. Prépercez tous les trous de vis. Laissez un espace de ventilation de 5 millimètres à la base de l'armoire. Pour le plaquage de chants, utilisez un adhésif thermofusible PUR avec un chant PVC. Poncez légèrement la peau au papier grain 400 avant d'appliquer l'adhésif.
Le classement au feu B1 est-il suffisant ? Quelle certification est nécessaire ?
Le B1 est la classification ignifugée selon DIN 4102-1, acceptée pour les bâtiments publics et les espaces commerciaux en Allemagne et sur les marchés qui suivent les normes incendie européennes. Si votre projet est au Moyen-Orient, en Asie du Sud-Est ou dans d'autres régions qui ne référencent pas les normes DIN, confirmez si le code local accepte le B1 ou exige un rapport EN 13501-1 Euroclass. Les essais EN 13501-1 doivent être menés par un organisme notifié. Shine peut les organiser à la demande de l'acheteur. Les frais d'essai sont à la charge de l'acheteur. Pour le marché américain, une certification UL 94 indépendante est requise.
Combien de temps durera-t-il en extérieur ?
Cinq à sept ans. La peau de surface dure fournit une barrière physique contre les UV, mais la peau elle-même ne contient pas de stabilisants UV concentrés. Ce n'est pas un matériau extérieur à exposition complète. Laissez des jeux de dilatation de 3 à 5 millimètres par mètre. Utilisez des fixations en acier inoxydable avec des trous prépercés surdimensionnés. Les panneaux foncés peuvent atteindre des températures de surface de 15 à 25 degrés Celsius de plus que les panneaux blancs en plein soleil et vieilliront plus vite.
Peut-il être peint ?
Oui. La peau de surface dure est lisse : poncez-la donc d'abord au papier grain 400. Nettoyez à l'air comprimé et à l'alcool isopropylique, puis appliquez un primaire plastique. Utilisez uniquement de la peinture acrylique ou latex à base d'eau. N'utilisez pas de peintures à base d'huile ou de solvant. Appliquez des couches fines en plusieurs passes. Le durcissement complet prend 30 jours à 25 degrés Celsius. Pour la peinture extérieure, ajoutez une couche de finition transparente résistante aux UV.
Quels sont la quantité minimale de commande et les délais de livraison ?
Spécifications standard : 2 tonnes métriques minimum, 7 à 14 jours. Commandes express : 3 à 5 jours. Couleur, densité, épaisseur ou format personnalisés : ajouter 14 à 60 jours. Le MOQ se compte au poids, pas au nombre de plaques. Une plaque plus fine et à plus faible densité donne plus de panneaux par tonne qu'une plaque plus épaisse aux mêmes dimensions.
Les comparaisons de produits, les spécifications techniques, les paramètres de transformation et les recommandations d'application de cette page reposent sur la gamme de produits actuelle de Shine et ses données d'essais internes. Les performances réelles du produit varient selon la densité, l'épaisseur, la couleur, la formulation et les conditions d'utilisation. La comparaison côte à côte représente des caractéristiques générales de produit. Confirmez les valeurs de performance spécifiques de la spécification choisie avant de commander. Pour une évaluation propre à votre projet, contactez notre équipe.
Produits similaires
Passez à l'étape suivante
Trois façons d'avancer. Choisissez selon l'étape où vous en êtes dans votre processus d'approvisionnement. Nous répondrons sous 1 jour ouvrable.