Panneau en PVC expansé pour impression et applications graphiques

Fournisseur & fabricant en Chine
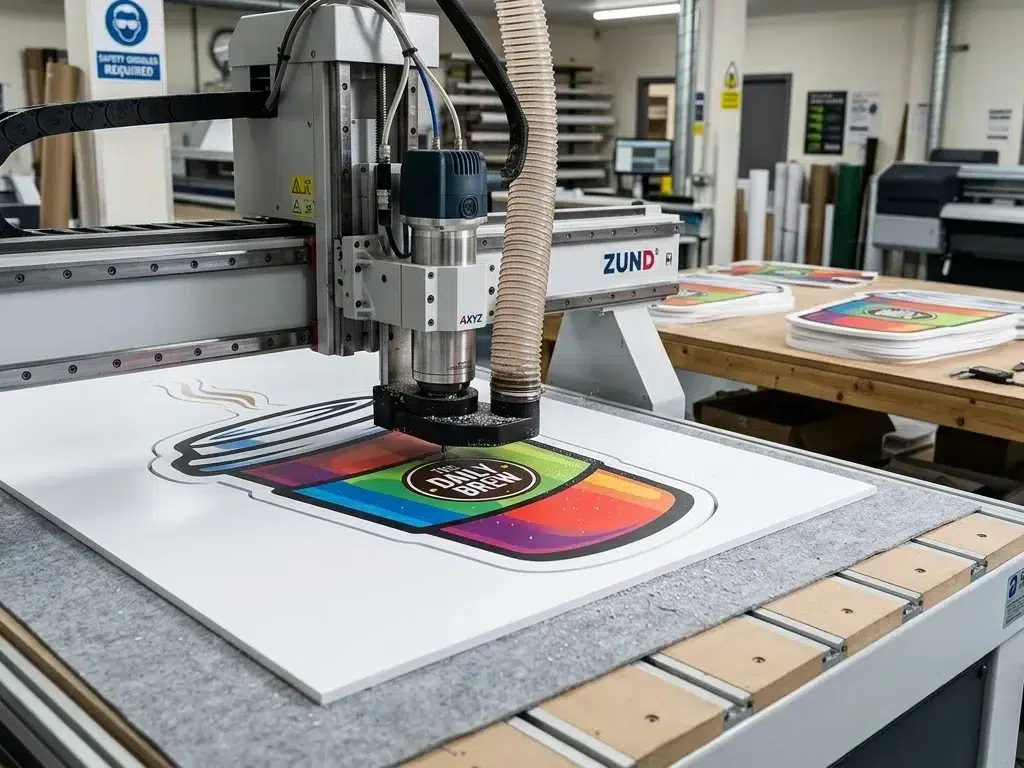
Le panneau en PVC expansé est une plaque légère et rigide pour l'impression numérique, UV et sérigraphique, le montage et la production de présentoirs. La surface mate accepte l'encre directement, sans primaire ni traitement corona, avec une adhérence par quadrillage classée 5B selon ASTM D3359. Supprimer cette étape de préparation accélère le débit de l'atelier d'impression, et le faible poids des plaques garde la manutention, le fret et l'installation simples.
Obtenez une recommandation gratuite d'adéquation à l'application
Formulaire ShinePVC
image Traitement et finition post-impression modifiée
Accueil > Applications > Impression & graphisme

Le problème des substrats d'impression : énergie de surface, rugosité et adhérence de l'encre

Une plaque de panneau en PVC expansé arrive dans un atelier d'impression en ressemblant à un rectangle blanc vierge. Pour l'imprimeur, c'est une surface aux propriétés spécifiques et mesurables qui détermineront si le travail se déroule sans accroc ou devient une réimpression.
La première propriété est l'énergie de surface. Une goutte de liquide posée sur une surface solide s'étalera en film mince ou se mettra en bille, selon que l'énergie de surface du solide dépasse la tension superficielle du liquide. L'encre UV a une tension superficielle de l'ordre de 28 à 32 millinewtons par mètre. Pour que l'encre mouille la surface plutôt que de perler, l'énergie de surface du substrat doit être supérieure, idéalement au-dessus de 38 millinewtons par mètre pour offrir une marge de sécurité.
Le PVC à l'état non traité a une énergie de surface d'environ 34 à 36 millinewtons par mètre, sous les 38 millinewtons par mètre recommandés pour un mouillage d'encre fiable. Sans traitement, une surface PVC brillante produit des impressions à couverture d'encre inégale, mauvaise adhérence et aspect marbré. Les imprimeurs qui tentent d'imprimer directement sur une plaque PVC brillante sans préparation de surface constatent ces problèmes de première main.
La deuxième propriété est la rugosité. Une surface très lisse n'offre aucun ancrage mécanique à l'encre. Le film d'encre repose sur la surface comme de la peinture sur du verre. Il peut être décollé proprement parce que rien ne le retient, sinon de faibles forces de van der Waals. Une surface à rugosité contrôlée offre des micro-cavités dans lesquelles l'encre UV à faible viscosité s'écoule avant le durcissement. Quand l'encre durcit, elle est mécaniquement verrouillée dans ces cavités. L'adhérence vient de la géométrie, pas de la chimie.
Ces deux propriétés, énergie de surface et rugosité, tirent dans des directions opposées. La rugosité augmente la surface effective et fournit un ancrage mécanique, améliorant l'adhérence. Mais augmenter la rugosité tend aussi à réduire le brillant et peut diffuser la lumière de façon à affecter la saturation perçue des couleurs. L'art de la conception de substrats pour l'impression consiste à équilibrer ces deux facteurs.

Comment l'adhérence de l'encre est obtenue sans primaire

Panneau Free Foam est fabriqué en laissant la masse fondue de PVC s'expanser librement à l'air après sa sortie de la filière d'extrusion. À mesure que l'agent gonflant se décompose et génère du gaz, la mousse en expansion pousse contre la surface du panneau en refroidissement. Les bulles de gaz proches de la surface créent des pics et des vallées microscopiques figés en place à mesure que le panneau refroidit et se solidifie.
La texture de surface résultante a une rugosité d'environ 0,5 à 1,5 micromètre Ra. Elle n'est pas visible à l'œil nu : le panneau paraît et semble lisse, mais c'est exactement l'échelle à laquelle l'encre UV peut s'écouler dans les cavités de surface et créer un verrouillage mécanique. L'énergie de surface du panneau Free Foam est similaire à celle des autres surfaces PVC, autour de 34 à 36 millinewtons par mètre. S'il s'imprime sans primaire, c'est grâce à la rugosité, pas à l'énergie de surface.
Quand l'encre UV atterrit sur cette surface, l'encre à faible viscosité s'écoule dans les micro-cavités avant que la lampe UV ne se déclenche. Une fois durcie, l'encre est mécaniquement verrouillée dans la topographie de surface. L'adhérence passe l'essai de quadrillage ASTM D3359 au niveau 5B : aucune encre retirée à aucune intersection des incisions du quadrillage.
Le panneau Free Foam est notre recommandation standard pour l'impression UV à plat. Il fonctionne directement depuis la palette. Pas de primaire, pas de traitement corona, pas de ponçage. L'imprimeur retire le film de protection, charge le panneau sur le plateau d'impression et lance le travail. Pour un atelier produisant des centaines de plaques par jour, éliminer l'étape de préparation de surface fait la différence entre tenir le planning du jour et prendre du retard.

Choix du panneau d'impression par type de procédé

Impression UV à plat
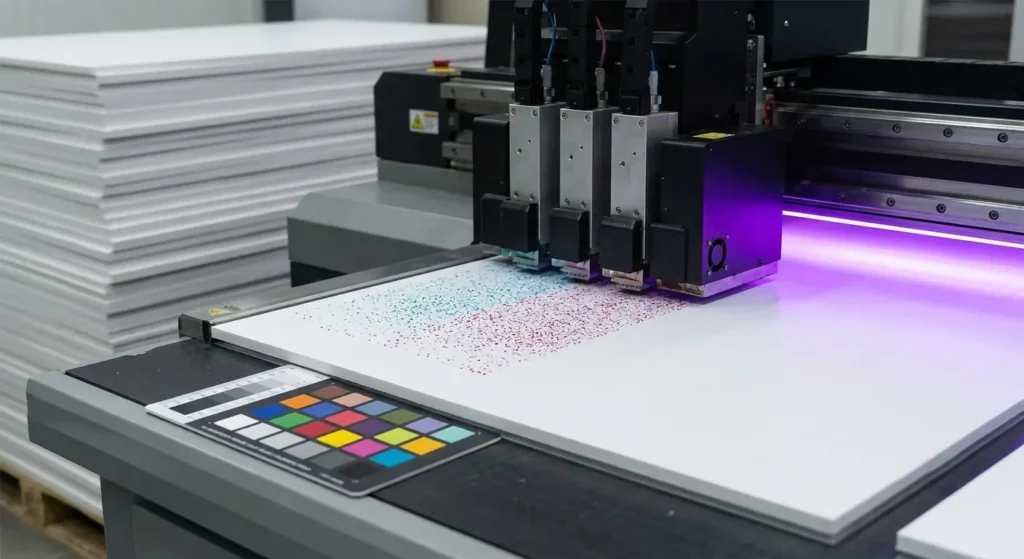
L'impression UV à plat est le procédé d'impression numérique dominant pour les substrats rigides, et le panneau en PVC expansé est l'un des substrats rigides les plus couramment imprimés dans ce procédé.
Le panneau recommandé pour l'impression UV à plat est le Free Foam de 3 à 5 millimètres d'épaisseur. La surface mate fournit le mécanisme d'adhérence décrit ci-dessus. Des panneaux plus épais de 8 à 10 millimètres peuvent être utilisés pour les présentoirs autoportants et les enseignes où le bord du panneau sera visible et où un aspect plus épais est préféré.
Une résolution d'impression de 720 par 1 440 points par pouce est standard pour la signalétique intérieure. Pour la reproduction d'art et les applications photographiques où les spectateurs examineront l'impression de près, 1 440 par 1 440 points par pouce ou plus peut être justifié.
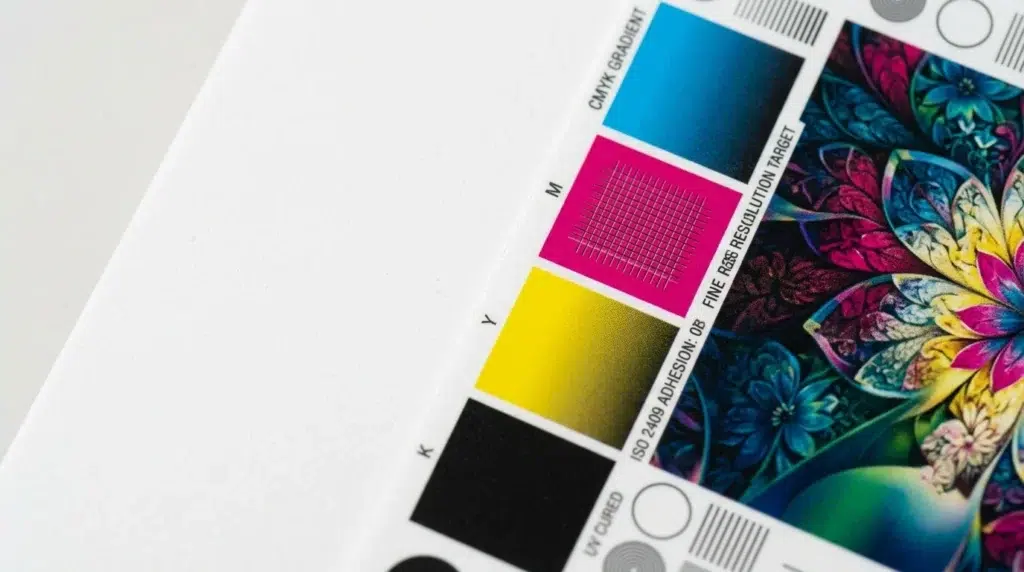
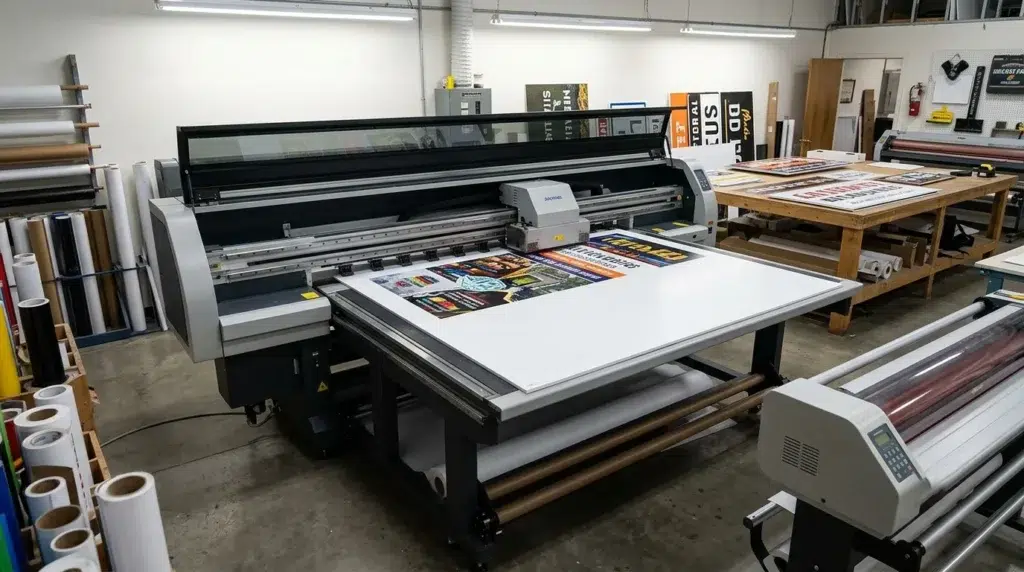
Imprimante UV à plat imprimant des graphismes fins sur un substrat de panneau en PVC expansé blanc
La sous-impression d'encre blanche est nécessaire quand on imprime sur des panneaux foncés. La couche d'encre blanche fournit l'opacité et un fond clair pour les couleurs CMJN. Sur les panneaux blancs, le panneau lui-même fournit le point blanc, et l'encre blanche n'est utilisée que pour les applications rétroéclairées où une couche de diffusion est nécessaire derrière l'image couleur.
La polymérisation LED-UV est préférée à la polymérisation par lampe à arc au mercure pour le panneau en PVC expansé. Les lampes LED-UV génèrent moins de chaleur, réduisant le risque de voilage du panneau pendant le cycle d'impression. La moindre production de chaleur permet aussi des vitesses d'impression plus élevées, car le panneau n'a pas besoin de refroidir entre les passes. Une puissance de lampe LED-UV de 8 à 12 watts par centimètre carré est typique pour l'impression PVC.
Les panneaux doivent être stockés à plat et acclimatés à la température de la salle d'impression pendant 24 heures avant impression. Un panneau sorti d'un entrepôt froid et imprimé immédiatement peut se voiler en se réchauffant pendant l'impression, provoquant des heurts de tête ou des erreurs de repérage.

Sérigraphie

La sérigraphie dépose une couche d'encre plus épaisse que l'impression numérique, généralement 10 à 20 microns contre 5 à 10 microns pour le jet d'encre UV. Le film d'encre plus épais fournit une saturation de couleur plus élevée et une meilleure opacité, faisant de la sérigraphie le procédé préféré pour les travaux en une ou deux couleurs où une couleur franche et opaque est l'objectif.
Le panneau Free Foam est le substrat recommandé pour la sérigraphie. La tolérance d'épaisseur du panneau est critique en sérigraphie, car les variations d'épaisseur changent la distance entre l'écran et la surface du panneau, affectant le transfert d'encre. Une tolérance d'épaisseur de plus ou moins 0,2 millimètre est recommandée pour les applications de sérigraphie afin de maintenir une qualité d'impression constante sur tout le tirage.
Une maille d'écran de 200 à 300 fils par pouce offre une bonne résolution de détail tout en permettant un passage d'encre adéquat. Une dureté de racle de 65 à 75 Shore A est typique. Des encres de sérigraphie spécifiques PVC sont recommandées. Ces encres sont formulées avec des solvants qui attaquent légèrement la surface du PVC, améliorant l'adhérence au-delà de ce que le seul ancrage mécanique fournit.
image Compatibilité impression et finition

Impression solvant & éco-solvant

Les encres solvant adhèrent au panneau en PVC expansé différemment des encres UV. Le composant solvant attaque partiellement la surface du PVC, ramollissant la couche supérieure et permettant au colorant et au liant de s'intégrer au polymère ramolli. Quand le solvant s'évapore, l'encre est effectivement soudée dans la surface du panneau. Ce mécanisme signifie que les encres solvant obtiennent souvent une bonne adhérence sans primaire ni promoteur d'adhérence, bien que l'agressivité de l'attaque varie selon la formulation de l'encre.
Les encres éco-solvant utilisent des solvants plus doux et produisent moins d'attaque de surface. Pour la plupart des applications d'affichage intérieur, l'adhérence des encres éco-solvant sur un panneau en PVC expansé propre est adéquate. Pour les applications extérieures, un système d'encre UV ou un contrecollage de protection offre un résultat plus durable.
Le temps de séchage doit être pris en compte dans la planification de production. Contrairement aux encres UV qui durcissent instantanément, les encres solvant ont besoin que le solvant porteur s'évapore complètement avant que les panneaux puissent être empilés ou contrecollés. Les impressions à fond perdu haute densité peuvent nécessiter plusieurs heures ou un séchage de nuit dans des conditions fraîches. Empiler les panneaux avant que l'encre ne soit complètement sèche provoque du maculage : l'encre se transfère au dos du panneau supérieur.
image Impression solvant et éco-solvant
L'impression rigide feuille à feuille exige que le panneau soit plat. Le panneau en PVC expansé ne se gondole pas sous la chaleur des radiateurs de l'imprimante comme le font certains substrats bas de gamme, à condition que la température du radiateur n'approche pas le point de ramollissement du panneau. Pour des recommandations de paramètres spécifiques à votre modèle d'imprimante, testez sur un panneau d'échantillon avant les productions.

Impression par transfert thermique

L'impression par transfert thermique utilise chaleur et pression pour transférer une image imprimée d'un film porteur sur la surface du substrat. Le procédé sert à appliquer des motifs aspect bois, des finitions métalliques et des images photographiques sur le panneau en PVC expansé, généralement pour des composants de mobilier et des panneaux décoratifs.
Le panneau coextrudé est le substrat préféré pour le transfert thermique, car sa couche de surface dense offre une surface lisse et constante pour le transfert d'image. La surface doit être propre et exempte de poussière, car toute particule emprisonnée entre le film de transfert et le panneau créera un défaut visible dans l'image transférée.
La température de transfert est généralement de 120 à 140 degrés Celsius, avec une pression d'environ 35 à 45 livres par pouce carré. La température doit être assez élevée pour ramollir légèrement la surface du PVC afin que l'image transférée adhère à la surface du panneau. Le temps de transfert dépend du film et de l'équipement spécifiques, mais 30 à 60 secondes est une plage typique.
image 78

Demander des échantillons pour un essai d'impression

Les paramètres d'une page sont un point de départ. Votre imprimante, votre encre et votre environnement d'atelier déterminent le résultat final. Demandez des échantillons dans votre épaisseur et couleur préférées.
Demander des échantillons pour un essai d'impression →
Formulaire ShinePVC

Dépannage des échecs d'impression

L'encre se décolle après durcissement.

La cause la plus probable est une préparation de surface inadéquate. Sur panneau Celuka ou coextrudé, vérifiez l'énergie de surface au stylo dyne. Si elle est sous 38 millinewtons par mètre, appliquez un traitement corona ou poncez la surface. Sur panneau Free Foam, vérifiez que le film de protection a été entièrement retiré et que la surface est exempte de contamination. Les huiles de manipulation peuvent réduire suffisamment l'énergie de surface locale pour causer des échecs d'adhérence par plaques.

Le panneau se voile pendant l'impression.

Le panneau n'a probablement pas été acclimaté à la température de la salle d'impression, ou la chaleur de la lampe UV est excessive. Stockez les panneaux à plat dans la salle d'impression pendant 24 heures avant impression. Passez à la polymérisation LED-UV si vous utilisez des lampes à arc au mercure. Réduisez le nombre de passes d'impression si le voilage persiste, car chaque passe ajoute de l'exposition à la lampe.

L'impression paraît terne ou délavée.

La blancheur du panneau peut être sous la valeur attendue. Vérifiez la valeur L* dans la spécification du panneau. Envisagez une sous-impression d'encre blanche si le panneau a une légère dominante de couleur. Assurez-vous que le profil colorimétrique de l'imprimante est calibré pour le type de panneau spécifique : un profil généré pour du papier photo brillant produira des couleurs incorrectes sur une surface PVC mate.

Bandes visibles dans les zones de couleur unie

La variation d'épaisseur sur le panneau fait changer la distance de la tête d'impression. La tête compense les changements de distance en ajustant le déclenchement des gouttes, mais au-delà d'une certaine plage, la compensation est imparfaite. Spécifiez des panneaux avec une tolérance d'épaisseur de plus ou moins 0,2 millimètre pour les applications d'impression critiques.

Points de poussière ou trous d'épingle dans l'impression

La surface du panneau n'a pas été nettoyée avant impression. Essuyez chaque panneau avec un chiffon propre non pelucheux avant chargement. Dans les environnements de production, un couteau d'air ou un rouleau antistatique peut retirer la poussière et neutraliser la charge statique qui attire les particules en suspension vers la surface du panneau.
Les conseils de dépannage reposent sur l'expérience courante des ateliers d'impression. Les échecs d'impression individuels peuvent avoir des causes au-delà de celles listées. Pour les problèmes persistants, nous recommandons de consulter le support technique du fabricant de votre imprimante en complément des conseils spécifiques au substrat.

Spécifications techniques

L'impression n'est qu'une partie du travail. Ce qui se passe après l'impression détermine si la pièce finie a l'air professionnelle et tient le coup pendant la livraison et l'affichage.
Opération Points clés
Découpe à la forme Coupez à la scie à panneaux pour les coupes droites ou fraisez en CNC pour les profils de forme. Le rainurage en V avec une fraise conique crée une charnière pour le pliage en structures d'affichage 3D. La profondeur de la rainure doit être contrôlée précisément : trop peu profonde, le pli est raide ; trop profonde, la charnière se déchire. Testez d'abord sur un panneau d'échantillon.
Contrecollage Le contrecollage à froid est la méthode préférée. Les films sensibles à la pression collent de façon fiable à température ambiante, sans risque de déformation liée à la chaleur. Le contrecollage à chaud est possible mais exige un contrôle de température soigneux pour rester sous le point de ramollissement du panneau. Utilisez la température la plus basse qui active l'adhésif du film et testez d'abord sur un échantillon.
Montage & assemblage Le ruban de montage double face et les adhésifs en feuille sensibles à la pression offrent un collage propre et instantané. Pour le montage permanent, l'adhésif de construction ou la colle contact fonctionne. Le montage mécanique avec entretoises, vis ou quincaillerie de suspension fonctionne aussi. Prépercez pour les vis près du bord du panneau.
Emballage pour la livraison Protégez la surface imprimée avec un sac poly transparent ou du papier intercalaire entre les panneaux empilés. La protection des bords et des angles, comme des coins de protection en carton, évite les dommages de manutention. L'emballage peut être léger parce que les panneaux à l'intérieur sont légers, ce qui maintient les coûts d'expédition bas.

Applications graphisme & présentation

Affiches & impressions grand format

Pour une impression au format affiche d'environ 600 par 900 mm, une épaisseur de panneau de 3 à 5 mm est généralement adéquate. Pour les impressions plus grandes de 1 200 mm et plus, 6 à 10 mm fournit une rigidité supplémentaire. Le panneau en PVC expansé garde une surface plus plate que le panneau à cœur mousse en grand format. Les bords restent plus propres.

Tableaux de menu & signalétique de vente au détail
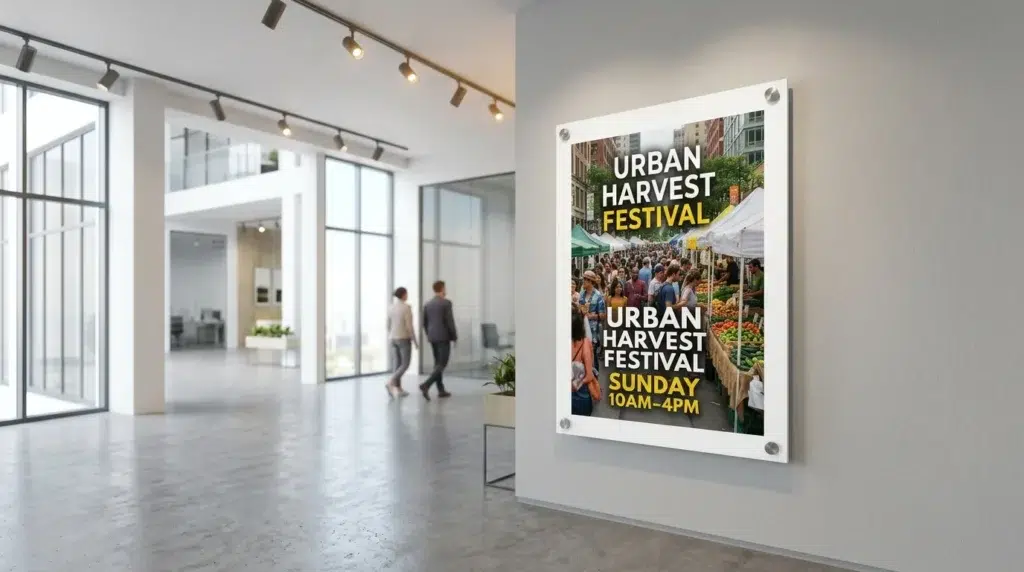
Le panneau en PVC expansé supporte l'environnement exigeant des restaurants et du commerce de détail : vapeur, graisse, produits de nettoyage et manipulation fréquente. La surface peut être essuyée avec un chiffon humide. La légèreté du panneau soutient le renouvellement rapide que les environnements de vente au détail exigent.
image Affiches et impressions grand format

Choix des matériaux pour les fournisseurs d'impression

Le panneau en PVC expansé est disponible dans une plage de densité continue d'environ 0,35 à 0,80 g/cm³. Pour les applications d'impression, la plupart des travaux tombent dans une plage pratique plus étroite. L'inventaire de substrats d'un fournisseur d'impression doit couvrir les types de travaux les plus courants sans devenir si complexe qu'il crée des problèmes de stockage et de trésorerie.

Choix de la densité

Plage de densité Idéal pour
0,45 – 0,55 g/cm³ La grande majorité des travaux d'affichage. Rigidité adéquate pour les enseignes intérieures, affiches et photos montées
0,55 g/cm³ et plus Impressions grand format présentées sans support de fond, où une rigidité supplémentaire améliore l'aspect fini
0,30 – 0,45 g/cm³ Présentoirs intérieurs de courte durée où le coût est prioritaire et les exigences structurelles minimales

Épaisseur par application d'impression

Application d'impression Épaisseur recommandée Remarques
Petites enseignes intérieures, présentoirs temporaires, signalétique de comptoir 3 mm Adéquat pour les pièces jusqu'à environ le format A3
Travaux d'impression généraux : affiches jusqu'à A1, tableaux de menu, photos montées 5 mm L'épaisseur cheval de bataille. Bon équilibre entre rigidité, poids et coût
Impressions grand format, présentoirs autoportants 6 – 8 mm Rigidité supplémentaire pour les grandes dimensions
Graphismes d'exposition grand format, présentoirs suspendus 10 mm et plus Pour les applications où le bord visible du panneau fait partie de la présentation

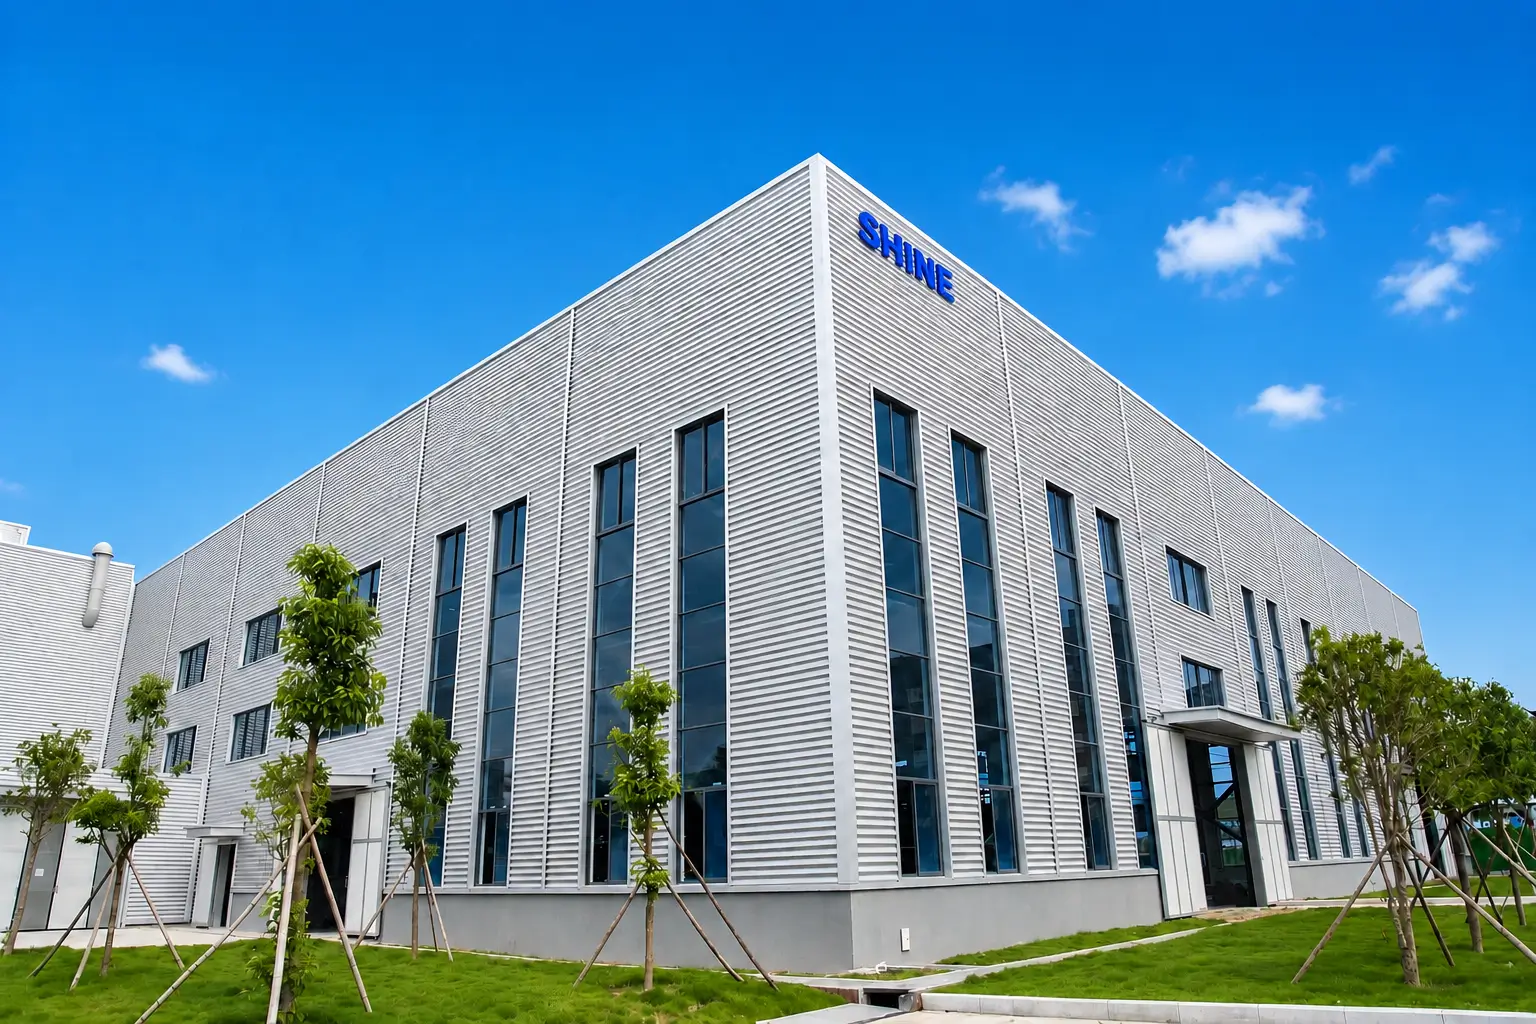
Usine de fabrication Shine

Questions fréquentes

Réponses aux questions fréquentes sur les produits et services de Shine.

Le panneau Free Foam ne nécessite pas d'apprêt. La texture de surface mate fournit un ancrage mécanique à l'encre UV sans traitement de surface supplémentaire. Les panneaux Celuka et coextrudés ont des surfaces plus lisses et à énergie plus faible. Ils peuvent bénéficier d'un traitement corona ou d'un léger ponçage avant impression, en particulier s'ils sont en stockage depuis plus d'un mois. Un contrôle au stylo dyne confirme si un traitement est nécessaire.

L'acrylique a une énergie de surface naturelle plus élevée que le PVC et s'imprime généralement bien sans traitement. Cependant, l'acrylique est fragile, plus lourd et environ quatre fois le coût matière du panneau en PVC expansé. Le panneau en PVC expansé offre une qualité d'impression comparable à moindre coût pour les applications où la clarté optique de l'acrylique n'est pas requise. Pour la signalétique rétroéclairée et les vitrines où la transmission de la lumière compte, l'acrylique reste le matériau approprié.

Les encres à base de solvant contiennent des porteurs qui peuvent attaquer la surface du PVC. Les encres solvant douces formulées pour l'impression vinyle peuvent être compatibles avec le panneau en PVC expansé, mais les encres solvant agressives contenant des cétones ou des hydrocarbures aromatiques peuvent causer un ramollissement, un gonflement ou une déformation de surface. Testez toujours une combinaison encre et panneau spécifique avant de vous engager sur une production. Les encres UV sont le standard pour le panneau en PVC expansé car elles durcissent instantanément sans interaction de solvant avec le substrat.

Oui. La surface du panneau est uniforme sur toute la plaque, bords compris. Pour l'impression bord à bord, assurez-vous que le système de repérage de l'imprimante peut localiser précisément les bords du panneau. Certains ateliers surdimensionnent le panneau de 5 à 10 millimètres sur chaque dimension, impriment à fond perdu puis massicotent au format final. Cela produit le résultat bord à bord le plus propre.

L'encre UV est un film polymère réticulé. Elle est plus dure et moins souple que le substrat PVC. Quand le panneau plie, le film d'encre du côté en traction du pli peut craqueler si l'allongement dépasse l'allongement à la rupture du film d'encre. C'est une limite matérielle de l'encre UV, pas du panneau. Pour les applications où le panneau imprimé sera plié, spécifiez une formulation d'encre UV souple, réduisez l'épaisseur du film d'encre, ou imprimez après le pliage plutôt qu'avant.

Le panneau en PVC expansé offre une surface de montage plus constante et plus durable. Il ne se marque pas aussi facilement, les bords restent intacts et il ne jaunit pas avec le temps.

Passez à l'étape suivante

Choisissez l'option qui correspond à votre étape dans le processus de décision.

Demander un devis
Formulaire ShinePVC
Parler à notre ingénieur
Formulaire ShinePVC
Obtenir des échantillons gratuits
Formulaire ShinePVC