

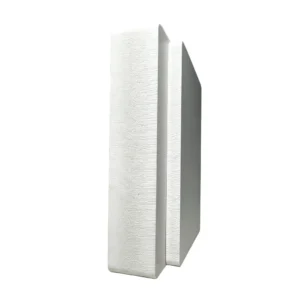
두꺼운 PVC 발포 보드
두꺼운 PVC 발포 보드는 10~40mm를 한 번의 압출 패스로 생산하므로, 패널 단면 전체가 균일하며 도장이나 비닐 래핑 후 드러날 접착선이 없습니다.
이것은 PVC 발포 보드가 진짜 하중을 지탱하는 두께 범위입니다. 18mm는 물건이 실린 주방 캐비닛 선반을 평평하게 지지하고, 밀도 0.65+의 25mm는 재사용 콘크리트 거푸집으로 쓰입니다. 두꺼운 보드는 더 느린 압출 라인에서 생산되어 같은 소재의 얇은 보드보다 kg당 비용이 높으며, 이 가격 차이는 생산 시간에서 비롯됩니다.
설명
패널 강성의 세제곱 법칙
두께는 패널 설계에서 가장 강력한 지렛대입니다. 굽힘 강성은 두께에 따라 선형으로 증가하지 않고 세제곱으로 증가합니다. 18mm 보드는 15mm 보드보다 20% 더 단단한 것이 아니라, 같은 밀도에서 약 73% 더 단단합니다. 이것이 이 패널들이 사인에 쓰이는 3~5mm 시트와 근본적으로 다른 용도 공간을 차지하는 이유입니다.
구조 패널로의 전환
10mm를 넘으면 보드는 인쇄 기재에서 구조 패널로 전환됩니다. 5mm 발포 PVC 시트는 1m 스팬에서 눈에 보이는 휨과 함께 자체 무게를 지탱합니다. 그러나 10mm에서는 같은 소재가 선반, 캐비닛 측면 패널, 또는 뒤에 지지 프레임 없이 평평하게 유지되는 벽 클래딩 요소로 쓰일 만큼 단단해집니다. 18mm에서는 물건이 실린 주방 캐비닛 선반의 무게를 처짐 없이 지탱합니다. 25mm에서는 재사용 콘크리트 거푸집으로 쓰일 수 있습니다. 물리가 바뀌기 때문에 용도가 바뀌며, 그 물리는 두께가 지배합니다.
더 느린 압출 라인 속도
두꺼운 보드는 더 느린 압출 라인에서 생산됩니다. 병목은 냉각 구간입니다. 3mm 시트는 냉각 캘리브레이터를 수 초 만에 통과합니다. 반면 18mm 시트는 수 분이 걸립니다. 절단 전에 코어가 충분히 식어야 하며, 그렇지 않으면 보드가 내부 응력을 간직해 나중에 휩니다. 압출 라인당 시간당 생산량이 낮아져, 같은 밀도의 얇은 보드보다 kg당 비용이 높아집니다. 가격 차이는 소재 가치가 아니라 생산 시간을 반영합니다.
두께와 밀도의 트레이드오프
두께 선택은 밀도 선택과 맞물립니다. 주어진 강성 요구에 대해, 더 낮은 밀도로 더 두껍게, 또는 더 높은 밀도로 더 얇게 달성할 수 있습니다. 0.65 g/cm³의 15mm 보드와 0.50 g/cm³의 18mm 보드는 굴곡 강성이 비슷할 수 있습니다. 더 두꺼운 선택은 더 많은 소재 부피를 쓰지만 cm³당 PVC 수지는 더 적게 쓰고, 더 얇은 선택은 부피는 적게 쓰지만 더 비싼 소재를 씁니다. 최적 사양은 귀하의 용도가 어느 조합을 수용할 수 있는지에 달려 있습니다. 예를 들어 18mm 보드는 공간을 더 차지하지만 전체 비용은 더 낮을 수 있습니다.
기술 사양
| 항목 | 셀루카 두꺼운 보드 | 공압출 두꺼운 보드 |
| 두께 범위 | 10~40mm | 10~30mm |
| 밀도 범위 | 0.50–0.80 g/cm³ | 0.55–0.80 g/cm³ |
| 표면 | 경질 표피, Shore D65 | 공압출 표면층, Shore D68 |
| 굴곡 강도 | ≥18 MPa (0.55) / 20–30 MPa (0.65+) | ≥20 MPa |
| 나사 유지력 (면) | 0.55+에서 ≥900N (QB/T 5883-2023) | 0.55 이상에서 ≥900N |
| 평탄도 | ≤1.5 mm/m | ≤1.5 mm/m |
| 두께 공차 | ±0.3mm (10~20mm) / ±0.5mm (>20mm) | ±0.3mm (10~20mm) / ±0.5mm (>20mm) |
| 흡수율 (24시간) | <1% (공장 공칭값; 요청 시 제3자 검증 가능) | <1% (공장 공칭값; 요청 시 제3자 검증 가능) |
| 난연 등급 | B1 제공 가능 (DIN 4102-1) | B1 (DIN 4102-1) 가능 |
| 표준 시트 크기 | 1220×2440mm / 1560×3050mm / 2050×3050mm | 1220×2440mm / 1560×3050mm / 2050×3050mm |
| 가공 | CNC 라우팅 / 톱 절단 / PUR 엣지 밴딩 / 나사 체결 (사전 천공) | CNC 라우팅 / 톱 절단 / 나사 고정 / 열전사 |
| ⚠ 금지됨 | 레이저 절단 | 레이저 절단 |
| 시트당 대략 무게 (1220×2440mm) | 0.60에서 18mm: 약 32kg / 0.70에서 25mm: 약 52kg | 0.60에서 18mm: 약 32kg |
용도
캐비닛 본체 및 선반
캐비닛 제작은 15~18mm 두께대의 가장 큰 용도입니다. 일반적인 주방 베이스 캐비닛은 본체에 0.55~0.65 g/cm³의 18mm 셀루카를 쓰고, 고정 선반에는 15mm, 도어 패널에는 5~10mm를 씁니다. 18mm 사양은 경첩 장착 플레이트에 충분한 나사 유지력을 제공하며(일반적으로 12~15mm의 소재 물림이 필요), 중앙 지지 없이 최대 800mm 스팬의 선반에 충분한 강성을 제공합니다.
콘크리트 거푸집 패널
콘크리트 거푸집은 고밀도(0.65~0.80 g/cm³)의 18~25mm 두께대를 사용합니다. PVC 거푸집 패널은 일반적으로 경화 콘크리트에서 들러붙음이 거의 없이 탈형되고, 젖은 시멘트의 알칼리 화학물질에 견디며, 합판 거푸집의 5~10회 사용과 비교해 여러 번 재사용할 수 있습니다. 두께는 젖은 콘크리트의 정수압을 과도한 처짐 없이 견디기 위해 필요합니다. 25mm에서는 기둥 및 벽 거푸집을 처리합니다. 18mm에서는 슬래브 가장자리 거푸집과 더 가벼운 용도에 적합합니다.
벽 클래딩 및 실내 패널링
벽 클래딩과 실내 패널링은 평탄도와 내충격성이 중요한 곳에 10~15mm 보드를 사용합니다. 400mm 스터드 간격의 12mm 셀루카 패널은 평평하게 유지되고, 상업용 복도의 보행자 통행으로 인한 찍힘에 견디며, 도장이 필요 없는 완성된 표면을 제공합니다. 10mm에서는 접착제로 블록벽에 직접 부착할 수 있어 퍼링 스트립이 필요 없습니다.
산업용 작업대 및 실험실 벤치
산업용 작업대와 실험실 벤치는 20~30mm 공압출 보드를 사용합니다. 두께(중장비 아래 강성), 내화학성(공압출 표면층에서), 방수성(독립기포 구조 고유의 특성)의 조합이 PVC를 에폭시 수지나 스테인리스 벤치 상판의 실용적인 대안으로 만듭니다.
주문 전 견적 체크리스트
올바른 두께와 강성 지정
귀하의 용도에 실제로 필요한 두께를 확인하세요. 흔하다고 18mm를 기본값으로 삼지 마세요. 5mm의 캐비닛 배면 패널은 그 기능을 완벽히 수행하며 18mm보다 비용이 훨씬 낮습니다. 습관적으로 15mm를 지정하던 벽 패널에는 10mm가 충분할 수 있습니다.
귀하의 스팬과 하중에 대한 강성 계산을 확인하세요. 공급업체는 귀하가 지정한 밀도에서의 굴곡 탄성률을 제공할 수 있습니다. 그것을 사용하세요. 하중 아래 눈에 보이게 처지는 선반은 소재 결함이 아니라 사양 실패입니다.
제조 품질 확인
두께 공차를 확인하세요. 15mm 이상에서 표준 공차는 ±0.3mm입니다. 서로 정밀하게 맞물려야 하는 CNC 가공 캐비닛 부품의 경우, 공급업체가 시트 전체에서 이 공차를 유지하는지 확인하세요. 중앙과 가장자리 간 편차는 알려진 제조 난제입니다.
보드가 제대로 어닐링되었는지 확인하세요. 코어가 더 느리고 불균일하게 식기 때문에 얇은 보드보다 압출 공정의 내부 응력을 더 많이 간직합니다. 주문 시 압출 후 어닐링 공정에 대해 문의하세요.
운임 및 포장 비용
컨테이너 적재 계획을 확인하세요. 이 보드들은 무겁습니다. 1220×2440mm의 밀도 0.60 18mm 시트는 약 32kg입니다. 40HQ 컨테이너는 부피 한도보다 무게 한도에 먼저 도달할 수 있어, 시트당 운임이 얇은 보드에서 예상하는 것보다 높아집니다. FOB 가격이 아니라 시트당 착지 원가를 계산하세요.
포장 비용을 보드 가격과 분리하세요. 두껍고 무거운 보드는 해상 운송용 업그레이드 포장의 이점을 얻습니다. 스택 맨 아래의 시트는 운송 중 위의 모든 무게를 지탱합니다. 코너 프로텍터를 갖춘 팔레트 포장이 하중을 분산합니다.
가격 결정 요인
비용을 좌우하는 생산 처리량
두꺼운 PVC 발포 보드는 같은 소재의 얇은 보드보다 kg당 비용이 높습니다. 이유는 생산 처리량입니다. 냉각 구간이 라인 속도를 결정하고, 두꺼울수록 냉각이 느립니다. 18mm 보드를 생산하는 압출 라인은 같은 라인이 5mm 보드를 생산할 때의 선속도의 대략 3분의 1에서 4분의 1로 운전됩니다. 시간당 kg 생산량은 비슷할 수 있지만, 시간당 판매 가능한 시트 수는 더 낮습니다.
두께와 밀도에 따른 가격 스케일
두꺼운 보드 범위 내에서 시트당 가격은 두께와 밀도 모두에 따라 올라갑니다. 거푸집용 0.70 g/cm³의 25mm 패널은 캐비닛 측판용 0.55 g/cm³의 15mm 패널보다 시트당 비용이 상당히 높습니다. m²당 약 2.1배 더 많은 PVC 수지가 들어가기 때문입니다. 용도에 필요한 두께와 밀도를 지정하세요. 하중 계산이 뒷받침하는 수준을 넘는 두께나 밀도에 비용을 지불하지 마세요.
최대 물량 가격 지점
15~18mm, 0.55~0.60 g/cm³의 표준 흰색 셀루카는 두꺼운 보드 사양 중 최대 물량이며 최상의 가격을 제공합니다. 비표준 두께, 맞춤 색상, 0.70 g/cm³ 이상의 밀도는 더 높은 MOQ와 더 긴 리드타임이 붙습니다.
자주 묻는 질문
가장 두꺼운 PVC 발포 보드는 어떤 것인가요?
셀루카 40mm, 공압출 30mm입니다. 30mm를 넘으면 코어 냉각 시간이 라인 속도를 경제적으로 비현실적인 수준까지 늘리기 때문에 제조가 어려워집니다. 더 큰 두께가 필요한 용도에서는 여러 장의 시트를 PVC 용제형 접착제로 접합할 수 있으며, 이는 층들을 화학적으로 용접해 하나의 부재로 만듭니다.
두꺼운 PVC 선반은 얼마나 많은 무게를 지탱할 수 있나요?
스팬, 두께, 밀도, 선반의 지지 방식에 달려 있습니다. 0.60 g/cm³의 18mm 셀루카 선반은 600mm 스팬에서 평평함을 유지하며 중간 정도의 하중을 지탱할 수 있습니다. 같은 선반이 900mm 스팬에서는 같은 하중 아래 더 처지고 눈에 보이게 휠 수 있습니다. 계산은 귀하의 치수에 특정됩니다. 스팬과 예상 하중을 알려 주시면, 공급업체가 귀하가 지정한 밀도의 굴곡 탄성률을 사용해 필요한 두께를 계산할 수 있습니다.
두꺼운 PVC 보드는 작업대 상판에 적합한가요?
네, 20~30mm 공압출 보드는 단단하고, 내화학성이며, 방수인 작업면을 제공합니다. 합판처럼 박리되지 않고, 강철처럼 녹슬지 않으며, 망치 타격에 에폭시 수지처럼 깨지지 않습니다. 설비 고정을 위해 드릴링과 탭핑이 가능합니다. 표면에는 시간이 지나며 절단 자국과 긁힘이 생기는데, 이는 외관상의 문제이며 성능에 영향을 주지 않습니다. 깨끗한 외관이 필요한 용도에는 희생용 절단 매트나 교체 가능한 상판 층을 권장합니다.
두꺼운 보드는 왜 절단 후 가끔 휘나요?
압출 공정의 내부 응력 때문입니다. 코어가 표면보다 느리게 식어 두께 방향으로 응력 구배가 생깁니다. 패널이 압출 후 충분히 어닐링되지 않았다면, 절단이 응력을 불균일하게 완화시켜 휘게 됩니다. 이는 소재의 고유 특성이 아니라 제조 품질 문제입니다. 정밀 용도로 주문하기 전에 공급업체에 어닐링 공정에 대해 문의하세요.
25mm PVC 발포 보드를 어떻게 절단하나요?
카바이드 팁 80날 날의 테이블쏘, 3,000~4,000 RPM, 날은 보드 표면 위로 3~5mm 돌출. CNC 라우팅의 경우 싱글 O-플루트 상향 절삭 카바이드 비트, 18,000~24,000 RPM, 이송 속도 3,500~5,500mm/min, 1회 절입 깊이 3~6mm. 칩 배출용 압축 공기는 모든 두께에서 필수이지만, 15mm 이상에서는 특히 중요합니다. 절삭이 깊을수록 칩 배출이 더 중요해집니다.
연관 상품
다음 단계로
앞으로 나아가는 세 가지 방법. 소싱 프로세스에서 현재 단계에 따라 선택하세요. 1영업일 이내에 답변드립니다.