

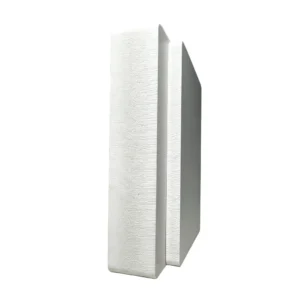
Panneau en PVC expansé épais
Le panneau en PVC expansé épais couvre 10 à 40 mm en une seule passe d'extrusion : le panneau est donc homogène sur sa section, sans joint de colle à transparaître après peinture ou enveloppage vinyle.
C'est la plage où le panneau en PVC expansé porte un vrai poids : le 18 mm maintient plate une étagère d'armoire de cuisine chargée, et le 25 mm à densité 0,65+ sert de coffrage béton réutilisable. Le panneau épais tourne sur des lignes d'extrusion plus lentes et coûte plus au kilogramme que le panneau fin, une différence de prix pilotée par le temps de fabrication.
Description
La loi du cube de la rigidité des panneaux
L'épaisseur est le levier le plus puissant de la conception de panneaux. La rigidité en flexion n'augmente pas linéairement avec l'épaisseur : elle augmente avec le cube. Un panneau de 18 mm n'est pas 20 % plus rigide qu'un panneau de 15 mm ; il est environ 73 % plus rigide, à même densité. C'est pourquoi ces panneaux occupent un espace d'application fondamentalement différent de la plaque de 3 à 5 mm utilisée en signalétique.
La transition vers les panneaux structurels
Au-dessus de 10 mm, le panneau passe d'un substrat d'impression à un panneau structurel. Une plaque PVC expansée de 5 mm supporte son propre poids sur une portée de 1 m avec une flexion visible. À 10 mm, en revanche, le même matériau est assez rigide pour servir d'étagère, de panneau latéral d'armoire ou d'élément de revêtement mural qui reste plat sans cadre de soutien derrière lui. À 18 mm, il porte le poids d'une étagère d'armoire de cuisine chargée sans s'affaisser. À 25 mm, il peut servir de coffrage béton réutilisable. Les applications changent parce que la physique change, et la physique est dominée par l'épaisseur.
Vitesses de ligne d'extrusion plus lentes
Le panneau épais est produit sur des lignes d'extrusion plus lentes. La section de refroidissement est le goulot d'étranglement. Une plaque de 3 mm traverse le calibreur de refroidissement en quelques secondes. En revanche, une plaque de 18 mm prend plusieurs minutes, car le cœur doit refroidir suffisamment avant la découpe, sinon le panneau gardera des contraintes internes et se voilera plus tard. Le rendement horaire plus faible par ligne d'extrusion contribue à un coût au kilogramme plus élevé que le panneau fin de même densité. La différence de prix reflète le temps de fabrication, pas la valeur matière.
Le compromis épaisseur et densité
Le choix d'épaisseur interagit avec le choix de densité. Pour une exigence de rigidité donnée, vous pouvez l'atteindre avec un panneau plus épais à plus faible densité, ou un panneau plus fin à plus haute densité. Un panneau de 15 mm à 0,65 g/cm³ et un panneau de 18 mm à 0,50 g/cm³ peuvent avoir une rigidité en flexion similaire. L'option plus épaisse utilise plus de volume matière mais moins de résine PVC par centimètre cube, tandis que l'option plus fine utilise moins de volume mais une matière plus chère. La spécification optimale dépend de la combinaison que votre application peut accueillir. Par exemple, le panneau de 18 mm prend plus de place mais peut coûter moins au total.
Spécifications techniques
| Élément | Panneau épais Celuka | Panneau épais coextrudé |
| Plage d'épaisseur | 10–40 mm | 10–30 mm |
| Plage de densité | 0,50–0,80 g/cm³ | 0,55–0,80 g/cm³ |
| Surface | Peau de surface dure, Shore D65 | Couche de surface coextrudée, Shore D68 |
| Résistance à la flexion | ≥18 MPa (0,55) / 20–30 MPa (0,65+) | ≥20 MPa |
| Tenue des vis (face) | ≥900 N à 0,55+ (QB/T 5883-2023) | ≥900 N à 0,55+ |
| Planéité | ≤1,5 mm/m | ≤1,5 mm/m |
| Tolérance d'épaisseur | ±0,3 mm (10–20 mm) / ±0,5 mm (>20 mm) | ±0,3 mm (10–20 mm) / ±0,5 mm (>20 mm) |
| Absorption d'eau (24 h) | <1 % (nominal usine ; vérification par un tiers disponible sur demande) | <1 % (nominal usine ; vérification par un tiers disponible sur demande) |
| Classement au feu | B1 disponible (DIN 4102-1) | B1 (DIN 4102-1) disponible |
| Format de plaque standard | 1220×2440 mm / 1560×3050 mm / 2050×3050 mm | 1220×2440 mm / 1560×3050 mm / 2050×3050 mm |
| Transformation | Fraisage CNC / Sciage / Plaquage de chants PUR / Vissage (prépercer) | Fraisage CNC / Sciage / Vissage / Transfert thermique |
| ⚠ Interdit | Découpe laser | Découpe laser |
| Poids approx. par plaque (1220×2440 mm) | 18 mm à 0,60 : ~32 kg / 25 mm à 0,70 : ~52 kg | 18 mm à 0,60 : ~32 kg |
Utilisations
Corps d'armoire et étagères
La construction d'armoires est la plus grande application de la plage 15 à 18 mm. Une armoire basse de cuisine typique utilise le Celuka 18 mm à 0,55 à 0,65 g/cm³ pour le corps, le 15 mm pour les étagères fixes et le 5 à 10 mm pour les panneaux de porte. La spécification 18 mm fournit une tenue des vis adéquate pour les plaques de montage de charnière (exigeant généralement 12 à 15 mm d'engagement de matière) et une rigidité adéquate pour des portées d'étagère jusqu'à 800 mm sans support central.
Panneaux de coffrage béton
Le coffrage béton utilise la plage 18 à 25 mm à haute densité (0,65 à 0,80 g/cm³). Les panneaux de coffrage PVC se décollent généralement du béton durci avec un minimum de collage, résistent à la chimie alcaline du ciment frais et peuvent être réutilisés de nombreuses fois, contre 5 à 10 usages pour un coffrage en contreplaqué. L'épaisseur est nécessaire pour résister à la pression hydrostatique du béton frais sans flèche excessive. À 25 mm, le panneau gère les coffrages de poteau et de mur. À 18 mm, il convient aux coffrages de rive de dalle et aux usages plus légers.
Revêtement mural et lambrissage intérieur
Le revêtement mural et le lambrissage intérieur utilisent le panneau 10 à 15 mm là où planéité et résistance aux chocs comptent. Un panneau Celuka 12 mm sur des montants espacés de 400 mm reste plat, résiste aux marquages du passage piéton d'un couloir commercial et fournit une surface finie sans peinture. À 10 mm, il peut être monté directement sur maçonnerie à l'adhésif, éliminant le besoin de tasseaux.
Plans de travail industriels et paillasses de laboratoire
Les plans de travail industriels et les paillasses de laboratoire utilisent le panneau coextrudé 20 à 30 mm, où la combinaison d'épaisseur (pour la rigidité sous équipement lourd), de résistance chimique (de la couche de surface coextrudée) et d'étanchéité (inhérente à la structure à cellules fermées) fait du PVC une alternative pratique aux plateaux en résine époxy ou en acier inoxydable.
Liste de contrôle du devis avant commande
Spécifier la bonne épaisseur et la bonne rigidité
Confirmez l'épaisseur dont votre application a réellement besoin. Ne prenez pas le 18 mm par défaut parce qu'il est courant : un panneau arrière d'armoire en 5 mm remplit parfaitement sa fonction et coûte bien moins que le 18 mm. Un panneau mural en 10 mm peut être adéquat là où le 15 mm était spécifié par habitude.
Vérifiez le calcul de rigidité pour votre portée et votre charge. Le fournisseur peut fournir le module de flexion à votre densité spécifiée. Utilisez-le. Une étagère qui s'affaisse visiblement sous charge est un échec de spécification, pas un défaut matériau.
Vérifications de qualité de fabrication
Confirmez la tolérance d'épaisseur. À 15 mm et plus, la tolérance standard est de ±0,3 mm. Pour les pièces d'armoire fraisées CNC qui doivent s'assembler précisément, confirmez que le fournisseur tient cette tolérance sur toute la plaque : la variation entre le centre et les bords est un défi de fabrication connu.
Confirmez que le panneau a été correctement recuit. Il garde plus de contraintes internes du procédé d'extrusion que le panneau fin, car le cœur refroidit plus lentement et inégalement. Renseignez-vous sur le procédé de recuit après extrusion à la passation de commande.
Coûts de fret et d'emballage
Confirmez le plan de chargement du conteneur. Ces panneaux sont lourds. Une plaque de 18 mm à densité 0,60 en 1220×2440 mm pèse environ 32 kg. Un conteneur 40HQ peut atteindre la limite de poids avant la limite de volume : le coût de fret par plaque sera plus élevé que ce que vous attendez d'un panneau fin. Calculez le coût rendu par plaque, pas seulement le prix FOB.
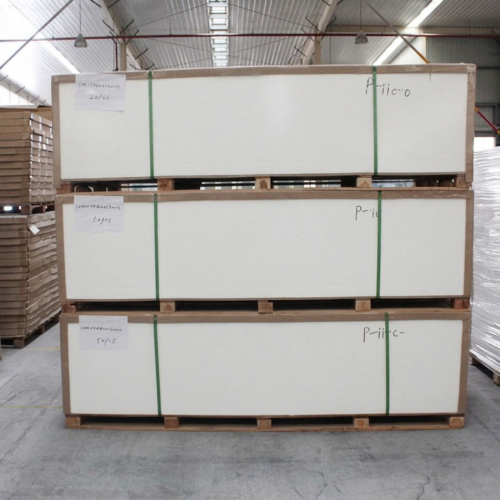
Séparez le coût d'emballage du prix du panneau. Les panneaux épais et lourds bénéficient d'un emballage renforcé pour le fret maritime : les plaques du bas d'une pile portent le poids de tout ce qui est au-dessus pendant le transit. L'emballage palette avec protections de coins répartit la charge.
Facteurs de prix
Le débit de fabrication pilote le coût
Le panneau en PVC expansé épais coûte plus au kilogramme que le panneau fin du même matériau. La raison est le débit de fabrication : la section de refroidissement détermine la vitesse de ligne, et les épaisseurs plus grandes refroidissent plus lentement. Une ligne d'extrusion produisant du 18 mm tourne à environ un tiers à un quart de la vitesse linéaire de la même ligne produisant du 5 mm. Le rendement horaire en kilogrammes peut être similaire, mais le rendement horaire en plaques vendables est plus faible.
Échelle de prix par épaisseur et densité
Dans la plage des panneaux épais, le prix par plaque augmente avec l'épaisseur et la densité. Un panneau de 25 mm à 0,70 g/cm³ pour le coffrage coûte nettement plus par plaque qu'un panneau de 15 mm à 0,55 g/cm³ pour les côtés d'armoire, car il contient environ 2,1 fois plus de résine PVC au mètre carré. Spécifiez l'épaisseur et la densité que l'application exige ; ne payez pas une épaisseur ou une densité au-delà de ce que le calcul de charge soutient.
Le point de prix au plus gros volume
Le Celuka blanc standard en 15 à 18 mm, 0,55 à 0,60 g/cm³ est la spécification de panneau épais au plus gros volume et offre le meilleur prix. Les épaisseurs non standard, les couleurs personnalisées et les densités au-dessus de 0,70 g/cm³ impliquent un MOQ plus élevé et des délais de livraison plus longs.
Questions fréquentes
Quel est le panneau en PVC expansé le plus épais disponible ?
40 mm en Celuka, 30 mm en coextrudé. Au-dessus de 30 mm, la fabrication devient difficile, car le temps de refroidissement du cœur s'étend au point où les vitesses de ligne deviennent économiquement impraticables. Pour les applications exigeant une plus grande épaisseur, plusieurs plaques peuvent être contrecollées avec de la colle solvantée pour PVC, qui soude chimiquement les couches en une seule pièce.
Quel poids une étagère PVC épaisse peut-elle porter ?
Cela dépend de la portée, de l'épaisseur, de la densité et de la façon dont l'étagère est soutenue. Une étagère Celuka 18 mm à 0,60 g/cm³, sur 600 mm de portée, peut porter des charges modérées en restant plate. La même étagère sur 900 mm fléchira davantage sous la même charge et pourra s'affaisser visiblement. Le calcul est spécifique à vos dimensions. Fournissez la portée et la charge attendue, et le fournisseur pourra calculer l'épaisseur requise en utilisant le module de flexion de votre densité spécifiée.
Le panneau PVC épais convient-il aux plateaux d'établi ?
Oui, le panneau coextrudé 20 à 30 mm fournit une surface de travail rigide, chimiquement résistante et étanche. Il ne se délamine pas comme le contreplaqué, ne rouille pas comme l'acier et ne s'écaille pas comme la résine époxy sous les coups de marteau. Il peut être percé et taraudé pour le montage d'accessoires. La surface montrera des marques de coupe et des rayures avec le temps : c'est cosmétique et n'affecte pas la performance. Pour les applications exigeant un aspect impeccable, un tapis de coupe sacrificiel ou une couche supérieure remplaçable est recommandé.
Pourquoi le panneau épais se voile-t-il parfois après découpe ?
Les contraintes internes du procédé d'extrusion. Le cœur refroidit plus lentement que la surface, créant un gradient de contrainte dans l'épaisseur. Si le panneau n'a pas été adéquatement recuit après l'extrusion, la découpe relâche la contrainte inégalement, et il se voile. C'est un problème de qualité de fabrication, pas une propriété inhérente du matériau. Renseignez-vous sur le procédé de recuit du fournisseur avant de commander pour des applications de précision.
Comment couper un panneau en PVC expansé de 25 mm ?
Scie sur table avec lame carbure 80 dents, 3 000 à 4 000 tr/min, la lame dépassant de 3 à 5 mm au-dessus de la surface du panneau. Pour le fraisage CNC, fraise carbure à une dent hélicoïdale O-flute, 18 000 à 24 000 tr/min, vitesse d'avance 3 500 à 5 500 mm/min, profondeur par passe 3 à 6 mm. L'air comprimé pour l'évacuation des copeaux est obligatoire à toutes les épaisseurs, mais particulièrement important au-dessus de 15 mm : plus la coupe est profonde, plus le dégagement des copeaux devient critique.
Produits similaires
Passez à l'étape suivante
Trois façons d'avancer. Choisissez selon l'étape où vous en êtes dans votre processus d'approvisionnement. Nous répondrons sous 1 jour ouvrable.