

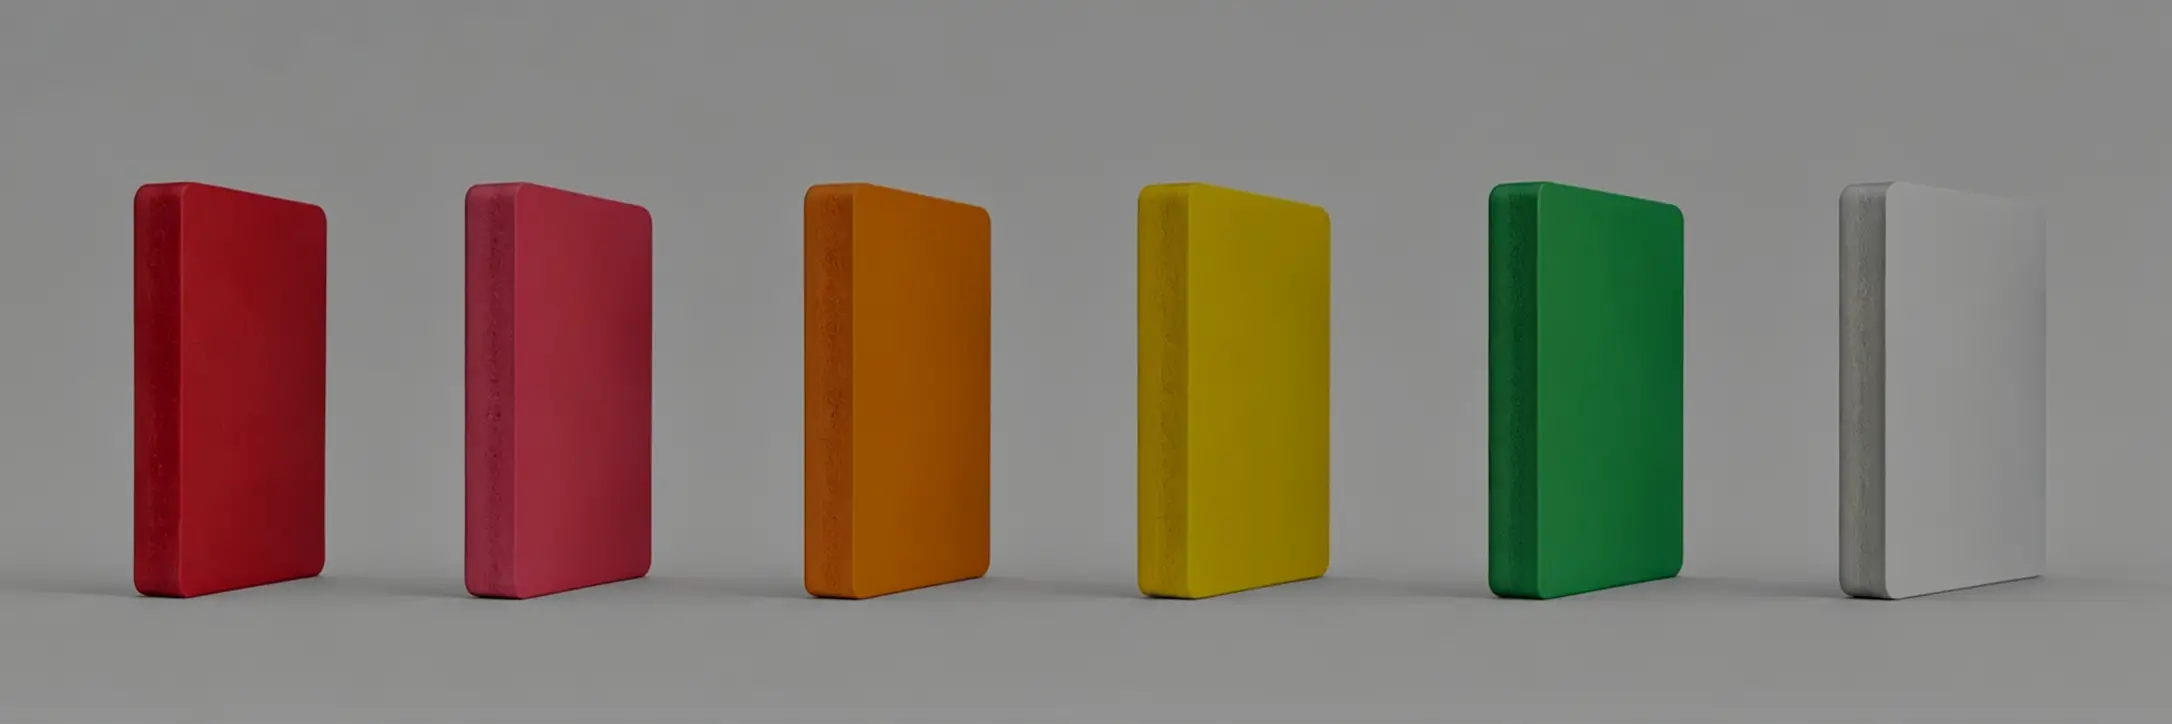
tablero de PVC espumado
Mostrando 10–18 de 29 resultados
tablero de PVC espumado
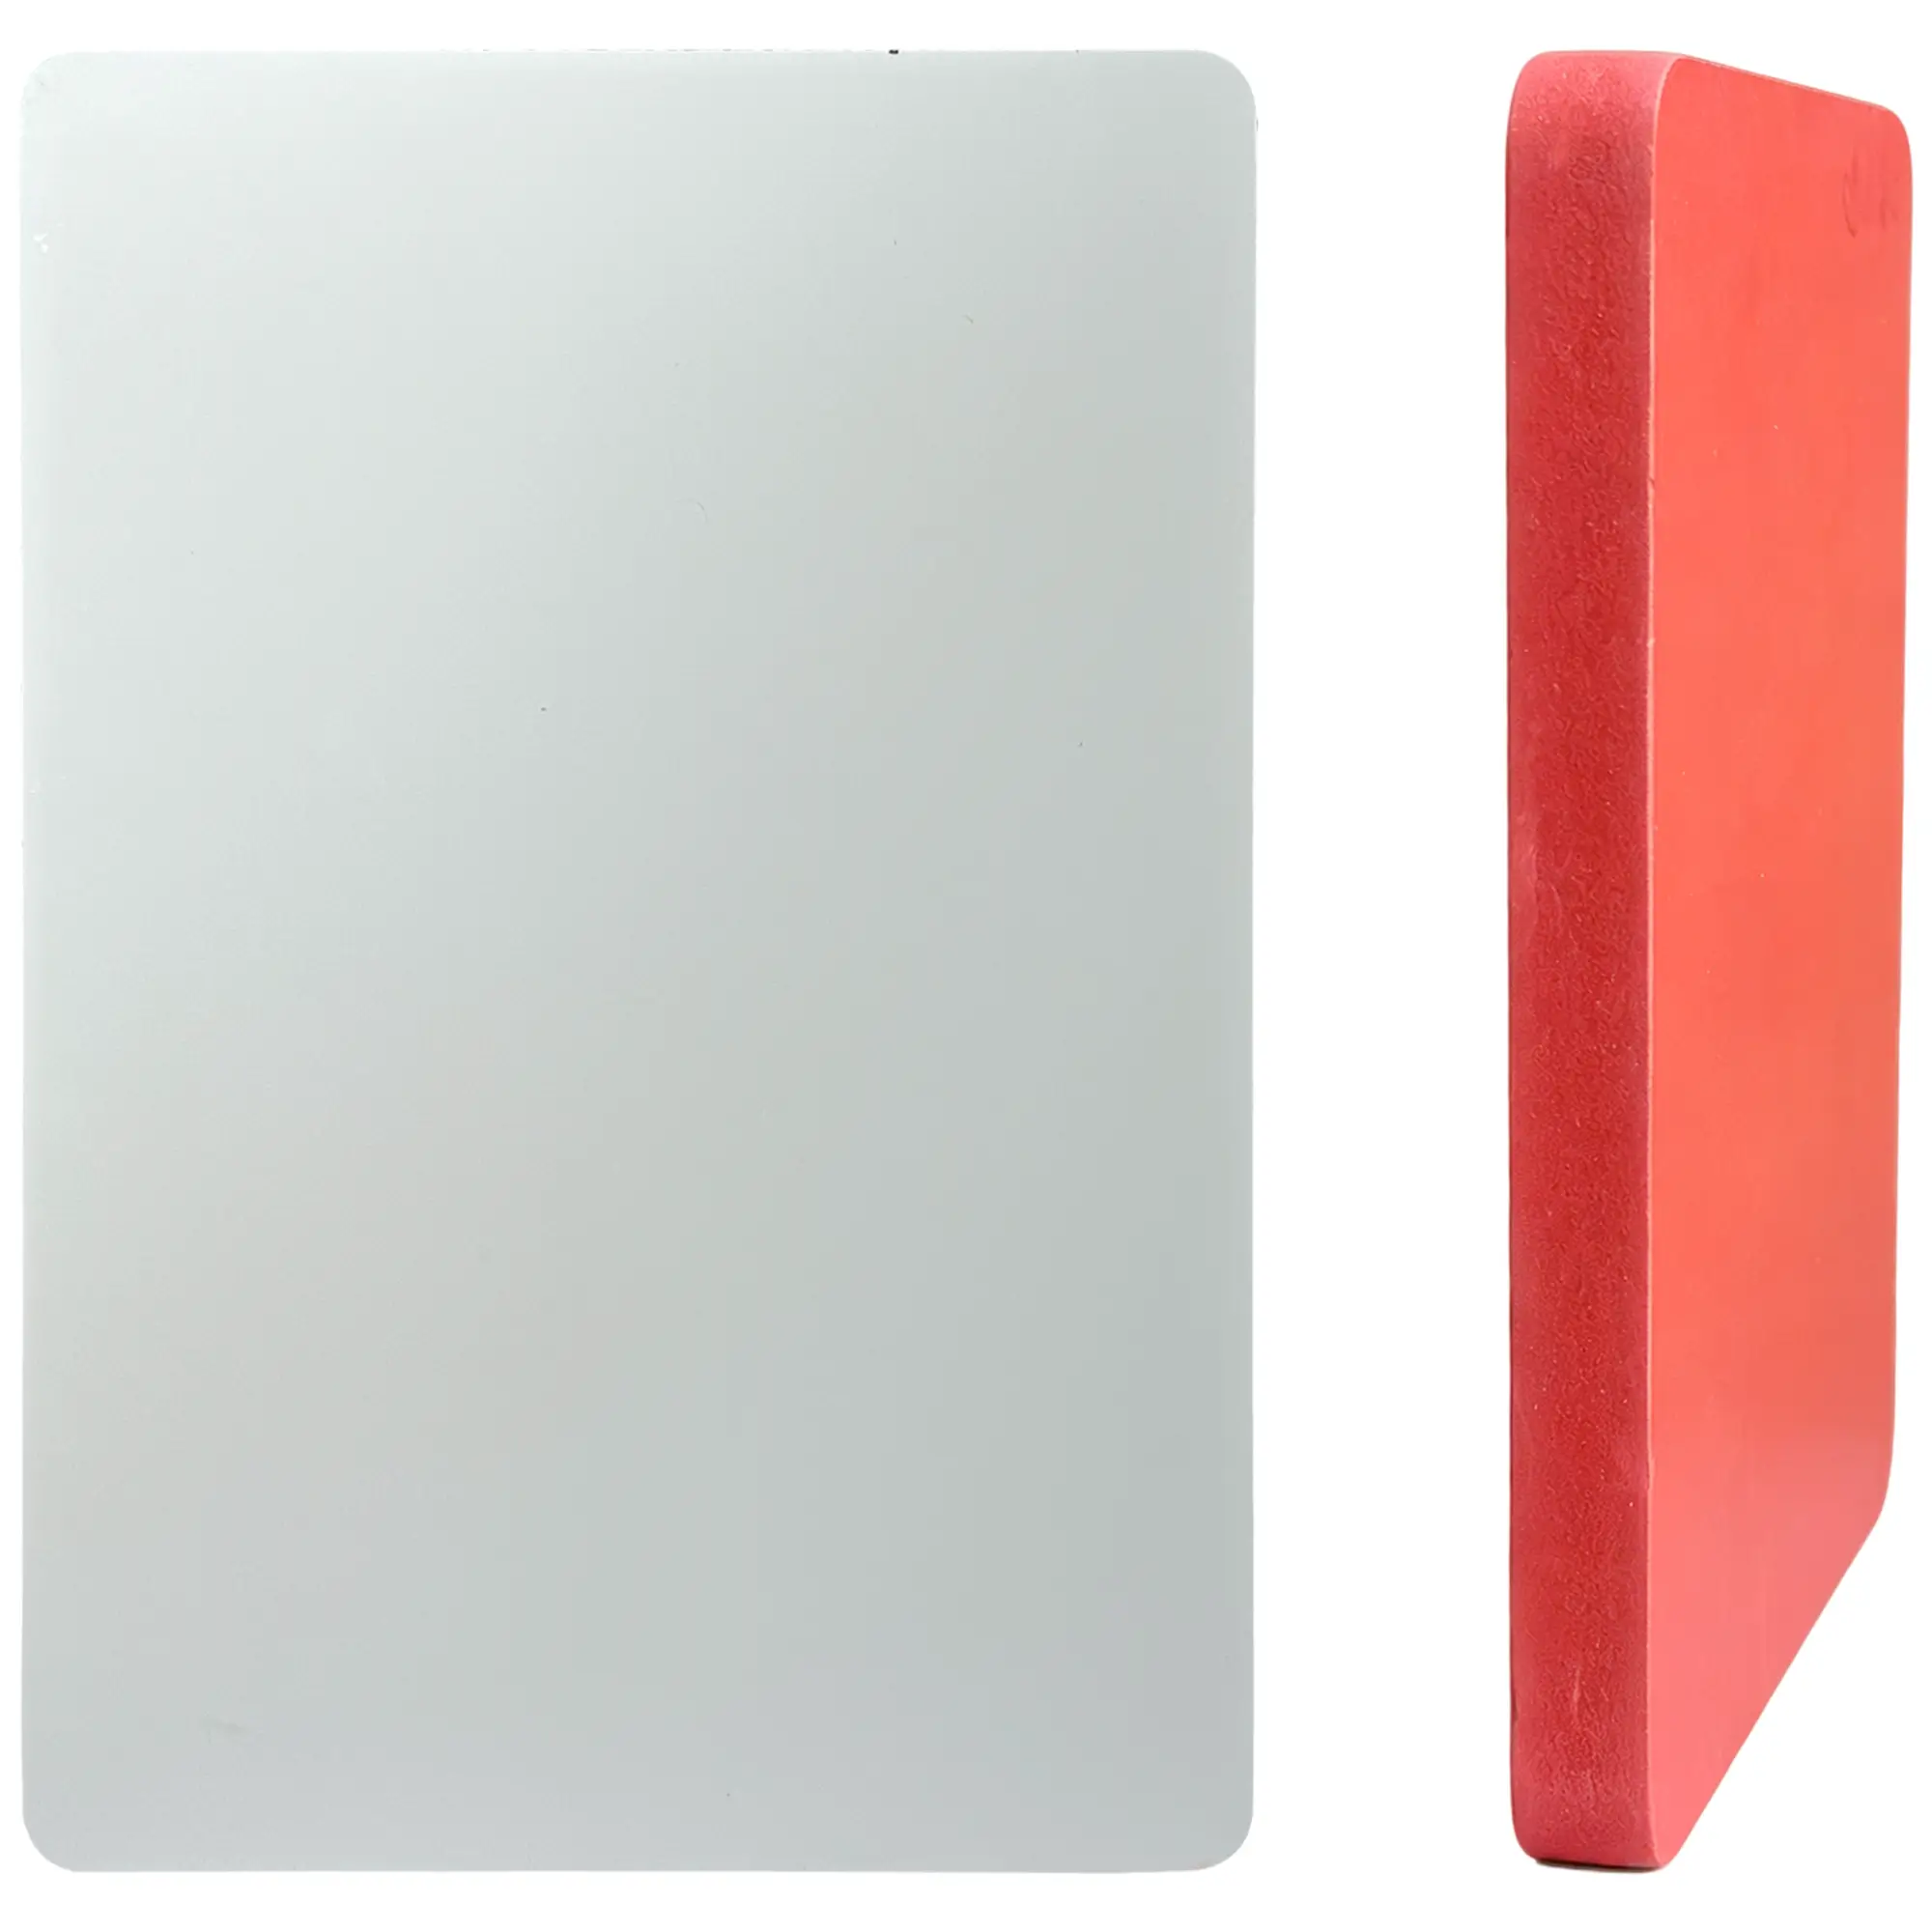
Proveedor y fabricante de tableros de PVC espumado en China
Desde paneles de armario Celuka y señalización exterior coextruida hasta láminas de espuma libre para impresión, Shine cubre los tres tipos de tablero. La densidad oscila entre 0,35 y 0,80 g/cm³ y el espesor de 1 a 40 mm, con certificación DIN 4102 B1/B2 y conformidad con REACH & RoHS. La fábrica funciona con una capacidad anual de 39 000 toneladas repartida en 12 líneas de extrusión bajo un mismo techo con certificación ISO 9001 desde 2002.
2002
Año de fundación
39,000
Toneladas/año
60+
Países
ISO 9001
Conformidad
Errores comunes al comprar tablero de PVC espumado
Error 1: comparar precios sin verificar la densidad
Dos proveedores cotizan Celuka de 18 mm. Uno es un 15 % más barato. Normalmente la diferencia está en la densidad, no en la generosidad. Un tablero con densidad 0,45 ofrece una retención de tornillos de entre 400 y 500 N: las bisagras se aflojan en seis meses. Con densidad 0,60, la retención de tornillos alcanza 900 N o más, cumpliendo la norma QB/T 5883 de calidad para armarios.
Una densidad menor implica menos resina de PVC por lámina. De ahí proviene la diferencia de coste. Solicite los datos de densidad por lote. Si el proveedor no puede proporcionarlos, la diferencia de precio ya le dice lo que necesita saber.
Error 2: tratar los tres tipos de tablero como intercambiables
El tablero de espuma libre no tiene piel superficial dura. La retención de tornillos es baja: no puede soportar cargas estructurales. Alguien lo utilizó para estanterías y los agujeros de los tornillos se agrietaron en cuestión de meses. Su superficie mate está diseñada para impresión UV, no para armarios. El tablero Celuka sí tiene piel superficial dura: la retención de tornillos cumple la norma de 900 N y los cantos fresados por CNC quedan limpios. Para armarios y muebles de baño, es la elección correcta. El tablero coextruido tiene una capa superficial con estabilizantes UV concentrados: dura de 8 a 10 años en exteriores. Usarlo en interiores es malgastar dinero; usarlo donde importa la resistencia a la intemperie es exactamente para lo que está fabricado.
Confirme el entorno de uso final antes de realizar el pedido. No dé por hecho que todos los tableros de plástico blancos son iguales.
Error 3: suponer que una mayor densidad siempre es mejor
Un mueble de baño y un panel de display de exposición no se fabrican con la misma especificación. Un tablero Celuka con densidad 0,60 proporciona la resistencia de retención de tornillos necesaria para las bisagras de armario y un uso estructural prolongado. Sin embargo, usar el mismo tablero para un panel de señalización es malgastar dinero en prestaciones que la aplicación no requiere, y su superficie dura puede necesitar un tratamiento previo para que la tinta UV logre una adhesión adecuada.
Un tablero de espuma libre con densidad 0,45 se adapta mejor a la impresión directa, porque su superficie acepta la tinta UV sin preparación adicional. Sin embargo, su menor resistencia estructural lo hace inadecuado para aplicaciones con tornillos, bisagras o cargas pesadas.
La densidad no es por sí sola una medida de calidad. La densidad correcta depende de lo que el tablero deba hacer. Elija el material según los requisitos de la aplicación, no simplemente el número más alto de la ficha técnica.
Error 4: usar tablero de interior en exteriores
El tablero de espuma libre es solo para uso interior. Bajo el sol y la lluvia, amarillea y se vuelve quebradizo en uno o dos años. El tablero Celuka soporta condiciones semiexteriores durante unos 5 a 7 años, lo que lo convierte en la elección correcta en relación coste-rendimiento para zonas cubiertas, como rótulos de escaparate bajo toldos. Para una exposición exterior total y regiones de alta radiación UV, solo el tablero coextruido es adecuado. Su capa superficial contiene estabilizantes UV concentrados, lo que le confiere una vida útil en exteriores de 8 a 10 años.
Los tableros de color oscuro absorben más radiación solar. En Arabia Saudita, las temperaturas superficiales pueden acercarse a 70 °C en verano, cerca del límite de uso continuo del PVC. Los tableros oscuros utilizados en exteriores deben tener una capa superficial estabilizada contra los rayos UV y juntas de dilatación adecuadas.
Error 5: cortar PVC con láser
El PVC contiene aproximadamente un 56 % de cloro en peso. A las temperaturas de corte por láser, de 800 a 1000 °C, libera cloruro de hidrógeno en forma de gas. El gas es peligroso si se inhala y corroe de forma agresiva la óptica, los rieles metálicos y la electrónica de la máquina. La mayoría de los fabricantes de equipos láser indican explícitamente que cortar PVC anula la garantía.
El tablero de PVC espumado solo puede cortarse mecánicamente: fresado CNC, sierra circular o cúter. Sin excepciones.
Tablero de PVC espumado: definición, estructura y nombres comunes
Definición y estructura básica
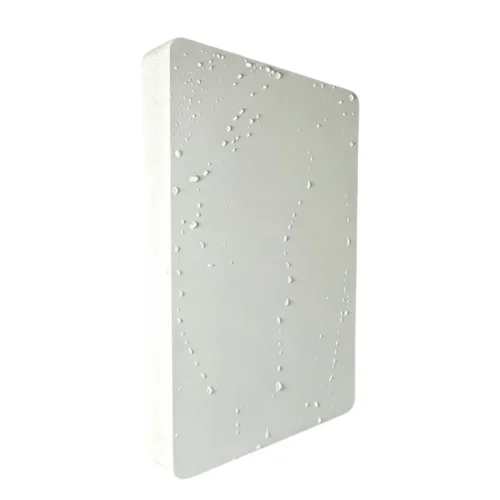
El tablero de PVC espumado no es un único tipo de tablero. Se divide en tres categorías principales según el proceso de fabricación, y los distintos tipos presentan diferencias claras en acabado superficial, dureza y aplicación. Este tablero ligero se fabrica principalmente con resina de PVC, combinada con un agente espumante, estabilizantes y otros aditivos, y después se conforma mediante un proceso de extrusión. Tiene una estructura de espuma de célula cerrada: cada célula está rodeada por una pared de PVC macizo independiente y aislada de las demás. Esta estructura determina la mayoría de sus características de rendimiento: las células cerradas impiden la entrada de humedad, por lo que el material no se hincha por absorción de agua; en su interior queda atrapada una gran cantidad de aire, lo que lo hace mucho más ligero que el plástico macizo; y, dado que el propio PVC tiene propiedades ignífugas, el tablero se autoextingue al retirarlo de la fuente de la llama.
Nombre genérico común
Los compradores de diferentes regiones pueden utilizar términos distintos al buscar el mismo material de PVC rígido liviano. En el mercado del Reino Unido se suele utilizar “Foamex” como palabra clave para las búsquedas; en el mercado alemán, es frecuente encontrar “Hartschaumplatte”, mientras que “Sintra” y “Forex”, comunes en el mercado norteamericano, son en realidad nombres de marca de productos de tableros de PVC espumado de 3A Composites. Estas marcas son muy conocidas a nivel local y se han utilizado durante mucho tiempo en exhibidores publicitarios y aplicaciones industriales, convirtiéndose gradualmente en términos habituales para algunos compradores al referirse a los tableros de PVC espumado.
Especificaciones técnicas
Todos los valores corresponden al tablero de PVC espumado de Shine. Las propiedades que dependen de la densidad varían dentro del rango indicado.
Propiedades físicas
| Propiedad | Espuma libre | Celuka | Coextrusión |
|---|---|---|---|
| Superficie | Sin piel, microtextura mate, Ra 0,5–1,5 μm | Piel superficial dura en ambas caras, liso | Capa superficial de PVC macizo, 0,2–0,8 mm |
| Densidad | 0,35–0,60 g/cm³ | 0,35–0,80 g/cm³ | 0,35–0,80 g/cm³ |
| Rango de espesor | 1–30 mm | 1–40 mm | 3–30 mm |
| Tamaño estándar | 1220×2440 mm, 1560×3050 mm | 1220×2440mm, 915×1830mm, 1560×3050mm, 2050×3050mm | 1220×2440mm, 915×1830mm, 1560×3050mm, 2050×3050mm |
| Dureza superficial | Shore D 60 | Shore D 65 | Shore D 68 |
| Acabado de la superficie | Mate, Ra 0,5–1,5 μm | Liso (piel superficial dura) | Liso (capa de PVC macizo) |
| Calidad del canto (CNC) | Pelusa, requiere lijado | Limpio | Limpio, más duro para las herramientas |
Sobre el “tablero de PVC espumado rígido”: los tres tipos son láminas rígidas, lo que los distingue de la película de PVC flexible o de la lámina de PVC blanda. Dentro de la categoría rígida, la dureza va de Shore D 60 (espuma libre, la más flexible de las tres) a Shore D 68 (coextrusión, cercana a la dureza del PVC macizo).
Aplicaciones industriales
Más guías por industria: Impresión y gráficos / Especialidades y nichos
Construcción y acondicionamiento de interiores
El mayor segmento de aplicación global del tablero de PVC espumado (entre el 30 y el 45 % del mercado): revestimiento de paredes, paneles de techo, tabiques, acondicionamiento de baños, revestimiento de fachadas exteriores y encofrado de hormigón.
Para aplicaciones de interior se recomienda la serie Celuka por su superficie lisa, su clasificación al fuego B1 y su resistencia a la humedad. Para fachadas exteriores se recomienda el tipo coextruido, ya que es estable frente a los rayos UV, no tiene capa adhesiva y evita la deslaminación durante los ciclos térmicos.
Recomendaciones de espesor: de 8 a 12 mm para revestimiento de paredes y techos, de 12 a 15 mm para tabiques, de 8 a 12 mm para fachadas exteriores y de 15 a 18 mm para encofrado de hormigón.
Señalización y publicidad
El segundo mayor segmento de aplicación (entre el 30 y el 40 % del mercado): señalización interior y exterior, gráficos para exposiciones, displays en el punto de venta, rotulación 3D, carteles serigrafiados y enmarcado de fotografías.
Entre los productos recomendados se incluyen la espuma libre para impresión interior, cuya superficie mate permite la absorción de la tinta UV sin imprimación; el Celuka para grabado CNC de rotulación 3D, cuya superficie dura produce cantos acabados limpios; y la coextrusión para señalización exterior, cuya capa superficial es estable frente a los rayos UV y resiste de 8 a 10 años de exposición al exterior.
Los espesores habituales son de 3 a 5 mm para impresión interior y de 5 a 10 mm para rotulación 3D y señalización exterior.
Muebles y armarios
El tercer mayor segmento de aplicación (entre el 15 y el 20 % del mercado): armarios de cocina, muebles de baño, paneles de armario, mobiliario de oficina, estanterías y tableros de mesa (con soporte de sustrato).
Se recomienda Celuka. La piel superficial dura admite canteado, pintura y laminado. La retención de tornillos con una densidad ≥0,55 soporta los herrajes de bisagras. La estructura de célula cerrada elimina el modo de fallo por humedad que afecta al MDF en cocinas y baños.
Los espesores habituales son de 15 a 18 mm (cuerpos de armario y estantes) y de 5 a 10 mm (puertas).
Displays y exposiciones
Estanterías de retail, mobiliario de displays, construcción de tiendas pop-up, stands de exposición y elementos de visual merchandising.
Celuka: instalaciones permanentes, superficie dura y cantos limpios para pintar o acabar, y resistencia estructural para un uso prolongado.
Espuma libre: displays temporales, ligereza, bajo coste y buena imprimabilidad para una producción rápida y una sustitución flexible.
Espesor: de 8 a 12 mm para estantes e instalaciones estructurales; de 3 a 5 mm para displays temporales y paneles gráficos.
Cómo elegir el tablero de PVC espumado adecuado
Seis decisiones, en orden. Cada una reduce las opciones.
Paso 1: ajustar la aplicación al tipo de producto
La primera decisión es qué tipo de tablero de PVC espumado usar. Esto lo determina lo que usted va a fabricar, no las fichas técnicas. Cada tipo de producto existe porque un conjunto distinto de compensaciones de fabricación produce un equilibrio diferente entre calidad superficial, resistencia mecánica y coste.
| Si va a fabricar... | Elija | Por qué |
|---|---|---|
| Muebles de baño, armarios de cocina, paneles de armario, estanterías | Celuka | La piel superficial dura formada por enfriamiento rápido durante la extrusión proporciona retención de tornillos (≥900 N a 0,55–0,65 g/cm³) y cantos CNC limpios. Clasificación al fuego B1 disponible. La estructura de célula cerrada evita la hinchazón con humedad superior al 80 %. No se hincha como el MDF |
| Señalización interior, gráficos para exposiciones, displays de punto de venta, montaje de fotografías, serigrafía | Espuma libre | La textura de superficie mate (Ra 0,5–1,5 μm) acepta la tinta UV sin imprimación. El tipo más rentable. Disponible desde 1 mm de espesor. Puede cortarse con cúter a partir de 3 mm hacia abajo |
| Señalización exterior (8–10 años), revestimiento de fachadas de edificios, paneles interiores para autocaravanas, mobiliario náutico (no SOLAS) | Coextrusión | Estabilizantes UV concentrados en la capa superficial, no dispersos por el núcleo. Capa superficial de PVC macizo (Shore D 68) fusionada a nivel molecular. Sin capa adhesiva que pueda deslaminarse. Vida útil en exteriores de 8–10 años |
| Revestimiento de paredes interiores, paneles de techo, tabiques | Celuka | Superficie lisa lista para pintar o laminar. Clasificación al fuego B1. Ligero. Instalación más rápida que el fibrocemento |
| Estanterías de retail, mobiliario de displays, construcción de tiendas pop-up | Celuka o espuma libre | Celuka para instalaciones permanentes que soportan peso. Espuma libre para instalaciones temporales y sensibles al coste. Las tiendas pop-up suelen usar espuma libre o Celuka de 3–8 mm según el presupuesto |
| Paneles interiores para autobuses y metro | Celuka | Clasificación al fuego obligatoria (ECE R118 o equivalente). Se requiere diseño antivibración. Densidad de 0,55–0,65 g/cm³, 10–15 mm. Ventaja de coste frente a la coextrusión para superficies interiores no expuestas a radiación UV directa |
| Rótulos, logotipos y rotulación tallados en 3D | Celuka | La piel superficial dura produce cantos de corte más limpios que la espuma libre. Se recomienda una fresa de carburo de una hélice con corte ascendente. 5–10 mm |
| Encofrado de hormigón | Celuka (alta densidad) | Densidad ≥0,60 g/cm³. Reutilizable en 20–60 vertidos según la densidad, la formulación y el agente desmoldante utilizado |
| Revestimiento de paredes para cámaras frigoríficas, interior de camiones frigoríficos | Celuka | El PVC es la cara interior impermeable de un panel composite. La capa principal de aislamiento es espuma de PU o XPS. El PVC por sí solo no proporciona suficiente resistencia térmica para aplicaciones de cadena de frío |
| Paredes de salas blancas hospitalarias, bancos de laboratorio | Celuka o coextrusión | Se prefiere la coextrusión donde importan más la resistencia química y la dureza superficial. La soldadura sin juntas por aire caliente evita uniones que alberguen bacterias. Clasificación al fuego B1 obligatoria |
| Tabiques para invernaderos | Coextrusión | Capa superficial estabilizada contra los rayos UV. Soporta alta humedad y sol directo. Se aplican las expectativas de exterior: no aplique suposiciones de durabilidad de interior |
| Bricolaje, maquetas, proyectos de manualidades | Espuma libre | 3–5 mm. Córtelo con cúter. La pintura acrílica se adhiere bien. No lo corte con láser: el PVC libera gas HCl cuando se calienta por encima de 250 °C |
Paso 2: seleccionar el espesor según la aplicación
Una vez definido el tipo de producto, el espesor se elige según lo que el tablero deba hacer mecánicamente. Un tablero que sujeta una puerta con bisagras necesita más espesor que uno que cuelga de la pared como rótulo impreso.
Guía de espesores de espuma libre
| Aplicación | Espesor recomendado | Notas |
|---|---|---|
| Señalización interior impresa con UV | 3–5 mm | No se necesita imprimación sobre la superficie mate. Es obligatoria una base blanca en los tableros de color oscuro. Curado LED-UV, 8–12 W/cm² |
| Sustratos de serigrafía | 3–5 mm | La tolerancia de espesor de ±0,2 mm garantiza una presión de impresión uniforme en toda la lámina. Se recomienda una malla de 200–300 |
| Paneles para stands de exposición | 3–5 mm | Ligero, manejable por una sola persona. Puede cortarse con cúter a 3 mm. Densidad de 0,40–0,50 para una mayor eficiencia de coste |
| Montaje de fotografías | 3–5 mm | La superficie mate se adhiere de manera uniforme. Se puede lograr una adhesión por corte en rejilla 5B según ASTM D3359 |
| Tabiques | 3–5 mm | Córtelo con cúter. La pintura acrílica se adhiere bien. El canto es lo bastante liso para manipularlo sin lijar. No lo corte con láser |
| Displays de punto de venta (temporales) | 3–5 mm | Vida útil corta. El coste por lámina es el principal factor de decisión |
Guía de espesores Celuka
| Aplicación | Espesor recomendado | Notas |
|---|---|---|
| Paneles de puerta (armario/ropero) | 5–10 mm | Unido al bastidor con PUR. Lije la piel con lija de grano 400 antes de unir. Densidad ≥0,50 g/cm³ |
| Cuerpos de armario y estantes | 15–18 mm | Densidad ≥0,55 para una retención de tornillos ≥900 N. Pretaladre los agujeros de los tornillos. Canteado de PVC con adhesivo PUR |
| Revestimiento de paredes (interior) | 8–12 mm | Listones con una separación ≤400 mm. Juntas de dilatación de 3–5 mm/m. Tornillos de acero inoxidable con agujeros pretaladrados |
| Paneles de techo | 8–12 mm | Ligero. Clasificación al fuego B1 recomendada para edificios públicos. La densidad de 0,45–0,55 mantiene bajos el peso y el coste |
| Tabiques | 12–15 mm | El rendimiento acústico de una sola capa es de aproximadamente STC 25 dB. Una doble capa con cámara de 50 mm y aislamiento mejora el rendimiento |
| Rótulos y letras fresados por CNC | 5–10 mm | Fresa de carburo de una hélice en O con corte ascendente, 18 000–24 000 RPM. Aire comprimido para la evacuación de virutas. Los rótulos tallados en 3D se benefician de la calidad del canto de la piel superficial dura |
| Encofrado de hormigón | 15–18 mm | Densidad ≥0,60 g/cm³. Reutilizable en 20–60 vertidos según la densidad y el agente desmoldante. Límpielo después de cada uso |
| Estanterías de retail y mobiliario de displays | 8–12 mm | Puede doblarse en caliente a 120–140 °C. Admite laminación de PVC/PET y película de transferencia térmica efecto madera |
| Cuerpo de mueble de baño | 15–18 mm | Densidad de 0,55–0,65. Retención de tornillos ≥900 N. Pretaladre todos los agujeros de los tornillos. Deje una separación de ventilación de 5 mm en la base del armario |
| Mobiliario de oficina | 15–18 mm | La clasificación al fuego B1 no es obligatoria para la mayoría de las aplicaciones de oficina. Una densidad de 0,50–0,60 suele ser suficiente |
| Paneles interiores para autobuses y metro | 10–15 mm | Clasificación al fuego obligatoria (ECE R118 o equivalente). Se requiere diseño antivibración. Densidad de 0,55–0,65 g/cm³ |
Guía de espesores de coextrusión
| Aplicación | Espesor recomendado | Notas |
|---|---|---|
| Señalización exterior (permanente, 8–10 años) | 5–10 mm | Solo fijaciones de acero inoxidable. Pretaladre agujeros sobredimensionados para el movimiento térmico. Capa superficial de grado UV |
| Revestimiento de fachadas de edificios | 8–12 mm | Deje juntas de dilatación de 5–8 mm cada 3 m. Solo fijaciones de acero inoxidable. Pretaladre agujeros 1–2 mm mayores que el diámetro del tornillo |
| Paneles interiores para autocaravanas | 5–10 mm | Ligero y resistente a las vibraciones. La capa superficial de coextrusión resiste los arañazos del contacto con los pasajeros. Densidad de 0,50–0,60 g/cm³. Conformidad con ECE R118 donde se requiera |
| Mobiliario náutico (solo no SOLAS) | 10–18 mm | Entorno de niebla salina. La superficie de coextrusión ofrece una mejor resistencia química. Densidad de 0,55–0,70 g/cm³. El Celuka estándar y la coextrusión no tienen certificación IMO. Para embarcaciones SOLAS se requiere un núcleo ignífugo de PVC espumado de grado de ingeniería |
| Paneles de mobiliario de gama alta (sin revestimiento secundario) | Habitualmente 10–18 mm | La superficie es el producto acabado: no se necesita laminación ni pintura. La transferencia térmica efecto madera a 120–140 °C fusiona el dibujo en la capa superficial. Confirme el espesor exacto con nuestros ingenieros de ventas según las dimensiones de su panel y los requisitos de carga |
| Encimeras de laboratorio | 10–15 mm | Resistencia química superior al Celuka. Dureza superficial Shore D 68. Pretaladre todos los agujeros de montaje |
| Tabiques para invernaderos | 5–10 mm | La superficie estabilizada contra los rayos UV soporta el sol directo y la alta humedad. Se aplican las expectativas de vida útil en exteriores |
Paso 3: seleccionar la densidad según su aplicación
La densidad es la palanca más directa sobre el rendimiento mecánico. El rango dentro de cada tipo de producto se logra ajustando la formulación del compuesto: más agente espumante produce menor densidad; menos agente espumante, mayor densidad. La densidad determina a la vez la rigidez, la retención de tornillos, el peso y el coste del material.
| Rango de densidad | Retención de tornillos (Celuka) | Aplicaciones habituales | Compensación |
|---|---|---|---|
| 0,35–0,45 g/cm³ | – | Displays temporales, gráficos para exposiciones, señalización ligera, paneles para eventos de un solo uso | El menor coste y peso. Menor rigidez. No apto para aplicaciones con carga |
| 0,45–0,50 g/cm³ | ≥500 N (QB/T 5883 grado económico) | Señalización interior, paneles de exposición, montaje de fotografías, proyectos de bricolaje | Menor rigidez y retención de tornillos que las densidades más altas. No apto para aplicaciones con carga |
| 0,50–0,55 g/cm³ | ≥700 N (QB/T 5883 grado estándar) | Mobiliario general, paneles de pared interior, estanterías estándar, mobiliario de oficina, tabiques | Equilibrio estándar de coste, peso y resistencia. La mayoría de las aplicaciones de mobiliario se sitúan en este rango |
| 0,55–0,65 g/cm³ | ≥900 N (QB/T 5883 grado de alta densidad) | Muebles de baño, armarios de cocina, estanterías de uso intensivo, mobiliario de retail, encofrado de hormigón | El rango recomendado para cualquier aplicación que implique bisagras de puerta o guías de cajón |
| 0,65–0,80 g/cm³ | 1 000–1 800 N | Encofrado de hormigón reutilizable, núcleos de paneles sándwich estructurales, componentes interiores náuticos, paneles para zonas públicas de alto tránsito | Máxima resistencia. Propiedades cercanas a las del PVC macizo. El mayor coste de material. Úselo solo cuando los cálculos de carga hayan descartado las densidades más bajas |
Cuándo especificar una densidad más alta: Necesita una mayor retención de tornillos para puertas de armario con bisagras pesadas. La luz de sus estantes supera los 600 mm y necesita una menor deflexión bajo carga. Utiliza el tablero como encofrado reutilizable y necesita más ciclos antes de reemplazarlo. La instalación se encuentra en una zona pública de alto tránsito, donde la resistencia al impacto reduce el mantenimiento a largo plazo.
Cuándo es mejor una densidad más baja: Su aplicación no es estructural. El tablero se imprimirá, se exhibirá y se reemplazará en cuestión de semanas o meses.
Paso 4: elegir el color según su aplicación
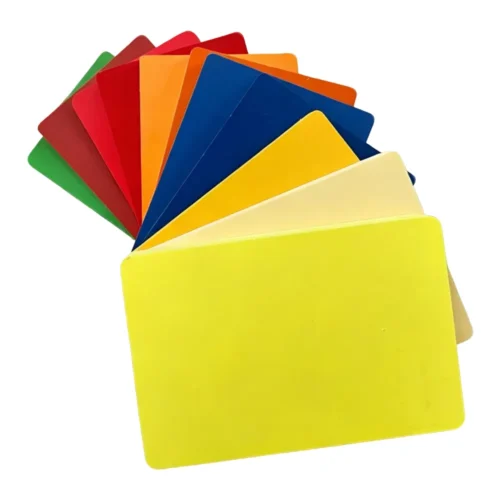
El color es la cuarta decisión, porque el tipo de producto, el espesor y la densidad se fijan antes. Para la mayoría de los compradores, la respuesta es el blanco. Para quienes necesitan otra cosa, importan tres factores prácticos más allá de la estética: el plazo de entrega, el coste y el comportamiento del color en uso.
| Si necesita... | Elija | Impacto en el plazo de entrega | Impacto en el coste |
|---|---|---|---|
| Blanco estándar | Blanco (L* > 92) | Ninguno. Siempre en stock | Precio base |
| Un color estándar, en stock | Negro, rojo, azul, amarillo, verde, gris | De ninguno a mínimo. Confirme el inventario actual antes de comprometerse con una fecha de entrega | Precio base o un pequeño recargo |
| Un color de marca exacto o un tono poco común | Personalizado con correspondencia Pantone | Plazo de entrega estándar +7 a 15 días para la correspondencia de color, la producción de muestras de laboratorio y la aprobación del cliente | Recargo. Coste del pigmento más el coste de cambio de extrusora amortizado en la cantidad del pedido |
| Color uniforme en un proyecto grande | Especifique producción en un solo lote. Pida la cantidad completa del proyecto más el desperdicio de corte en una sola compra | Sin plazo de entrega adicional respecto al pedido base | Sin coste adicional respecto al pedido base |
Colores oscuros y calor exterior. Los tableros de color oscuro absorben considerablemente más radiación solar que los blancos. Bajo la luz solar directa del verano, la temperatura superficial de un tablero negro o gris oscuro puede ser de 15 a 25 °C más alta que la de un tablero blanco en el mismo lugar. Para cualquier aplicación exterior con colores oscuros, use tablero coextruido con capa superficial estabilizada contra los rayos UV, prevea una mayor expansión térmica en el diseño de la instalación y acepte que los colores oscuros muestran los arañazos superficiales de forma más visible que el blanco o el gris claro, porque el núcleo de espuma expuesto siempre es blanco.
Paso 5: elegir el tamaño según su aplicación
El tamaño de la lámina afecta al aprovechamiento del material durante el corte, a la compatibilidad con su equipo de procesamiento y a la ocupación del contenedor en el transporte marítimo. Un tamaño que ahorra dinero en el precio por lámina puede costar más en recortes desperdiciados o en espacio de contenedor perdido.
| Tamaño de lámina (mm) | Tamaño de lámina (pies) | Ideal para | Notas |
|---|---|---|---|
| 1220 × 2440 | 4′ × 8′ | Uso general. El estándar global de la industria | Se adapta a la mayoría de las mesas CNC y las impresoras planas. Siempre en stock. El más rentable por lámina. Un contenedor 20GP admite aproximadamente 400–600 láminas; un 40HQ, aproximadamente 900–1 300 láminas. La mayoría de los compradores empiezan aquí |
| 915 × 1830 | 3′ × 6′ | Trabajos de formato pequeño. Manipulación manual. Pedidos de muestras y de prueba | Más ligero por lámina. Una persona puede manipularlo con espesores de hasta 18 mm. Cantidad mínima de pedido más baja. Común en algunos mercados del sudeste asiático y de Oriente Medio |
| 1560 × 3050 | 5′ × 10′ | Paneles grandes. Revestimiento de paredes. Señalización sobredimensionada | Menos juntas visibles en superficies grandes. Mayor aprovechamiento del material al cortar piezas largas. Confirme la capacidad de su mesa CNC y de su mesa de sierra antes de hacer el pedido |
| 2050 × 3050 | 6,7′ × 10′ | Anchura máxima. Proyectos arquitectónicos. Señalización extragrande | Anchura máxima disponible con el utillaje actual (2 050 mm). Compruebe la logística de carga del contenedor. No todos los transitarios admiten este tamaño. Pueden requerirse contenedores abiertos o de plataforma plana |
Tolerancias dimensionales. La tolerancia de largo y ancho es de ±2 mm independientemente del tamaño de la lámina.
Paso 6: confirmar la clasificación al fuego y los requisitos UV según su aplicación
Las dos últimas variables son si el tablero debe resistir el fuego y si vivirá al aire libre. Están reguladas por los códigos de edificación y determinadas por la física, no por la preferencia. Equivocarse en cualquiera de las dos significa que el tablero no supera la inspección o falla antes de tiempo.
Clasificación de resistencia al fuego
| Si su aplicación requiere... | Elija | Norma aplicable | Notas |
|---|---|---|---|
| Ignífugo (edificios públicos, interiores comerciales, construcción) | Celuka o coextrusión | B1 — DIN 4102-1 (schwerentflammbar) | Las formulaciones B1 añaden trióxido de antimonio y borato de zinc al compuesto. Actúan en conjunto: uno interrumpe la combustión en fase gaseosa y el otro forma una capa protectora de carbonizado en la superficie |
| Inflamabilidad normal (señalización interior, displays temporales, mobiliario residencial en zonas no públicas) | Espuma libre | B2 — DIN 4102-1 (normalentflammbar) | El propio PVC es autoextinguible por su contenido de cloro. B2 es la base de referencia. Adecuado para la mayoría de las aplicaciones de interior en las que los códigos contra incendios no exigen B1 |
| Productos de construcción europeos | Se requieren ensayos de terceros | EN 13501-1 Euroclass | El tablero de PVC espumado ignífugo puede alcanzar la clase C-s1,d0 o B-s1,d1 tras los ensayos en un organismo notificado. Shine puede gestionar los ensayos a petición del comprador. Los costes de los ensayos corren a cargo del comprador |
El B1 cuesta más que el B2 porque los aditivos ignífugos no son gratuitos y su nivel de carga es mayor. Si su aplicación no exige B1 por código, no pague por él.
Radiación UV y exposición exterior
| Si su aplicación requiere... | Elija | Vida útil en exteriores prevista | Por qué |
|---|---|---|---|
| Solo interior | Espuma libre o Celuka | No aplicable | Los tableros de interior no requieren estabilización UV; las formulaciones estándar son suficientes |
| Semiexterior (pasarelas cubiertas, techos de balcón, sofito de toldos) o exterior con exposición moderada (3–5 años) | Celuka, B1, 8–10 mm | 5–7 años | La piel superficial dura del Celuka proporciona una barrera física que ralentiza la penetración de los rayos UV. Densidad de 0,55–0,65 g/cm³. Deje juntas de dilatación de 3–5 mm por metro. Los colores oscuros absorben más calor; tenga en cuenta la expansión térmica adicional |
| Exterior total con exposición sostenida (8–10 años) | Coextrusión, grado UV | 8–10 años | Los absorbedores UV (clase benzotriazol) y los HALS (estabilizantes de luz de amina impedida) se concentran en la capa superficial coextruida. Esta es la diferencia fundamental con el Celuka: en el Celuka, los estabilizantes UV se dispersan por todo el espesor del tablero y la mayor parte del aditivo queda en el núcleo, donde la luz solar nunca llega. En el tablero coextruido, los estabilizantes se colocan donde realmente se necesitan: en la superficie que da al sol |
| Exterior extremo (sol desértico, UV tropical, exposición a gran altitud) | Coextrusión, grado UV, color claro | 5–8 años (degradación acelerada) | Todos los materiales poliméricos se degradan más rápido bajo UV extremo. Los colores claros reducen la temperatura superficial. Una protección superficial adicional, como pintura o laminación con película, puede alargar la vida útil |
Cuando las opciones estándar no son suficientes
La mayoría de los pedidos se sirven con estas opciones; algunos proyectos necesitan algo fuera del catálogo estándar. Están disponibles las siguientes personalizaciones, cada una con su cantidad mínima de pedido y su impacto en el plazo de entrega.
| Personalización | Rango disponible | MOQ | Plazo añadido |
|---|---|---|---|
| Color no estándar (con correspondencia Pantone) | Según muestra Pantone | 2 toneladas métricas | +7 – 15 días |
| Longitud no estándar | 2 000 – 6 000 mm | 2 toneladas métricas | +10 – 20 días |
| Anchura no estándar | Hasta 2 050 mm | 2 toneladas métricas | +10 – 20 días |
| Espesor no estándar | Cualquier valor entre 1 – 40 mm (según el tipo de producto) | 2 toneladas métricas | +7 – 15 días |
| Densidad no estándar | Valor especificado por el cliente entre 0,35 – 0,80 g/cm³ (según el tipo de producto) | 2 toneladas métricas | +10 – 20 días |
| Acabado superficial — lijado | Ambas caras, tolerancia de espesor de ±0,2 mm | Sin MOQ adicional | Ninguno |
| Acabado superficial — alto brillo | Capa superficial de alto brillo (coextrusión) | 2 toneladas métricas | +10 – 15 días |
| Acabado superficial — mate | Espuma libre (mate natural) o Celuka (mate lijado) | Sin MOQ adicional | Ninguno |
| Laminación — película protectora de PE | Transparente o azul, una o dos caras | Sin MOQ adicional | +1 – 2 días |
| Laminación — película decorativa de PVC/PET | Efecto madera, piedra, metal cepillado, alto brillo, mate | 2 toneladas métricas | +7 – 15 días |
| Laminación — transferencia térmica efecto madera | Dibujo efecto madera (se recomienda coextrusión) | 2 toneladas métricas | +7 – 15 días |
| Embalaje — película de PE (estándar) | Envoltura estándar con película de PE | Sin MOQ adicional | Ninguno |
| Embalaje — caja de cartón | Caja de cartón | Sin MOQ adicional | Cotización al consultar |
| Embalaje — palé | Palé de exportación + film estirable de PE + protección de esquinas | Sin MOQ adicional | Cotización al consultar |
| Embalaje — caja de madera | Caja de madera cerrada | Sin MOQ adicional | Cotización al consultar |
| Embalaje — etiquetado personalizado | Marcas de envío, etiquetas y códigos de barras especificados por el cliente | 2 toneladas métricas | +1 – 3 días |
El mínimo de 2 toneladas de la mayoría de las opciones personalizadas no es una estrategia de precios. Es el volumen necesario para cubrir el coste fijo de reconfigurar una línea de producción. Cambiar un color significa purgar la extrusora. Cambiar un espesor significa sustituir el calibrador. Cambiar una densidad significa ajustar la formulación y verificar el nuevo compuesto mediante control en línea hasta que el proceso se estabiliza. Cada una de estas acciones produce material de transición que no puede venderse. La cantidad mínima de pedido garantiza que la parte vendible de la serie soporte estos costes fijos con un coste por lámina viable.
¿No está seguro de qué densidad o clasificación al fuego se ajusta a su aplicación?
Si todavía está sopesando las compensaciones entre coste, resistencia y clasificación al fuego, nuestro equipo técnico puede ayudarle a confirmar qué especificación se ajusta a su proyecto.
Guía de procesamiento
Las máquinas para tableros de PVC espumado se manejan con equipo estándar para trabajar la madera. Para la mayoría de las operaciones no se requieren herramientas especiales. La tabla a continuación resume lo que funciona, lo que requiere precaución y lo que nunca se debe hacer.
Mecanizado CNC y corte con sierra
| Operación | Idoneidad | Parámetros clave |
|---|---|---|
| Fresado CNC / grabado | Recomendado: Celuka y coextrusión | Fresa de carburo de una hélice con corte ascendente. 18 000–24 000 RPM. Avance de 3 500–5 500 mm/min. Profundidad por pasada de 3–6 mm. Carga de viruta de 0,2–0,4 mm/diente. Evacuación de virutas con aire comprimido obligatoria. |
| Corte con sierra | Todos los tipos | Hoja de carburo de 80 dientes (sierra de 250 mm). La hoja sobresale 3–5 mm por encima de la superficie de la lámina. Sierra de panel o de mesa estándar. |
| Cúter (láminas finas) | Solo espuma libre ≤3 mm | Marcar y partir. No apto para Celuka (piel demasiado dura) ni para láminas más gruesas. |
Resolución de problemas frecuentes de CNC:
1. Fusión o amarilleo del canto: un avance demasiado lento genera calor por fricción. Aumente el avance (no lo reduzca). Baje las RPM a 12 000–16 000 si es necesario.
2. Virutas que se vuelven a soldar en el corte: herramienta desafilada o herramienta de dos hélices que atrapa las virutas. Sustitúyala por una herramienta afilada de una hélice con corte ascendente.
3. Polvo en lugar de virutas: carga de viruta demasiado baja. La herramienta está rectificando en lugar de cortar. Aumente el avance o reduzca las RPM.
Impresión
| Método | Idoneidad | Notas |
|---|---|---|
| Impresión UV | Recomendado: espuma libre (la mejor opción) | Espuma libre: no necesita imprimación. La superficie mate proporciona anclaje mecánico. Resolución ≥720×1 440 dpi. Base de tinta blanca obligatoria en tableros oscuros. LED-UV 8–12 W/cm². Adhesión 5B según ASTM D3359. |
| Impresión UV: Celuka | Posible | Confirme una energía superficial >38 mN/m. Puede necesitar tratamiento corona o un promotor de adhesión según la química de la tinta. |
| Serigrafía | Tablero de PVC de espuma libre | Malla de 200–300. Se necesita una tolerancia de espesor de ±0,2 mm para una presión de impresión uniforme. |
| Impresión digital / de látex | Adecuado | Impresoras estándar de gran formato. Siga las recomendaciones del fabricante de la tinta para sustratos de PVC. |
Pintura y recubrimiento
| Operación | Idoneidad | Parámetros clave |
|---|---|---|
| Pintura en aerosol | Adecuado: Celuka y coextrusión | Lije con grano 400 → limpie con aire comprimido + alcohol isopropílico → aplique imprimación para plástico → solo pintura acrílica o de látex al agua. Capas finas, varias pasadas. Curado completo: 30 días a 25 °C. |
| Pintura con brocha / rodillo | Adecuado | Misma preparación. Solo pinturas al agua. |
No use pinturas al aceite ni al disolvente. Contienen disolventes que reblandecen y corroen la superficie del PVC. Si no está seguro de que su pintura sea compatible, pruébela primero en una pieza de muestra.
Termoformado y doblado
| Operación | Idoneidad | Parámetros |
|---|---|---|
| Termoformado | Adecuado: todos los tipos | Celuka: 115–125 °C. Coextrusión: 120–140 °C. Tiempo de calentamiento: 30 segundos por mm de espesor. Radio mínimo de doblado: 2–3 veces el espesor del tablero. El panel enfriado mantiene la forma sin recuperación elástica. |
| Doblado en frío | No recomendado | El tablero de PVC espumado es rígido a temperatura ambiente. Forzarlo a doblarse sin calor lo agrietará o blanqueará por tensión. |
Canteado y laminación
| Operación | Idoneidad | Proceso |
|---|---|---|
| Canteado PUR | Recomendado: Celuka | Lije ligeramente la piel del Celuka con grano 400 para crear puntos de anclaje mecánico. Aplique adhesivo PUR a 120–140 °C. Presión de unión de 0,3–0,5 MPa. Tiempo de prensado de 10–30 segundos. Curado completo por humedad: 3–7 días a >15 °C y >40 % HR. |
| Cinta de canteado de PVC | Recomendado | Iguala la tasa de expansión térmica del sustrato. Se recomienda el canteado de PVC en lugar de ABS para aplicaciones de baño y cocina. |
| Laminación (películas decorativas) | Adecuado | Películas de PET, PVC y de transferencia efecto madera. Se recomiendan superficies de Celuka y coextrusión. Una superficie lisa garantiza una adhesión uniforme. |
Unión y fijación
| Método | Idoneidad | Notas |
|---|---|---|
| Cemento solvente para PVC (base THF) | Adecuado | Suelda químicamente las superficies de PVC. Resistencia al cizallamiento por solape de 6–8 MPa |
| Cianoacrilato (superpegamento) | Adecuado: zonas pequeñas | Unión rápida. Relleno de huecos limitado |
| Adhesivo de metacrilato de metilo (p. ej., Plexus MA300) | Para uso estructural | La resistencia de la unión supera la del sustrato de PVC |
| Fijaciones mecánicas (tornillos) | Adecuado | Pretaladre los agujeros de los tornillos cerca de los cantos. Se recomienda acero inoxidable para aplicaciones exteriores y húmedas. Diámetro del tornillo: 3–4 mm para paneles de hasta 12 mm; 4–5 mm para paneles más gruesos |
Restricciones de procesamiento
| Operación | Estado | Motivo |
|---|---|---|
| Corte por láser | NUNCA | El PVC contiene aproximadamente un 56 % de cloro en peso. El corte por láser a 800–1 000 °C libera cloruro de hidrógeno (HCl), tóxico para los operarios y corrosivo para la óptica y el equipo del láser. El canto se quema y se carboniza en lugar de cortarse limpiamente. Esta restricción se aplica a todos los productos de PVC, sea cual sea su tipo o espesor |
| Herramientas CNC de dos hélices | No usar | Las herramientas de dos hélices atrapan virutas en la segunda hélice. Las virutas atrapadas se vuelven a soldar en el corte por el calor de fricción, causando fusión, cantos rugosos y daños a la herramienta. Solo herramientas de una hélice con corte ascendente |
| Pinturas al aceite o al disolvente | No usar | Los disolventes atacan la superficie del PVC y causan reblandecimiento, corrosión y una posible degradación a largo plazo. Solo pinturas acrílicas y de látex al agua |
| Doblado en frío sin calor | Se agrietará | El tablero de PVC espumado es rígido a temperatura ambiente. Caliéntelo hasta la temperatura de conformado antes de doblarlo |
Aviso de orientación sobre procesamiento: Los parámetros de mecanizado, los procedimientos de unión y las recomendaciones de procesamiento de esta guía proceden de los ensayos internos de Shine. Son puntos de partida para el desarrollo del proceso. Los resultados reales dependen de su equipo, de la calidad del utillaje, del entorno del taller y de la experiencia del operario. Pruebe con muestras antes de las series de producción.
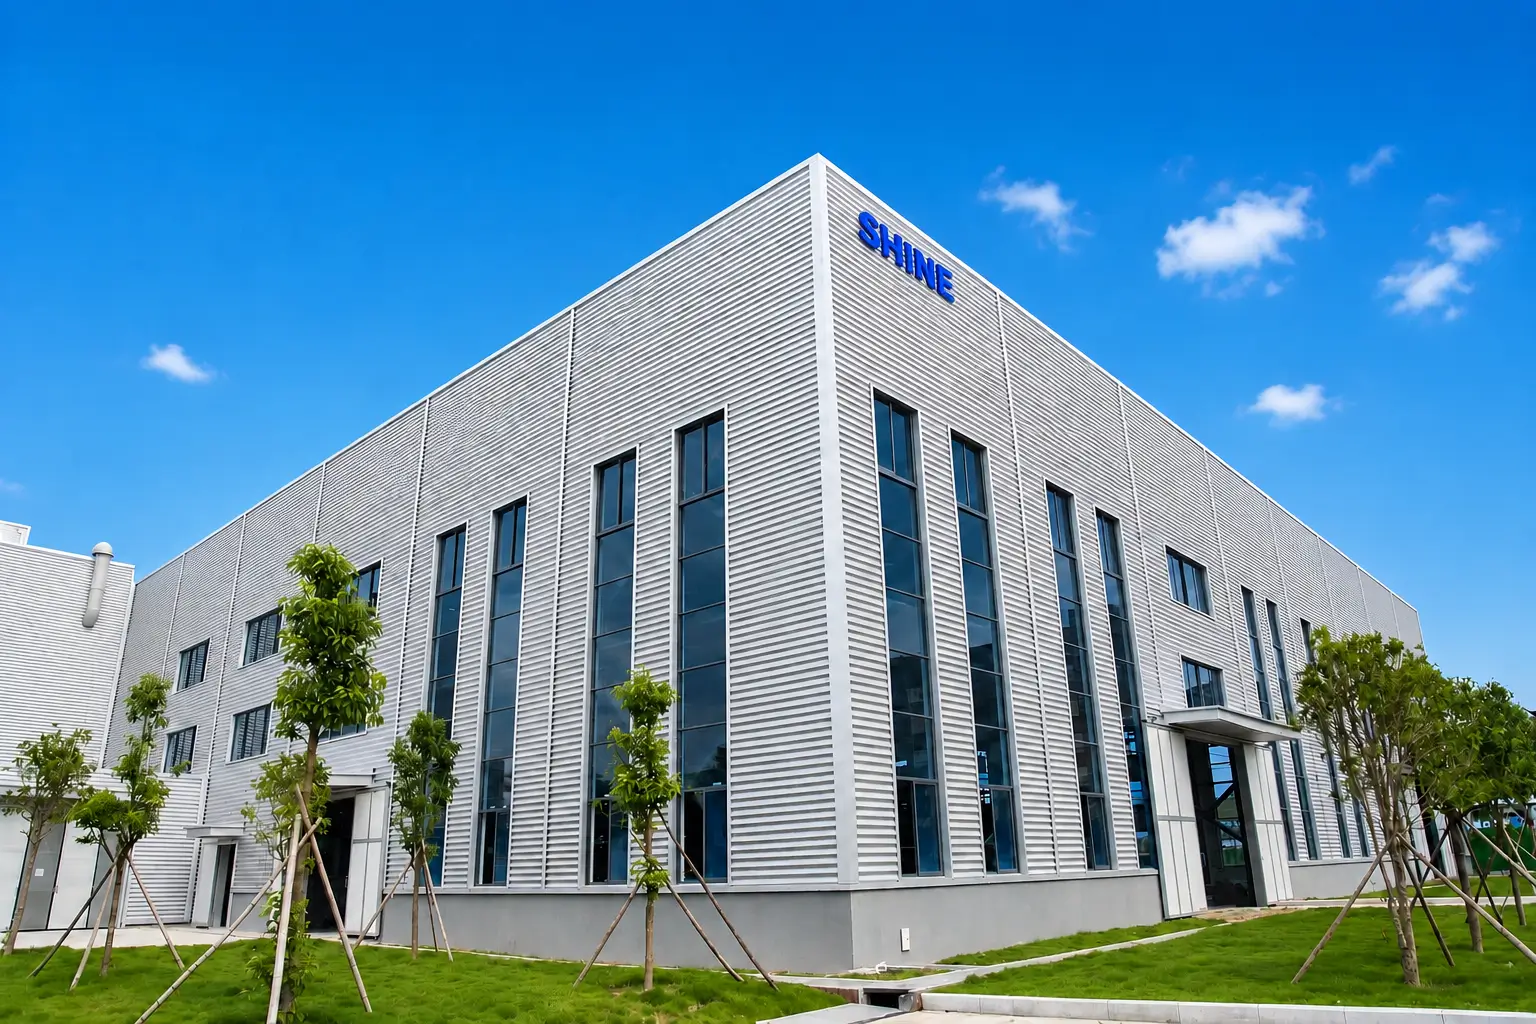
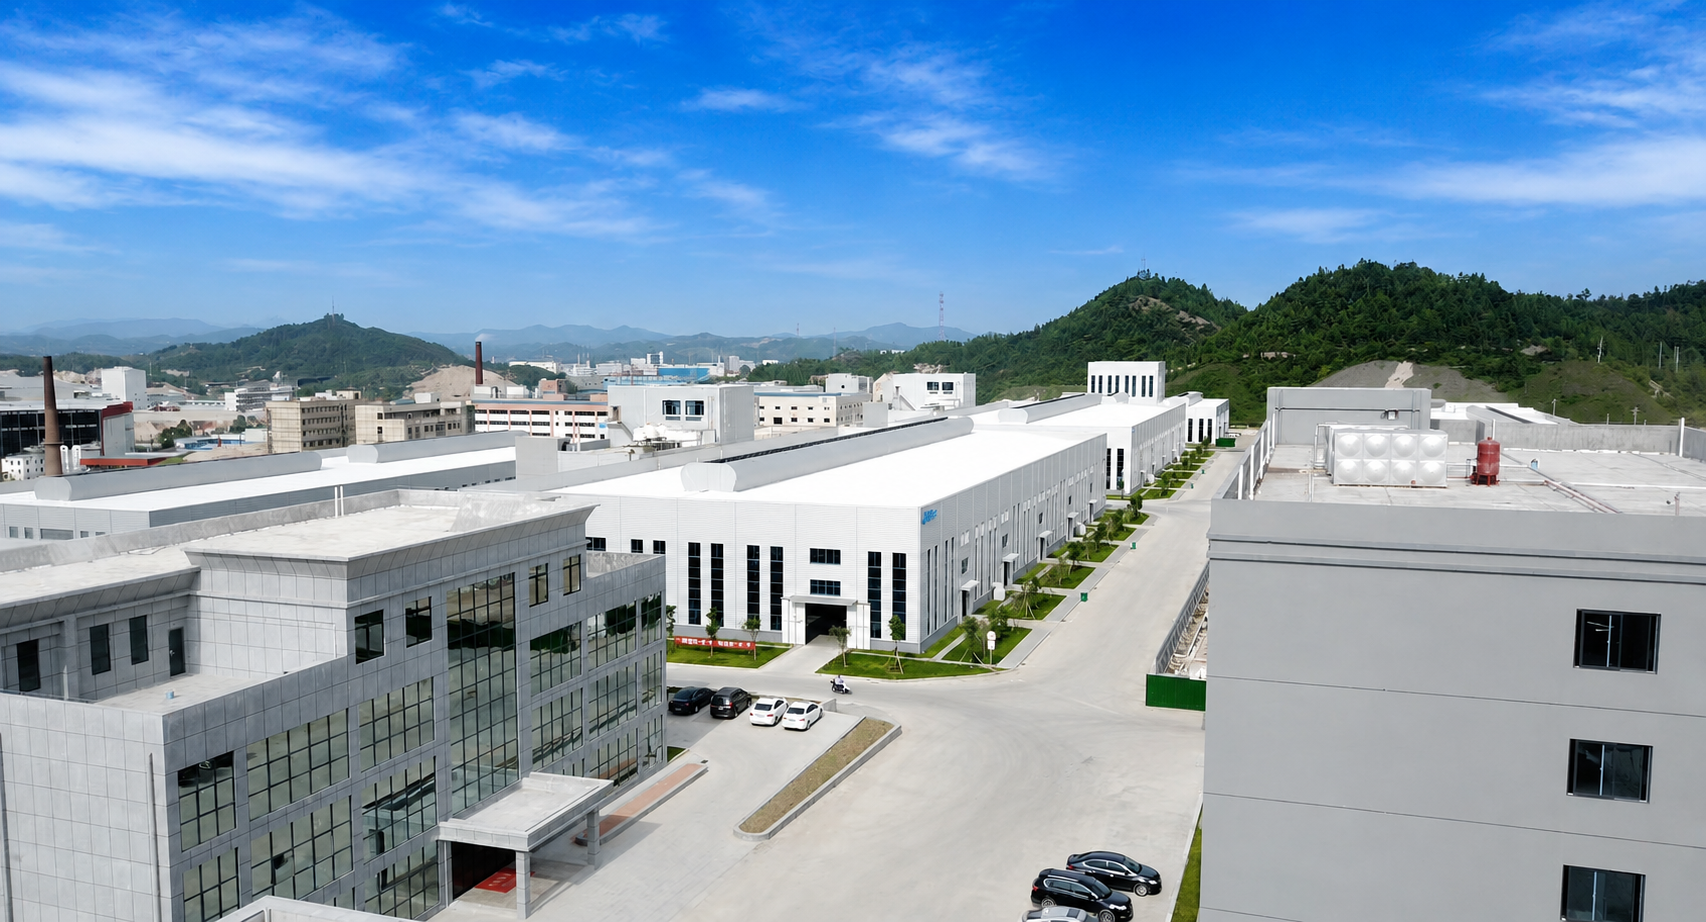
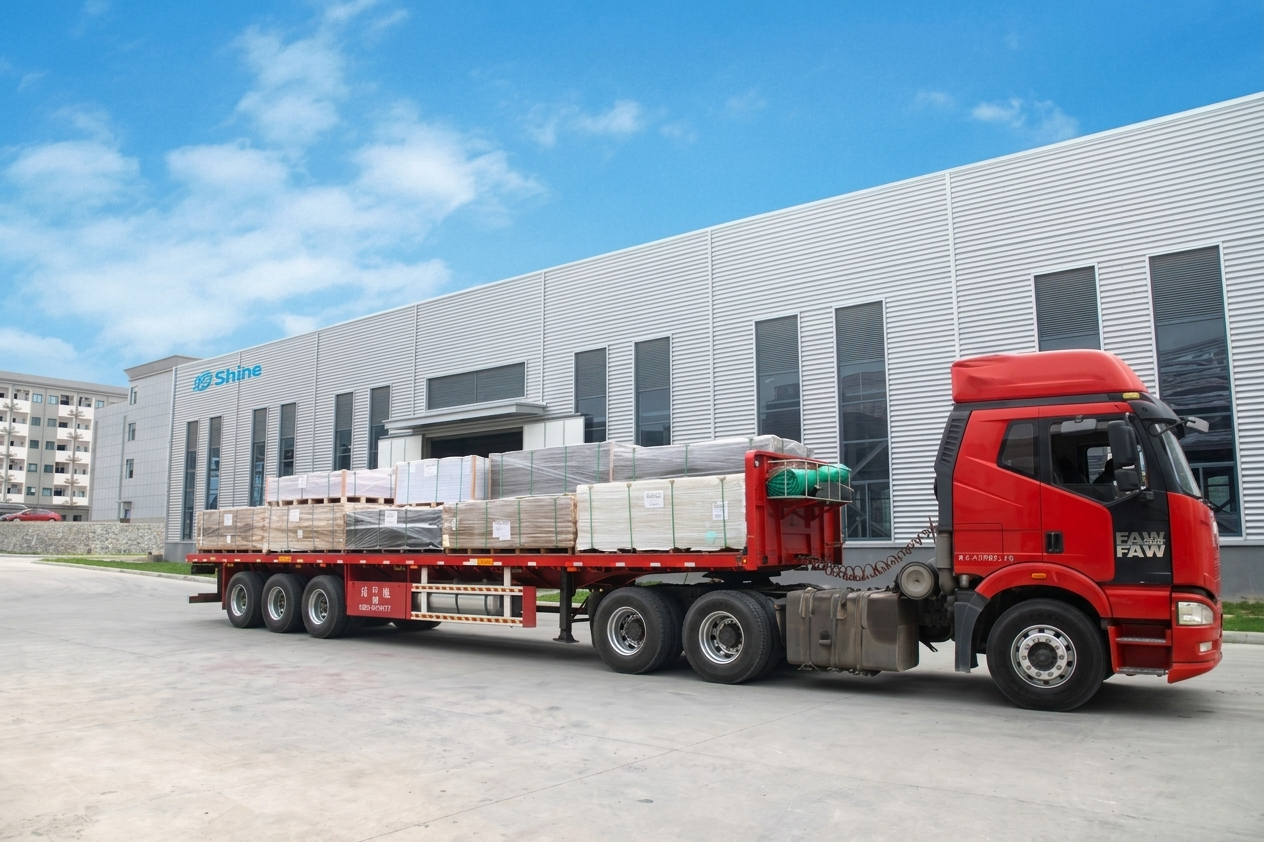
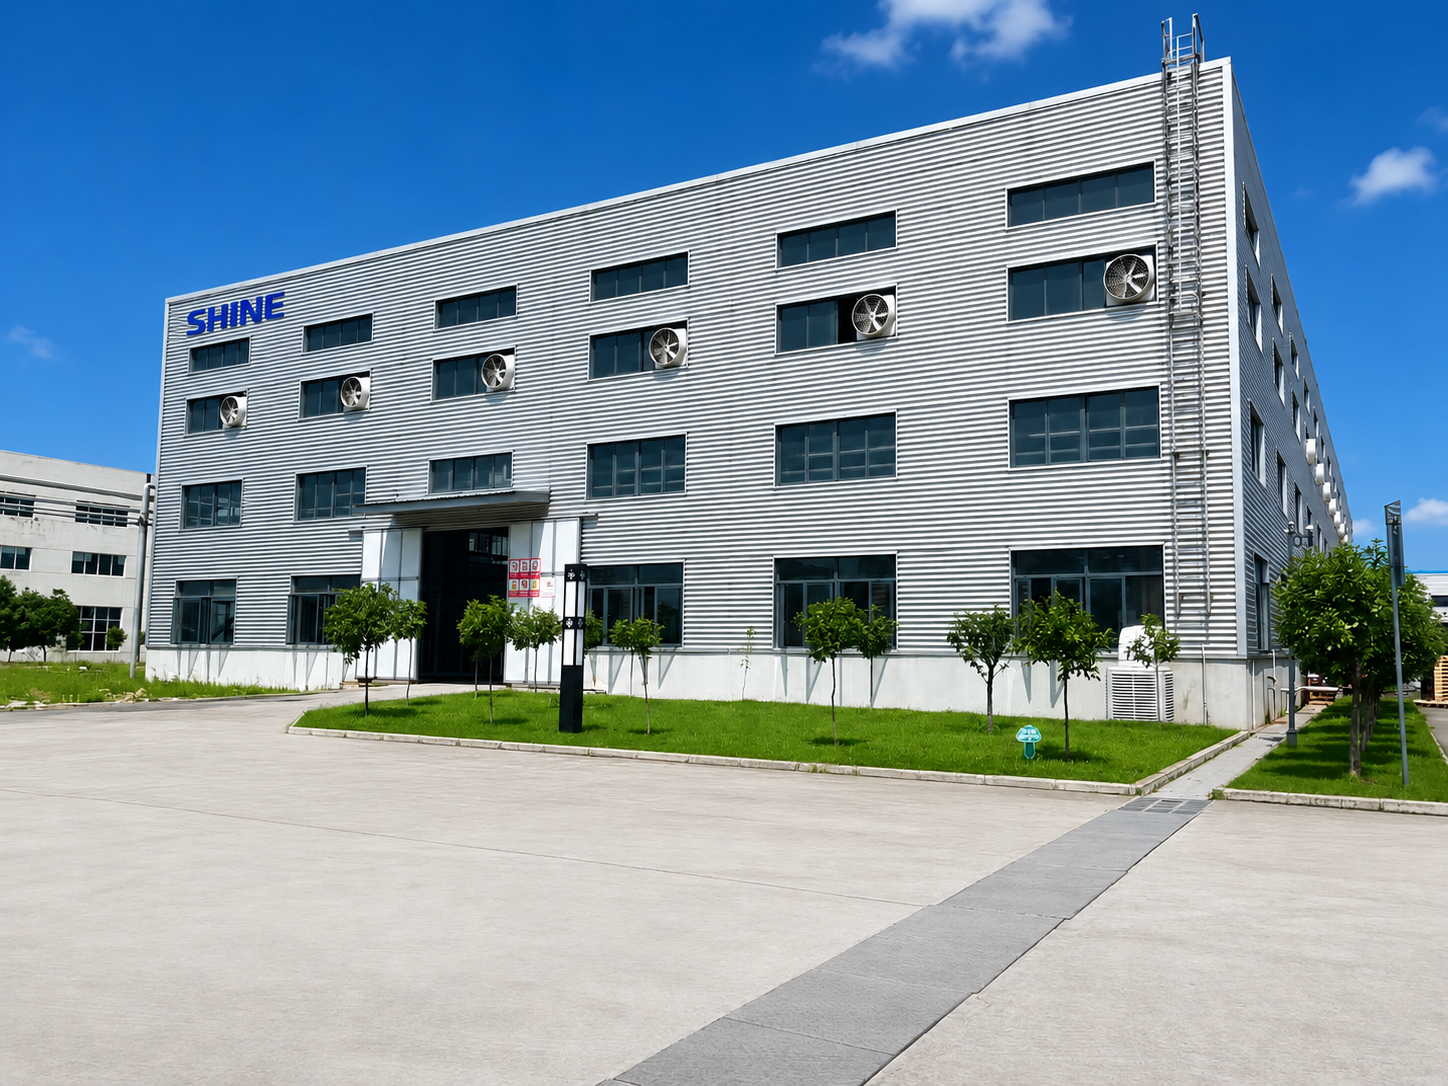
Planta de fabricación de Shine
¿Qué factores influyen en el precio del tablero de PVC espumado?
| Factor | Lo que paga | Por qué |
|---|---|---|
| Densidad | La densidad baja (0,35–0,45) es la más económica. La densidad alta (0,60–0,80) es la más cara. | Más resina de PVC por lámina. La densidad es el principal factor de coste. |
| Grosor | El precio de 3–5 mm se mantiene estable. A partir de 15 mm, el precio por lámina sube más rápido. | Un tablero más grueso avanza más lento en la línea. Menos producción por turno. |
| Tipo de tablero | La espuma libre es la más económica. Celuka está en el rango medio. La coextruida es la más cara. | Pasos de procesamiento y costes de materia prima adicionales. La coextrusión utiliza dos extrusoras a la vez. |
| Clasificación de resistencia al fuego | B2 es el precio estándar. B1 implica un coste adicional. | B1 exige más retardante de llama en la formulación. |
| Color | El blanco es el color base. El negro y los colores personalizados cuestan más. | El blanco se produce de forma continua. Los cambios de color implican detener la línea, limpiar la extrusora y lanzar un nuevo lote. |
| Tamaño | Los tamaños estándar (1220×2440, 1560×3050, 2050×3050) se facturan a la tarifa base. Las dimensiones personalizadas implican un coste adicional. | Los tamaños estándar se producen en volumen. Los tamaños personalizados requieren una configuración de producción aparte. |
| Embalaje | ISO 9001 está incluida. Los ensayos de SGS, UL 94, EN 13501-1 y otros ensayos de terceros tienen un coste adicional. | Los costes de los ensayos van directamente al laboratorio acreditado. El comprador los asume. |
| Embalaje | El film de PE está incluido. El embalaje en palé, caja de cartón o caja de madera tiene un coste adicional. | Los materiales y la mano de obra del embalaje mejorado se facturan a coste. |
Estándares de calidad y cumplimiento
Los tres tipos de tablero de PVC espumado se fabrican bajo el sistema de gestión de calidad certificado ISO 9001 de Shine. La densidad se controla con una variación entre lotes de ±0,03 g/cm³. Tolerancia de espesor: ±0,2 mm. Conforme a RoHS y REACH, sistema de estabilizante calcio-zinc, sin estabilizantes de sales de plomo.
Clasificaciones al fuego:
Celuka y coextrusión: B1 (DIN 4102-1, ignífugo). Espuma libre: B2 (inflamabilidad normal, autoextinguible). Clase EN 13501-1 Euroclass C-s1,d0 o B-s1,d1 alcanzable, se requieren ensayos de un organismo notificado independiente.
Ensayos de terceros:
Ensayos de SGS, Bureau Veritas o TÜV disponibles a petición, por cuenta del comprador. Evaluación de conformidad con UL 94 y CE disponible.
Pedidos, muestras y entrega
MOQ y plazos de entrega
| Tipo de pedido | MOQ | Tiempo |
|---|---|---|
| Productos estándar (especificaciones en stock) | Mínimo de 2 toneladas | 7–14 días |
| Pedidos exprés | Mínimo de 2 toneladas | 3–5 días |
| Especificaciones personalizadas (color, densidad, espesor o tamaño no estándar) | Mínimo de 2 toneladas | 14–60 días según la complejidad |
El MOQ es por peso, no por número de láminas. La cantidad real de láminas por tonelada depende del espesor y la densidad. Una lámina de espuma libre de 3 mm con densidad 0,45 produce considerablemente más láminas por tonelada que una lámina Celuka de 18 mm con densidad 0,65.
Condiciones de pago
T/T con 30 % por adelantado y 70 % antes del envío. Se acepta Alipay. La producción comienza al recibir el depósito. La factura proforma incluye un período de validez del precio. Si los costes de la materia prima cambian significativamente entre la cotización y el pedido, le informaremos antes de continuar.
Opciones de empaque
| Nivel | Configuración | Coste | Ideal para |
|---|---|---|---|
| L1: Film de PE | Embalaje con película de PE | Incluido en el precio del producto | Transporte por camión de corta distancia, recogida por el cliente |
| L2: Cajas de cartón | Cajas de cartón corrugado | Por cuenta del comprador | Mensajería, flete aéreo, muestras |
| L3: Paletizado | Palé + film estirable de PE + protectores de esquinas + barrera contra la humedad | Por cuenta del comprador | Flete marítimo estándar |
| L4: Cajas de madera | Caja de madera completa | Por cuenta del comprador | Larga distancia, múltiples transbordos, pedidos de alto valor, climas extremos |
Envío y logística
Se ofrecen condiciones FOB, CIF y CFR. Puertos principales: Shanghái, Ningbo, Shenzhen, Qingdao. Tiempos aproximados de tránsito marítimo: costa oeste de EE. UU. de 15 a 25 días, Europa de 25 a 35 días, Oriente Medio de 15 a 25 días, África de 25 a 40 días, sudeste asiático de 7 a 15 días. Flete aéreo disponible para pedidos urgentes. El coste se cotiza por envío.
Política de muestras
Muestras de especificación estándar: de 3 a 5 días de preparación. Muestras de especificación personalizada: de 5 a 10 días. Mensajería internacional: de 3 a 6 días según el destino. Un paquete de muestras puede incluir varias especificaciones, como distintos espesores, densidades o colores, para compararlas lado a lado. Las muestras le permiten probar el comportamiento de mecanizado, la adhesión de la impresión y la calidad de la superficie en su propio equipo antes de comprometerse con un pedido completo.
Preguntas frecuentes
Respuestas a las preguntas más frecuentes sobre los productos y servicios de Shine.
¿Es la “lámina de PVC espumado” lo mismo que el tablero de PVC espumado?
Sí. Mismo material, nombres distintos. “Lámina de PVC espumado” es el término más común en Norteamérica. “Tablero de PVC espumado” se usa en todo el mundo. Foamex, Sintra y tablero Chevron son también nombres del mismo material. Algunos de ellos surgieron como nombres de marca que se convirtieron en términos genéricos. Si buscó cualquiera de ellos y llegó hasta aquí, está en la categoría de producto correcta.
¿Cuál es la diferencia entre Celuka y espuma libre?
El Celuka tiene una piel dura y lisa por ambas caras. La superficie se congela al instante contra una placa enfriada durante la producción, antes de que la espuma se expanda. La espuma libre no tiene piel: se expande libremente en el aire y produce una superficie mate con microtextura. El Celuka es más duro (Shore D 65 frente a D 60), está disponible en láminas más gruesas (hasta 40 mm frente a 30 mm) y cuenta con clasificación al fuego B1. La espuma libre es más ligera, más rentable, y su superficie mate acepta la tinta UV sin imprimación. El Celuka es el estándar para muebles y construcción. La espuma libre es el estándar para señalización e impresión.
¿Qué significa “célula cerrada” y por qué importa?
Cada burbuja del interior del tablero está completamente sellada por paredes de PVC. Ninguna burbuja se conecta con su vecina. El agua no puede circular entre las células. El tablero no absorbe humedad, no se hincha en ambientes húmedos y se mantiene dimensionalmente estable. Esta es la propiedad fundamental del material que convierte al tablero de PVC espumado en un sustituto de la madera, el MDF y el contrachapado en entornos húmedos.
¿Qué es el “tablero de PVC espumado de alta densidad”? ¿Es un producto aparte?
No es un producto aparte. La densidad es una elección de especificación dentro del Celuka o la coextrusión. La densidad estándar (0,50 a 0,55 g/cm³) es adecuada para aplicaciones generales. La alta densidad (0,55 a 0,80 g/cm³) proporciona una mayor retención de tornillos, más rigidez y mejor capacidad de carga. Se especifica para muebles de baño, estanterías de uso intensivo y encofrado de hormigón. Cuéntenos su aplicación y las cargas que soportará el tablero; le recomendaremos una densidad.
¿Qué significa “tablero de PVC espumado rígido”?
Todo el tablero de PVC espumado es rígido. Esto lo distingue de la película de PVC flexible o de la lámina de PVC blanda. Dentro de la categoría rígida, la dureza va de Shore D 60 (espuma libre) a Shore D 68 (coextrusión). Cuando un comprador busca “tablero de PVC espumado rígido”, normalmente se refiere al tablero de PVC espumado estándar.
¿Se puede usar el tablero de PVC espumado en exteriores?
Depende del tipo de producto. Coextrusión: sí, está calificado para 8 a 10 años de exposición exterior. La capa superficial concentra absorbedores UV y estabilizantes HALS. Celuka: uso exterior moderado, 5 a 7 años. Espuma libre: no recomendada para un uso exterior sostenido; espere de 1 a 2 años antes de que la degradación por UV sea visible. Todas las instalaciones exteriores requieren juntas de dilatación (de 3 a 5 mm por metro lineal para Celuka; de 5 a 8 mm cada 3 metros para coextrusión) y fijaciones de acero inoxidable con agujeros sobredimensionados pretaladrados. Los tableros de color oscuro absorben más calor solar: bajo el sol directo, la temperatura superficial puede superar la temperatura ambiente en 15 a 25 °C.
¿El tablero de PVC espumado contiene formaldehído?
No. El tablero de PVC espumado no contiene formaldehído. Las emisiones de formaldehído están por debajo de los límites de detección de EN 717-1 y el producto cumple el grado GB/T 39600 E0. Esta es una ventaja clave frente al MDF y al tablero de partículas, que usan resina de urea-formaldehído como aglutinante y emiten formaldehído con el tiempo.
Las comparaciones de productos, las especificaciones técnicas, los parámetros de procesamiento y las recomendaciones de aplicación de esta página se basan en la gama de productos actual de Shine y en los datos de ensayos internos. El rendimiento real del producto varía según la densidad, el espesor, el color, la formulación y las condiciones de uso. La comparación lado a lado representa características generales del producto. Confirme los valores de rendimiento específicos de la especificación elegida antes de hacer el pedido. Para una evaluación específica de su proyecto, contacte con nuestro equipo.
Da el siguiente paso
Tres formas de avanzar. Elija según la etapa en la que se encuentre de su proceso de abastecimiento.