

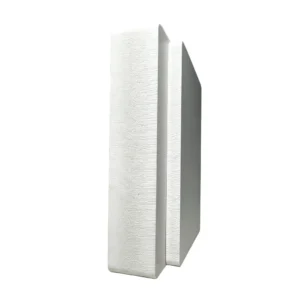
Tablero de PVC espumado grueso
El tablero de PVC espumado grueso cubre de 10 a 40 mm en una sola pasada de extrusión, de modo que el panel es homogéneo en toda su sección transversal, sin línea de encolado que se trasluzca después de pintar o envolver con vinilo.
Este es el rango donde el tablero de PVC espumado soporta peso real: 18 mm mantiene plano un estante de armario de cocina cargado, y 25 mm a densidad de 0,65 o superior sirve como encofrado de hormigón reutilizable. El tablero grueso se produce en líneas de extrusión más lentas y cuesta más por kilogramo que el tablero fino: una diferencia de precio determinada por el tiempo de fabricación.
- Descripción
- Grueso
- Usos del grueso
- Guía de precios y cotizaciones del grueso
- Preguntas frecuentes sobre el grueso
Descripción
La ley del cubo de la rigidez de paneles
El espesor es la palanca más poderosa del diseño de paneles. La rigidez a la flexión no aumenta linealmente con el espesor: aumenta con el cubo. Un tablero de 18 mm no es un 20 % más rígido que uno de 15 mm; es, más bien, aproximadamente un 73 % más rígido, a la misma densidad. Por eso estos paneles ocupan un espacio de aplicación fundamentalmente distinto de la lámina de 3 a 5 mm usada en señalización.
La transición a paneles estructurales
Por encima de 10 mm, el tablero pasa de sustrato de impresión a panel estructural. Una lámina de PVC expandido de 5 mm soporta su propio peso en una luz de 1 m con flexión visible. A 10 mm, en cambio, el mismo material es lo bastante rígido para servir como estante, costado de armario o elemento de revestimiento de pared que se mantiene plano sin un bastidor de soporte detrás. A 18 mm, soporta el peso de un estante de armario de cocina cargado sin combarse. A 25 mm, puede servir como encofrado de hormigón reutilizable. Las aplicaciones cambian porque cambia la física, y la física la domina el espesor.
Velocidades de línea de extrusión más lentas
El tablero grueso se produce en líneas de extrusión más lentas. La sección de enfriamiento es el cuello de botella. Una lámina de 3 mm atraviesa el calibrador de enfriamiento en segundos. En cambio, una lámina de 18 mm tarda varios minutos, porque el núcleo debe enfriarse lo suficiente antes del corte o el tablero retendrá tensión interna y se alabeará más tarde. La menor producción horaria por línea de extrusión contribuye a un coste por kilogramo más alto que el tablero fino de la misma densidad. La diferencia de precio refleja el tiempo de fabricación, no el valor del material.
La compensación entre calibre y densidad
La elección del espesor interactúa con la elección de la densidad. Para un requisito de rigidez dado, puede lograrlo con un tablero más grueso a menor densidad, o con uno más fino a mayor densidad. Un tablero de 15 mm a 0,65 g/cm³ y uno de 18 mm a 0,50 g/cm³ pueden tener una rigidez a la flexión similar. La opción más gruesa usa más volumen de material pero menos resina de PVC por centímetro cúbico, mientras que la opción más fina usa menos volumen pero material más caro. La especificación óptima depende de qué combinación puede acomodar su aplicación. Por ejemplo, el tablero de 18 mm ocupa más espacio pero puede costar menos en total.
Especificaciones técnicas
| Elemento | Tablero Celuka grueso | Tablero coextruido grueso |
| Rango de espesor | 10–40 mm | 10–30 mm |
| Rango de densidad | 0,50–0,80 g/cm³ | 0,55–0,80 g/cm³ |
| Superficie | Piel superficial dura, Shore D 65 | Capa superficial coextruida, Shore D 68 |
| Resistencia a la flexión | ≥18 MPa (0,55) / 20–30 MPa (0,65+) | ≥20 MPa |
| Retención de tornillos (cara) | ≥900 N a 0,55+ (QB/T 5883-2023) | ≥900 N a 0,55+ |
| Planitud | ≤1,5 mm/m | ≤1,5 mm/m |
| Tolerancia de espesor | ±0,3 mm (10–20 mm) / ±0,5 mm (>20 mm) | ±0,3 mm (10–20 mm) / ±0,5 mm (>20 mm) |
| Absorción de agua (24 h) | <1 % (nominal de fábrica; verificación por terceros disponible a petición) | <1 % (nominal de fábrica; verificación por terceros disponible a petición) |
| Clasificación de resistencia al fuego | B1 disponible (DIN 4102-1) | B1 (DIN 4102-1) disponible |
| Tamaño de lámina estándar | 1220×2440 mm / 1560×3050 mm / 2050×3050 mm | 1220×2440 mm / 1560×3050 mm / 2050×3050 mm |
| Procesamiento | Fresado CNC / corte con sierra / canteado PUR / fijación con tornillos (pretaladrar) | Fresado CNC / corte con sierra / fijación con tornillos / transferencia térmica |
| ⚠ Prohibido | Corte por láser | Corte por láser |
| Peso aproximado por lámina (1220×2440 mm) | 18 mm a 0,60: ~32 kg / 25 mm a 0,70: ~52 kg | 18 mm a 0,60: ~32 kg |
Usos
Cuerpos de armario y estanterías
La construcción de armarios es la mayor aplicación del rango de 15 a 18 mm. Un armario bajo de cocina típico usa Celuka de 18 mm a 0,55–0,65 g/cm³ para el cuerpo, 15 mm para los estantes fijos y de 5 a 10 mm para los paneles de puerta. La especificación de 18 mm proporciona la retención de tornillos adecuada para las placas de montaje de bisagras (que normalmente requieren de 12 a 15 mm de engrane de material) y la rigidez adecuada para luces de estante de hasta 800 mm sin apoyo central.
Paneles de encofrado de hormigón
El encofrado de hormigón usa el rango de 18 a 25 mm a alta densidad (0,65 a 0,80 g/cm³). Los paneles de encofrado de PVC se desprenden normalmente del hormigón curado con una adherencia mínima, resisten la química alcalina del cemento húmedo y pueden reutilizarse varias veces, frente a los 5 a 10 usos del encofrado de contrachapado. El espesor es necesario para resistir la presión hidrostática del hormigón húmedo sin deflexión excesiva. A 25 mm, el tablero soporta encofrados de columna y muro. A 18 mm, es adecuado para encofrados de canto de losa y trabajos más ligeros.
Revestimiento de paredes y panelado interior
El revestimiento de paredes y el panelado interior usan tablero de 10 a 15 mm donde importan la planitud y la resistencia al impacto. Un panel Celuka de 12 mm con montantes a 400 mm se mantiene plano, resiste las abolladuras del tránsito peatonal en un pasillo comercial y proporciona una superficie acabada que no requiere pintura. A 10 mm, puede montarse directamente sobre fábrica de bloques con adhesivo, eliminando la necesidad de rastreles.
Superficies de trabajo industriales y bancos de laboratorio
Las superficies de trabajo industriales y los bancos de laboratorio usan tablero coextruido de 20 a 30 mm, donde la combinación de espesor (para rigidez bajo equipo pesado), resistencia química (de la capa superficial coextruida) e impermeabilidad (inherente a la estructura de célula cerrada) hace del PVC una alternativa práctica a las encimeras de resina epóxica o acero inoxidable.
Lista de verificación de cotización antes de pedir
Especificar el calibre y la rigidez correctos
Confirme el espesor que su aplicación realmente necesita. No use 18 mm por defecto porque sea común: un panel trasero de armario a 5 mm cumple su función perfectamente y cuesta mucho menos que 18 mm. Un panel de pared a 10 mm puede ser adecuado donde se especificaba 15 mm por costumbre.
Compruebe el cálculo de rigidez para su luz y carga. El proveedor puede proporcionar el módulo de flexión a la densidad que usted especifique. Úselo. Un estante que se comba visiblemente bajo carga es un fallo de especificación, no un defecto del material.
Comprobaciones de calidad de fabricación
Confirme la tolerancia de espesor. A 15 mm o más, la tolerancia estándar es de ±0,3 mm. Para piezas de armario fresadas por CNC que deben encajar con precisión, confirme que el proveedor mantiene esta tolerancia en toda la lámina: la variación entre el centro y los cantos es un reto de fabricación conocido.
Confirme que el tablero se ha recocido correctamente. Retiene más tensión interna del proceso de extrusión que el tablero fino, porque el núcleo se enfría más lenta y desigualmente. Pregunte por el proceso de recocido posterior a la extrusión al hacer el pedido.
Costes de flete y embalaje
Confirme el plan de carga del contenedor. Estos tableros son pesados. Una lámina de 18 mm a densidad 0,60 en 1220×2440 mm pesa aproximadamente 32 kg. Un contenedor 40HQ puede alcanzar el límite de peso antes que el de volumen: el coste de flete por lámina será más alto de lo que esperaría para tablero fino. Calcule el coste en destino por lámina, no solo el precio FOB.
Separe el coste de embalaje del precio del tablero. Los tableros gruesos y pesados se benefician de un embalaje mejorado para flete marítimo: las láminas del fondo de una pila soportan el peso de todo lo que hay encima durante el tránsito. El embalaje en palé con protectores de esquinas distribuye la carga.
Factores de precio
El rendimiento de fabricación determina el coste
El tablero de PVC espumado grueso cuesta más por kilogramo que el tablero fino del mismo material. La razón es el rendimiento de fabricación: la sección de enfriamiento determina la velocidad de línea, y los calibres más gruesos se enfrían más lento. Una línea de extrusión que produce tablero de 18 mm funciona a aproximadamente un tercio o un cuarto de la velocidad lineal de la misma línea produciendo tablero de 5 mm. La producción horaria en kilogramos puede ser similar, pero la producción horaria en láminas vendibles es menor.
Escalado de precio por calibre y densidad
Dentro del rango de tablero grueso, el precio por lámina aumenta con el espesor y la densidad. Un panel de 25 mm a 0,70 g/cm³ para encofrado cuesta significativamente más por lámina que un panel de 15 mm a 0,55 g/cm³ para costados de armario, porque contiene aproximadamente 2,1 veces más resina de PVC por metro cuadrado. Especifique el espesor y la densidad que la aplicación requiere; no pague por espesor o densidad más allá de lo que respalda el cálculo de carga.
El punto de precio de mayor volumen
El Celuka blanco estándar a 15–18 mm, 0,55–0,60 g/cm³, es la especificación de tablero grueso de mayor volumen y ofrece el mejor precio. Los espesores no estándar, los colores personalizados y las densidades superiores a 0,70 g/cm³ conllevan un MOQ más alto y plazos de entrega más largos.
Preguntas frecuentes
¿Cuál es el tablero de PVC espumado más grueso disponible?
40 mm en Celuka, 30 mm en coextruido. Por encima de 30 mm, la fabricación se vuelve difícil, porque el tiempo de enfriamiento del núcleo se extiende hasta el punto en que las velocidades de línea se vuelven económicamente impracticables. Para aplicaciones que requieren mayor espesor, se pueden laminar varias láminas usando cemento solvente para PVC, que suelda químicamente las capas en una sola pieza.
¿Cuánto peso puede soportar un estante de PVC grueso?
Depende de la luz, el espesor, la densidad y cómo se apoya el estante. Un estante Celuka de 18 mm a 0,60 g/cm³, con 600 mm de luz, puede soportar cargas moderadas manteniéndose plano. El mismo estante con 900 mm de luz se deflectará más bajo la misma carga y puede combarse visiblemente. El cálculo es específico de sus dimensiones. Proporcione la luz y la carga prevista, y el proveedor puede calcular el espesor necesario usando el módulo de flexión de la densidad que usted especifique.
¿Es adecuado el tablero de PVC grueso para tableros de banco de trabajo?
Sí, el tablero coextruido de 20 a 30 mm proporciona una superficie de trabajo rígida, resistente a productos químicos e impermeable. No se deslamina como el contrachapado, no se oxida como el acero y no se astilla como la resina epóxica bajo golpes de martillo. Puede taladrarse y roscarse para el montaje de utillajes. La superficie mostrará marcas de corte y arañazos con el tiempo: es cosmético y no afecta al rendimiento. Para aplicaciones que requieren una apariencia impecable, se recomienda una alfombrilla de corte de sacrificio o una capa superior sustituible.
¿Por qué a veces el tablero grueso se alabea después del corte?
Tensión interna del proceso de extrusión. El núcleo se enfría más lentamente que la superficie, creando un gradiente de tensión a través del espesor. Si el panel no se recoció adecuadamente tras la extrusión, cortarlo libera la tensión de forma desigual y se alabea. Es un problema de calidad de fabricación, no una propiedad inherente del material. Pregunte al proveedor por su proceso de recocido antes de pedir para aplicaciones de precisión.
¿Cómo corto tablero de PVC espumado de 25 mm?
Sierra de mesa con hoja de carburo de 80 dientes, de 3 000 a 4 000 RPM, con la hoja sobresaliendo de 3 a 5 mm por encima de la superficie del tablero. Para fresado CNC, fresa de carburo de una hélice en O con corte ascendente, 18 000 a 24 000 RPM, avance de 3 500 a 5 500 mm/min, profundidad por pasada de 3 a 6 mm. La evacuación de virutas con aire comprimido es obligatoria a todos los espesores, pero es especialmente importante por encima de 15 mm: cuanto más profundo el corte, más crítica se vuelve la evacuación de virutas.
Productos relacionados
Da el siguiente paso
Tres maneras de avanzar. Elija según el punto en que se encuentre de su proceso de abastecimiento. Responderemos en un plazo de 1 día laborable.