Tablero de PVC espumado para impresión y aplicaciones gráficas

Proveedor y fabricante en China
El tablero de PVC espumado es una lámina rígida y ligera para impresión digital, UV y serigrafía, montaje y producción de displays. La superficie mate acepta la tinta directamente, sin imprimación ni tratamiento corona, con adhesión por corte en rejilla de 5B según ASTM D3359. Eliminar ese paso de preparación acelera el rendimiento del taller de impresión, y el bajo peso de la lámina mantiene simples la manipulación, el flete y la instalación.
Obtenga una recomendación gratuita de ajuste a su aplicación
Formulario ShinePVC
imagen posprocesamiento de impresión y acabado editada
Inicio > Aplicaciones > Impresión y gráficos

El problema del sustrato de impresión: energía superficial, rugosidad y adhesión de la tinta

Una lámina de tablero de PVC espumado llega a un taller de impresión con aspecto de rectángulo blanco en blanco. Para el impresor, es una superficie con propiedades específicas y medibles que determinarán si el trabajo fluye sin problemas o se convierte en una reimpresión.
La primera propiedad es la energía superficial. Una gota de líquido colocada sobre una superficie sólida se extenderá en una película fina o se agrupará en una esfera, según si la energía superficial del sólido supera la tensión superficial del líquido. La tinta UV tiene una tensión superficial en el rango de 28 a 32 milinewtons por metro. Para que la tinta moje la superficie en lugar de formar gotas, la energía superficial del sustrato debe ser mayor que esta, idealmente por encima de 38 milinewtons por metro para proporcionar un margen de seguridad.
El PVC en estado sin tratar tiene una energía superficial de aproximadamente 34 a 36 milinewtons por metro, por debajo de los 38 milinewtons por metro recomendados para un mojado fiable de la tinta. Sin tratar, una superficie de PVC brillante produce impresiones con cobertura de tinta desigual, mala adhesión y aspecto moteado. Los impresores que intentan imprimir directamente sobre lámina de PVC brillante sin preparación de superficie ven estos problemas de primera mano.
La segunda propiedad es la rugosidad. Una superficie muy lisa no proporciona anclaje mecánico para la tinta. La película de tinta se asienta sobre la superficie como pintura sobre vidrio. Puede despegarse limpiamente porque no hay nada que la sujete salvo débiles fuerzas de van der Waals. Una superficie con rugosidad controlada proporciona microhuecos en los que la tinta UV de baja viscosidad fluye antes del curado. Cuando la tinta cura, queda mecánicamente bloqueada en esos huecos. La adhesión proviene de la geometría, no de la química.
Estas dos propiedades, energía superficial y rugosidad, tiran en direcciones opuestas. La rugosidad aumenta el área superficial efectiva y proporciona anclaje mecánico, mejorando la adhesión. Pero aumentar la rugosidad también tiende a reducir el brillo y puede dispersar la luz de formas que afectan a la saturación percibida del color. El arte del diseño de sustratos para impresión es equilibrar estos dos factores.

Cómo se logra la adhesión de la tinta sin imprimación

El tablero de espuma libre se fabrica dejando que el fundido de PVC se expanda libremente en el aire después de salir del troquel de extrusión. A medida que el agente espumante se descompone y genera gas, la espuma en expansión empuja contra la superficie del tablero en enfriamiento. Las burbujas de gas cerca de la superficie crean picos y valles microscópicos que quedan congelados al enfriarse y solidificarse el tablero.
La textura superficial resultante tiene una rugosidad de aproximadamente 0,5 a 1,5 micrómetros Ra. No es visible a simple vista —el tablero se ve y se siente liso—, pero es exactamente la escala a la que la tinta UV puede fluir hacia los huecos de la superficie y crear un enclavamiento mecánico. La energía superficial del tablero de espuma libre es similar a la de otras superficies de PVC, en torno a 34 a 36 milinewtons por metro. La razón por la que imprime sin imprimación es la rugosidad, no la energía superficial.
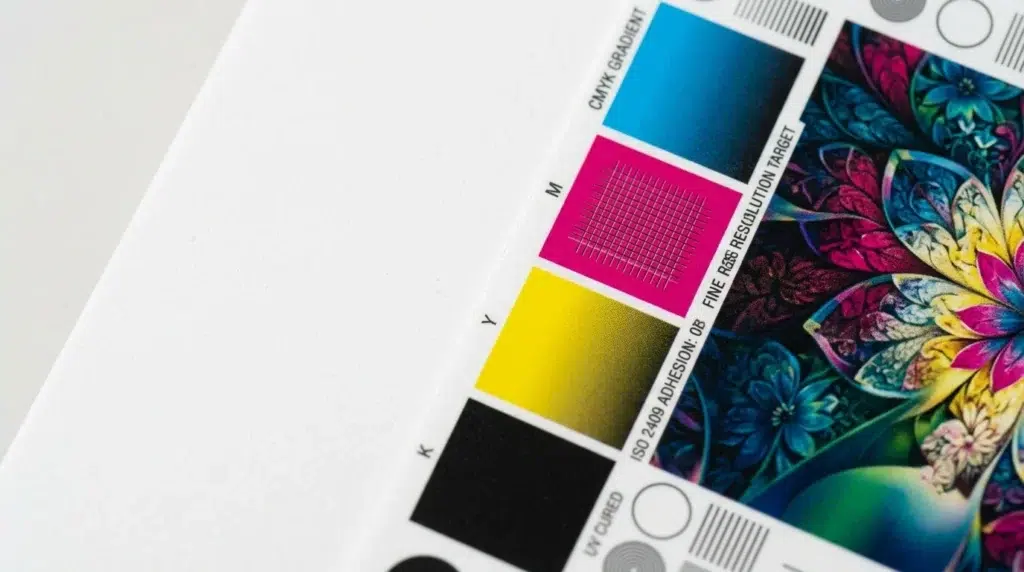
Cuando la tinta UV aterriza en esta superficie, la tinta de baja viscosidad fluye hacia los microhuecos antes de que se dispare la lámpara UV. Una vez curada, la tinta queda mecánicamente bloqueada en la topografía de la superficie. La adhesión supera el ensayo de corte en rejilla ASTM D3359 en el nivel 5B: sin tinta desprendida en ninguna intersección de los cortes.
El tablero de espuma libre es nuestra recomendación estándar para la impresión UV de cama plana. Funciona directamente desde el palé. Sin imprimación, sin tratamiento corona, sin lijado. El impresor retira la película protectora, carga el tablero en la cama de la impresora y ejecuta el trabajo. Para un taller de impresión que produce cientos de láminas al día, eliminar el paso de preparación de superficie marca la diferencia entre cumplir el programa del día y quedarse atrás.

Selección de tablero de impresión por tipo de proceso

Impresión UV de cama plana
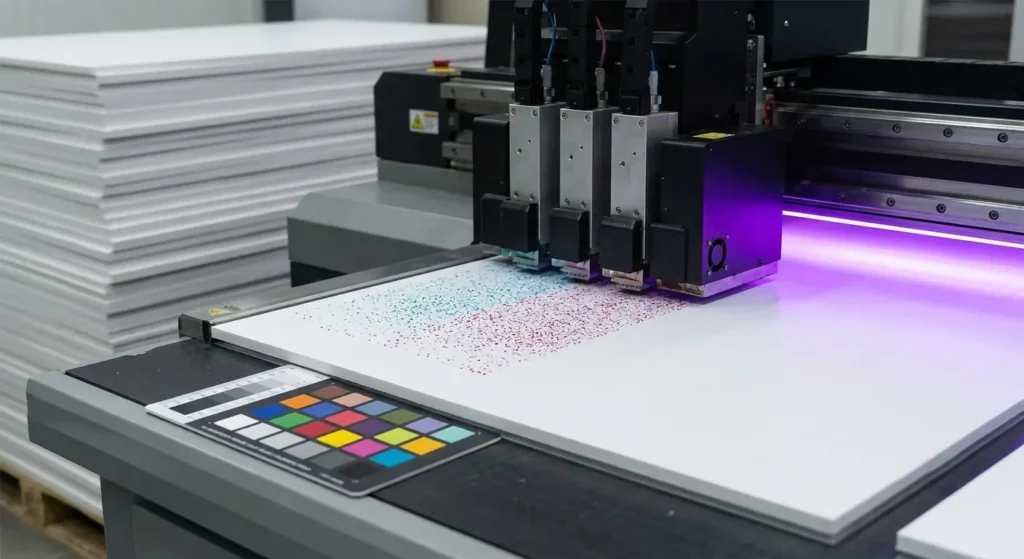
La impresión UV de cama plana es el proceso de impresión digital dominante para sustratos rígidos, y el tablero de PVC espumado es uno de los sustratos rígidos más impresos en este proceso.
El tablero recomendado para la impresión UV de cama plana es el tablero de espuma libre de 3 a 5 milímetros de espesor. La superficie mate proporciona el mecanismo de adhesión descrito arriba. Los tableros más gruesos, de 8 a 10 milímetros, pueden usarse para displays y rótulos independientes donde el canto del tablero quedará visible y se prefiere una apariencia más gruesa.
Una resolución de impresión de 720 por 1 440 puntos por pulgada es estándar para señalización interior. Para reproducción de bellas artes y aplicaciones fotográficas donde los espectadores examinarán la impresión de cerca, puede estar justificada una resolución de 1 440 por 1 440 puntos por pulgada o superior.
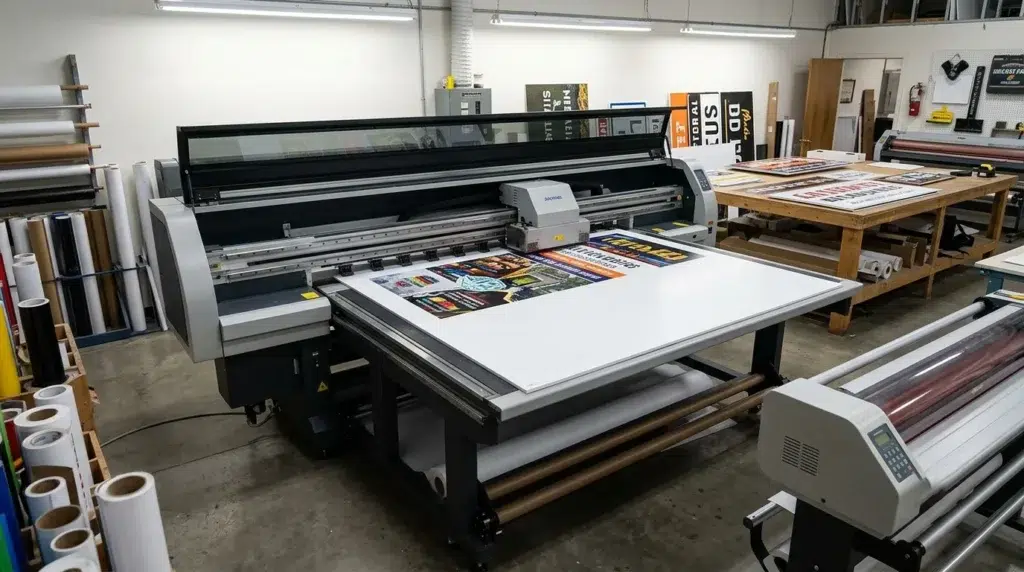
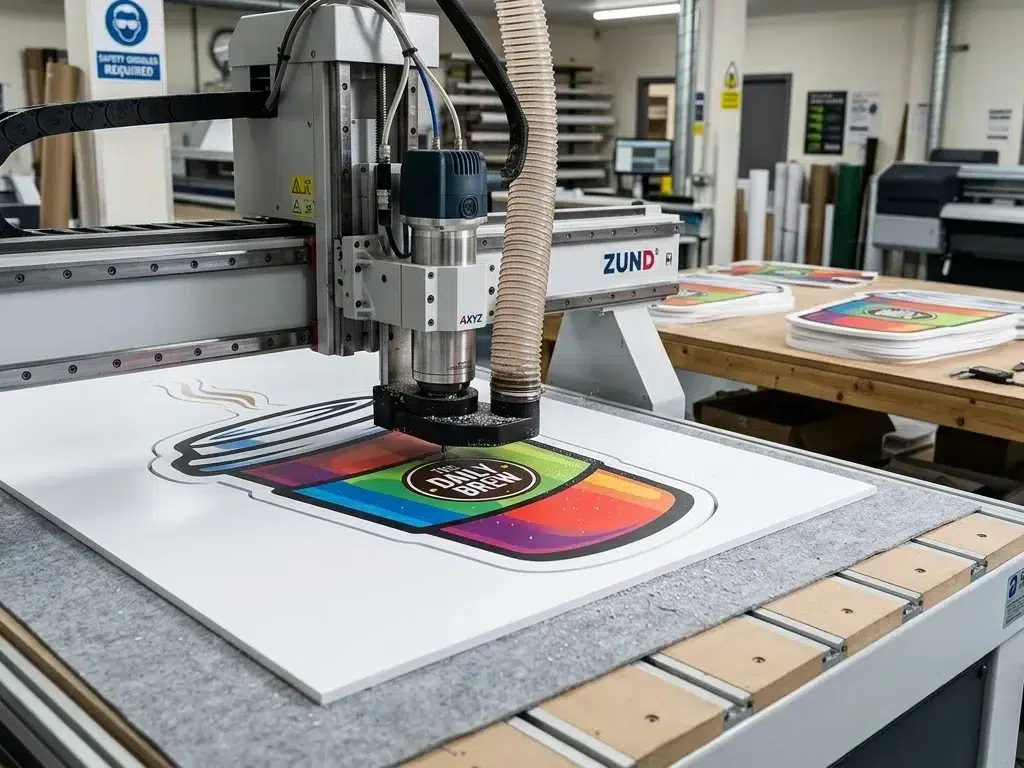
Impresora UV plana imprimiendo gráficos finos sobre un sustrato de tablero de PVC espumado blanco
La impresión con base de tinta blanca es necesaria al imprimir sobre tableros de color oscuro. La capa de tinta blanca proporciona opacidad y un fondo brillante para los colores CMYK. En tableros blancos, el propio tablero proporciona el punto de blanco, y la tinta blanca se usa solo para aplicaciones retroiluminadas donde se necesita una capa de difusión detrás de la imagen en color.
Para el tablero de PVC espumado se prefiere el curado LED-UV al curado con lámpara de arco de mercurio. Las lámparas LED-UV generan menos calor, reduciendo el riesgo de alabeo del tablero durante el ciclo de impresión. La menor emisión de calor también permite velocidades de impresión más rápidas, porque el tablero no necesita tiempo para enfriarse entre pasadas. Una potencia de lámpara LED-UV de 8 a 12 vatios por centímetro cuadrado es típica para la impresión sobre PVC.
Los tableros deben almacenarse en plano y dejarse aclimatar a la temperatura de la sala de impresión durante 24 horas antes de imprimir. Un tablero traído de un almacén frío e impreso de inmediato puede alabearse al calentarse durante la impresión, causando golpes del cabezal o errores de registro.

Serigrafía

La serigrafía deposita una capa de tinta más gruesa que la impresión digital, normalmente de 10 a 20 micras frente a las 5 a 10 micras de la inyección UV. La película de tinta más gruesa proporciona una mayor saturación de color y mejor opacidad, lo que convierte a la serigrafía en el proceso preferido para trabajos de uno y dos colores donde el objetivo es un color audaz y opaco.
El tablero de espuma libre es el sustrato recomendado para serigrafía. La tolerancia de espesor del tablero es crítica para la serigrafía, porque las variaciones de espesor cambian la distancia entre la malla y la superficie del tablero, afectando a la transferencia de tinta. Para aplicaciones de serigrafía se recomienda una tolerancia de espesor de más o menos 0,2 milímetros, para mantener una calidad de impresión uniforme a lo largo de la tirada.
Una malla de 200 a 300 hilos por pulgada proporciona una buena resolución de detalle a la vez que permite un paso de tinta adecuado. Una dureza de rasqueta de 65 a 75 Shore A es típica. Se recomiendan tintas de serigrafía específicas para PVC. Estas tintas están formuladas con disolventes que graban ligeramente la superficie del PVC, mejorando la adhesión más allá de lo que el anclaje mecánico por sí solo proporciona.
imagen compatibilidad de impresión y acabado

Impresión solvente y ecosolvente

Las tintas solventes se adhieren al tablero de PVC espumado de forma distinta a las tintas UV. El componente solvente graba parcialmente la superficie del PVC, reblandeciendo la capa superior y permitiendo que el colorante y el aglutinante se integren en el polímero reblandecido. Cuando el disolvente se evapora, la tinta queda efectivamente soldada a la superficie del tablero. Este mecanismo significa que las tintas solventes suelen lograr una buena adhesión sin imprimación ni promotor de adhesión, aunque la agresividad del grabado varía según la formulación de la tinta.
Las tintas ecosolventes usan disolventes más suaves y producen menos grabado de la superficie. Para la mayoría de las aplicaciones de displays interiores, la adhesión de las tintas ecosolventes sobre tablero de PVC espumado limpio es adecuada. Para aplicaciones exteriores, un sistema de tinta UV o un sobrelaminado protector proporcionan un resultado más duradero.
El tiempo de secado debe tenerse en cuenta en la programación de producción. A diferencia de las tintas UV que curan al instante, las tintas solventes necesitan que el disolvente portador se evapore por completo antes de apilar o laminar los tableros. Las impresiones a sangre completa y de alta densidad pueden necesitar varias horas o secado nocturno en condiciones frías. Apilar los tableros antes de que la tinta esté completamente seca causa repintado, donde la tinta se transfiere al reverso del tablero superior.
imagen impresión solvente y ecosolvente
La impresión rígida por hojas requiere que el tablero esté plano. El tablero de PVC espumado no se curva por la salida del calentador de la impresora como algunos sustratos económicos, siempre que la temperatura del calentador no se acerque al punto de reblandecimiento del tablero. Para recomendaciones de parámetros específicas de su modelo de impresora, pruebe en un tablero de muestra antes de las tiradas de producción.

Impresión por transferencia térmica

La impresión por transferencia térmica usa calor y presión para transferir una imagen impresa desde una película portadora a la superficie del sustrato. El proceso se usa para aplicar patrones de veta de madera, acabados metálicos e imágenes fotográficas al tablero de PVC espumado, normalmente para componentes de mobiliario y paneles decorativos.
El tablero coextruido es el sustrato preferido para la transferencia térmica, porque su capa superficial densa proporciona una superficie lisa y uniforme para la transferencia de la imagen. La superficie debe estar limpia y libre de polvo, ya que cualquier partícula atrapada entre la película de transferencia y el tablero creará un defecto visible en la imagen transferida.
La temperatura de transferencia es normalmente de 120 a 140 grados Celsius, con una presión de aproximadamente 35 a 45 libras por pulgada cuadrada. La temperatura debe ser lo bastante alta para reblandecer ligeramente la superficie de PVC, de modo que la imagen transferida se una a la superficie del tablero. El tiempo de transferencia depende de la película y el equipo específicos, pero de 30 a 60 segundos es un rango típico.
imagen 78

Solicite muestras para una prueba de impresión

Los parámetros de una página son un punto de partida. Su impresora, su tinta y el entorno de su taller determinan el resultado final. Solicite muestras del espesor y color de su preferencia.
Solicite muestras para la prueba de impresión →
Formulario ShinePVC

Resolución de problemas de fallos de impresión

La tinta se despega después del curado.

La causa más probable es una preparación de superficie inadecuada. En tableros Celuka o coextruidos, compruebe la energía superficial con un rotulador de dinas. Si está por debajo de 38 milinewtons por metro, aplique tratamiento corona o lije la superficie. En tableros de espuma libre, compruebe que la película protectora se ha retirado por completo y que la superficie está libre de contaminación. Las grasas de la manipulación pueden reducir localmente la energía superficial lo suficiente para causar fallos de adhesión en zonas.

El tablero se alabea durante la impresión.

Probablemente el tablero no se aclimató a la temperatura de la sala de impresión, o el calor de la lámpara UV es excesivo. Almacene los tableros en plano en la sala de impresión durante 24 horas antes de imprimir. Cambie al curado LED-UV si usa lámparas de arco de mercurio. Reduzca el número de pasadas de impresión si el alabeo persiste, ya que cada pasada añade más exposición a la lámpara.

La impresión se ve apagada o desvaída.

La blancura del tablero puede estar por debajo del valor esperado. Compruebe la especificación del tablero para el valor L-estrella. Considere usar base de tinta blanca si el tablero tiene una ligera dominante de color. Asegúrese de que el perfil de color de la impresora está calibrado para el tipo de tablero específico: un perfil generado para papel fotográfico brillante producirá un color incorrecto sobre una superficie de PVC mate.

Bandas visibles en zonas de color sólido

La variación de espesor a lo largo del tablero está haciendo cambiar la distancia del cabezal de impresión. El cabezal compensa los cambios de distancia ajustando la temporización de disparo de las gotas, pero más allá de un rango determinado la compensación es imperfecta. Especifique tableros con tolerancia de espesor de más o menos 0,2 milímetros para aplicaciones de impresión críticas.

Puntos de polvo o agujeros de alfiler en la impresión

La superficie del tablero no se limpió antes de imprimir. Limpie cada tablero con un paño limpio sin pelusa antes de cargarlo. En entornos de producción, una cuchilla de aire antiestática o un rodillo pueden retirar el polvo y neutralizar la carga estática que atrae partículas suspendidas a la superficie del tablero.
La guía de resolución de problemas se basa en la experiencia común de los talleres de impresión. Los fallos de impresión individuales pueden tener causas más allá de las enumeradas. Para problemas persistentes, recomendamos consultar el soporte técnico del fabricante de su impresora junto con la orientación específica del sustrato.

Especificaciones técnicas

La impresión es solo una parte del trabajo. Lo que ocurre después de imprimir determina si la pieza acabada tiene aspecto profesional y aguanta la entrega y la exhibición.
Operación Puntos clave
Corte a la forma Corte en sierra de panel para cortes rectos, o frese por CNC para perfiles con forma. El corte en ranura V con fresa en V crea una bisagra para plegar en estructuras de displays 3D. La profundidad de la ranura debe controlarse con precisión: demasiado poco profunda crea un pliegue rígido; demasiado profunda rasga la bisagra. Pruebe primero en un tablero de muestra.
Laminación La laminación en frío es el método preferido. Las películas sensibles a la presión se adhieren con fiabilidad a temperatura ambiente sin riesgo de distorsión por calor. La laminación en caliente es posible, pero requiere un control cuidadoso de la temperatura para mantenerse por debajo del punto de reblandecimiento del tablero. Use la temperatura más baja que active el adhesivo de la película y pruebe primero en una muestra.
Montaje y ensamblaje La cinta de montaje de doble cara y los adhesivos en lámina sensibles a la presión proporcionan una unión limpia e instantánea. Para montaje permanente, funciona el adhesivo de construcción o el cemento de contacto. El montaje mecánico con separadores, tornillos o herrajes de colgado también funciona. Pretaladre los tornillos cerca del canto del tablero.
Embalaje para la entrega Proteja la superficie impresa con una bolsa de polietileno transparente o papel de intercalado entre tableros apilados. La protección de cantos y esquinas, como cantoneras de cartón, evita daños de manipulación. El embalaje puede ser ligero porque los tableros de dentro son ligeros, lo que mantiene bajos los costes de envío.

Aplicaciones de gráficos y displays

Pósteres e impresiones de gran formato

Para una impresión de tamaño póster de aproximadamente 600 por 900 mm, un espesor de tablero de 3 a 5 mm suele ser adecuado. Para impresiones mayores de 1 200 mm y superiores, de 6 a 10 mm proporcionan rigidez adicional. El tablero de PVC espumado mantiene una superficie más plana que el tablero con núcleo de espuma en tamaños grandes. Los cantos se mantienen más limpios.

Tableros de menú y señalización de retail
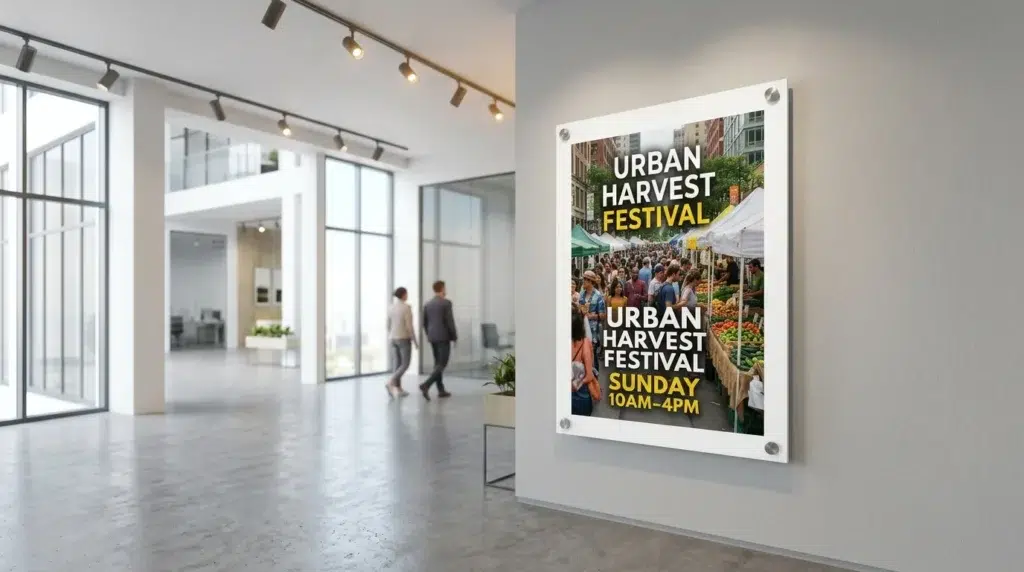
El tablero de PVC espumado soporta el entorno exigente de restaurantes y retail: vapor, grasa, productos químicos de limpieza y manipulación frecuente. La superficie puede limpiarse con un paño húmedo. El peso ligero del tablero respalda la rotación rápida que los entornos de retail exigen.
imagen pósteres e impresiones de gran formato

Selección de material para proveedores de impresión

El tablero de PVC espumado está disponible en un rango continuo de densidades de aproximadamente 0,35 a 0,80 g/cm³. Para aplicaciones de impresión, la mayoría del trabajo cae dentro de un rango práctico más estrecho. El inventario de sustratos de un proveedor de impresión debe cubrir los tipos de trabajo más comunes sin volverse tan complejo que cree problemas de almacenamiento y flujo de caja.

Selección de densidad

Rango de densidad Ideal para
0,45 – 0,55 g/cm³ La gran mayoría del trabajo de displays. Rigidez adecuada para rótulos de interior, pósteres y fotografías montadas
0,55 g/cm³ y superiores Impresiones de gran formato exhibidas sin soporte de respaldo, donde la rigidez adicional mejora la apariencia acabada
0,30 – 0,45 g/cm³ Displays interiores de corta duración donde el coste es la prioridad y las exigencias estructurales son mínimas

Espesor por aplicación de impresión

Aplicación de impresión Espesor recomendado Notas
Rótulos interiores pequeños, displays temporales, señalización de mostrador 3 mm Adecuado para piezas de hasta aproximadamente tamaño A3
Trabajo de impresión general: pósteres hasta A1, tableros de menú, fotografías montadas 5 mm El espesor caballo de batalla. Buen equilibrio de rigidez, peso y coste
Impresiones de mayor formato, displays independientes 6 – 8 mm Rigidez adicional para dimensiones más grandes
Gráficos de exposición de gran formato, displays suspendidos 10 mm y superiores Para aplicaciones donde el canto visible del tablero forma parte de la presentación

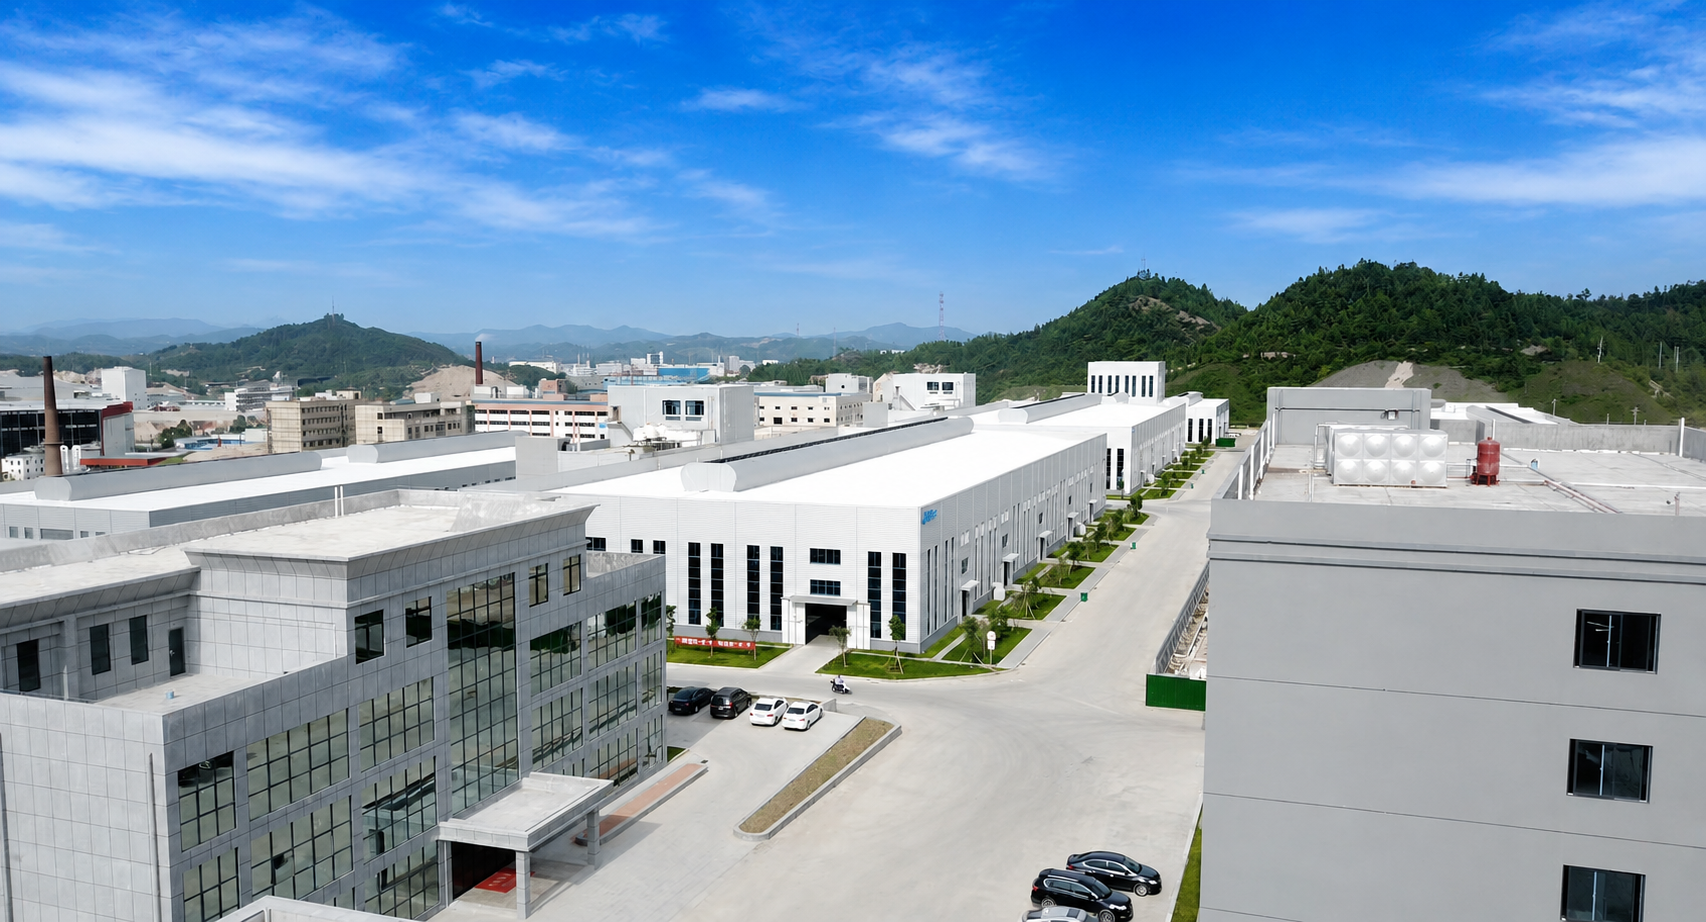
Planta de fabricación de Shine

Preguntas frecuentes

Respuestas a las preguntas más frecuentes sobre los productos y servicios de Shine.

El tablero de espuma libre no requiere imprimación. La textura de la superficie mate proporciona anclaje mecánico para la tinta UV sin tratamiento superficial adicional. Los tableros Celuka y coextruidos tienen superficies más lisas y de menor energía. Estos pueden beneficiarse del tratamiento corona o un lijado ligero antes de imprimir, en particular si los tableros han estado almacenados más de un mes. Una comprobación con rotulador de dinas confirma si se necesita tratamiento.

El acrílico tiene una energía superficial natural más alta que el PVC y generalmente imprime bien sin tratamiento. Sin embargo, el acrílico es quebradizo, más pesado y cuesta aproximadamente cuatro veces el material del tablero de PVC espumado. El tablero de PVC espumado proporciona una calidad de impresión comparable a menor coste para aplicaciones donde no se requiere la claridad óptica del acrílico. Para señalización retroiluminada y vitrinas donde importa la transmisión de luz, el acrílico sigue siendo el material adecuado.

Las tintas al disolvente contienen portadores que pueden atacar la superficie del PVC. Las tintas solventes suaves formuladas para impresión de vinilos pueden ser compatibles con el tablero de PVC espumado, pero las tintas solventes agresivas que contienen cetonas o hidrocarburos aromáticos pueden causar reblandecimiento, hinchazón o distorsión de la superficie. Pruebe siempre una combinación específica de tinta y tablero antes de comprometerse con una tirada de producción. Las tintas de curado UV son el estándar para el tablero de PVC espumado, porque curan al instante sin interacción del disolvente con el sustrato.

Sí. La superficie del tablero es uniforme en toda la lámina, incluidos los cantos. Para impresión de borde a borde, asegúrese de que el sistema de registro de la impresora puede localizar los cantos del tablero con precisión. Algunos talleres sobredimensionan el tablero de 5 a 10 milímetros en cada dimensión, imprimen a sangre completa y después recortan al tamaño final. Esto produce el resultado de borde a borde más limpio.

La tinta UV es una película de polímero reticulado. Es más dura y menos flexible que el sustrato de PVC. Cuando el tablero se dobla, la película de tinta del lado en tensión del doblado puede agrietarse si la elongación supera la elongación a la rotura de la película de tinta. Es una limitación del material de la tinta UV, no del tablero. Para aplicaciones donde el tablero impreso se doblará, especifique una formulación de tinta UV flexible, reduzca el espesor de la película de tinta o imprima después del doblado en lugar de antes.

El tablero de PVC espumado proporciona una superficie de montaje más consistente y duradera. No se abolla con tanta facilidad, los cantos se mantienen intactos y no amarillea con el tiempo.

Da el siguiente paso

Elija la opción que se ajuste a su etapa del proceso de decisión.

Solicitar una cotización
Formulario ShinePVC
Hable con nuestro ingeniero
Formulario ShinePVC
Obtenga muestras gratis
Formulario ShinePVC