

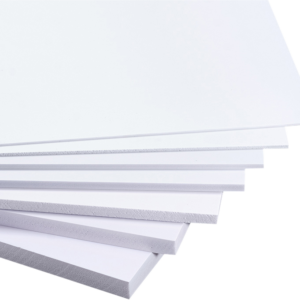
Tablero de PVC de espuma libre
El tablero de PVC de espuma libre tiene una superficie mate que se forma al expandirse libremente la espuma en el aire, lo que da agarre mecánico a la tinta UV.
El tablero imprime directamente sin imprimación ni tratamiento corona, con adhesión por corte en rejilla de 5B según ASTM D3359, eliminando un paso de proceso para los talleres de impresión. La menor densidad mantiene bajos el coste y el peso de la lámina. Úselo para señalización interior, serigrafía, displays y montaje de fotografías.
No es un tablero estructural: los tornillos no sujetarán, y está calificado solo para uso interior (B2, sin estabilizantes UV).
0,35–0,60
Densidad
1–30 mm
Grosor
RoHS + REACH
Conformidad
ASTM D3359 5B
Adhesión
Por qué los compradores de impresión y displays cambian al tablero de espuma libre
Todo cambio de material empieza con un problema específico. Para los compradores de tablero de espuma libre, suele ser uno de cuatro. Ninguno detiene la producción en seco. Pero cada uno erosiona el margen cada vez que ocurre.
El tablero publicitario barato se alabea en exteriores en dos meses
El tablero de espuma de gama baja parece atractivo solo por el precio, pero no contiene estabilizantes UV y absorbe humedad. En dos meses se alabea, se decolora y se lleva la impresión consigo. El tablero de espuma libre de Shine se comporta de forma distinta. Su superficie mate acepta la tinta UV directamente, sin imprimación. La adhesión alcanza 5B según ASTM D3359 en el ensayo de corte en rejilla. Menos sustituciones, menor coste total.
El acrílico es caro y se astilla durante el fresado CNC
El acrílico ofrece brillo, pero a un precio más alto y con una tasa de desecho CNC del 5 al 8 % por astillado. También pesa casi el doble que el PVC. El tablero de espuma libre se mecaniza limpiamente con los parámetros correctos y una persona puede manejar sola una lámina completa. Para señalización interior, paneles de displays y sustratos de serigrafía que no requieren transparencia, el tablero de espuma libre es la opción más equilibrada en coste y trabajabilidad.
El panel composite de aluminio es pesado y se corroe en los cantos
El ACP queda plano y se ve limpio. Pero es pesado, necesita una hoja de sierra especializada y los cantos se corroen en entornos costeros o de alta humedad. El tablero de espuma libre es más ligero, se corta con sierras estándar para trabajar la madera y su estructura de célula cerrada ignora la humedad. Menor coste de transporte, menos requisitos de utillaje.
Algunos tableros necesitan imprimación antes de imprimir
Una superficie lisa con baja energía superficial significa tratamiento corona o imprimación antes de la impresión UV. Equipo extra, mano de obra extra y, si el tratamiento es desigual, la calidad de impresión lo sigue. El tablero de espuma libre se salta este paso por completo. Su textura de superficie mate proporciona enclavamiento mecánico para la tinta sin ningún pretratamiento. Un proceso menos, una variable menos.
Tablero de PVC de espuma libre: definición, estructura e identificación
Definición y estructura básica
El tablero de espuma libre se extruye a través de un troquel plano de ranura. No hay torpedo dentro del troquel ni placa de calibración en la salida. El fundido de PVC entra directamente en aire a presión atmosférica. El agente espumante se descompone fuera del troquel y el gas se expande libremente en todas direcciones. Nada restringe el espumado. Toda la sección transversal espuma a la vez, produciendo un tablero con la misma estructura celular de superficie a superficie.
Esto impone exigencias extremas a la resistencia del fundido. Sin barrera externa, cada pared celular debe estirarse bajo la presión de gas interna creciente sin romperse. Si la resistencia del fundido es demasiado baja, las paredes celulares se rompen, las células se fusionan y la sección transversal revela huecos irregulares de más de 1 milímetro. Para prevenirlo, la formulación lleva una carga alta de regulador de espumado ACR, un copolímero acrílico de peso molecular ultraalto con una viscosidad intrínseca entre 12 y 16. Sus largas cadenas moleculares se entrelazan con la matriz de PVC para crear una red tridimensional, mientras que su elasticidad le permite estirarse a medida que las paredes celulares se expanden, en lugar de romperse. La dosificación va de 5 a 15 partes por cien partes de resina de PVC, en función de la densidad objetivo. Menor densidad significa más espumado y más ACR.
El control de temperatura es igualmente crítico. La temperatura de la extrusora sube de aproximadamente 150 grados Celsius en la zona de alimentación a aproximadamente 195 grados en el troquel. El agente espumante, normalmente azodicarbonamida, debe descomponerse fuera del troquel. La descomposición prematura dentro del cañón hace que el gas escape antes de tiempo, dejando el tablero subespumado y sobredensificado. Si la temperatura es demasiado baja, la plastificación es incompleta y la resistencia del fundido colapsa, causando coalescencia celular. En la salida del troquel, la presión cae bruscamente de varios megapascales a presión atmosférica. El gas disuelto se expande rápidamente, formando células cerradas uniformes de 0,1 a 0,5 milímetros.
Cómo identificar el tablero de espuma libre
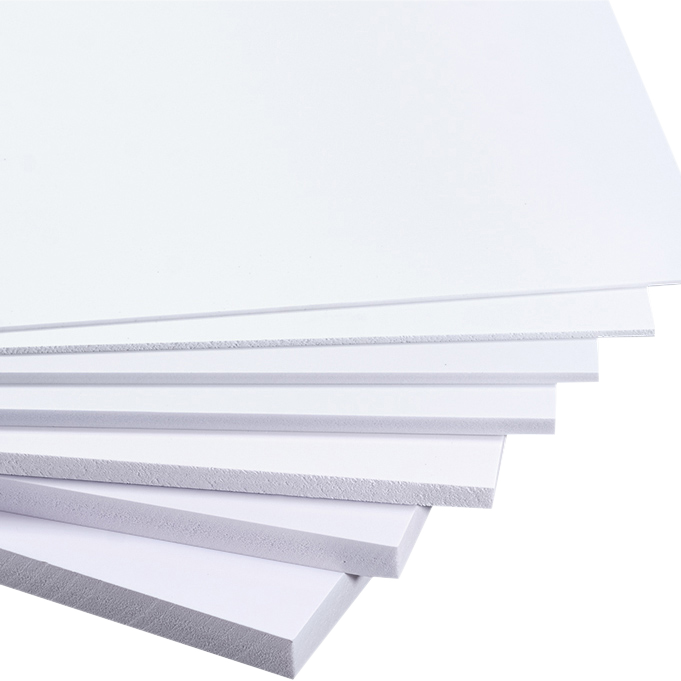
Superficie mate sin piel superficial dura
Bajo luz natural, la superficie es uniformemente mate, sin brillo, sin puntos reflectantes y sin piel superficial dura. Una uña pasada por la cara detecta una ligera textura de aproximadamente 0,5 a 1,5 micrómetros Ra. Es el resultado del espumado de la superficie, no de un tratamiento secundario.
Estructura celular uniforme en toda la sección transversal
Corte una sección transversal y examine el canto. La estructura interna es uniforme de arriba a abajo. No hay capa superficial densa ni límite visible entre piel y núcleo. Las células son finas y regulares, de 0,1 a 0,5 milímetros de diámetro. Los huecos irregulares de más de 1 milímetro o las cadenas de células fusionadas indican una resistencia del fundido insuficiente durante la producción, no un tipo de producto distinto.
Comportamiento de corte y características del canto
Pase el tablero por una fresadora CNC o una sierra. El canto cortado quedará peludo, con células abiertas visibles en la superficie. Se necesita lijado con papel de grano 400 para lograr un acabado liso. Sin piel superficial dura, no se logran líneas de corte limpias.
Especificaciones técnicas
| Parámetro | Dato | Importancia para usted |
|---|---|---|
| Grosor | De 1 a 30 mm | Los de 5 mm o menos pueden cortarse con cúter |
| Densidad | 0,35 a 0,60 g/cm³ | Densidad baja = más ligero y más barato. Densidad alta = más rígido |
| Tamaños de lámina estándar | 1220×2440 mm, 1560×3050 mm | Coincide con las dimensiones estándar de cama de impresora |
| Colores | Blanco, negro, rojo, azul, amarillo, verde, gris; correspondencia de color personalizada disponible | — |
| Resistencia a la flexión | ≥15 MPa | Suficiente para paneles de displays; no apto para carga estructural |
| Dureza Shore | D60 | Más blando que las superficies del tablero Celuka (D 65) y de la lámina coextruida (D 68) |
| Clasificación de resistencia al fuego | B2 (DIN 4102‑1) | Aceptable para interiores y espacios no públicos |
| Temperatura de servicio | Hasta 65 °C | No lo coloque cerca de fuentes de calor ni use láminas de color oscuro bajo la luz solar directa |
| Superficie | Mate, sin piel superficial dura | Puede imprimirse sin imprimación |
| Vida útil en exteriores | De 1 a 2 años | Sin estabilizantes UV. Empieza a amarillear desde el primer año |
Aviso sobre los datos de rendimiento: Las especificaciones técnicas anteriores representan valores típicos de los ensayos internos de Shine en condiciones estándar. La resistencia a la flexión, la dureza y la vida útil exterior reales dependen de la densidad, el espesor, el color y el entorno de uso del tablero. La espuma libre está diseñada para aplicaciones interiores. La exposición exterior producirá una degradación visible dentro del plazo indicado.
Guía de procesamiento
Impresión y preparación de superficie
Impresión UV: sin imprimación, sin tratamiento corona. La superficie mate es la imprimación. La tinta UV fluye hacia la textura de la superficie y cura en su sitio, formando un enclavamiento mecánico. Resolución de impresión: 720 × 1 440 dpi o superior. CMYK más base de tinta blanca. La tinta blanca bajo la capa de color es obligatoria al imprimir sobre tableros de color oscuro. Lámpara LED-UV: 8 a 12 W/cm². Tras la impresión, deje de 2 a 4 horas para el curado completo de la tinta antes de apilar o manipular. Adhesión por corte en rejilla: ASTM D3359 5B. Sin desprendimiento de tinta en la intersección del trazado.
Serigrafía. Malla de 200 a 300. La tolerancia de espesor del tablero de ±0,2 mm es suficiente para una presión de serigrafía uniforme en toda la lámina. Para tiradas de producción de gran volumen, la espuma libre es el sustrato estándar de tablero de PVC espumado. La superficie mate y la eficiencia de coste se combinan donde importa el alto rendimiento.
Pintura: solo acrílicas al agua. Lije ligeramente con grano 400 para retirar el polvo o la contaminación superficial. Limpie con aire comprimido. Aplique una imprimación para plástico (al agua). Pinte con pintura acrílica o de látex al agua en capas finas y múltiples. Deje secar cada capa antes de aplicar la siguiente. Curado completo: aproximadamente 30 días a 25 °C.
No use pinturas al aceite ni al disolvente. Los disolventes atacan la superficie del PVC y causan reblandecimiento, corrosión y una posible degradación a largo plazo. Si no está seguro de que su pintura sea compatible, pruébela primero en un recorte.
Corte, conformado y termoformado
Cúter: 3 mm o menos. Marque a lo largo de una regla con presión firme y uniforme. Parta el tablero a lo largo de la línea marcada. El resultado es una rotura limpia, sin polvo y sin herramientas eléctricas. Para bricolaje, maquetas y tableros finos de montaje de fotografías, es el método de fabricación más rápido.
Corte con sierra: 5 mm o más. Sierra de panel o de mesa estándar. Hoja de carburo de 80 dientes para una sierra de 250 mm. La hoja sobresale de 3 a 5 mm por encima de la superficie de la lámina. La ausencia de piel superficial dura significa que la hoja corta a través de material uniforme con menos resistencia que el Celuka, donde la hoja alterna entre la piel dura y el núcleo más blando.
Fresado CNC: solo herramienta de carburo de una hélice con corte ascendente. La espuma libre es más blanda que el Celuka (Shore D 60 frente a D 65). El material más blando genera más calor por fricción durante el mecanizado, y el PVC se funde. No se astilla como la madera. Parámetros recomendados: 18 000 a 24 000 RPM, avance de 3 500 a 5 500 mm/min, profundidad por pasada de 3 a 6 mm, carga de viruta de 0,2 a 0,4 mm por diente. La evacuación de virutas con aire comprimido es obligatoria. La acumulación de calor hace que la superficie de corte se funda en lugar de cortarse limpiamente.
No use herramientas de dos hélices. La segunda hélice atrapa virutas. Las virutas atrapadas se vuelven a soldar en el corte por el calor de fricción. El resultado: cantos fundidos, superficie rugosa y desgaste rápido de la herramienta. Solo herramientas de una hélice con corte ascendente.
Termoformado. Caliente uniformemente a 115–125 °C. Tiempo de calentamiento: 30 segundos por milímetro de espesor del tablero. Radio mínimo de doblado: de 2 a 3 veces el espesor del tablero. Dóblelo a la forma. Manténgalo hasta que se enfríe. El panel conserva su forma sin recuperación elástica. Para elementos de displays curvos, señalización con forma y elementos de retail 3D.
Encolado, montaje y acabado
Unión con adhesivo. El cemento solvente para PVC suelda químicamente dos superficies de PVC. El disolvente disuelve las capas superficiales, las cadenas de PVC se entremezclan y, cuando el disolvente se evapora, las dos piezas son un solo material continuo. Resistencia al cizallamiento por solape: de 6 a 8 MPa. El cianoacrilato (superpegamento) funciona para uniones de áreas pequeñas con curado rápido y relleno de huecos limitado. Para uniones estructurales, los adhesivos de metacrilato de metilo (p. ej., Plexus MA300) proporcionan una resistencia de unión que supera la del propio sustrato de PVC.
Montaje y fijación. Para señalización montada en pared y paneles de displays: adhesivo de construcción o cinta de espuma de doble cara para paneles ligeros. Para fijaciones mecánicas: pretaladre los agujeros, especialmente cerca de los cantos. Diámetros de tornillo recomendados: de 3 a 4 mm para paneles de hasta 12 mm; de 4 a 5 mm para paneles más gruesos. La espuma libre tiene una retención de tornillos menor que el Celuka. Si la aplicación requiere que las fijaciones soporten carga, considere Celuka en su lugar.
Laminación y aplicación de películas. La película protectora de PE, la película decorativa de PET y los vinilos gráficos pueden aplicarse sobre la superficie mate. La textura de la superficie proporciona anclaje mecánico para los adhesivos sensibles a la presión. Para películas de aplicación húmeda, asegúrese de que el adhesivo es compatible con PVC. Pruébelo primero en un recorte.
Restricciones de procesamiento:
| Operación | Estado | Motivo |
|---|---|---|
| Corte por láser | NUNCA | El PVC contiene ~56 % de cloro. El corte por láser libera gas HCl, que es tóxico y corrosivo |
| Herramientas CNC de dos hélices | No usar | Las virutas atrapadas se vuelven a soldar en el corte |
| Pinturas al aceite/al disolvente | No usar | Los disolventes atacan y reblandecen la superficie del PVC |
Aviso de orientación sobre procesamiento: Los parámetros de mecanizado, las recomendaciones de impresión y los datos de unión de esta guía proceden de los ensayos internos de Shine con equipo estándar. Los resultados reales dependen de su maquinaria, utillaje, sistema de tinta y condiciones del taller. Pruebe muestras en su propio equipo para confirmar la adhesión de la impresión, la calidad del corte y el comportamiento de procesamiento antes de la producción.
Solicite muestras de espuma libre para una prueba de impresión
Los parámetros de una página son un punto de partida. Su impresora, su tinta y el entorno de su taller determinan el resultado final. Solicite muestras del espesor y color de su preferencia.
Aplicaciones
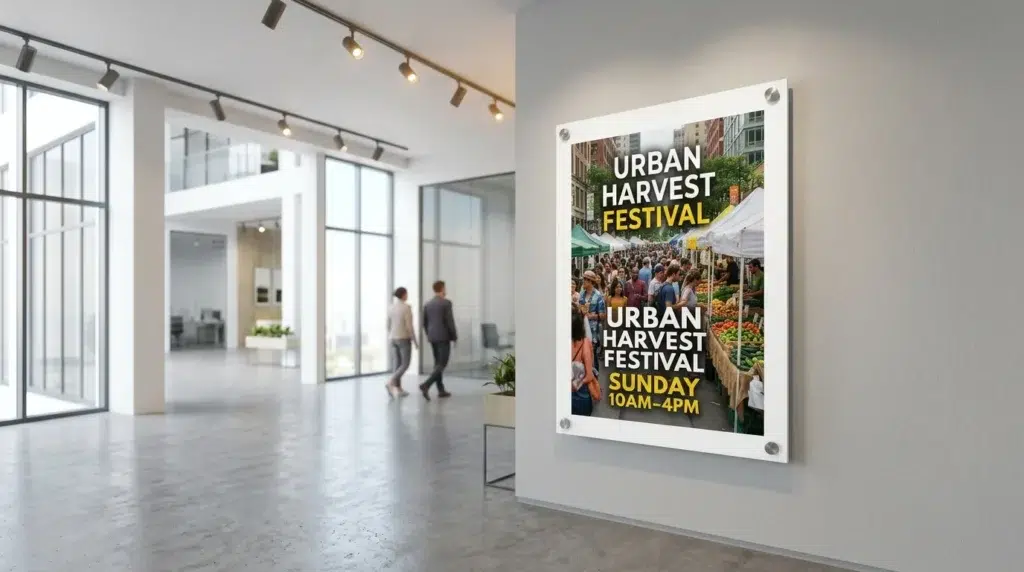
Señalización interior y gráficos de retail
El mayor segmento de aplicación de la espuma libre. Displays de punto de venta impresos con UV, señalización de retail, rótulos direccionales, tableros de menú y gráficos promocionales. La superficie mate ofrece una calidad de impresión uniforme en las tiradas de producción. La ausencia de preparación previa a la impresión significa plazos más rápidos. Espesor habitual: de 3 a 5 mm.
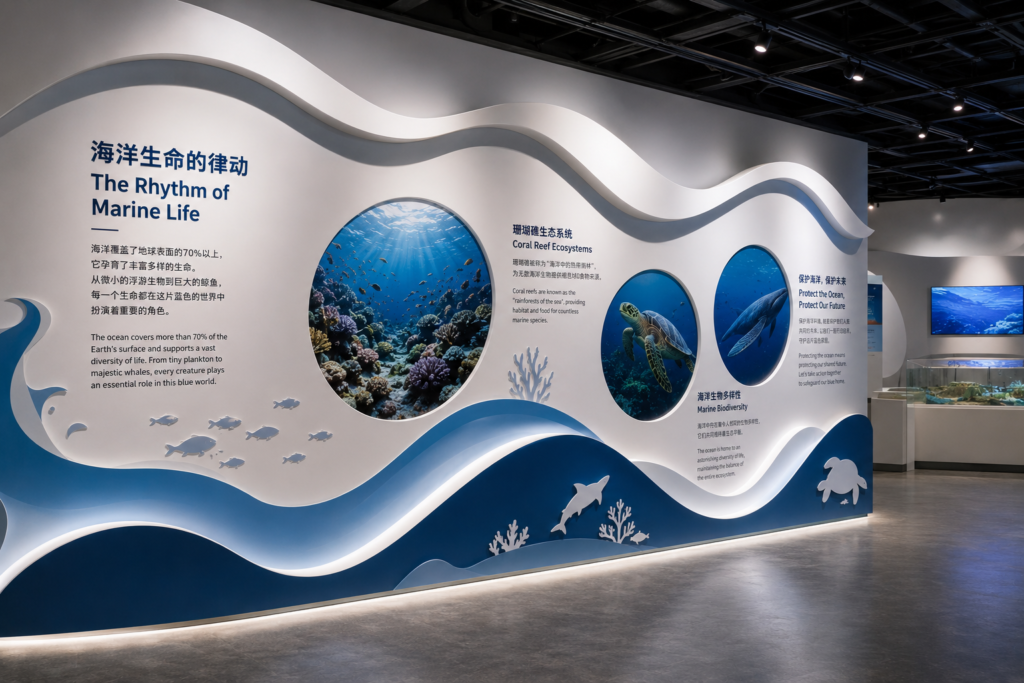
Sustratos de serigrafía
Para la producción en volumen de láminas impresas, como pósteres, tableros de displays y paneles informativos. La tolerancia de espesor (±0,2 mm) proporciona una presión de contacto de malla uniforme en toda la lámina. Malla de 200 a 300. El coste por lámina convierte a la espuma libre en la elección económica para tiradas de cientos o miles de impresiones idénticas.
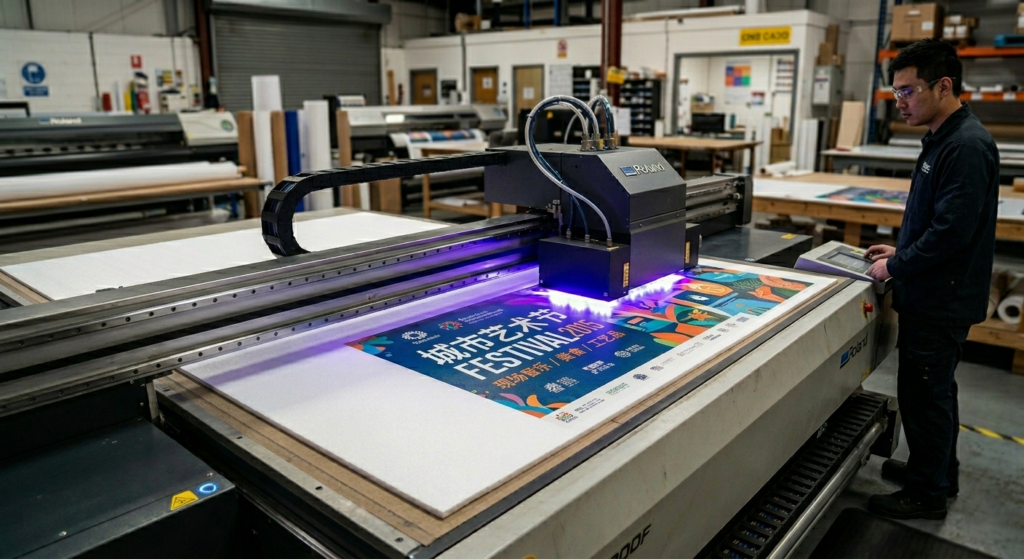
Displays de exposiciones y ferias
Paneles de stands de exposición, fondos de stands, rótulos colgantes, envolturas de podio. Los paneles ligeros son más fáciles de transportar, montar y desmontar. Pueden cortarse en formas personalizadas para elementos de displays de marca. Espesor habitual: de 3 a 5 mm. Para instalaciones temporales donde los paneles se usan una sola vez o durante una sola temporada de ferias, la eficiencia de coste de la espuma libre es la ventaja principal.
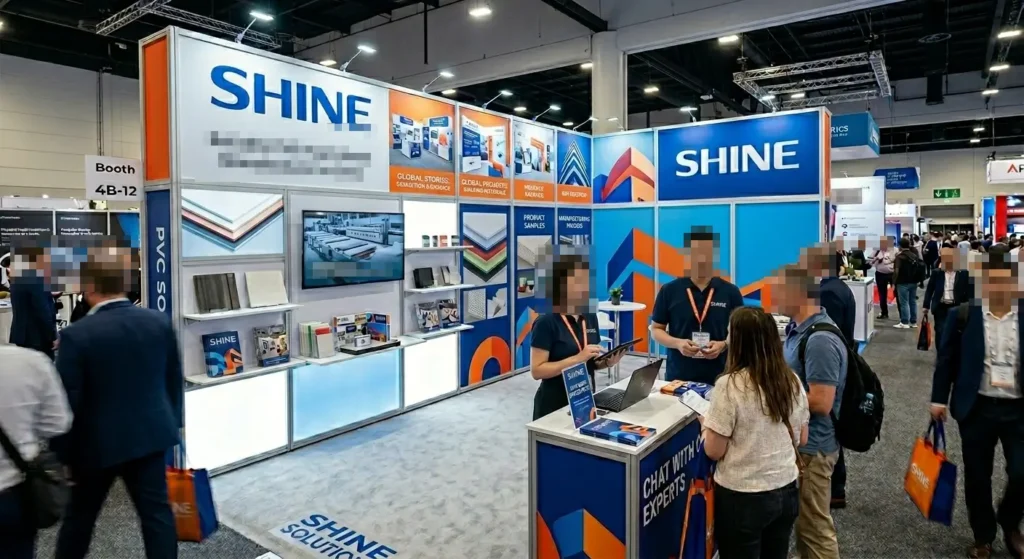
Montaje de fotografías y enmarcado
Tablero de respaldo rígido para impresiones fotográficas, obras de arte y pósteres. La superficie mate proporciona un fondo limpio y no reflectante. El tablero es dimensionalmente estable: no se alabea con los cambios de humedad como el cartón de montaje de base papel. Disponible desde 1 mm para montajes ligeros. Montaje con adhesivo: adhesivo en spray, adhesivo en lámina de doble cara o montaje en prensa fría se adhieren todos bien a la superficie mate.
Bricolaje, manualidades y maquetas
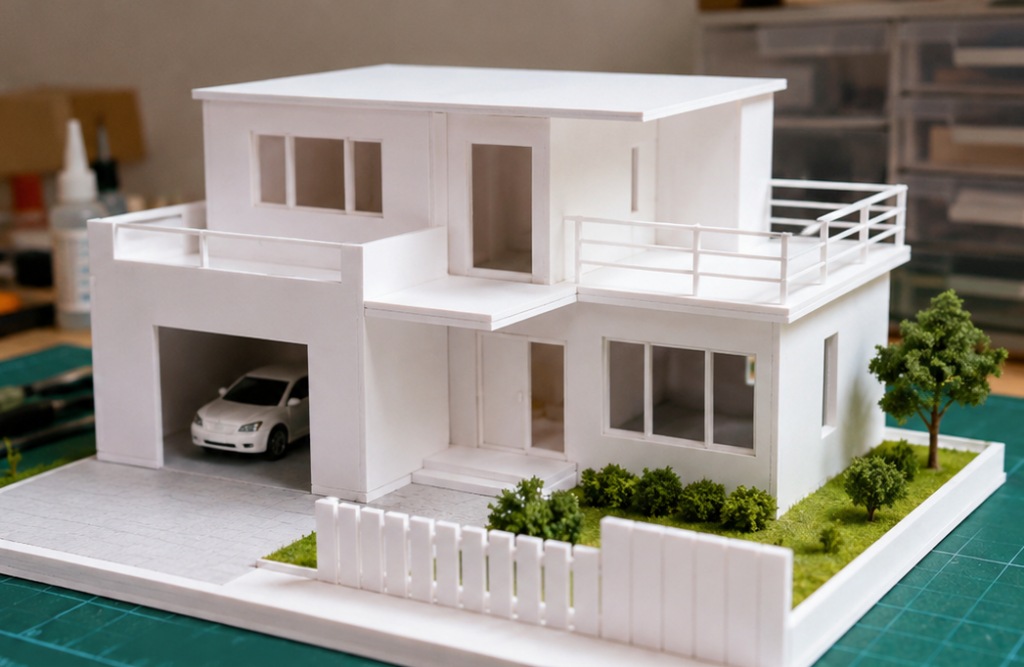
Maquetas de arquitectura, proyectos de manualidades, proyectos escolares, aplicaciones de hobby. La espuma libre sustituye al tablero de foam core, la madera de balsa y el cartón en estos usos. Es más rígida que el foam core, impermeable a diferencia del cartón, y más fácil de cortar que la madera. Las láminas de hasta 3 mm pueden cortarse con un cúter estándar. Sin herramientas eléctricas. La pintura acrílica se adhiere directamente a la superficie mate. Encole con cianoacrilato o cemento para PVC. Ligero y fácil de manejar. Disponible en varios colores.
Aplicaciones no adecuadas
El tablero de espuma libre no tiene piel superficial dura. Esa única característica de proceso define todas las aplicaciones que no puede servir.
Sin aplicaciones con fijación por tornillos
Queda descartada cualquier situación que requiera retención de tornillos. La estructura celular proporciona un agarre insuficiente para fijaciones roscadas. Si el panel debe soportar una puerta con bisagras, sujetar una carga suspendida o servir como costado de cajón de carga, los tornillos se aflojarán con el uso repetido y acabarán saliéndose. No es un problema de selección de fijaciones. El sustrato simplemente carece de una capa densa donde bloquear las roscas.
No apto para proyectos con clasificación al fuego B1
Los edificios públicos y los interiores comerciales requieren una clasificación al fuego B1. El tablero de espuma libre tiene una clasificación B2 según DIN 4102-1, lo que significa que es autoextinguible pero se clasifica como de inflamabilidad normal. No cumple los requisitos del código contra incendios para centros comerciales, hospitales, escuelas u hoteles. Especificar tablero B2 en estos proyectos significa que la instalación no pasará la inspección.
No recomendado para exposición exterior
El uso exterior queda fuera del alcance del producto. La formulación no contiene estabilizantes UV concentrados, y la superficie mate no proporciona una piel densa que actúe como barrera UV. Bajo la luz solar directa, el tablero amarillea el primer año, se vuelve quebradizo el segundo y empieza a tizarse la superficie el tercero. Si el proyecto requiere más de un año de exposición exterior, el tablero de espuma libre no es la especificación correcta.
Limitado para cargas de flexión sostenidas
Las aplicaciones de fresado CNC que requieren líneas de corte limpias no encajan. El canto cortado sale peludo, con células abiertas visibles en la superficie. Cada pieza requiere lijado para acabarse. Si la tirada de producción es grande y la calidad del canto importa, como en elementos de displays o rotulación de señalización, lijar a mano cada panel añade un coste de mano de obra inaceptable. El ahorro de material por lámina se borra con las horas dedicadas al acabado de cantos.
No apto para aplicaciones de canteado
El canteado no se adhiere de forma fiable a esta superficie. Los adhesivos agarran una piel densa mucho mejor que una espuma abierta. Incluso si la unión aguanta al principio, la diferencia de expansión térmica entre la cara del tablero y la cinta de canteado causará separación con los ciclos de temperatura. Las puertas de armario de cocina y los paneles de muebles de baño que requieren canteado no deben especificarse en tablero de espuma libre desde el principio.
Limitado para cargas de flexión sostenidas
Las aplicaciones que implican cargas de flexión sostenidas tampoco son adecuadas. La resistencia a la flexión no es inferior a 15 MPa. Esto hace que el tablero sea apropiado para aplicaciones de lámina plana, no para luces de estante superiores a 600 milímetros ni para paneles horizontales con carga permanente. Más allá de esa luz, el tablero desarrollará un combado visible en servicio.
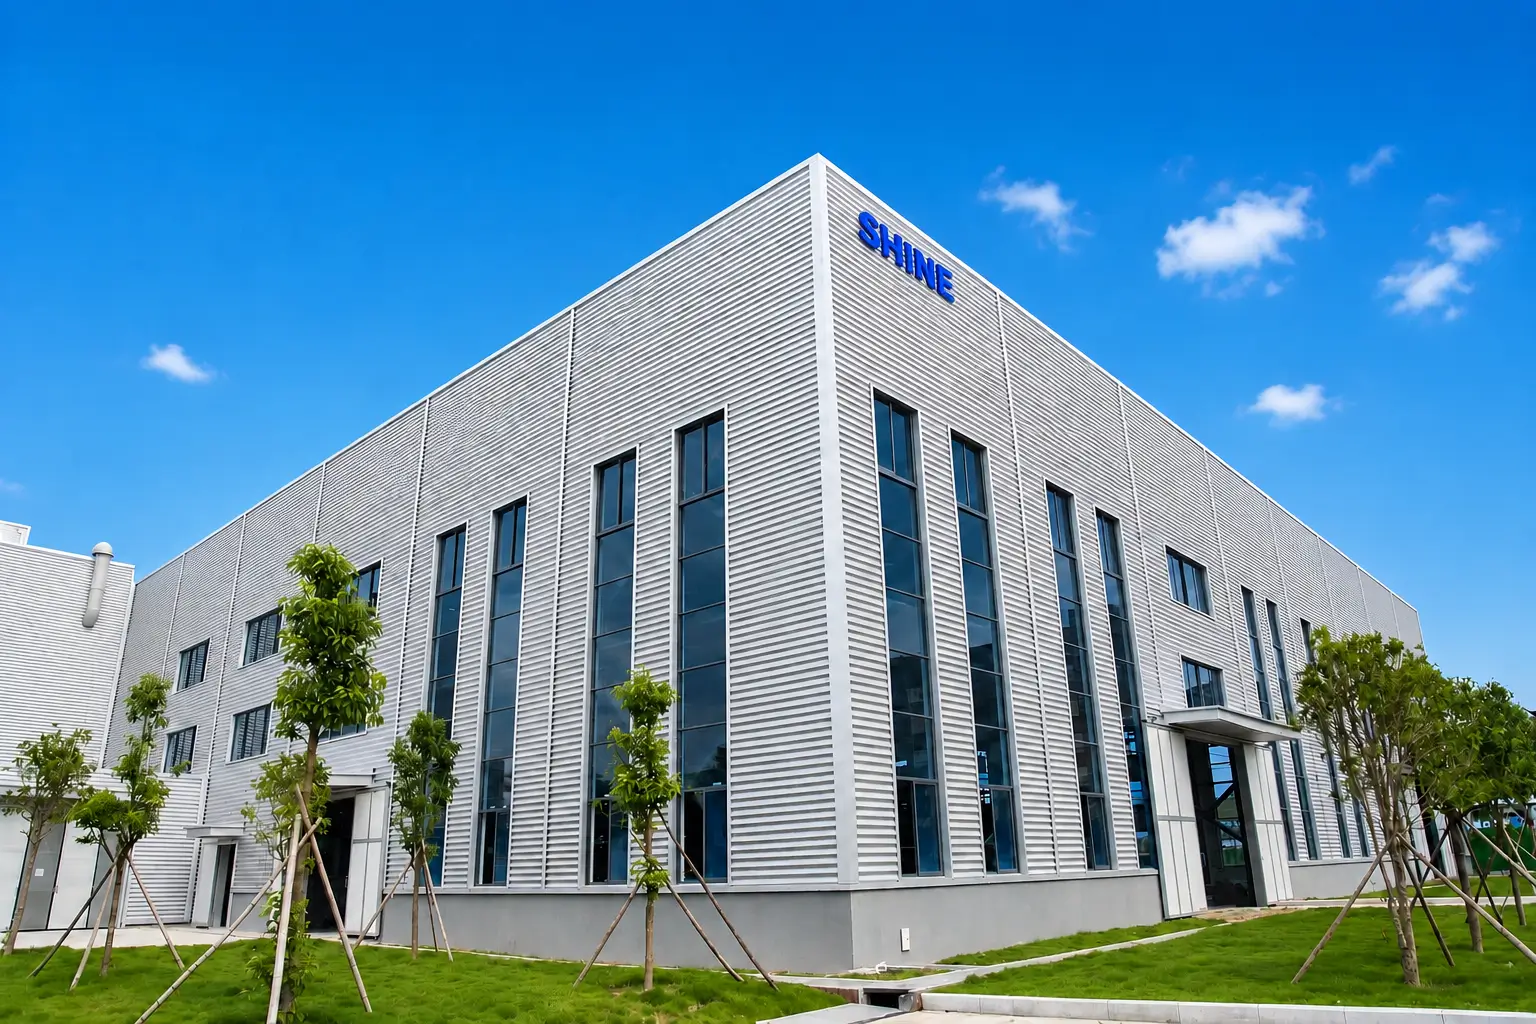
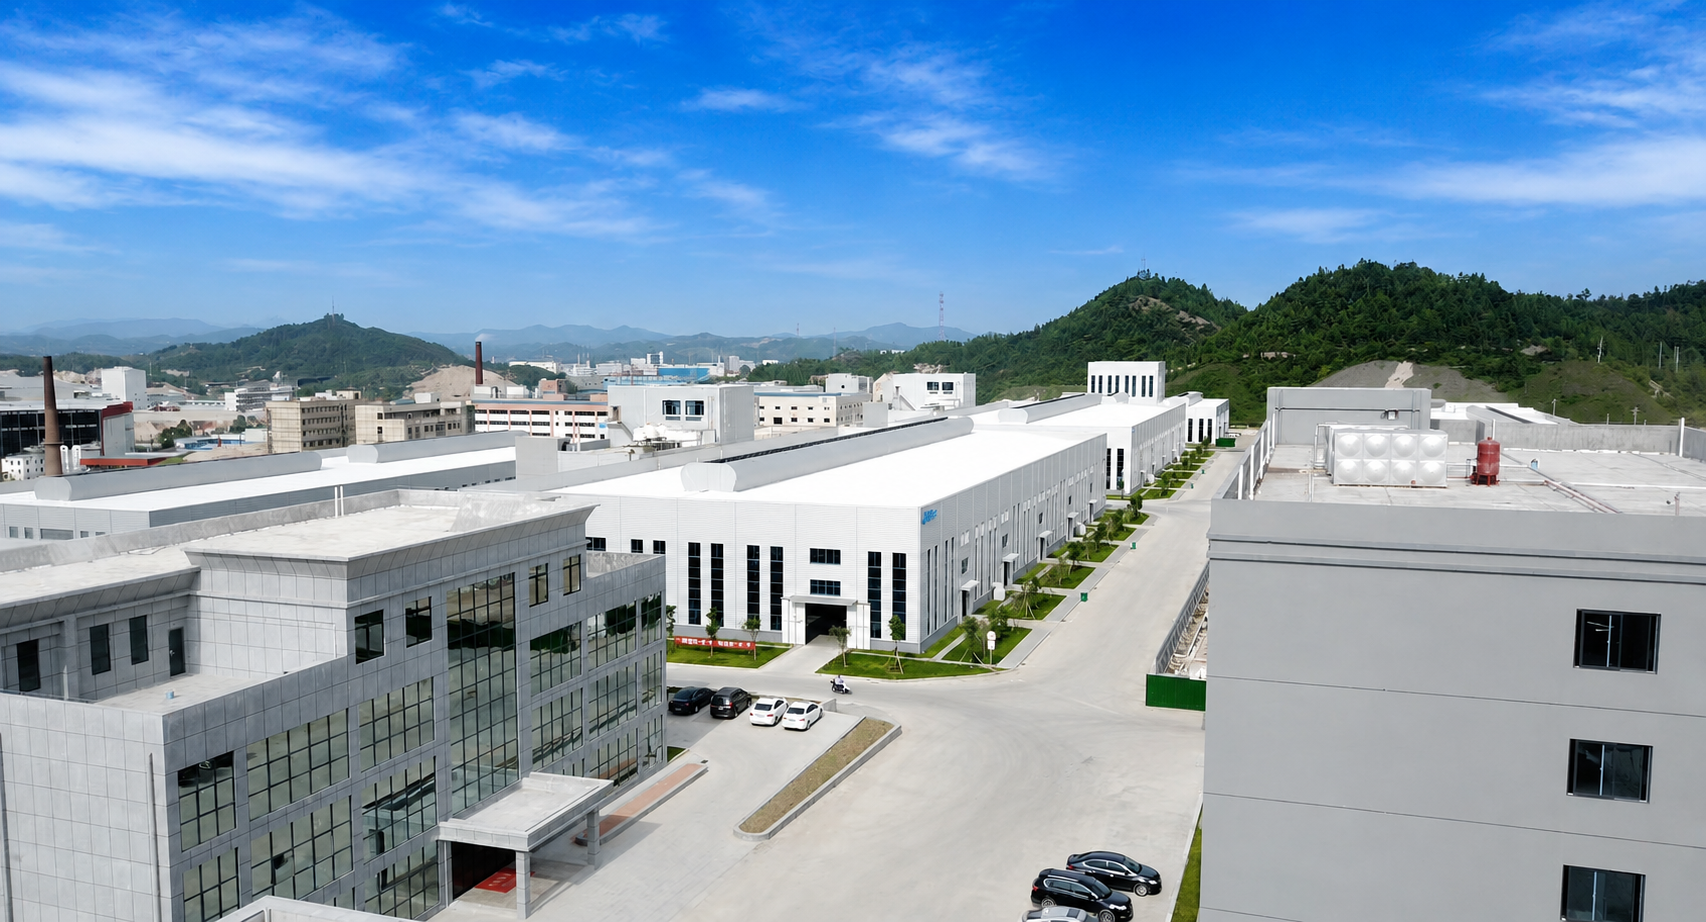
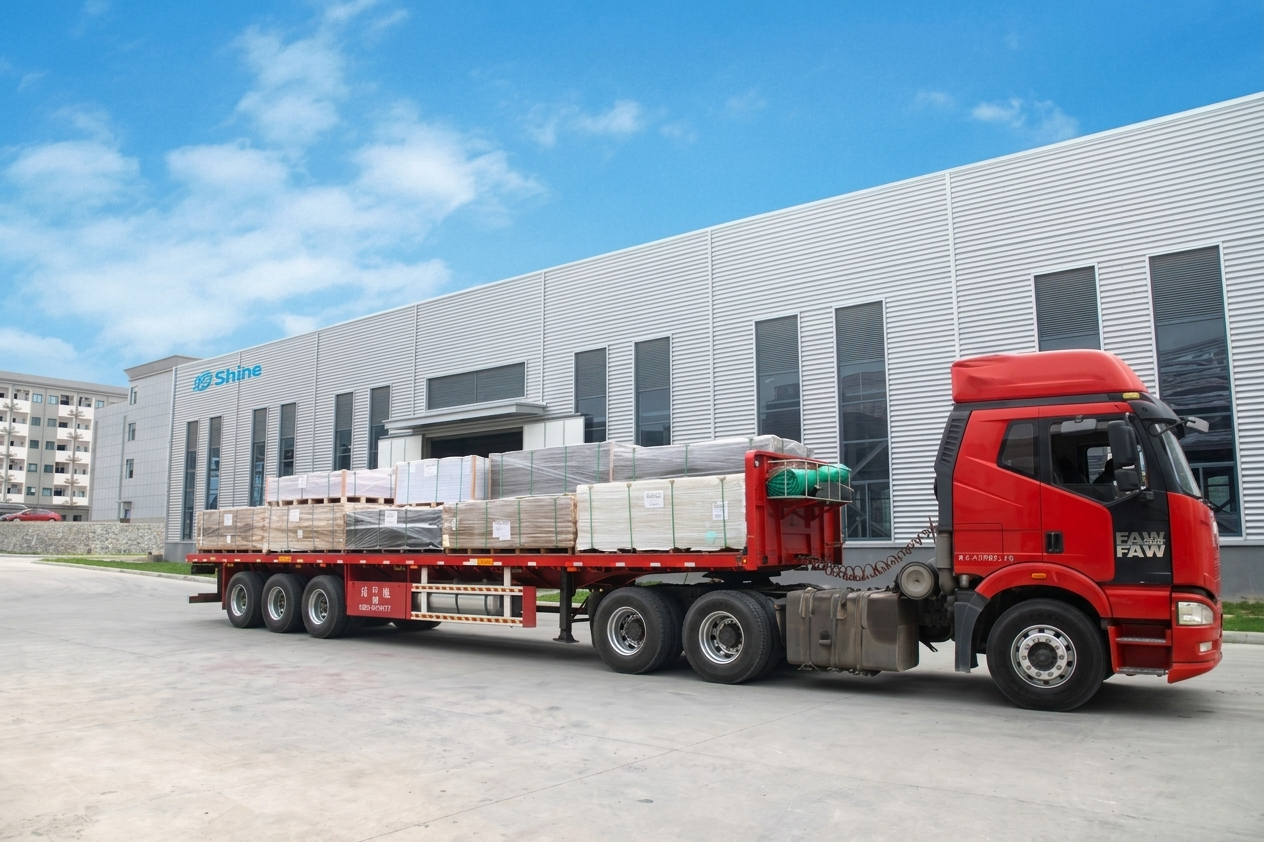
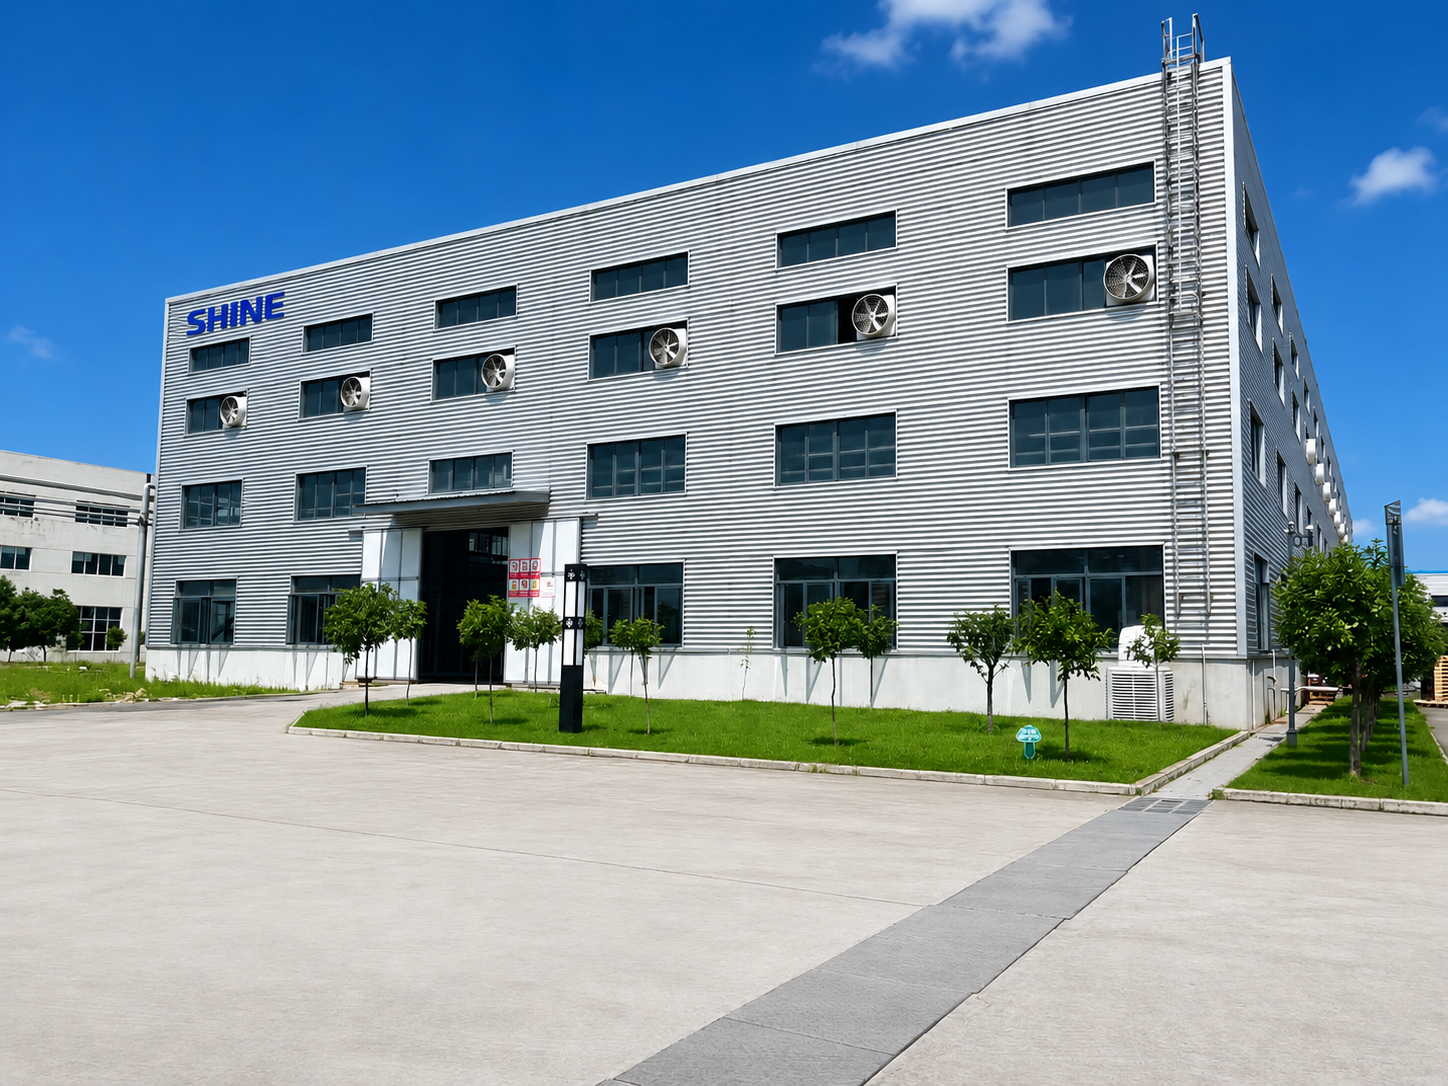
Planta de fabricación de Shine
Estándares de calidad y cumplimiento
Certificado. Cubre el diseño, la producción, la inspección y la entrega.
Sistema de gestión de calidad ISO 9001
Las materias primas utilizadas en las formulaciones de PVC de Shine cumplen tanto el requisito RoHS (plomo ≤ 0,1 % en material homogéneo) como la declaración REACH (contenido de plomo inferior al 0,1 % p/p).
Clasificación de resistencia al fuego DIN 4102: B1 y B2
Celuka y coextrusión: B1 (DIN 4102-1). Espuma libre: B2 (autoextinguible). Para mercados que exigen la clasificación EN 13501-1 Euroclass, los productos pueden cumplir los niveles de clase C-s1,d0 o B-s1,d1. Se requieren ensayos independientes en un organismo notificado según las especificaciones del producto. Shine puede gestionar estos ensayos en nombre del comprador, con los costes a cargo del comprador.
Ensayos de terceros bajo petición
Según los requisitos del comprador, se pueden gestionar ensayos de SGS, Bureau Veritas, RoHS y TÜV. El alcance de los ensayos, las normas y los plazos se confirman antes de proceder. Los costes de los ensayos corren a cargo del comprador. Es la práctica habitual del sector. No confíe en un proveedor que afirme que "todas las certificaciones están incluidas" a menos que especifique claramente las normas aplicables, el organismo de ensayo y el año de emisión del informe.
Preguntas frecuentes
Respuestas a las preguntas más frecuentes sobre los productos y servicios de Shine.
¿Necesito imprimar la espuma libre antes de la impresión UV?
No. La textura de la superficie mate proporciona enclavamiento mecánico para la tinta UV sin imprimación ni tratamiento corona. Adhesión por corte en rejilla: ASTM D3359 5B. El único requisito: use una base de tinta blanca al imprimir sobre tableros de color oscuro. Sin la base blanca, los colores se ven apagados y amortiguados sobre un fondo oscuro.
¿Puedo usarlo para estantes o paneles estructurales?
No. La resistencia a la flexión no es inferior a 15 MPa. Las luces de estante superiores a 600 milímetros se combarán visiblemente bajo carga. Los tornillos no sujetarán en este material. Está diseñado para aplicaciones planas y no estructurales.
¿Contiene formaldehído?
No. El tablero de PVC espumado no usa resina de urea-formaldehído como aglutinante. Las emisiones de formaldehído están por debajo de los límites de detección de EN 717-1 y el producto cumple el grado GB/T 39600 E0. Es una distinción significativa frente al MDF y el tablero de partículas, que dependen de aglutinantes de urea-formaldehído que liberan formaldehído con el tiempo.
¿Se puede cantear?
Los adhesivos de canteado agarran una superficie densa mucho mejor que una espuma abierta. Incluso si la unión inicial parece aguantar, la diferencia de expansión térmica entre la cara del tablero y la cinta de canteado causará separación con los ciclos de temperatura. Las puertas de armario de cocina y los paneles de muebles de baño que requieren canteado no deben especificarse en tablero de espuma libre.
¿Cómo rinde bajo fresado CNC?
Puede fresarse, pero el canto cortado quedará peludo. Sin piel superficial dura, las células expuestas a lo largo de la línea de corte están abiertas y requieren lijado con papel de grano 400 para acabarse. Para tiradas de producción grandes donde la calidad del canto importa, hay que contabilizar el coste de mano de obra del acabado a mano de cada panel. El coste de material por lámina es bajo. El tiempo de acabado por lámina puede no serlo.
¿Se puede usar en exteriores?
No recomendado. La formulación no contiene estabilizantes UV concentrados, y la superficie mate no proporciona una piel densa que actúe como barrera UV. Bajo la luz solar directa, el tablero amarillea el primer año, se vuelve quebradizo el segundo y empieza a tizarse la superficie el tercero. Para exposición exterior superior a un año, el tablero de espuma libre no es la especificación correcta.
¿Qué tamaños de lámina hay en stock?
1220 × 2440 mm (4′ × 8′) es el estándar y está siempre disponible. 1560 × 3050 mm (5′ × 10′) también está en stock. 915 × 1830 mm (3′ × 6′) se adapta a trabajos más pequeños y pedidos de muestras. Las dimensiones personalizadas de hasta 2050 mm de ancho y 6000 mm de largo están disponibles con un mínimo de 2 toneladas.
Las comparaciones de productos, las especificaciones técnicas, los parámetros de procesamiento y las recomendaciones de aplicación de esta página se basan en la gama de productos actual de Shine y en los datos de ensayos internos. El rendimiento real del producto varía según la densidad, el espesor, el color, la formulación y las condiciones de uso. La comparación lado a lado representa características generales del producto. Confirme los valores de rendimiento específicos de la especificación elegida antes de hacer el pedido. Para una evaluación específica de su proyecto, contacte con nuestro equipo.
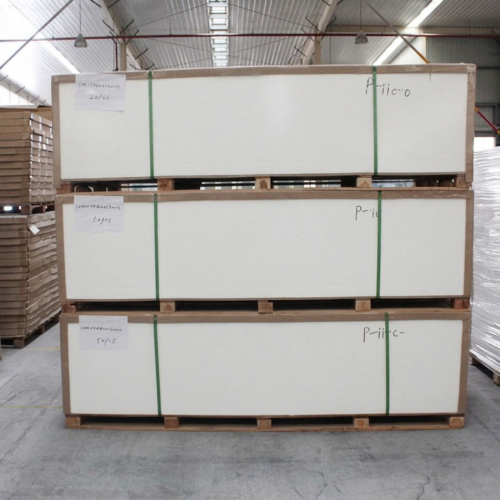
Productos relacionados
Da el siguiente paso
Tres maneras de avanzar. Elija según el punto en que se encuentre de su proceso de abastecimiento. Responderemos en un plazo de 1 día laborable.