

PVC 발포 보드
1–9/29개 결과 표시
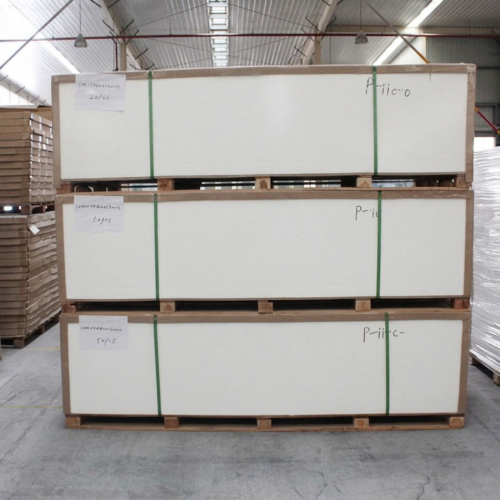
PVC 발포 보드
PVC 발포 보드 공급업체 겸 중국 제조업체
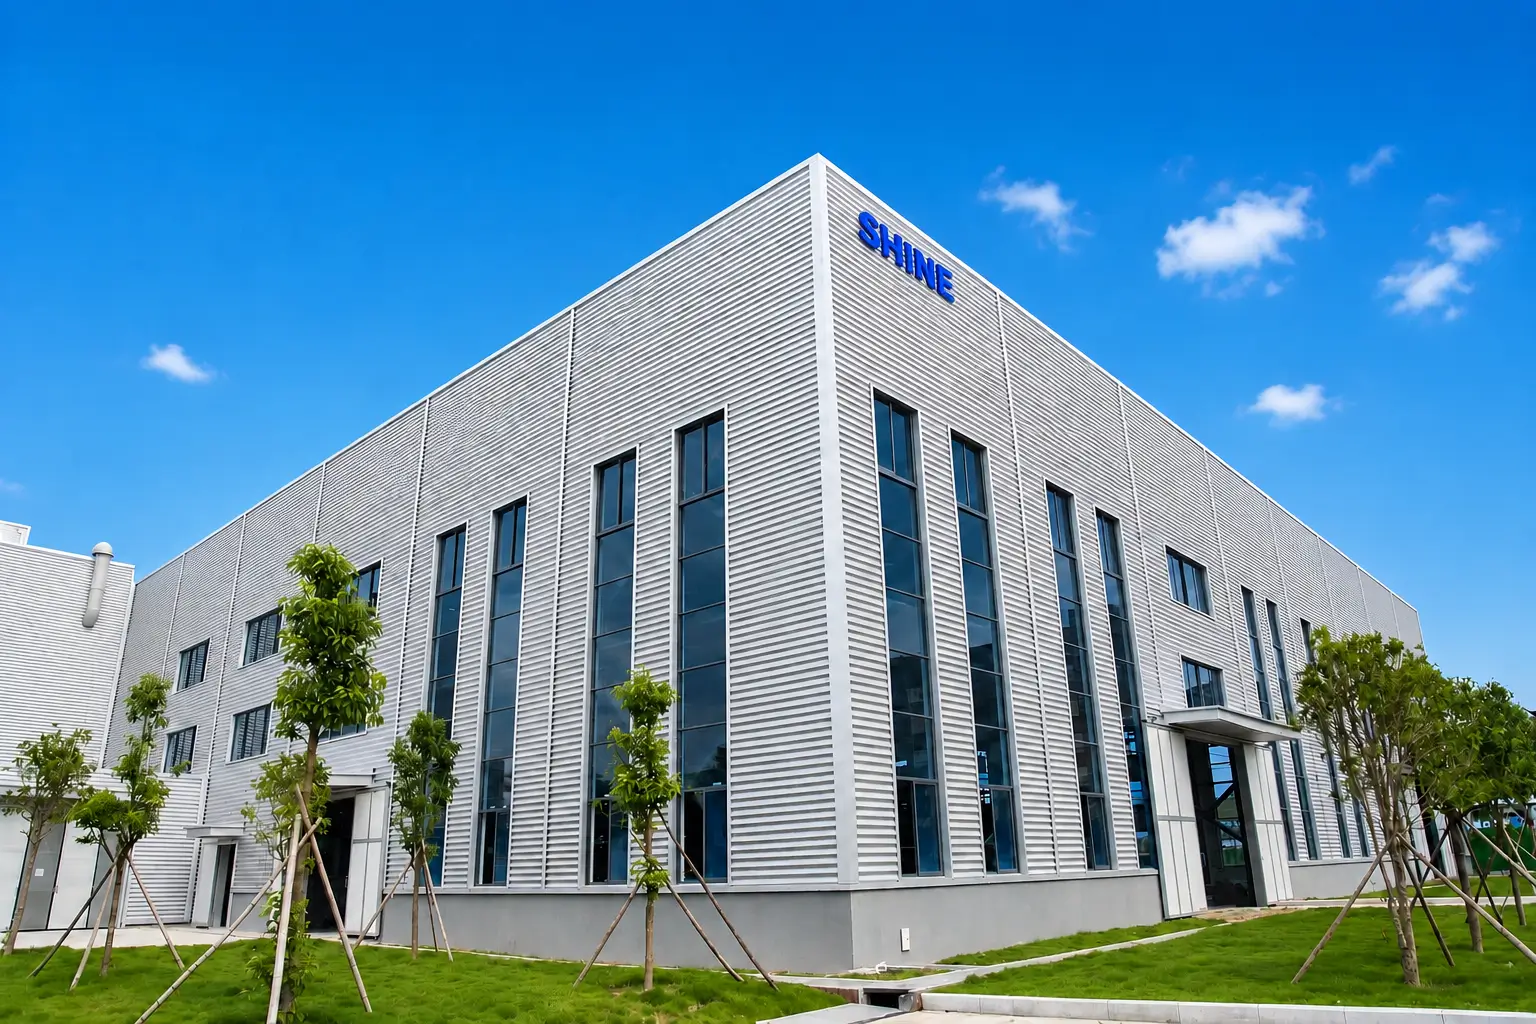
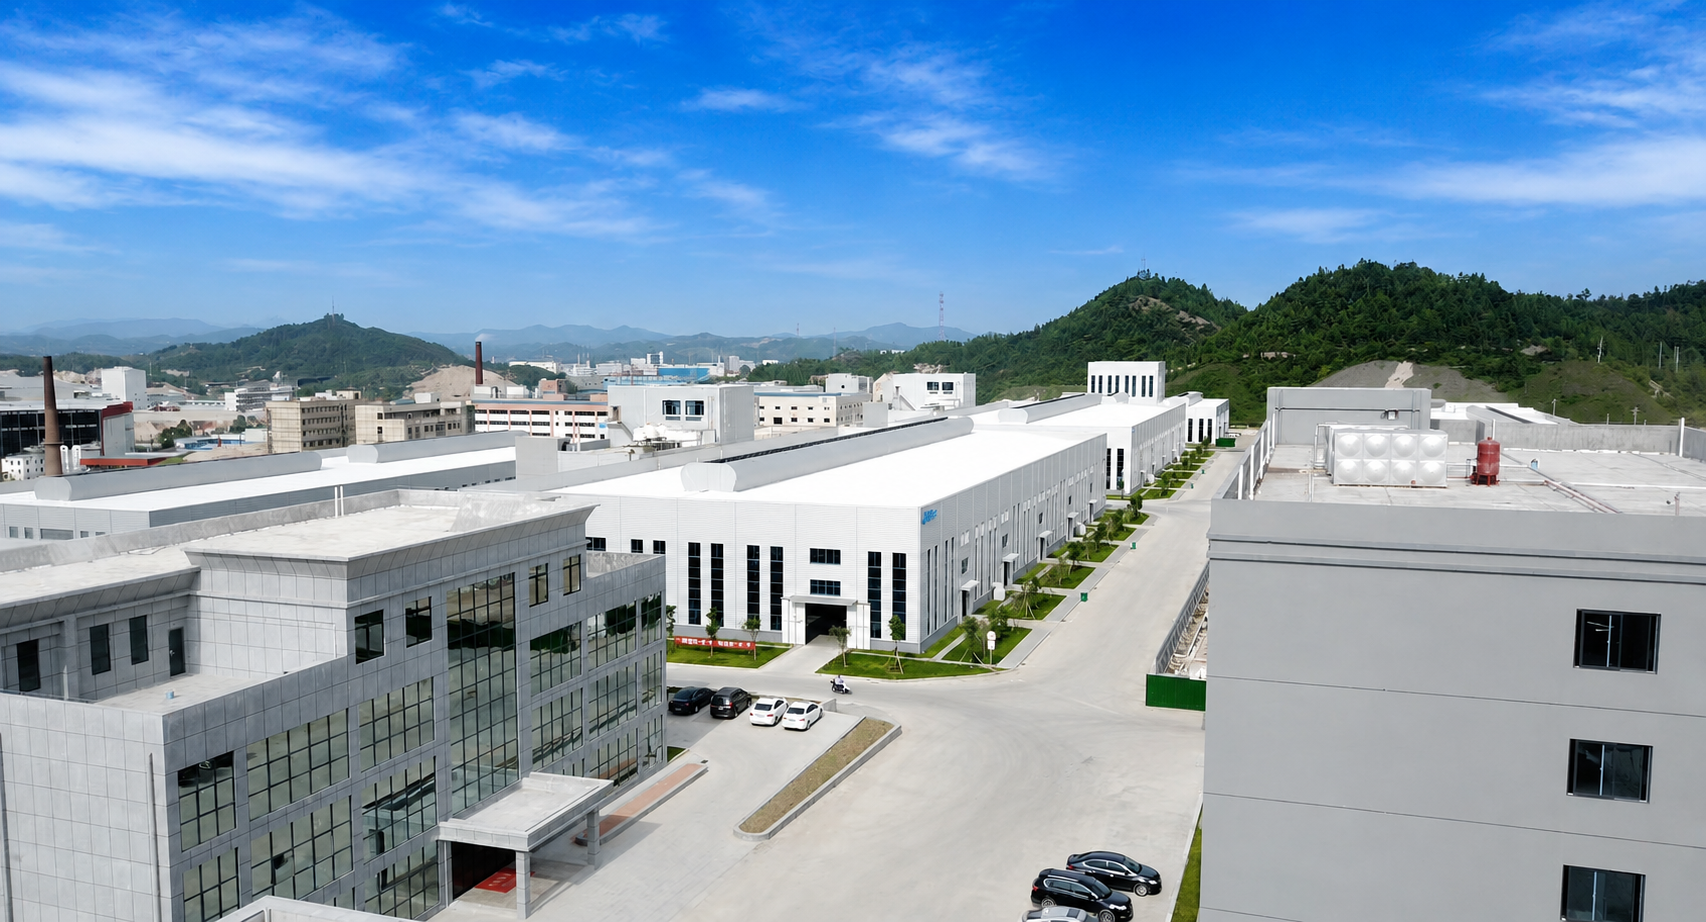
셀루카 캐비닛 패널과 공압출 실외 사인부터 프리폼 인쇄 시트까지, Shine은 세 가지 보드 유형을 모두 아우릅니다. 밀도는 0.35~0.80 g/cm³, 두께는 1~40mm이며, DIN 4102 B1/B2 인증과 REACH 및 RoHS 규정 준수를 갖추고 있습니다. 공장은 2002년부터 ISO 9001 인증을 받은 한 지붕 아래 12개의 압출 라인으로 연간 39,000톤의 생산 능력을 운영해 왔습니다.
2002
설립 연도
39,000
톤/년
60+
국가
ISO 9001
규정 준수
PVC 발포 보드 구매 시 흔한 실수
실수 1: 밀도 확인 없이 가격만 비교하기
두 공급업체가 셀루카 18mm를 견적합니다. 한쪽이 15% 저렴합니다. 차이는 대개 관대함이 아니라 밀도입니다. 밀도 0.45의 보드는 나사 유지력이 약 400~500N입니다. 경첩이 6개월 안에 헐거워집니다. 밀도 0.60에서는 나사 유지력이 900N 이상에 도달해 QB/T 5883 캐비닛 등급 기준을 충족합니다.
밀도가 낮으면 시트당 PVC 수지가 덜 들어갑니다. 비용 차이는 여기서 나옵니다. 배치별 밀도 데이터를 요청하세요. 공급업체가 제공하지 못한다면 가격 차이가 이미 알아야 할 것을 말해 주는 것입니다.
실수 2: 세 가지 보드 유형을 서로 바꿔 쓸 수 있다고 여기기
프리폼 보드는 경질 표피가 없습니다. 나사 유지력이 낮습니다. 구조 하중을 지탱할 수 없습니다. 선반용으로 쓰다가 몇 달 안에 나사 구멍이 갈라진 사례가 있습니다. 무광 표면은 캐비닛이 아니라 UV 인쇄용으로 설계되었습니다. 셀루카 보드는 경질 표피가 있습니다. 나사 유지력이 900N 기준을 충족합니다. CNC 모서리가 깨끗하게 나옵니다. 캐비닛과 욕실 세면대에는 이것이 올바른 선택입니다. 공압출 보드는 UV 안정제가 농축된 표면층이 있습니다. 실외에서 8~10년을 견딥니다. 실내에 쓰면 돈 낭비입니다. 내후성이 중요한 곳에 쓰는 것이 바로 이 보드가 만들어진 이유입니다.
주문 전에 최종 사용 환경을 확인하세요. 모든 흰색 플라스틱 보드가 같다고 가정하지 마세요.
실수 3: 밀도가 높을수록 항상 좋다고 가정하기
욕실 캐비닛과 전시 디스플레이 패널은 같은 사양으로 만들어지지 않습니다. 밀도 0.60의 셀루카 보드는 캐비닛 경첩과 장기 구조 사용에 필요한 나사 유지력을 제공합니다. 그러나 같은 보드를 사인 패널에 쓰면 용도가 요구하지 않는 성능에 돈을 낭비하는 것이고, UV 잉크가 제대로 접착하려면 단단한 표면에 처리가 필요할 수 있습니다.
밀도 0.45의 프리폼 보드는 표면이 추가 준비 없이 UV 잉크를 받아들이므로 직접 인쇄에 더 적합합니다. 그러나 구조 강도가 낮아 나사, 경첩, 무거운 하중이 관련된 용도에는 부적합합니다.
밀도는 그 자체로 품질의 척도가 아닙니다. 올바른 밀도는 보드가 해야 할 일에 달려 있습니다. 사양표의 가장 높은 숫자가 아니라 용도 요구에 따라 소재를 선택하세요.
실수 4: 실내용 보드를 실외에 쓰기
프리폼 보드는 실내 전용입니다. 햇빛과 비 아래에서는 1~2년 안에 누렇게 변하고 취약해집니다. 셀루카 보드는 반실외 조건을 약 5~7년 견뎌, 차양 아래 매장 사인 같은 덮인 공간에 올바른 가성비 선택입니다. 완전한 실외 노출과 자외선이 강한 지역에는 공압출 보드만 적합합니다. 표면층에 농축 UV 안정제가 있어 8~10년의 실외 수명을 제공합니다.
어두운 색 보드는 더 많은 태양 복사를 흡수합니다. 사우디아라비아에서는 여름에 표면 온도가 70°C에 접근할 수 있는데, 이는 PVC의 연속 사용 한계에 가깝습니다. 실외에 쓰는 어두운 보드는 UV 안정화 표면층과 충분한 팽창 간격이 있어야 합니다.
실수 5: PVC를 레이저 절단하기
PVC는 중량 기준 약 56%가 염소입니다. 800~1000°C의 레이저 절단 온도에서 염화수소 가스를 방출합니다. 이 가스는 흡입 시 유해하고 기계의 광학계, 금속 레일, 전자장치를 심하게 부식시킵니다. 대부분의 레이저 장비 제조업체는 PVC 절단이 보증을 무효화한다고 명시합니다.
PVC 발포 보드는 기계식으로만 절단할 수 있습니다. CNC 라우팅, 원형 톱 또는 커터칼입니다. 예외는 없습니다.
PVC 발포 보드: 정의, 구조, 일반적인 명칭
정의와 기본 구조
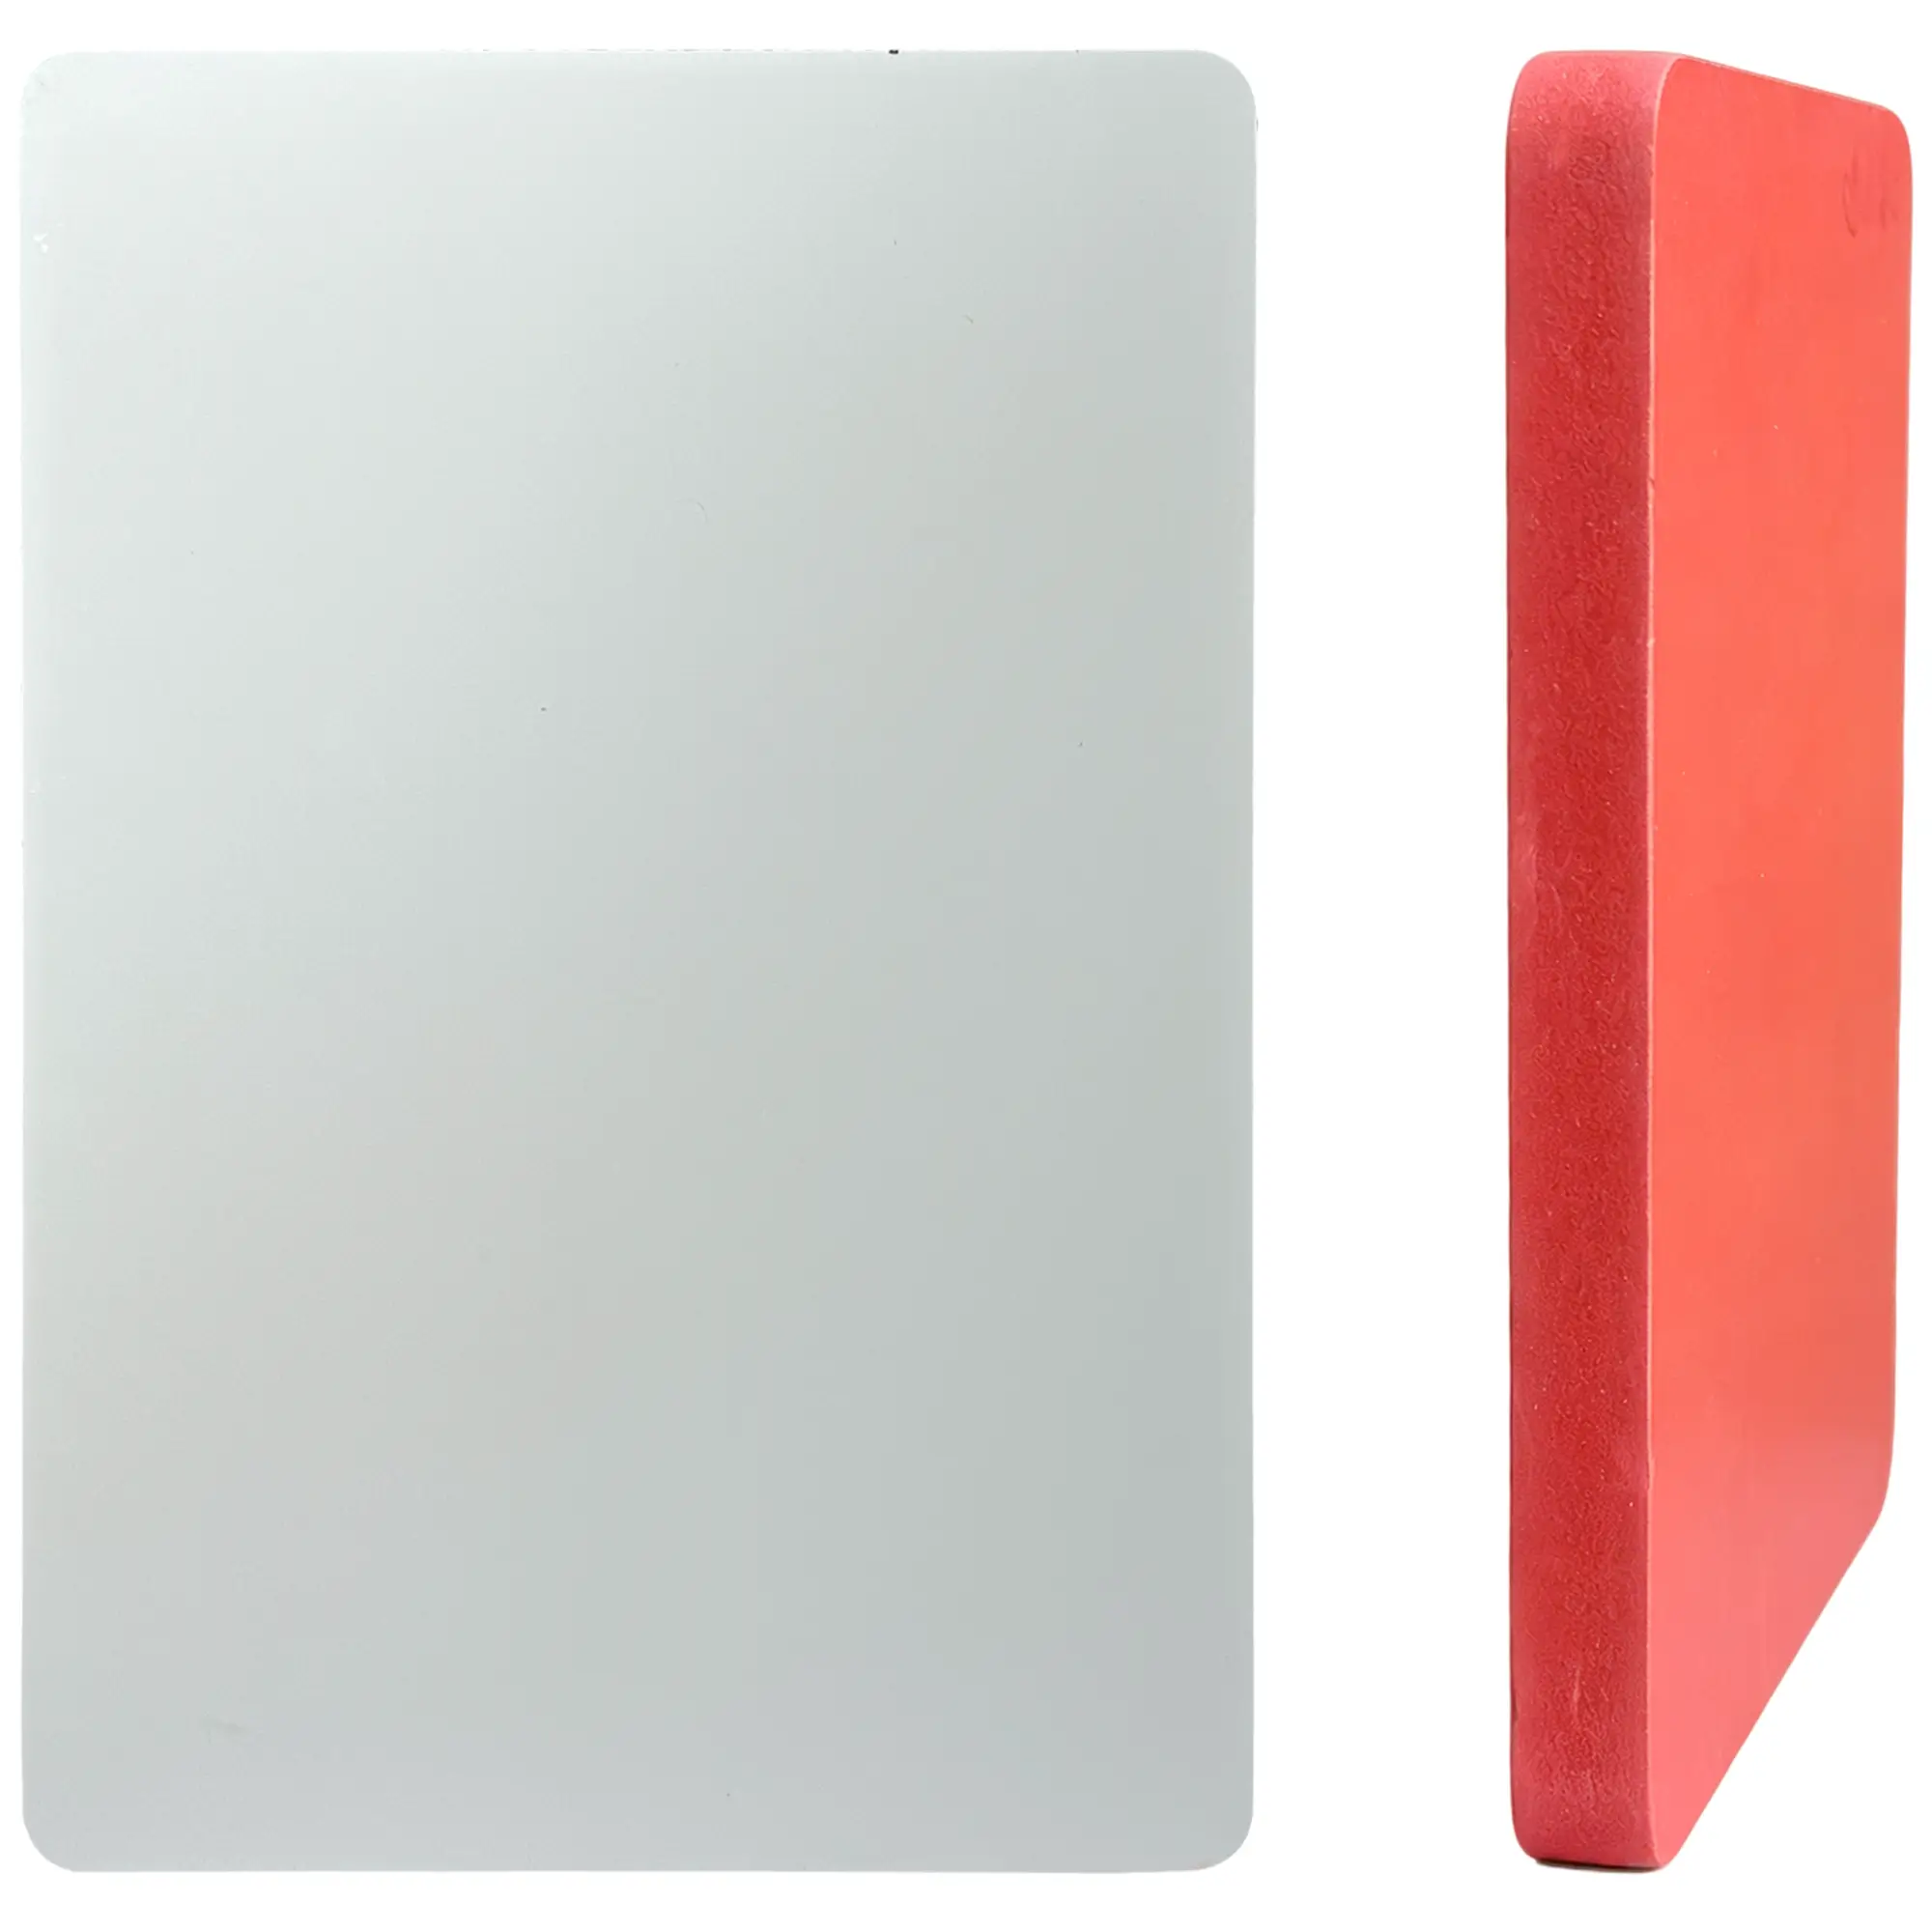
PVC 발포 보드는 단일 유형의 보드가 아닙니다. 제조 공정에 따라 세 가지 주요 범주로 나뉘며, 유형마다 표면 마감, 경도, 용도에 뚜렷한 차이가 있습니다. 이 경량 보드는 주로 PVC 수지에 발포제, 안정제 및 기타 첨가제를 배합한 뒤 압출 공정으로 성형됩니다. 독립기포 폼 구조로, 각 셀은 독립적인 솔리드 PVC 벽으로 둘러싸여 서로 격리되어 있습니다. 이 구조가 성능 특성의 대부분을 결정합니다. 독립기포가 수분 유입을 막아 소재가 수분 흡수로 팽윤하지 않고, 내부에 많은 공기가 갇혀 솔리드 플라스틱보다 훨씬 가볍고, PVC 자체가 난연성을 가져 화염원에서 제거되면 스스로 꺼집니다.
일반 통용 명칭
지역마다 구매자는 같은 경량 경질 PVC 소재를 검색할 때 다른 용어를 쓸 수 있습니다. 영국 시장은 검색 키워드로 "Foamex"를 자주 쓰고, 독일 시장에서는 "Hartschaumplatte"가 자주 보이며, 북미 시장에서 흔한 "Sintra"와 "Forex"는 실제로 3A Composites 산하 PVC 발포 보드 제품의 브랜드명입니다. 이 브랜드들은 현지에서 잘 알려져 있고 광고 디스플레이와 산업 용도에 오랫동안 쓰여, 일부 구매자에게 PVC 발포 보드를 가리키는 관습적 용어로 자리 잡았습니다.
기술 사양
모든 값은 Shine PVC 발포 보드 기준입니다. 밀도 의존 특성은 명시된 범위 안에서 달라집니다.
물성
| 특성 | 프리폼 | 셀루카 | 공압출 |
|---|---|---|---|
| 표면 | 스킨 없음, 무광 미세 질감, Ra 0.5~1.5μm | 양면 경질 표피, 매끄러움 | 솔리드 PVC 표면층, 0.2~0.8mm |
| 밀도 | 0.35–0.60 g/cm³ | 0.35–0.80 g/cm³ | 0.35–0.80 g/cm³ |
| 두께 범위 | 1–30mm | 1–40mm | 3–30mm |
| 표준 크기 | 1220×2440mm, 1560×3050mm | 1220×2440mm, 915×1830mm, 1560×3050mm, 2050×3050mm | 1220×2440mm, 915×1830mm, 1560×3050mm, 2050×3050mm |
| 표면 경도 | Shore D 60 | Shore D 65 | Shore D 68 |
| 표면 마감 | 무광, Ra 0.5~1.5μm | 매끄러움(경질 표피) | 매끄러움(솔리드 PVC 층) |
| 모서리 품질(CNC) | 보풀 발생, 샌딩 필요 | 깨끗함 | 깨끗함, 공구 마모 큼 |
"경질 PVC 발포 보드"에 관하여: 세 가지 유형 모두 경질 시트입니다. 이는 유연한 PVC 필름이나 연질 PVC 시트와 구분됩니다. 경질 범주 안에서 경도는 Shore D 60(프리폼, 세 가지 중 가장 유연함)부터 Shore D 68(공압출, 솔리드 PVC 경도에 근접)까지입니다.
산업 용도
건설 및 인테리어 시공
PVC 발포 보드의 가장 큰 글로벌 용도 세그먼트(시장의 30~45%). 벽 클래딩, 천장 패널, 칸막이 벽, 욕실 시공, 외장 파사드 클래딩, 콘크리트 거푸집.
실내 용도에는 매끄러운 표면, B1 난연 등급, 방습성 때문에 셀루카 시리즈가 권장됩니다. 외장 파사드에는 UV 안정적이고, 접착 층이 없어 열 순환 중 박리가 없는 공압출 유형이 권장됩니다.
두께 권장: 벽 클래딩과 천장 8~12mm, 칸막이 벽 12~15mm, 외장 파사드 8~12mm, 콘크리트 거푸집 15~18mm.
사인 및 광고
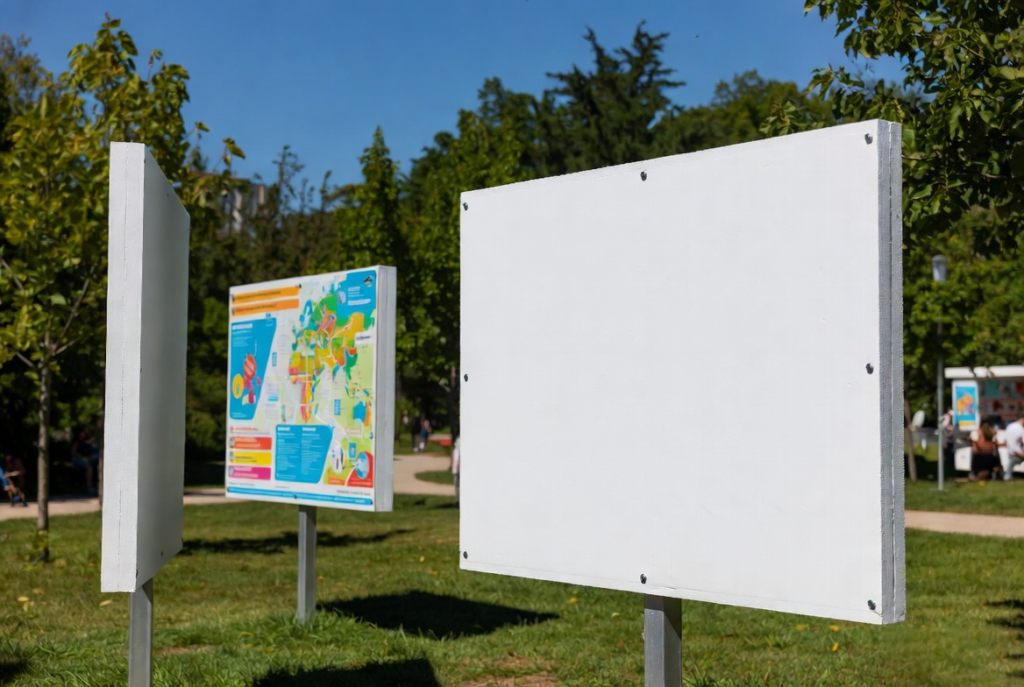
두 번째로 큰 용도 세그먼트(시장의 30~40%). 실내외 사인, 전시 그래픽, 판매 시점 디스플레이, 3D 레터링, 스크린 인쇄 포스터, 사진 프레임.
추천 제품으로는 무광 표면이 프라이머 없이 UV 잉크를 흡수하는 실내 인쇄용 프리폼, 단단한 표면이 깨끗한 마감 모서리를 만드는 3D 레터링 CNC 조각용 셀루카, 표면층이 UV 안정적이고 8~10년의 실외 노출을 견디는 실외 사인용 공압출이 있습니다.
일반적인 두께는 실내 인쇄 3~5mm, 3D 레터링과 실외 사인 5~10mm입니다.
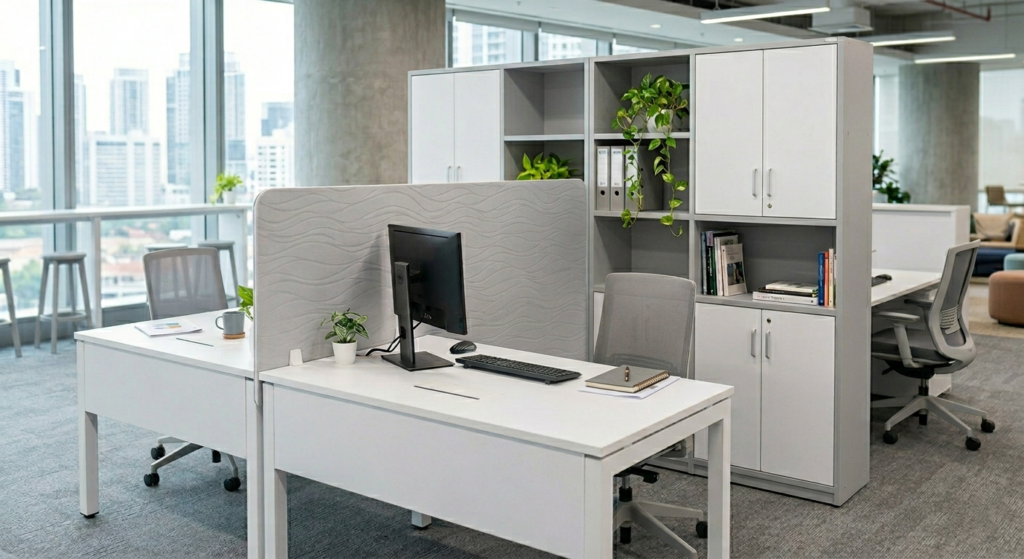
가구 및 캐비닛
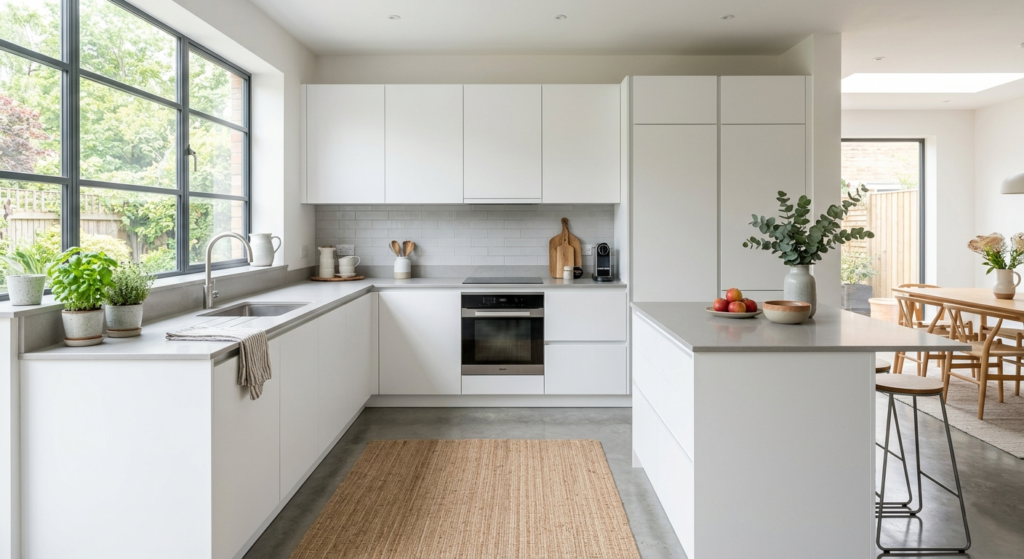
세 번째로 큰 용도 세그먼트(시장의 15~20%). 주방 캐비닛, 욕실 세면대, 옷장 패널, 사무용 가구, 선반, 테이블 상판(기재 지지 포함).
셀루카 권장. 경질 표피가 엣지 밴딩, 도장, 라미네이트를 받아들입니다. 밀도 ≥0.55에서 나사 유지력이 경첩 하드웨어를 지지합니다. 독립기포 구조가 주방과 욕실에서 MDF를 괴롭히는 습기 실패 모드를 제거합니다.
일반적인 두께는 15~18mm(캐비닛 본체 및 선반), 5~10mm(도어 패널)입니다.
매장 디스플레이 및 전시
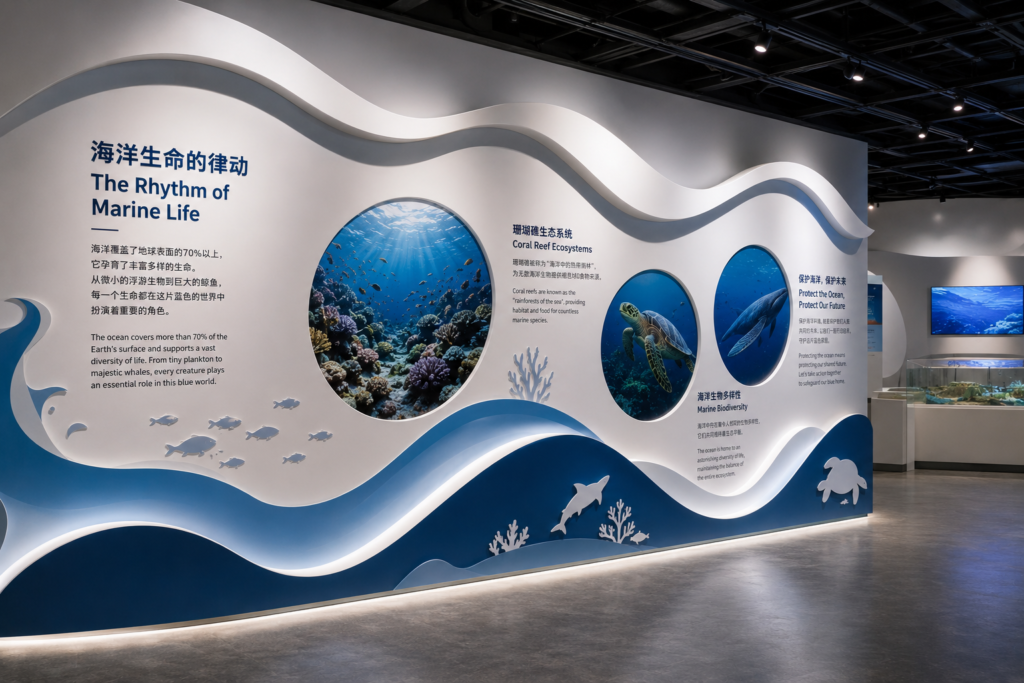
매장 선반, 진열대, 팝업 스토어 시공, 전시 부스, 비주얼 머천다이징 요소.
셀루카: 영구 설치물, 도장/마감용 단단한 표면과 깨끗한 모서리, 장기 사용을 위한 구조 강도.
프리폼: 임시 디스플레이, 경량, 저비용, 빠른 생산과 유연한 교체를 위한 우수한 인쇄성.
두께: 선반 및 구조 설치물 8~12mm; 임시 디스플레이와 그래픽 패널 3~5mm.
올바른 PVC 발포 보드를 선택하는 방법
순서대로 여섯 가지 결정. 각 결정이 옵션을 좁힙니다.
1단계: 용도를 제품 유형에 맞추기
첫 번째 결정은 어떤 유형의 PVC 발포 보드를 쓸지입니다. 이는 사양표가 아니라 무엇을 만드는지에 따라 결정됩니다. 각 제품 유형은 서로 다른 제조 트레이드오프가 표면 품질, 기계적 강도, 비용의 서로 다른 균형을 만들어 내기 때문에 존재합니다.
| 만드는 용도가... | 선택 | 이유 |
|---|---|---|
| 욕실 세면대, 주방 캐비닛, 옷장 패널, 선반 | 셀루카 | 압출 중 급속 냉각으로 형성된 경질 표피가 나사 유지력(0.55~0.65 g/cm³에서 ≥900N)과 깨끗한 CNC 모서리를 제공합니다. B1 난연 등급 제공 가능. 독립기포 구조가 습도 80% 이상에서 팽윤을 막습니다. MDF처럼 팽윤하지 않습니다 |
| 실내 사인, 전시 그래픽, POS 디스플레이, 사진 마운팅, 스크린 인쇄 | 프리폼 | 무광 표면 질감(Ra 0.5~1.5μm)이 프라이머 없이 UV 잉크를 받아들입니다. 가장 비용 효율적인 유형. 1mm까지 얇게 제공. 3mm 이하는 커터칼로 절단 가능 |
| 실외 사인(8~10년), 건물 파사드 클래딩, RV 내장 패널, 해양 캐비닛(비SOLAS) | 공압출 | UV 안정제가 코어 전체에 분산되지 않고 표면층에 집중. 분자 수준에서 융합된 솔리드 PVC 표면층(Shore D 68). 박리될 접착 층 없음. 실외 수명 8~10년 |
| 실내 벽 클래딩, 천장 패널, 칸막이 벽 | 셀루카 | 도장 또는 라미네이션 준비가 된 매끄러운 표면. B1 난연 등급. 경량. 섬유 시멘트보다 빠른 설치 |
| 매장 선반, 진열대, 팝업 스토어 시공 | 셀루카 또는 프리폼 | 무게를 지탱하는 영구 진열대에는 셀루카. 임시, 비용 민감 설치에는 프리폼. 팝업 스토어는 예산에 따라 보통 3~8mm 프리폼 또는 셀루카를 씁니다 |
| 버스 및 지하철 내장 패널 | 셀루카 | 난연 등급 필수(ECE R118 또는 동등). 방진 설계 필요. 밀도 0.55~0.65 g/cm³, 10~15mm. 직접 UV에 노출되지 않는 내장 표면에서 공압출 대비 비용 이점 |
| 3D 조각 사인, 로고, 레터링 | 셀루카 | 경질 표피가 프리폼보다 깨끗한 절단 모서리를 만듭니다. 단날 업컷 카바이드 공구 권장. 5~10mm |
| 콘크리트 거푸집 | 셀루카(고밀도) | 밀도 ≥0.60 g/cm³. 밀도, 배합, 사용한 이형제에 따라 20~60회 재사용 |
| 냉장 보관 벽 라이닝, 냉동 트럭 내장 | 셀루카 | PVC는 복합 패널의 방수 내면입니다. 주 단열층은 PU 또는 XPS 폼입니다. PVC만으로는 콜드체인 용도에 충분한 단열 저항을 제공하지 않습니다 |
| 병원 클린룸 벽, 실험실 벤치 | 셀루카 또는 공압출 | 내화학성과 표면 경도가 더 중요한 곳에는 공압출 선호. 이음 없는 열풍 용착이 세균이 서식하는 이음을 막습니다. B1 난연 등급 필수 |
| 온실 칸막이 | 공압출 | UV 안정화 표면층. 높은 습도와 직사광선을 견딥니다. 실외 기대치가 적용됩니다. 실내 내구성 가정을 적용하지 마세요 |
| DIY, 모형 제작, 공예 프로젝트 | 프리폼 | 3~5mm. 커터칼로 절단. 아크릴 도료 접착 우수. 레이저 절단 금지: PVC는 250°C 이상에서 가열 시 HCl 가스를 방출합니다 |
2단계: 용도별 두께 선택
제품 유형이 정해지면 두께는 보드가 기계적으로 해야 할 일에 따라 선택됩니다. 경첩 도어를 지탱하는 보드는 인쇄 사인으로 벽에 거는 보드보다 더 두꺼워야 합니다.
프리폼 두께 가이드
| 용도 | 권장 두께 | 비고 |
|---|---|---|
| UV 인쇄 실내 사인 | 3–5mm | 무광 표면에 프라이머 불필요. 어두운 색 보드에는 화이트 언더베이스 필수. LED-UV 경화, 8~12 W/cm² |
| 스크린 인쇄 기재 | 3–5mm | 두께 공차 ±0.2mm가 시트 전체에 일관된 인쇄 압력을 보장합니다. 200~300 메시 권장 |
| 전시 부스 패널 | 3–5mm | 1인 취급 가능한 경량. 3mm는 커터칼로 절단 가능. 비용 효율을 위해 밀도 0.40~0.50 |
| 사진 마운팅 | 3–5mm | 무광 표면이 균일하게 접착됩니다. ASTM D3359 크로스해치 접착력 5B 달성 가능 |
| 칸막이 벽 | 3–5mm | 커터칼로 절단. 아크릴 도료 접착 우수. 모서리가 샌딩 없이 다룰 만큼 매끄러움. 레이저 절단 금지 |
| POP 디스플레이(임시) | 3–5mm | 짧은 사용 수명. 시트당 비용이 주요 결정 요인 |
셀루카 두께 가이드
| 용도 | 권장 두께 | 비고 |
|---|---|---|
| 도어 패널(캐비닛/옷장) | 5–10mm | 프레임에 PUR 접착. 접착 전 스킨을 400방으로 샌딩. 밀도 ≥0.50 g/cm³ |
| 캐비닛 본체 및 선반 | 15–18mm | 나사 유지력 ≥900N을 위해 밀도 ≥0.55. 나사 구멍 미리 뚫기. PUR 접착제를 사용한 PVC 엣지 밴딩 |
| 벽 클래딩(실내) | 8–12mm | 배튼 간격 ≤400mm. 팽창 간격 3~5mm/m. 미리 뚫은 구멍의 스테인리스 나사 |
| 천장 패널 | 8–12mm | 경량. 공공 건물에는 B1 난연 등급 권장. 밀도 0.45~0.55가 무게와 비용을 낮춥니다 |
| 칸막이 벽 | 12–15mm | 단일 층 차음 성능 약 STC 25 dB. 50mm 공동과 단열재를 넣은 이중 층이 성능을 개선합니다 |
| CNC 라우팅 사인 및 레터링 | 5–10mm | 단날 O-플루트 업컷 카바이드 공구, 18,000~24,000 RPM. 칩 배출용 압축 공기. 3D 조각 사인은 경질 표피의 모서리 품질 혜택을 받습니다 |
| 콘크리트 거푸집 | 15–18mm | 밀도 ≥0.60 g/cm³. 밀도와 이형제에 따라 20~60회 재사용. 매회 사용 후 청소 |
| 매장 선반 및 진열대 | 8–12mm | 120~140°C에서 열벤딩 가능. PVC/PET 라미네이션과 우드그레인 열전사 필름을 받아들입니다 |
| 욕실 세면대 본체 | 15–18mm | 밀도 0.55~0.65. 나사 유지력 ≥900N. 모든 나사 구멍 미리 뚫기. 캐비닛 하단에 5mm 환기 간격 두기 |
| 사무용 가구 | 15–18mm | 대부분의 사무용 용도에는 B1 난연 등급이 필수가 아닙니다. 밀도 0.50~0.60이 일반적으로 충분합니다 |
| 버스 및 지하철 내장 패널 | 10–15mm | 난연 등급 필수(ECE R118 또는 동등). 방진 설계 필요. 밀도 0.55~0.65 g/cm³ |
공압출 두께 가이드
| 용도 | 권장 두께 | 비고 |
|---|---|---|
| 실외 사인(영구, 8~10년) | 5–10mm | 스테인리스 체결구만 사용. 열팽창을 위해 특대 구멍 미리 뚫기. UV 등급 표면층 |
| 건물 파사드 클래딩 | 8–12mm | 3m마다 5~8mm 팽창 간격. 스테인리스 체결구만 사용. 나사 직경보다 1~2mm 큰 구멍 미리 뚫기 |
| RV 내장 패널 | 5–10mm | 경량 및 내진동. 공압출 표면층이 승객 접촉 스크래치에 강함. 밀도 0.50~0.60 g/cm³. 요구 시 ECE R118 준수 |
| 해양 캐비닛(비SOLAS 한정) | 10–18mm | 염분 환경. 공압출 표면이 더 나은 내화학성을 제공합니다. 밀도 0.55~0.70 g/cm³. 표준 셀루카와 공압출은 IMO 인증이 아닙니다. SOLAS 선박에는 엔지니어링 등급 난연 PVC 폼 코어가 필요합니다 |
| 고급 가구 패널(2차 표면 처리 없음) | 일반적으로 10–18mm | 표면이 곧 완성품입니다. 라미네이션, 도장 불필요. 120~140°C의 우드그레인 열전사가 패턴을 표면층에 융합합니다. 패널 치수와 하중 요구에 따라 정확한 두께를 영업 엔지니어와 확인하세요 |
| 실험실 벤치탑 | 10–15mm | 셀루카보다 우수한 내화학성. 표면 경도 Shore D 68. 모든 장착 구멍 미리 뚫기 |
| 온실 칸막이 | 5–10mm | UV 안정화 표면이 직사광선과 높은 습도를 견딥니다. 실외 수명 기대치가 적용됩니다 |
3단계: 용도별 밀도 선택
밀도는 기계적 성능의 가장 직접적인 레버입니다. 각 제품 유형 안의 밀도 범위는 컴파운드 배합을 조정해 달성됩니다. 발포제가 많을수록 밀도가 낮아지고, 적을수록 높아집니다. 밀도는 강성, 나사 유지력, 무게, 소재 비용을 동시에 좌우합니다.
| 밀도 범위 | 나사 유지력(셀루카) | 일반적인 용도 | 장단점 |
|---|---|---|---|
| 0.35–0.45 g/cm³ | – | 임시 디스플레이, 전시 그래픽, 경량 사인, 일회성 이벤트 패널 | 가장 낮은 비용과 무게. 낮은 강성. 하중 지지 용도에는 부적합 |
| 0.45–0.50 g/cm³ | ≥500N(QB/T 5883 이코노미 등급) | 실내 사인, 전시 패널, 사진 마운팅, DIY 프로젝트 | 더 높은 밀도보다 낮은 강성과 나사 유지력. 하중 지지 용도에는 부적합 |
| 0.50–0.55 g/cm³ | ≥700N(QB/T 5883 표준 등급) | 일반 가구, 실내 벽 패널, 표준 선반, 사무용 가구, 칸막이 벽 | 비용, 무게, 강도의 표준 균형. 대부분의 가구 용도가 이 범위에 속합니다 |
| 0.55–0.65 g/cm³ | ≥900N(QB/T 5883 고밀도 등급) | 욕실 세면대, 주방 캐비닛, 혹사 선반, 매장 진열대, 콘크리트 거푸집 | 도어 경첩이나 서랍 레일이 관련된 모든 용도의 권장 범위 |
| 0.65–0.80 g/cm³ | 1,000–1,800N | 재사용 콘크리트 거푸집, 구조 샌드위치 패널 코어, 해양 내장 부품, 통행량 많은 공공 구역 패널 | 최대 강도. 솔리드 PVC 특성에 접근. 가장 높은 소재 비용. 하중 계산으로 더 낮은 밀도가 배제된 경우에만 사용 |
더 높은 밀도를 지정해야 하는 경우: 무거운 경첩이 달린 캐비닛 도어에 더 강한 나사 유지력이 필요합니다. 선반 스팬이 600mm를 넘어 하중 아래 처짐을 줄여야 합니다. 보드를 재사용 거푸집으로 쓰며 교체 전 더 많은 사용 횟수가 필요합니다. 설치 장소가 통행량 많은 공공 구역으로 내충격성이 장기 유지보수를 줄여 줍니다.
더 낮은 밀도가 더 나은 선택인 경우: 용도가 비구조적입니다. 보드를 인쇄하고 전시하고 몇 주 또는 몇 달 안에 교체합니다.
4단계: 용도별 색상 선택
색상은 네 번째 결정입니다. 제품 유형, 두께, 밀도가 먼저 정해지기 때문입니다. 대부분의 구매자에게 답은 흰색입니다. 다른 것이 필요한 분에게는 미관 너머 세 가지 실용 요소가 중요합니다. 리드타임, 비용, 색상이 사용 중 어떻게 거동하는지입니다.
| 필요한 색상이... | 선택 | 리드타임 영향 | 비용 영향 |
|---|---|---|---|
| 표준 흰색 | 흰색(L* > 92) | 없음. 항상 재고 | 기본 가격 |
| 재고 있는 표준 색상 | 검정, 빨강, 파랑, 노랑, 초록, 회색 | 없음~최소. 납품일 확정 전 현재 재고 확인 | 기본 가격 또는 소액 프리미엄 |
| 정확한 브랜드 색상 또는 흔하지 않은 색조 | Pantone 매칭 맞춤 | 색상 매칭, 실험실 샘플 제작, 고객 승인에 표준 리드타임 +7~15일 | 프리미엄. 주문 수량에 걸쳐 상각되는 안료 비용과 압출기 전환 비용 |
| 대형 프로젝트 전체의 일관된 색상 | 단일 배치 생산 지정. 프로젝트 전체 수량과 절단 손실분을 한 번에 주문 | 기본 주문 외 추가 리드타임 없음 | 기본 주문 외 추가 비용 없음 |
어두운 색상과 실외 열. 어두운 색 보드는 흰색 보드보다 훨씬 많은 태양 복사를 흡수합니다. 여름 직사광선 아래에서 검정 또는 진회색 보드의 표면 온도는 같은 위치의 흰색 보드보다 15~25°C 높을 수 있습니다. 어두운 색을 쓰는 모든 실외 용도에는 UV 안정화 표면층의 공압출 보드를 쓰고, 설치 설계에 더 큰 열팽창 여유를 두며, 노출된 폼 코어는 항상 흰색이라 어두운 색이 흰색이나 밝은 회색보다 표면 스크래치가 더 눈에 띈다는 점을 받아들이세요.
5단계: 용도별 크기 선택
시트 크기는 절단 시 소재 수율, 가공 장비와의 호환성, 해상 운송의 컨테이너 활용에 영향을 줍니다. 시트당 가격을 아끼는 크기가 버려지는 자투리나 잃는 컨테이너 공간으로 더 비싸질 수 있습니다.
| 시트 크기(mm) | 시트 크기(ft) | 최적 용도 | 비고 |
|---|---|---|---|
| 1220 × 2440 | 4′ × 8′ | 범용. 글로벌 산업 표준 | 대부분의 CNC 베드와 평판 프린터에 맞습니다. 항상 재고. 시트당 가장 비용 효율적. 20GP 컨테이너에는 약 400~600장, 40HQ에는 약 900~1,300장 실립니다. 대부분의 구매자는 여기서 시작합니다 |
| 915 × 1830 | 3′ × 6′ | 소형 작업. 수동 취급. 샘플 및 시험 주문 | 시트당 더 가볍습니다. 최대 18mm 두께까지 1인 취급 가능. 더 낮은 최소 주문 수량. 일부 동남아 및 중동 시장에서 흔함 |
| 1560 × 3050 | 5′ × 10′ | 대형 패널. 벽 클래딩. 특대 사인 | 넓은 면적에서 눈에 보이는 이음이 적습니다. 긴 부재 절단 시 소재 수율이 높습니다. 주문 전 CNC 베드와 톱 테이블 용량을 확인하세요 |
| 2050 × 3050 | 6.7′ × 10′ | 최대 폭. 건축 프로젝트. 초대형 사인 | 현재 공구에서 가능한 최대 폭(2,050mm). 컨테이너 적재 물류 확인. 모든 포워더가 이 크기를 받지 않습니다. 오픈톱 또는 플랫랙 컨테이너가 필요할 수 있습니다 |
치수 공차. 길이 및 폭 공차는 시트 크기와 관계없이 ±2mm입니다.
6단계: 용도에 필요한 난연 등급과 UV 요건 확인
마지막 두 변수는 보드가 화재에 저항해야 하는지, 실외에서 살 것인지입니다. 이는 건축 기준으로 규제되고 물리 법칙이 좌우하는 것이지 선호 사항이 아닙니다. 어느 하나라도 잘못 고르면 보드는 검사를 통과하지 못하거나 일찍 실패합니다.
난연 등급
| 용도가 다음을 요구하는 경우... | 선택 | 적용 기준 | 비고 |
|---|---|---|---|
| 난연(공공 건물, 상업용 인테리어, 건설) | 셀루카 또는 공압출 | B1 — DIN 4102-1(난연성) | B1 배합은 컴파운드에 삼산화안티몬과 붕산아연을 추가합니다. 둘이 함께 작동합니다. 하나는 기상에서 연소를 방해하고, 다른 하나는 표면에 보호 탄화층을 형성합니다 |
| 일반 가연성(실내 사인, 임시 디스플레이, 비공공 구역 주거 가구) | 프리폼 | B2 — DIN 4102-1(일반 가연성) | PVC 자체는 염소 함량 때문에 자기소화성입니다. B2가 기준선입니다. 화재 기준이 B1을 요구하지 않는 대부분의 실내 용도에 충분합니다 |
| 유럽 건설 제품 | 제3자 시험 필요 | EN 13501-1 Euroclass | 난연 PVC 폼 보드는 인증기관 시험 후 Class C-s1,d0 또는 B-s1,d1을 달성할 수 있습니다. Shine은 구매자 요청 시 시험을 주선할 수 있습니다. 시험 비용은 구매자가 부담합니다. |
B1은 B2보다 비쌉니다. 난연 첨가제가 공짜가 아니고 투입량도 더 많기 때문입니다. 기준이 B1을 요구하지 않는 용도라면 비용을 지불하지 마세요.
UV 및 실외 노출
| 용도가 다음을 요구하는 경우... | 선택 | 예상 실외 수명 | 이유 |
|---|---|---|---|
| 실내 전용 | 프리폼 또는 셀루카 | 해당 없음 | 실내 보드는 UV 안정화가 필요 없습니다. 표준 배합으로 충분합니다 |
| 반실외(덮인 통로, 발코니 천장, 차양 소핏) 또는 적당한 노출의 실외(3~5년) | 셀루카, B1, 8–10mm | 5~7년 | 셀루카의 경질 표피가 UV 침투를 늦추는 물리적 배리어를 제공합니다. 밀도 0.55~0.65 g/cm³. 미터당 3~5mm 팽창 간격. 어두운 색은 더 많은 열을 흡수하므로 추가 열팽창을 반영하세요 |
| 지속 노출의 완전 실외(8~10년) | 공압출, UV 등급 | 8~10년 | UV 흡수제(벤조트리아졸 계열)와 HALS(힌더드 아민 광안정제)가 공압출 표면층에 집중되어 있습니다. 이것이 셀루카와의 근본적 차이입니다. 셀루카는 UV 안정제가 보드 전체 두께에 분산되어 대부분의 첨가제가 햇빛이 닿지 않는 코어에 있습니다. 공압출 보드는 안정제가 실제로 필요한 곳, 즉 태양을 향한 표면에 놓입니다 |
| 극한 실외(사막 햇빛, 열대 UV, 고고도 노출) | 공압출, UV 등급, 밝은 색 | 5~8년(가속 열화) | 모든 폴리머 기반 소재는 극한 UV에서 더 빨리 열화됩니다. 밝은 색은 표면 온도를 낮춥니다. 도장이나 필름 라미네이션 같은 추가 표면 보호가 사용 수명을 연장할 수 있습니다 |
표준 옵션으로 부족할 때
대부분의 주문은 이 옵션으로 채워지지만, 일부 프로젝트는 표준 카탈로그 밖의 것이 필요합니다. 다음 맞춤이 가능하며, 각각 최소 주문 수량과 리드타임 영향이 있습니다.
| 맞춤 항목 | 가능 범위 | MOQ | 추가 리드타임 |
|---|---|---|---|
| 비표준 색상(Pantone 매칭) | Pantone 견본에 따라 | 2미터톤 | +7~15일 |
| 비표준 길이 | 2,000–6,000mm | 2미터톤 | +10~20일 |
| 비표준 폭 | 최대 2,050mm | 2미터톤 | +10~20일 |
| 비표준 두께 | 1~40mm 내 모든 값(제품 유형별) | 2미터톤 | +7~15일 |
| 비표준 밀도 | 0.35~0.80 g/cm³ 내 고객 지정 값(제품 유형별) | 2미터톤 | +10~20일 |
| 표면 마감 — 샌딩 | 양면, 두께 공차 ±0.2mm | 추가 MOQ 없음 | 없음 |
| 표면 마감 — 고광택 | 고광택 표면층(공압출) | 2미터톤 | +10~15일 |
| 표면 마감 — 무광 | 프리폼(천연 무광) 또는 셀루카(샌딩 무광) | 추가 MOQ 없음 | 없음 |
| 라미네이션 — PE 보호필름 | 투명 또는 파랑, 단면 또는 양면 | 추가 MOQ 없음 | +1~2일 |
| 라미네이션 — PET/PVC 데코 필름 | 우드그레인, 스톤, 브러시드 메탈, 고광택, 무광 | 2미터톤 | +7~15일 |
| 라미네이션 — 우드그레인 열전사 | 우드그레인 패턴(공압출 권장) | 2미터톤 | +7~15일 |
| 포장 — PE 필름(표준) | 표준 PE 필름 랩 | 추가 MOQ 없음 | 없음 |
| 포장 — 골판지 상자 | 골판지 상자 | 추가 MOQ 없음 | 문의 시 견적 |
| 포장 — 팔레트 | 수출용 팔레트 + PE 스트레치 랩 + 모서리 보호 | 추가 MOQ 없음 | 문의 시 견적 |
| 포장 — 목재 상자 | 목재 상자 인클로저 | 추가 MOQ 없음 | 문의 시 견적 |
| 포장 — 맞춤 라벨링 | 고객 지정 선적 마크, 라벨, 바코드 | 2미터톤 | +1~3일 |
대부분의 맞춤 옵션의 2톤 최소량은 가격 전략이 아닙니다. 생산 라인을 재구성하는 고정 비용을 감당하는 데 필요한 물량입니다. 색상을 바꾸면 압출기를 퍼지해야 합니다. 두께를 바꾸면 캘리브레이터를 교체해야 합니다. 밀도를 바꾸면 배합을 조정하고 공정이 안정될 때까지 인라인 모니터링으로 새 컴파운드를 검증해야 합니다. 각 작업은 판매할 수 없는 전이 소재를 만듭니다. 최소 주문 수량은 런의 판매 가능분이 시트당 실행 가능한 수치로 이 고정 비용을 부담하게 합니다.
어떤 밀도나 난연 등급이 용도에 맞는지 확실하지 않으신가요?
비용, 강도, 난연 등급 사이의 트레이드오프를 아직 저울질하고 있다면, 기술팀이 어떤 사양이 프로젝트에 맞는지 확인을 도와드립니다.
가공 가이드
PVC 발포 보드는 표준 목공 장비로 가공됩니다. 대부분의 작업에 특수 공구가 필요 없습니다. 아래 표는 무엇이 가능하고, 무엇에 주의해야 하며, 무엇을 절대 하면 안 되는지 요약합니다.
CNC 가공 및 톱 절단
| 작업 | 적합성 | 주요 파라미터 |
|---|---|---|
| CNC 라우팅 / 조각 | 권장 셀루카 및 공압출 | 단날 업컷 카바이드 공구. 18,000~24,000 RPM. 이송 3,500~5,500 mm/min. 패스당 깊이 3~6mm. 칩 로드 0.2~0.4mm/날. 압축 공기 칩 배출 필수. |
| 톱 절단 | 모든 유형 | 80날 카바이드 팁 날(250mm 톱). 날 돌출 시트 표면 위 3~5mm. 표준 패널 쏘 또는 테이블 쏘. |
| 커터칼(얇은 시트) | 프리폼 3mm 이하만 | 점수 내고 꺾기. 셀루카(스킨이 너무 단단함)나 더 두꺼운 시트에는 부적합. |
흔한 문제의 CNC 문제 해결:
1. 모서리 용융/황변: 이송 속도가 너무 느려 마찰열 발생. 이송 속도를 높이세요(낮추지 말고). 필요 시 RPM을 12,000~16,000으로 낮추세요.
2. 칩이 절단면에 다시 용착됨: 공구가 무디거나 2날 공구가 칩을 가둠. 날카로운 단날 업컷 공구로 교체하세요.
3. 칩이 아니라 분진 발생: 칩 로드가 너무 낮음. 공구가 절단이 아니라 연삭 중. 이송을 높이거나 RPM을 낮추세요.
인쇄
| 방식 | 적합성 | 비고 |
|---|---|---|
| UV 인쇄 | 권장 프리폼 최적 | 프리폼: 프라이머 불필요. 무광 표면이 기계적 앵커 제공. 해상도 ≥720×1,440 dpi. 어두운 보드에는 화이트 언더베이스 필수. LED-UV 8~12 W/cm². ASTM D3359 5B 접착. |
| UV 인쇄: 셀루카 | 가능 | 표면 에너지 >38 mN/m 확인. 잉크 화학에 따라 코로나 처리나 접착 촉진제가 필요할 수 있습니다. |
| 스크린 인쇄 | PVC 프리폼 보드 | 메시 수 200~300. 일관된 인쇄 압력을 위해 두께 공차 ±0.2mm 필요. |
| 디지털 / 라텍스 인쇄 | 적합 | 표준 대형 포맷 프린터. PVC 기재에 대한 잉크 제조업체 권장 사항을 따르세요. |
도장 및 코팅
| 작업 | 적합성 | 주요 파라미터 |
|---|---|---|
| 스프레이 도장 | 적합 셀루카 및 공압출 | 400방으로 샌딩 → 압축 공기 + 이소프로필 알코올로 청소 → 플라스틱 프라이머 도포 → 수성 아크릴 또는 라텍스 도료만 사용. 얇게 여러 패스. 완전 경화: 25°C에서 30일. |
| 붓 / 롤러 도장 | 적합 | 동일한 준비. 수성 도료만. |
유성 또는 솔벤트 기반 도료를 쓰지 마세요. PVC 표면을 연화·에칭하는 솔벤트를 포함합니다. 도료 호환성이 확실하지 않으면 먼저 샘플 조각에서 테스트하세요.
열성형 및 벤딩
| 작업 | 적합성 | 파라미터 |
|---|---|---|
| 열성형 | 적합 모든 유형 | 셀루카: 115~125°C. 공압출: 120~140°C. 가열 시간: 두께 mm당 30초. 최소 굽힘 반경: 보드 두께의 2~3배. 식은 패널은 스프링백 없이 형태를 유지합니다. |
| 콜드 벤딩 | 비권장 | PVC 발포 보드는 실온에서 경질입니다. 열 없이 강제로 구부리면 보드가 갈라지거나 응력 백화됩니다. |
엣지 밴딩 및 라미네이션
| 작업 | 적합성 | 공정 |
|---|---|---|
| PUR 엣지 밴딩 | 권장 셀루카 | 셀루카 스킨을 400방으로 가볍게 샌딩해 기계적 앵커 포인트를 만드세요. 120~140°C에서 PUR 접착제 도포. 접착 압력 0.3~0.5 MPa. 압착 시간 10~30초. 완전 습기 경화: >15°C, >40% RH에서 3~7일. |
| PVC 엣지 밴딩 테이프 | 권장 | 기재의 열팽창률과 일치합니다. 욕실 및 주방 용도에는 ABS보다 PVC 엣지 밴딩을 권장합니다. |
| 라미네이션(데코 필름) | 적합 | PET, PVC, 우드그레인 전사 필름. 셀루카 및 공압출 표면 권장. 매끄러운 표면이 균일한 접착을 보장합니다. |
접착 및 체결
| 방식 | 적합성 | 비고 |
|---|---|---|
| PVC 용제형 접착제(THF 기반) | 적합 | PVC 표면을 화학적으로 용착. 랩 전단 강도 6~8 MPa |
| 시아노아크릴레이트(순간접착제) | 적합 소면적 | 빠른 접착. 틈 메움 제한적 |
| 메틸 메타크릴레이트 접착제(예: Plexus MA300) | 구조용 | 접착 강도가 PVC 기재 강도를 초과 |
| 기계식 체결구(나사) | 적합 | 모서리 근처 나사는 구멍을 미리 뚫으세요. 실외 및 습한 용도에는 스테인리스 권장. 나사 직경: 12mm 이하 패널 3~4mm, 더 두꺼운 패널 4~5mm |
가공 금지 사항
| 작업 | 상태 | 사유 |
|---|---|---|
| 레이저 절단 | 절대 금지 | PVC는 중량 기준 약 56%의 염소를 포함합니다. 800~1,000°C의 레이저 절단은 작업자에게 유독하고 레이저 광학계와 장비를 부식시키는 염화수소 가스(HCl)를 방출합니다. 모서리가 깨끗하게 절단되지 않고 타고 그을립니다. 이 제한은 유형이나 두께와 관계없이 모든 PVC 제품에 적용됩니다 |
| 2날 CNC 공구 | 사용 금지 | 2날 공구는 두 번째 플루트에 칩을 가둡니다. 갇힌 칩이 마찰열로 절단면에 다시 용착되어 용융, 거친 모서리, 공구 손상을 일으킵니다. 단날 업컷 공구만 사용하세요 |
| 유성 또는 솔벤트 기반 도료 | 사용 금지 | 솔벤트가 PVC 표면을 공격해 연화, 에칭, 잠재적 장기 열화를 일으킵니다. 수성 아크릴 및 라텍스 도료만 사용하세요 |
| 열 없는 콜드 벤딩 | 균열 발생 | PVC 발포 보드는 실온에서 경질입니다. 벤딩 전에 성형 온도로 가열하세요 |
가공 안내 공지: 이 가이드의 가공 파라미터, 접착 절차, 가공 권장 사항은 Shine의 내부 시험에서 나온 것입니다. 공정 개발의 출발점입니다. 실제 결과는 귀하의 장비, 공구 품질, 작업장 환경, 작업자 숙련도에 달려 있습니다. 생산 런 전에 샘플에서 테스트하세요.
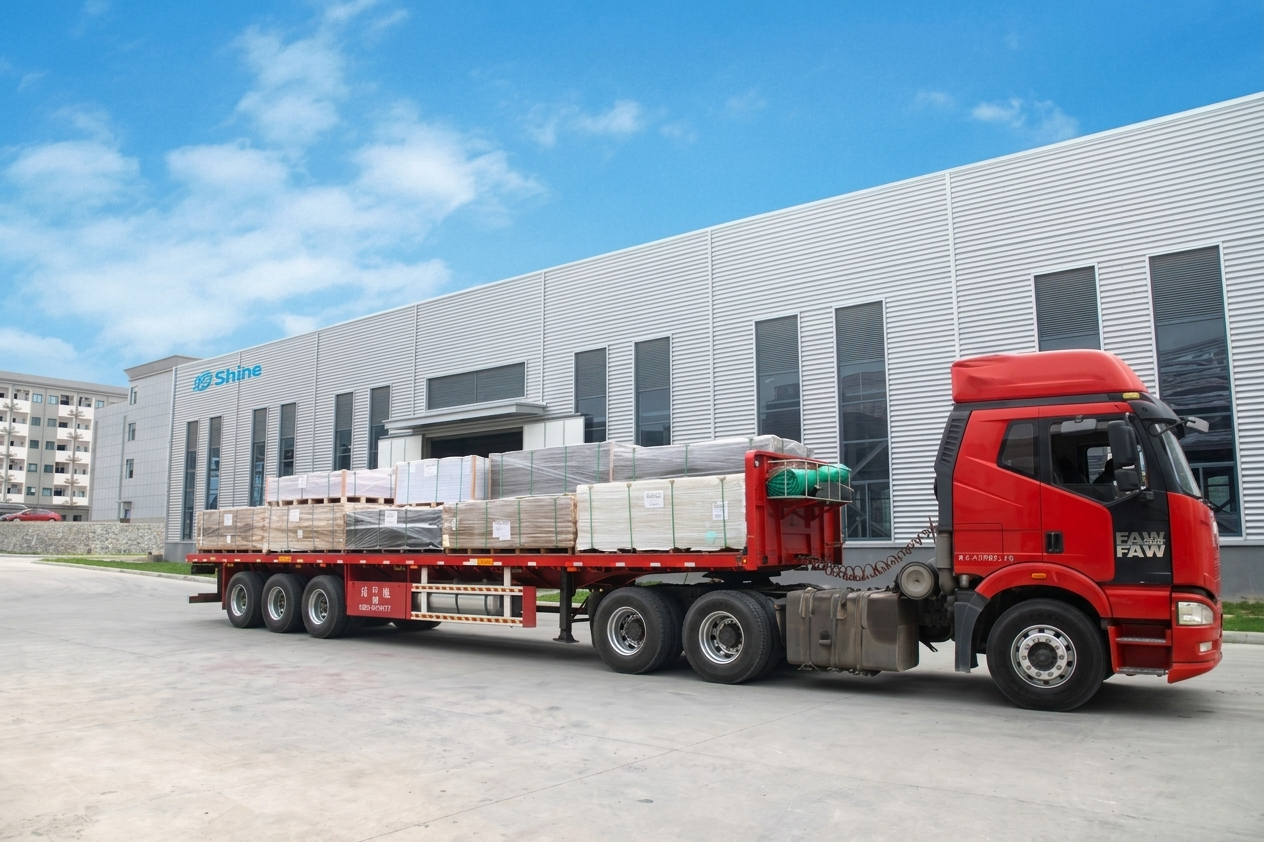
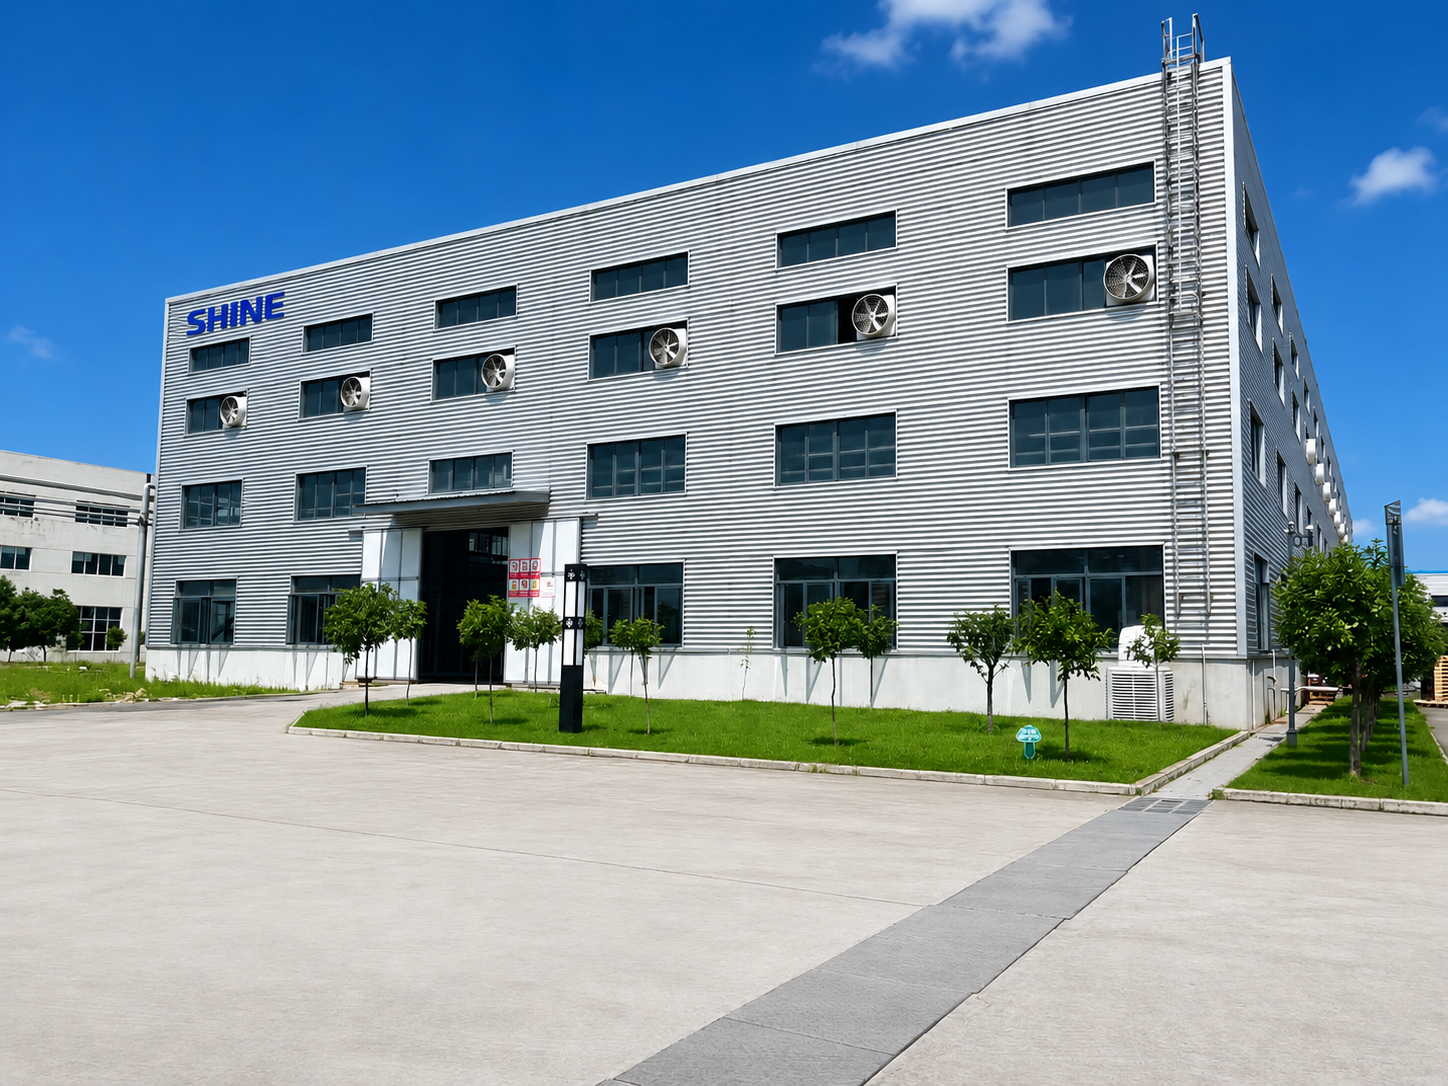
Shine 제조 시설
PVC 발포 보드 가격에 영향을 미치는 요소
| 요인 | 지불 비용 | 이유 |
|---|---|---|
| 밀도 | 저밀도(0.35~0.45)가 가장 저렴합니다. 고밀도(0.60~0.80)가 가장 비쌉니다. | 시트당 PVC 수지가 더 많이 들어갑니다. 밀도는 가장 큰 단일 비용 요인입니다. |
| 두께 | 3~5mm는 가격이 안정적입니다. 15mm를 넘으면 시트당 가격이 더 가파르게 오릅니다. | 두꺼운 보드는 라인에서 더 느리게 생산됩니다. 교대당 생산량이 줄어듭니다. |
| 보드 유형 | 프리폼이 가장 저렴합니다. 셀루카는 중간 가격대입니다. 공압출이 가장 비쌉니다. | 추가 가공 공정과 원자재 비용 때문입니다. 공압출은 두 대의 압출기를 동시에 가동합니다. |
| 난연 등급 | B2는 표준 가격입니다. B1은 추가 비용이 듭니다. | B1은 배합에 더 많은 난연제가 필요합니다. |
| 색상 | 흰색이 기준입니다. 검정 및 맞춤 색상은 비용이 더 듭니다. | 흰색은 연속 생산됩니다. 색상을 바꾸면 라인을 멈추고 압출기를 청소한 뒤 새 배치를 돌려야 합니다. |
| 크기 | 표준 크기(1220×2440, 1560×3050, 2050×3050)는 기본 요율이 적용됩니다. 맞춤 치수는 추가 비용이 듭니다. | 표준 크기는 대량 생산됩니다. 맞춤 크기는 별도의 생산 셋업이 필요합니다. |
| 포장 | ISO 9001은 포함됩니다. SGS, UL 94, EN 13501-1 및 기타 제3자 시험은 별도입니다. | 시험 비용은 공인 시험소에 직접 지급됩니다. 비용은 구매자가 부담합니다. |
| 포장 | PE 필름 포장은 포함됩니다. 팔레트, 골판지 상자, 목재 상자 포장은 별도입니다. | 포장 업그레이드에 드는 자재와 인건비는 원가 그대로 전가됩니다. |
품질 기준 및 규정 준수
세 가지 PVC 발포 보드 유형 모두 Shine의 ISO 9001 인증 품질경영시스템 아래 생산됩니다. 밀도는 배치 간 ±0.03 g/cm³로 관리됩니다. 두께 공차: ±0.2mm. RoHS 및 REACH 준수, 칼슘-아연 안정제 시스템, 납염 안정제 미사용.
난연 등급:
셀루카 및 공압출: B1(DIN 4102-1, 난연). 프리폼: B2(일반 가연성, 자기소화). EN 13501-1 Euroclass C-s1,d0 또는 B-s1,d1 달성 가능, 독립 인증기관(Notified Body) 시험 필요.
제3자 시험:
구매자 비용 부담으로 SGS, Bureau Veritas 또는 TÜV 시험 요청 가능. UL 94 및 CE 준수 평가 가능.
주문, 샘플 및 납품
MOQ 및 리드타임
| 주문 유형 | MOQ | 시간 |
|---|---|---|
| 표준 제품(재고 사양) | 최소 2톤 | 7~14일 |
| 긴급 주문 | 최소 2톤 | 3~5일 |
| 맞춤 사양(비표준 색상, 밀도, 두께, 크기) | 최소 2톤 | 복잡성에 따라 14~60일 |
MOQ는 장수가 아니라 무게 기준입니다. 톤당 실제 장수는 두께와 밀도에 따라 다릅니다. 밀도 0.45의 3mm 프리폼 시트는 밀도 0.65의 18mm 셀루카 시트보다 톤당 훨씬 많은 장수가 나옵니다.
결제 조건
T/T 선금 30%, 선적 전 70%. Alipay 가능. 계약금 수령 후 생산 시작. 견적송장에는 가격 유효 기간이 포함됩니다. 견적과 주문 사이에 원자재 비용이 크게 변하면 진행 전에 알려 드립니다.
포장 옵션
| 등급 | 구성 | 비용 | 최적 용도 |
|---|---|---|---|
| L1: PE 필름 | PE 필름 랩 | 제품 가격에 포함 | 단거리 트럭 운송, 고객 픽업 |
| L2: 골판지 상자 | 골판지 상자 | 구매자 부담 | 택배, 항공 화물, 샘플 |
| L3: 팔레트 적재 | 팔레트 + PE 스트레치 랩 + 모서리 보호대 + 방습 배리어 | 구매자 부담 | 표준 해상 운송 |
| L4: 목재 상자 | 전체 목재 상자 | 구매자 부담 | 장거리, 다중 환적, 고가 주문, 극한 기후 |
운송 및 물류
FOB, CIF, CFR 조건 제공. 주요 항구: 상하이, 닝보, 선전, 칭다오. 대략적 해상 운송 시간: 미국 서부 15~25일, 유럽 25~35일, 중동 15~25일, 아프리카 25~40일, 동남아 7~15일. 긴급 주문에는 항공 화물 가능. 비용은 건별 견적.
샘플 정책
표준 사양 샘플: 준비 3~5일. 맞춤 사양 샘플: 5~10일. 국제 택배: 목적지에 따라 3~6일. 샘플 팩에는 나란히 비교할 수 있도록 여러 두께, 밀도, 색상 등 여러 사양을 포함할 수 있습니다. 샘플로 전체 주문 전에 자체 장비에서 가공 거동, 인쇄 접착, 표면 품질을 테스트할 수 있습니다.
자주 묻는 질문
Shine 제품 및 서비스에 관한 자주 묻는 질문에 대한 답변입니다.
'발포 PVC 보드'는 PVC 폼 보드와 같은 것인가요?
네. 같은 소재, 다른 이름입니다. "발포 PVC 시트"는 북미에서 더 흔한 용어입니다. "PVC 발포 보드"는 전 세계적으로 쓰입니다. Foamex, Sintra, Chevron board도 같은 소재의 이름입니다. 일부는 브랜드명에서 시작해 일반 명칭이 되었습니다. 이 중 어떤 용어로 검색해 여기 도착했다면 올바른 제품 범주를 보고 계신 것입니다.
셀루카와 프리폼의 차이는 무엇인가요?
셀루카는 양면에 단단하고 매끄러운 스킨이 있습니다. 생산 중 폼이 팽창하기 전에 표면이 냉각판에 순간적으로 얼어붙습니다. 프리폼은 스킨이 없습니다. 공기 중에서 자유롭게 팽창해 무광의 미세 질감 표면을 만듭니다. 셀루카는 더 단단하고(Shore D 65 vs D60), 더 두꺼운 시트(최대 40mm vs 30mm)로 제공되며, B1 난연 등급을 갖습니다. 프리폼은 더 가볍고, 비용 효율적이며, 무광 표면이 프라이머 없이 UV 잉크를 받아들입니다. 셀루카는 가구와 건설의 표준입니다. 프리폼은 사인과 인쇄의 표준입니다.
'독립 기포'는 무슨 뜻이고 왜 중요한가요?
보드 안의 각 기포는 PVC 벽으로 완전히 밀봉되어 있습니다. 어떤 기포도 이웃과 연결되지 않습니다. 물은 셀 사이를 이동할 수 없습니다. 보드는 습기를 흡수하지 않고, 습도에서 팽윤하지 않으며, 치수 안정성을 유지합니다. 이것이 PVC 발포 보드를 습한 환경에서 목재, MDF, 합판의 대체재로 만드는 근본적 소재 특성입니다.
'고밀도 PVC 폼 보드'는 무엇인가요? 별도 제품인가요?
별도 제품이 아닙니다. 밀도는 셀루카 또는 공압출 안의 사양 선택입니다. 표준 밀도(0.50~0.55 g/cm³)는 일반 용도에 적합합니다. 고밀도(0.55~0.80 g/cm³)는 더 강한 나사 유지력, 더 높은 강성, 더 나은 하중 지지력을 제공합니다. 욕실 세면대, 혹사 선반, 콘크리트 거푸집에 지정됩니다. 용도와 보드가 받을 하중을 알려 주세요. 밀도를 추천해 드립니다.
'경질 PVC 폼 보드'는 무슨 뜻인가요?
모든 PVC 발포 보드는 경질입니다. 이는 유연한 PVC 필름이나 연질 PVC 시트와 구분됩니다. 경질 범주 안에서 경도는 Shore D 60(프리폼)부터 Shore D 68(공압출)까지입니다. 구매자가 "경질 PVC 발포 보드"를 검색할 때는 보통 표준 PVC 발포 보드를 의미합니다.
PVC 발포 보드는 실외에 사용할 수 있나요?
제품 유형에 따라 다릅니다. 공압출: 네, 8~10년의 실외 노출 등급입니다. 표면층에 농축 UV 흡수제와 HALS 안정제가 있습니다. 셀루카: 적당한 실외 사용, 5~7년. 프리폼: 지속적 실외 사용 비권장. UV 열화가 보이기까지 1~2년을 예상하세요. 모든 실외 설치는 팽창 간격(셀루카는 선형 미터당 3~5mm, 공압출은 3m당 5~8mm)과 미리 뚫은 특대 구멍의 스테인리스 체결구가 필요합니다. 어두운 색 보드는 더 많은 태양열을 흡수합니다. 직사광선 아래 표면 온도는 주변 기온보다 15~25°C 높을 수 있습니다.
PVC 발포 보드는 포름알데히드를 포함하나요?
아니요. PVC 발포 보드는 포름알데히드를 포함하지 않습니다. 포름알데히드 방출은 EN 717-1 검출 한계 미만이며 제품은 GB/T 39600 E0 등급을 충족합니다. 이는 요소-포름알데히드 수지를 결합제로 써 시간이 지나며 포름알데히드를 방출하는 MDF와 파티클보드 대비 핵심 이점입니다.
이 페이지의 제품 비교, 기술 사양, 가공 파라미터, 용도 권장 사항은 Shine의 현재 제품군과 내부 시험 데이터에 기반합니다. 실제 제품 성능은 밀도, 두께, 색상, 배합, 작동 조건에 따라 다릅니다. 나란히 비교는 일반적인 제품 특성을 나타냅니다. 주문 전에 선택한 사양의 특정 성능 값을 확인하세요. 프로젝트별 평가는 당사 팀에 문의하세요.
다음 단계로
앞으로 나아가는 세 가지 방법. 조달 프로세스의 현재 단계에 따라 선택하세요.